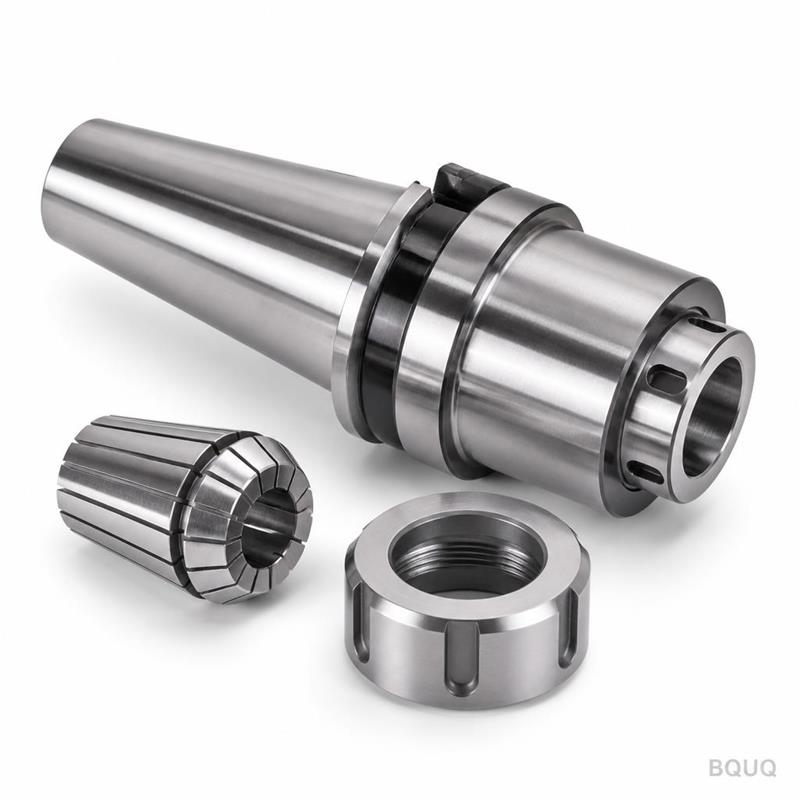
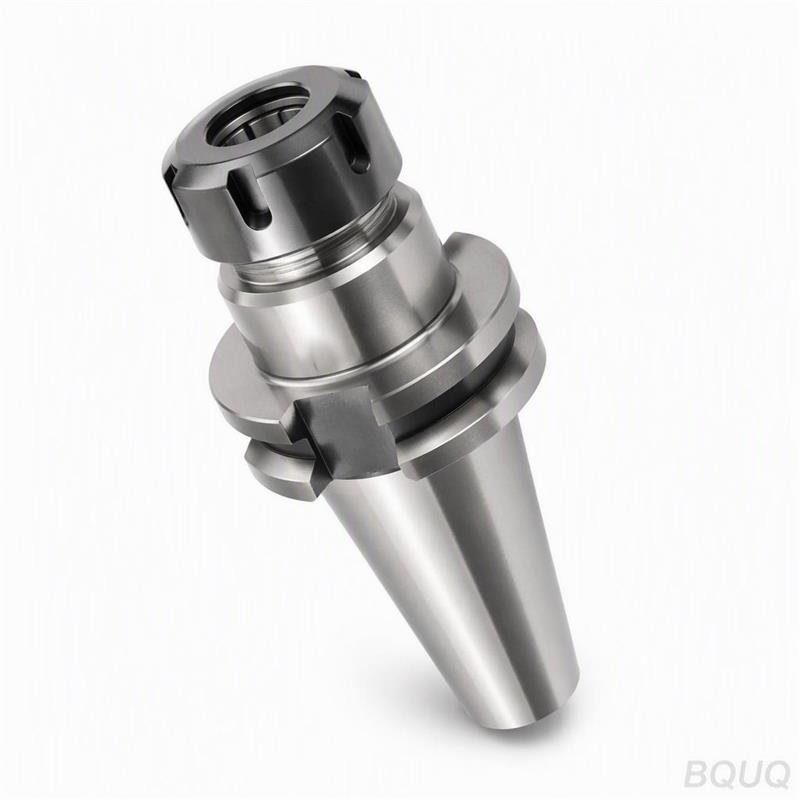
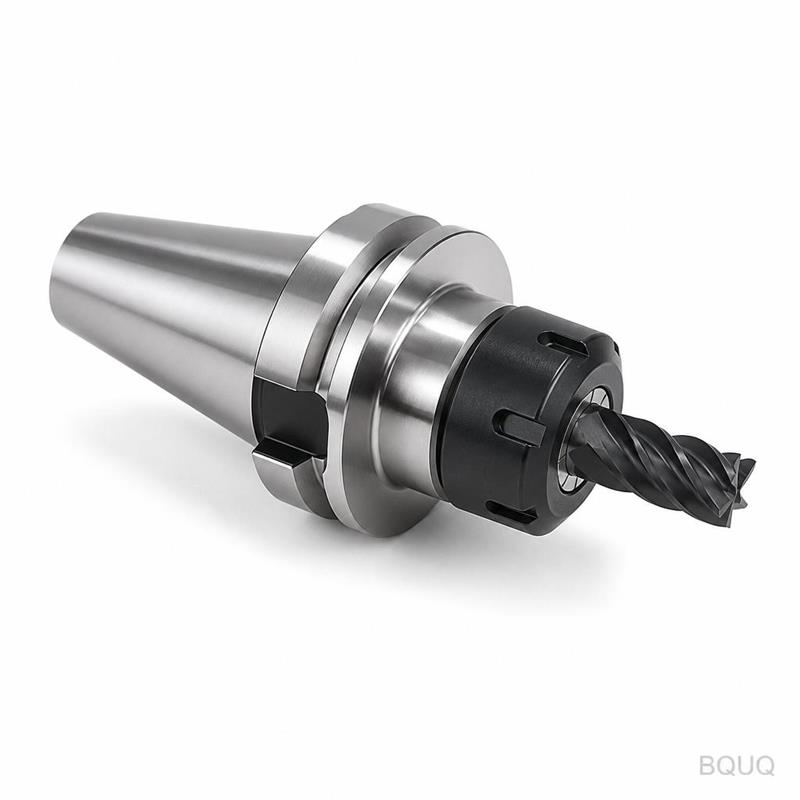
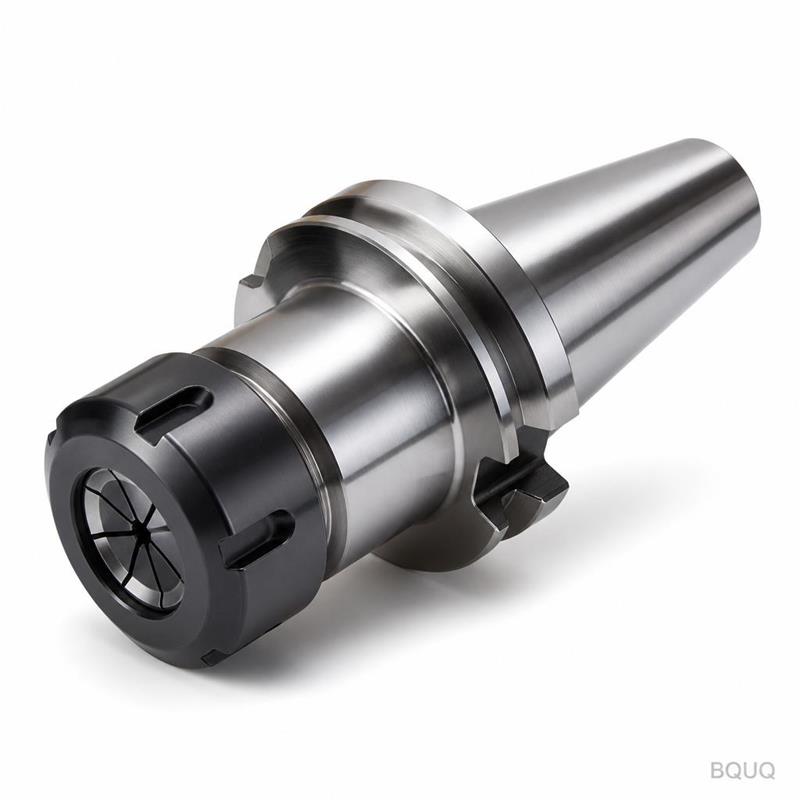
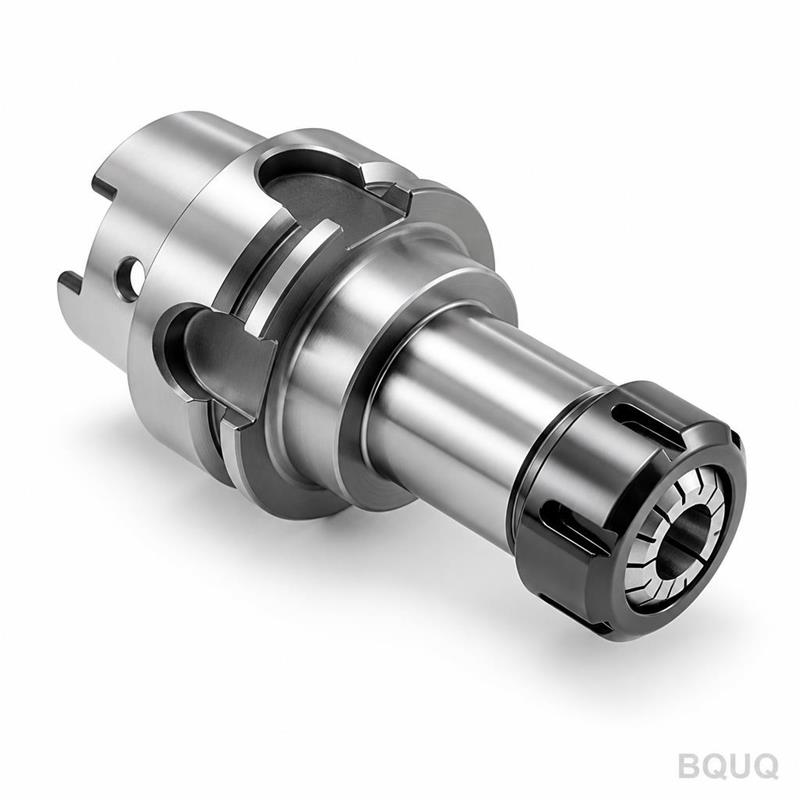
Это цанговый патрон серии TG150, обработанный на станке с ЧПУ из цельной заготовки легированной стали 20CrMnTi. Он обеспечивает гарантированное биение 0,005 мм TIR на торце и тверд
BQUQ Обработанный на станке с ЧПУ цанговый патрон TG150 для тяжелых условий эксплуатации, держатель инструмента для ЧПУ
Это цанговый патрон серии TG150, обработанный на станке с ЧПУ из цельной заготовки легированной стали 20CrMnTi. Он обеспечивает гарантированное биение 0,005 мм TIR на торце и твердость HRC 58-62 после
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это цанговый патрон серии TG150, обработанный на станке с ЧПУ из цельной заготовки легированной стали 20CrMnTi. Он обеспечивает гарантированное биение 0,005 мм TIR на торце и твердость HRC 58-62 после цементации, что дает необходимое усилие зажима и износостойкость для тяжелых прерывистых резов. Стандартные размеры мы отгружаем за 15 дней, а нестандартные отверстия — за 20 дней, напрямую с нашего завода в Дунгуане.
Как цанги TG150 фиксируют инструмент без радиального смещения
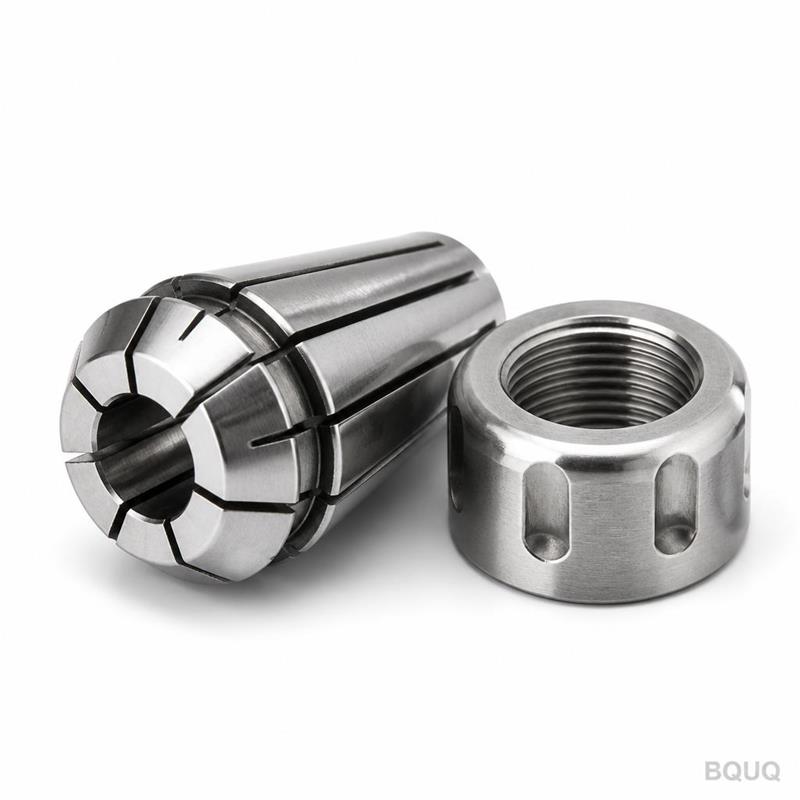
Система TG150 использует коническую цангу, которая втягивается в ответный внутренний конус с углом 15 градусов. При затягивании гайки цанга равномерно сжимается радиально вокруг хвостовика инструмента. Это не пружинная цанга; это прорезная толстостенная втулка, обеспечивающая жесткий захват по всей длине. Результат — нулевое радиальное смещение при затяжке, поэтому мы удерживаем биение 0,005 мм TIR при вылете 4xD. В отличие от цанг ER, цанги TG150 имеют более длинную поверхность захвата (до 2,5 диаметра хвостовика), что снижает вибрацию и дрожание при фрезеровании глубоких полостей.
Выбор заготовки и цикл цементации для тяжелого фрезерования
Мы используем сталь 20CrMnTi, а не автоматную сталь 12L14. Материал проковывается для улучшения структуры зерна, затем обрабатывается точением и фрезерованием на станках с ЧПУ. После механической обработки каждый патрон проходит газовую цементацию при температуре 920°C в течение 6 часов, затем закалку в масле и низкий отпуск. Это обеспечивает глубину цементованного слоя 0,8–1,2 мм и поверхностную твердость HRC 58-62. Сердцевина остается вязкой при HRC 35-40, поэтому патрон поглощает ударные нагрузки при прерывистом резании без растрескивания. Мы не наносим твердое хромовое покрытие на отверстие; мы шлифуем его после термической обработки для сохранения точной геометрии.
Последовательность шлифования, обеспечивающая биение 0,005 мм TIR
Термическая обработка деформирует сталь. Мы решаем эту проблему строгим порядком шлифования. Сначала мы шлифуем наружный конус и заднюю поверхность. Затем устанавливаем патрон на прецизионную оправку и шлифуем внутреннее отверстие, ориентируясь на уже отшлифованный конус. Угол конуса выдерживается с точностью ±0,0002 радиана. Отверстие шлифуется до чистоты поверхности Ra 0,4 мкм. После шлифования мы проверяем биение индикатором с ценой деления 0,001 мм в двух точках: на торце и на расстоянии 100 мм от торца. Если любое из показаний превышает 0,005 мм, деталь бракуется и отправляется на перешлифовку.
Характеристики резьбы и гайки для повторяемого зажима
Гайка не является стандартным покупным компонентом. Она обработана на станке с ЧПУ из стали 40Cr и подвергнута термической обработке до HRC 45-50. Внутренняя резьба выполнена по классу посадки 2B, а наружная поверхность захвата имеет насечку для надежного удержания даже в масляных перчатках. Мы предварительно затягиваем гайку с крутящим моментом 120 Нм для испытаний, но патрон рассчитан на непрерывную работу с моментом до 200 Нм. Шаг резьбы составляет 1,5 мм, что означает, что один полный оборот гайки сжимает цангу на 1,5 мм — этого достаточно для зажима хвостовика с допуском от -0,01 мм до -0,05 мм. Мы включаем закаленный упорный винт для предотвращения выталкивания цанги под действием высоких осевых нагрузок.
Контроль перед каждой отгрузкой: пневматический калибр и проверка твердости
Каждый патрон TG150 проверяется индивидуально, а не выборочно. Мы используем пневматический калибр для измерения внутреннего диаметра отверстия с разрешением 0,001 мм. Отверстие должно находиться в пределах +0,005 мм / +0,010 мм от номинального размера. Мы проверяем твердость по шкале Роквелла C в трех точках на корпусе. Мы проверяем конус цанги с помощью теста на прилегание с использованием мастер-калибра. Наконец, мы проводим функциональный тест: зажимаем контрольный стержень, измеряем TIR и записываем значение в протокол контроля. Этот протокол вкладывается в упаковку. Копия хранится в нашей системе качества в течение 10 лет.
Чистота поверхности и покрытия: Ra 0,4 мкм и опциональное азотирование
Внутреннее отверстие шлифуется до Ra 0,4 мкм для снижения трения с хвостовиком инструмента и предотвращения задиров. Наружный корпус обрабатывается до Ra 0,8 мкм. Стандартное изделие поставляется без покрытия, но мы предлагаем низкотемпературное азотирование (не TiN), которое повышает поверхностную твердость до HRC 65 и снижает коэффициент трения до 0,15. Это рекомендуется для обработки нержавеющей стали или при использовании СОЖ с высоким содержанием хлора. Азотированный слой имеет толщину 0,02 мм и не влияет на допуск отверстия. Мы не предлагаем химическое никелирование, так как оно наращивается на конусе и нарушает концентричность.
Балансировка и ограничения скорости для высокооборотной обработки
Мы балансируем каждый патрон до класса G2,5 при 10 000 об/мин в стандартном исполнении. Если вы работаете на скоростях >15 000 об/мин, мы предлагаем опциональную динамическую балансировку до класса G1,0 при 20 000 об/мин. Балансировка выполняется на жесткоопорном балансировочном станке с чувствительностью 0,1 г·мм. Мы удаляем материал с выделенного балансировочного кольца на задней поверхности, а не с конуса или отверстия. Дисбаланс ограничен 0,2 г·мм в стандартной версии. Для патрона диаметром 63 мм это соответствует максимальной безопасной скорости 25 000 об/мин со сбалансированной инструментальной сборкой.
Характеристика
Значение
Тип изделия
Обработанный на станке с ЧПУ цанговый патрон TG150
Диапазон цанг (TG150)
Ø3 мм – Ø30 мм (с шагом 1 мм)
Доступные типы хвостовиков
BT30, BT40, BT50, HSK63A, HSK100A, CAT40, CAT50
Материал корпуса
Легированная сталь 20CrMnTi (кованая)
Термическая обработка
Цементация, глубина слоя 0,8–1,2 мм
Твердость (поверхность)
HRC 58–62
Твердость (сердцевина)
HRC 35–40
Биение (TIR на торце)
0,005 мм (0,0002")
Биение (TIR на 100 мм)
0,005 мм (0,0002")
Чистота поверхности отверстия
Ra 0,4 мкм
Точность угла конуса
±0,0002 радиана
Класс балансировки (стандартный)
G2,5 @ 10 000 об/мин
Максимальный крутящий момент (гайка)
200 Нм
Срок поставки (стандартный)
15 дней
Срок поставки (нестандартное отверстие)
20 дней
Минимальный заказ
Без минимального заказа (принимается 1 шт.)
Страна происхождения
Сделано в Китае (Дунгуань)
Действительно ли возможен заказ одной штуки (минимальный заказ 1)?
Да, мы не устанавливаем минимальный заказ. Вы можете заказать один патрон TG150 для тестирования или прототипирования. Цена за штуку выше, чем при оптовом заказе, но качество и процесс контроля идентичны заказу на 500 штук.
Можете ли вы изготовить нестандартный диаметр отверстия или конус хвостовика?
Да, мы можем отшлифовать любой диаметр отверстия в пределах диапазона цанг (Ø3–Ø30 мм) с допуском +0,005/+0,010 мм. Мы также изготавливаем нестандартные хвостовики, такие как модифицированные HSK или специальные углы конуса, но для нестандартных хвостовиков требуется 5-дневная инженерная проверка и минимальная партия из 5 штук.
Как вы гарантируете биение 0,005 мм на каждом изделии?
Каждый патрон индивидуально измеряется индикатором с ценой деления 0,001 мм после финальной шлифовки. Результат записывается в уникальный протокол контроля, который поставляется с деталью. Если биение превышает 0,005 мм, деталь не покидает наш завод.
Каков точный срок поставки стандартного патрона TG150?
Стандартные размеры (BT40, BT30, HSK63A) со стандартным отверстием (например, Ø6 мм, Ø10 мм, Ø20 мм) отгружаются в течение 15 дней с момента подтверждения заказа. Нестандартные диаметры отверстий добавляют 5 дней. Мы отправляем через DHL или FedEx; доставка в США или Европу занимает 3–5 дней после готовности детали.
Отправьте нам ваш чертеж или просто эскиз с указанием типа шпинделя и диаметра хвостовика инструмента. Мы ответим с твердым коммерческим предложением в течение 12 часов, включая цену, точный срок поставки и чертеж предлагаемого патрона, если вам требуется нестандартное отверстие. Мы — прецизионное производственное предприятие в Дунгуане, Китай, с 20-летним опытом в обработке на станках с ЧПУ, штамповке, производстве пружин и радиаторов. Без минимального заказа, без посредников, без сюрпризов.
Эл. почта: sc@bquq.com WhatsApp: +86 13713157787 Прикрепите ваш чертеж и получите цанговый патрон TG150, который стабильно удерживает биение 0,005 мм.