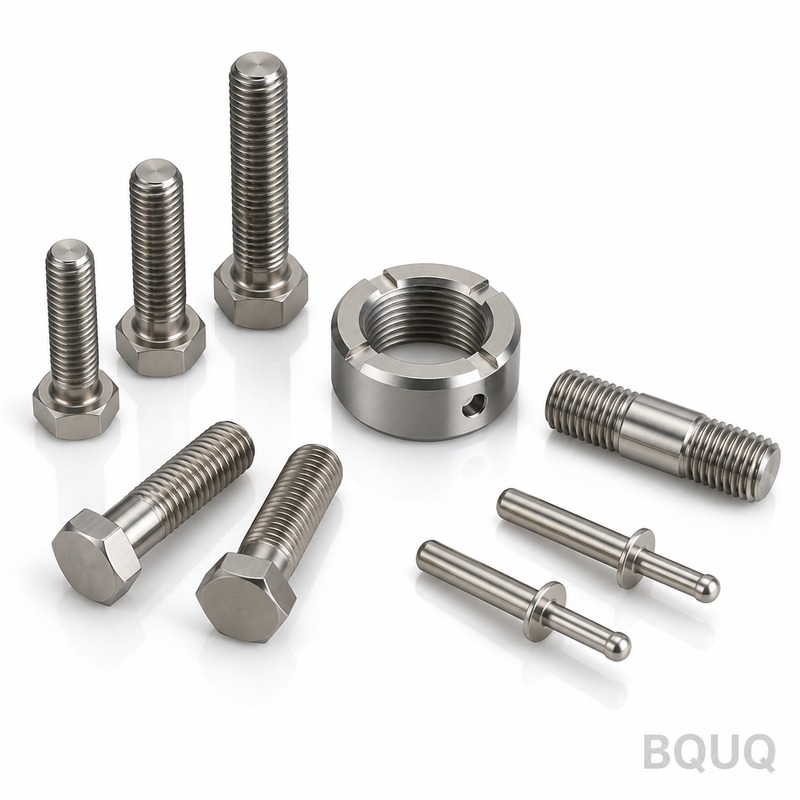
Что представляют собой эти титановые крепежи и почему они надежно держатся при 300C Это титановые крепежи, обработанные на станках с ЧПУ, предназначенные для аэрокосмических монта
BQUQ Титан-крепеж с ЧПУ для аэрокосмической отрасли, прецизионное производство в Китае
Что представляют собой эти титановые крепежи и почему они надежно держатся при 300°C Это титановые крепежи, обработанные на станках с ЧПУ, предназначенные для аэрокосмических монтажных, кронштейнных и
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что представляют собой эти титановые крепежи и почему они надежно держатся при 300°C
Это титановые крепежи, обработанные на станках с ЧПУ, предназначенные для аэрокосмических монтажных, кронштейнных и корпусных узлов, где вес и усталостная долговечность определяют конструкцию. Мы изготавливаем их из кованого прутка Ti-6Al-4V (Grade 5) с постоянным допуском ±0.005 мм и гарантированным биением не более 0.01 мм по оси стержень-головка. Твердость составляет 32-36 HRC после закалки и старения, что дает прочность стали при примерно 56% веса. Срок поставки для стандартных диаметров — 10 рабочих дней, и мы отгружаем с нашего завода в Дунгуане с полной прослеживаемостью материала.
Это не каталожный товар. Каждая партия — это прецизионный производственный цикл, адаптированный под ваш шаг резьбы, форму головки и поверхностную обработку. Вы отправляете чертеж или образец, и мы возвращаем твердую цену в течение 12 часов. Поскольку мы храним запас предварительно сертифицированного титанового прутка шести распространенных диаметров, мы можем начать обработку в тот же день, когда вы одобрите заказ.
Как мы контролируем профиль резьбы и биение на 5-осевом фрезерном станке
Резьба на аэрокосмическом крепеже — не просто украшение. Свободная посадка при вибрации приводит к разрушению проушины. Мы нарезаем всю резьбу на 5-осевом фрезерном станке с использованием однозубого резьбофрезерования, а не метчиков. Это дает профиль резьбы, соответствующий допуску среднего диаметра класса 3A (наружная) без вырывов на вершине. Мы удерживаем биение менее 0.01 мм, обрабатывая головку и стержень в одном зажимном цикле. Это означает, что приводной шестигранник, опорная поверхность и ось резьбы точно соосны друг другу. Вам не потребуется подкладывать шайбы или развертывать отверстие, чтобы крепеж сел заподлицо.
Для внутренней резьбы на гайках или вставках мы используем специальную твердосплавную резьбовую фрезу с радиусом угла 0.2 мм. Это позволяет избежать концентратора напряжений, который создает острая V-образная резьба в основании. Каждый крепеж проходит 100% проверку резьбовым калибром перед отправкой со станка. Мы не проводим выборочный контроль. Мы проверяем каждую деталь.
Материалы и термическая обработка, которые мы используем для высокоцикловой усталости
Мы обрабатываем три марки титана, но аэрокосмический крепеж почти всегда изготавливается из Ti-6Al-4V (Grade 5). Этот сплав обеспечивает минимальный предел прочности на растяжение 950 МПа и предел выносливости 500 МПа при 10^7 циклах. Для зон с более высокой температурой вблизи двигателя мы переходим на Ti-6Al-2Sn-4Zr-2Mo (Grade 19), который сохраняет прочность до 400°C. Для неконструкционных, критичных к коррозии зажимов мы используем технически чистый Grade 2.
Термическая обработка включает закалку при 920°C, закалку в воде и последующее старение при 540°C в течение 4 часов. Это обеспечивает диапазон твердости 32-36 HRC. Мы никогда не обрабатываем титан в полностью закаленном состоянии, так как он наклепывается и рвется. Вместо этого мы выполняем черновую обработку в отожженном состоянии, а затем финальные проходы после термообработки для поддержания допуска ±0.005 мм. Каждая партия термообработки проходит проверку твердости по шкале Роквелла C, и отчет прилагается к отгрузке.
Поверхностная обработка и покрытия, предотвращающие задиры
Необработанный титановый крепеж задирается при затяжке. Резьба схватывается с ответной деталью. Мы решаем эту проблему двумя способами. Во-первых, мы выполняем финальный проход с пластиной-зачисткой для достижения Ra 0.4 мкм на опорной поверхности и боковых сторонах резьбы. Во-вторых, мы наносим сухую пленочную смазку (MIL-PRF-46010), которая снижает коэффициент трения до 0.1. Это покрытие толщиной 8-12 мкм и не отслаивается при многократных циклах сборки.
Если вашему применению требуется электрическое соединение или дополнительная коррозионная стойкость, мы предлагаем анодирование (Type II) в прозрачном или желтом цвете. Это добавляет оксидный слой толщиной 2-3 мкм. Мы не рекомендуем твердое анодирование на резьбе, так как оно изменяет средний диаметр. Для большинства аэрокосмических задач сухая пленочная смазка — правильный выбор.
Проверка перед каждой отгрузкой: КИМ, резьбовые калибры и отчеты о твердости
Вы получаете полный отчет о проверке с каждой коробкой. Мы проводим контроль на координатно-измерительной машине (КИМ) критических диаметров, высоты головки и концентричности резьбы. Мы используем калиброванный проходной/непроходной резьбовой калибр на 100% деталей. Твердость проверяется на двух образцах из каждой партии термообработки. Чистота поверхности измеряется профилометром на опорной поверхности. Если деталь не проходит любую проверку, она выбраковывается, а не переделывается. Мы предпочтем потерять кусок титана, чем отправить крепеж, который выйдет из строя на вашей линии.
Все измерительное оборудование калибруется по стандартам ISO 9001:2015 каждые 90 дней. Сертификаты калибровки доступны по запросу. Сертификаты материалов (EN 10204 3.1) указывают происхождение проката, номер плавки и химический состав каждого прутка.
Почему отсутствие минимального заказа означает, что вы можете создавать прототипы без заводского минимума
Большинство поставщиков аэрокосмического крепежа требуют минимум 500 штук на типоразмер. Это убивает ваш бюджет на прототипы. В BQUQ мы придерживаемся политики без минимального заказа. Вы можете заказать 10 штук для испытательного стенда или 10 000 для производственной линии. Цена за штуку снижается с количеством, но стоимость настройки одинакова, поэтому небольшие заказы оцениваются прозрачно. Это услуга прецизионного производства, а не склад стандартных деталей. Вы платите за инженерную настройку один раз, затем цена детали масштабируется.
Мы храним предварительно нарезанные заготовки для шести наиболее распространенных размеров резьбы (M3, M4, M5, M6, M8, M10) из титана Grade 5. Это сокращает срок поставки прототипов до 5 рабочих дней. Для нестандартных диаметров добавьте 3 дня на резку материала.
Цены и сроки поставки для нестандартного аэрокосмического крепежа
Цена зависит от трех переменных: марки материала, длины резьбы и покрытия. Стандартный крепеж M6 x 1.0 x 25 мм из Grade 5 с сухой пленочной смазкой стоит около $2.80 за штуку при заказе 100 штук. При 1000 штук цена снижается до $1.90. Для Grade 19 или нестандартных форм головки добавьте 20-30% за материал и инструмент. Мы предоставляем твердую цену в течение 12 часов после получения вашего чертежа. Цена включает срок поставки, а не только стоимость. Стандартный срок поставки — 10 рабочих дней. Для срочных заказов мы можем сократить до 5 дней с наценкой 15%.
Что вам нужно отправить для точного расчета стоимости
Отправьте файл STEP или IGES, или PDF-чертеж с размерами. Укажите размер и шаг резьбы, форму головки (шестигранная, с внутренним шестигранником, потайная или нестандартная) и требования к покрытию. Если у вас есть спецификация крутящего момента, включите ее. Это поможет нам выбрать правильную толщину сухой пленочной смазки. Если у вас нет чертежа, отправьте физический образец. Мы выполним обратный инжиниринг и подтвердим размеры перед обработкой. Напишите на sc@bquq.com или в WhatsApp +86 13713157787. Мы отвечаем в течение одного рабочего часа.
Распространенные ошибки, которые мы видим в чертежах аэрокосмического крепежа
Три ошибки встречаются на большинстве чертежей, которые мы получаем. Первая — слишком свободный допуск резьбы. Резьба класса 2A стандартна для общего применения, но аэрокосмическая отрасль требует класса 3A. Вторая — отсутствует радиус галтели под головкой. Без радиуса 0.3-0.5 мм деталь треснет в месте соединения головки и стержня при циклической нагрузке. Третья — требование к чистоте поверхности указано на стержне, но не на боковых сторонах резьбы. Боковые стороны резьбы требуют Ra 0.8 или лучше для предотвращения задиров. Мы отмечаем эти проблемы в вашем расчете и предлагаем исправления. Это сэкономит вам неудачный цикл испытаний.
Ra 0.4 мкм на опорной поверхности, Ra 0.8 мкм на резьбе
Покрытие
Сухая пленочная смазка MIL-PRF-46010 (8-12 мкм) или анодирование Type II
Срок поставки
10 рабочих дней стандарт, 5 дней срочно
Минимальный заказ
Без минимального заказа (прототипы принимаются)
Каков ваш минимальный объем заказа для этих титановых крепежей?
Без минимального заказа. Мы изготавливаем 10 штук для прототипа или 10 000 для производства с одинаковым качеством настройки.
Можете ли вы изменить форму головки, длину резьбы или покрытие?
Да, мы изготавливаем любую форму головки (шестигранная, с внутренним шестигранником, потайная, torx, нестандартная) и корректируем длину резьбы, покрытие и марку материала в соответствии с вашим чертежом.