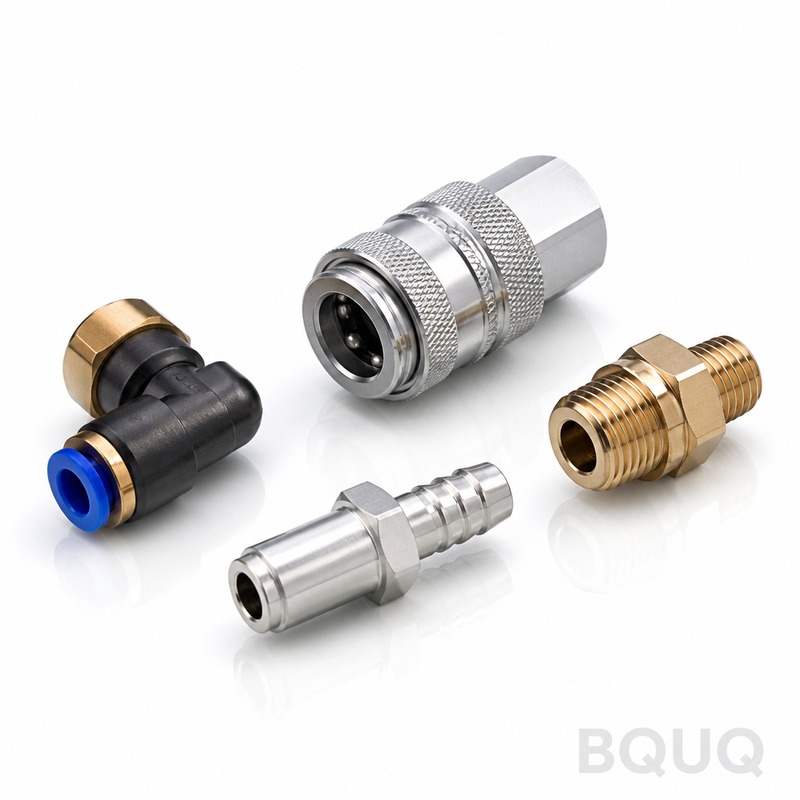
Что представляют собой эти фитинги и почему они выдерживают 300 бар без утечек Эти CNC-обработанные пневматические фитинги — это прецизионные соединители, резьбовые переходники и
BQUQ CNC-обработанные пневматические фитинги | Прецизионное производство
Что представляют собой эти фитинги и почему они выдерживают 300 бар без утечек Эти CNC-обработанные пневматические фитинги — это прецизионные соединители, резьбовые переходники и проходные муфты для
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что представляют собой эти фитинги и почему они выдерживают 300 бар без утечек
Эти CNC-обработанные пневматические фитинги — это прецизионные соединители, резьбовые переходники и проходные муфты для систем сжатого воздуха, вакуумных контуров и коллекторов датчиков. Мы обеспечиваем точный позиционный допуск ±0.005 мм на всех уплотнительных поверхностях и диаметрах шага резьбы, а также шероховатость поверхности Ra 0.4 мкм на критических канавках под O-кольца. Такое сочетание дает герметичное уплотнение при рабочем давлении 300 бар и давление разрыва выше 450 бар, что проверяется на каждой партии. Срок поставки стандартных заготовок — 7 дней; для изделий по индивидуальным чертежам мы отправляем первые образцы в течение 10 дней после утверждения CAD.
Мы — завод с 20-летней историей в Дунгуане, Китай, на котором работают 40 токарных станков с ЧПУ и 25 пятиосевых обрабатывающих центров. Каждый фитинг вытачивается из цельного прутка — никакого литья, никакой пористости. Вы получаете деталь с воспроизводимыми размерами в миллионах экземпляров и профилем твердости, который мы контролируем с помощью термообработки, а не наугад. Это прецизионное производство, сделанное в Китае, но с системой качества, которая соответствует любому немецкому или японскому цеху.
Как мы обрабатываем конические седла и метрические резьбы
Герметичность пневматического фитинга зависит от конического седла с углом 60 градусов и угла профиля резьбы. Мы вырезаем эти элементы за одну операцию зажима с использованием приводного инструмента на наших швейцарских токарных станках Star и Citizen. Это исключает риск погрешности концентричности между резьбой и седлом — частую причину отказов при переносе деталей между станками. Измеряемое биение между диаметром шага резьбы и коническим седлом составляет менее 0.008 мм, что критически важно для фитингов, которые многократно собираются и разбираются при полевом обслуживании.
Для внутренних резьб до M5 мы используем вихревое фрезерование вместо нарезания метчиком. Вихревое фрезерование нарезает резьбу методом фрезерования, создавая более прочный профиль без заусенцев с шероховатостью поверхности Ra 0.8 мкм. Вы не найдете рваных ниток или загнутых кромок внутри наших фитингов. Мы также удаляем заусенцы с каждого поперечного отверстия и снимаем фаски с каждой острой кромки, потому что одна металлическая стружка в пневматической линии может заклинить клапан или повредить поверхность цилиндра.
Материалы и термообработка, которые мы используем для корпусов фитингов
Мы обрабатываем три основные группы материалов для пневматических фитингов. Во-первых, алюминий 6061-T6 для легких коллекторов и применений с низким давлением до 100 бар; мы анодируем до твердого покрытия 25 мкм, что дает эквивалент твердости поверхности 60 HRC. Во-вторых, нержавеющая сталь 316L для коррозионных сред и линий пищевого класса; мы оставляем ее в отожженном состоянии (180 HB), но можем упрочнить азотированием до 65 HRC для износостойкости быстроразъемных муфт с высоким циклом. В-третьих, автоматная сталь 12L14 для промышленных фитингов общего назначения; мы цементируем поверхность до 58–62 HRC с глубиной слоя 0.4–0.8 мм для резьб, выдерживающих 10 000 циклов затяжки.
Для латунных фитингов мы используем свинцовую латунь C36000, которую не подвергаем термообработке — ее естественная твердость 80 HRB достаточна для контрольно-измерительных приборов низкого давления. Каждая партия материала прослеживается до сертификата завода-изготовителя. Если вам требуется специальное покрытие, мы предлагаем химическое никелирование (0.5–1.0 мил), цинк-никель (8–12 мкм) или пассивацию для нержавеющей стали. Мы никогда не используем переработанный или смешанный материал, поскольку включения вызывают микропротечки.
Контроль перед каждой отгрузкой: испытание воздухом и отчет CMM
Мы не отгружаем ни одного фитинга без испытания на утечку воздуха под водой при 150% номинального рабочего давления. Для фитинга на 300 бар это означает, что мы создаем давление 450 бар и ищем пузырьки. Это позволяет выявить любую микропористость материала или дефектный сварной шов — хотя мы не свариваем фитинги, мы все равно проводим испытание, поскольку заусенец на седле может вызвать утечку. Каждая партия также получает полный отчет CMM с измерением диаметра шага резьбы, угла конуса и биения резьбы с повторяемостью в пределах 2 мкм.
Мы проверяем шероховатость поверхности на профилометре с целевым значением Ra 0.4 мкм на уплотнительных поверхностях и Ra 1.6 мкм на некритичных поверхностях. Для пассивированной нержавеющей стали мы проводим тест с сульфатом меди для проверки целостности пассивного слоя. Если вы используете наши фитинги в условиях чистого помещения, мы можем провести ультразвуковую очистку и индивидуальную упаковку каждой детали в условиях класса 1000. Мы храним образец из каждой производственной партии в течение 24 месяцев на случай, если вам понадобится анализ отказов.
Почему наши фитинги устойчивы к задирам и заеданию при сборке
Задиры — холодная сварка резьбы при сборке — являются основной причиной отказов нержавеющих фитингов в полевых условиях. Мы предотвращаем это двумя способами. Во-первых, мы контролируем шероховатость поверхности резьбы до Ra 0.8 мкм, что достаточно гладко, чтобы избежать микросварки, но не настолько гладко, чтобы смазка не могла удерживаться. Во-вторых, по запросу мы наносим тонкую пленку дисульфида молибденовой смазки на резьбу, что снижает коэффициент трения до 0.08. Для алюминиевых фитингов мы добавляем резьбовой герметик на основе PTFE, который отверждается при контакте и предотвращает гальваническую коррозию при соединении со стальными портами.
Наши стальные фитинги из 12L14 получают марганцевое фосфатное покрытие, которое впитывает масло и обеспечивает момент отворачивания на 30% ниже, чем у необработанной стали. Это важно, если ваша бригада технического обслуживания использует ударные гайковерты. Если вам нужен фитинг, который можно собирать и разбирать 500 раз без перерезания резьбы, мы рекомендуем наш вариант из азотированной стали 316L — твердость поверхностного слоя 65 HRC делает резьбу устойчивой к пластической деформации.
Выбор режущего инструмента и контроль допусков на нашем производстве
Для достижения допусков, указанных в таблице ниже, мы придерживаемся строгого режима режущего инструмента. Для нержавеющей стали мы используем твердосплавные пластины с покрытием TiAlN при скорости резания 180 м/мин. Для алюминия мы переключаемся на инструменты из поликристаллического алмаза (PCD) при скорости 600 м/мин. Мы меняем пластины после каждых 500 деталей, а не когда они ломаются, потому что изношенная кромка приводит к более широкому разбросу допусков. Это подробно описано в нашем руководстве по выбору режущего инструмента для ЧПУ, где объясняется, почему износ инструмента является самой большой скрытой переменной в прецизионной обработке.
Что касается допусков, мы используем внутрипроцессное зондирование каждой пятой детали для компенсации теплового расширения шпинделя станка. Температура в нашем цехе поддерживается на уровне 20°C ±1°C, что предотвращает расширение или сжатие материала более чем на 1 мкм на 100 мм. Для более глубокого понимания того, как мы определяем и проверяем эти пределы, прочитайте наше руководство по допускам CNC-обработки. Это не теория — мы применяем эти правила в каждом заказе, покупаете ли вы одну деталь или миллион.
Упаковка и доставка для крупносерийных или единичных заказов
Мы упаковываем фитинги в антикоррозионную бумагу VCI, затем в жесткие картонные коробки с пенопластовыми вставками, разделяющими каждую деталь. Для крупносерийных заказов (более 10 000 штук) мы используем пластиковые лотки по 50 штук, вакуумно-герметизированные для предотвращения попадания влаги. Мы отправляем через DHL, FedEx или морским транспортом из порта Шэньчжэнь. Стандартный срок поставки — 7 дней для материалов со склада, 10 дней для индивидуальной обработки. Для срочных поломок мы предлагаем экспресс-услугу за 48 часов для стандартных размеров — вы платите надбавку 20%, но мы гарантируем отгрузку в течение двух дней.
Мы поддерживаем складской запас пяти наиболее распространенных размеров фитингов (M5, G1/8, G1/4, R1/4 и NPT 1/8) из алюминия 6061 и нержавеющей стали 316L. Вы можете заказать их в любом количестве, от одной штуки до десяти тысяч, и мы отправим их без минимального заказа. Это политика без минимального заказа, которую мы соблюдаем уже 20 лет. Мы понимаем, что инженерам нужен один прототип для тестирования перед запуском серийного производства, и мы поддерживаем этот процесс с фиксированной платой за прототип в размере $50 за конструкцию, которая засчитывается в счет вашего первого производственного заказа.
| Спецификация | Стандартное значение | Индивидуальный диапазон | | --- | --- | --- | | Материалы | 6061-T6 Al, 316L SS, 12L14 Steel, C36000 Brass | Титан, PEEK, Inconel 718 | | Размеры резьбы | M5, G1/8, G1/4, R1/4, NPT 1/8 | M3 до M42, BSP, NPT, UNF | | Допуск обработки | ±0.005 мм | ±0.002 мм (по запросу) | | Биение резьбы | 0.008 мм TIR | 0.004 мм TIR | | Шероховатость поверхности (уплотнительная) | Ra 0.4 мкм | Ra 0.2 мкм | | Шероховатость поверхности (неуплотнительная) | Ra 1.6 мкм | Ra 0.8 мкм | | Твердость (сталь) | 58–62 HRC (цементированная) | 65 HRC (азотированная) | | Твердость (алюминий) | 60 HRC (твердое анодирование) | 70 HRC (с пропиткой PTFE) | | Рабочее давление | 300 бар | 450 бар (по запросу) | | Срок поставки (стандартный) | 7 дней | 5 дней (экспресс) | | Минимальный заказ | Без минимального заказа | 1 штука | | Отчет о контроле | CMM + испытание воздухом | Сертификат материала + отчет о доработке |
Каков минимальный объем заказа для CNC-обработанных пневматических фитингов?
Наш минимальный заказ равен нулю — мы принимаем одну штуку для прототипирования и масштабируем до миллионов без изменения структуры цены за единицу.
Можете ли вы изменить тип резьбы или добавить специальную канавку для O-кольца?