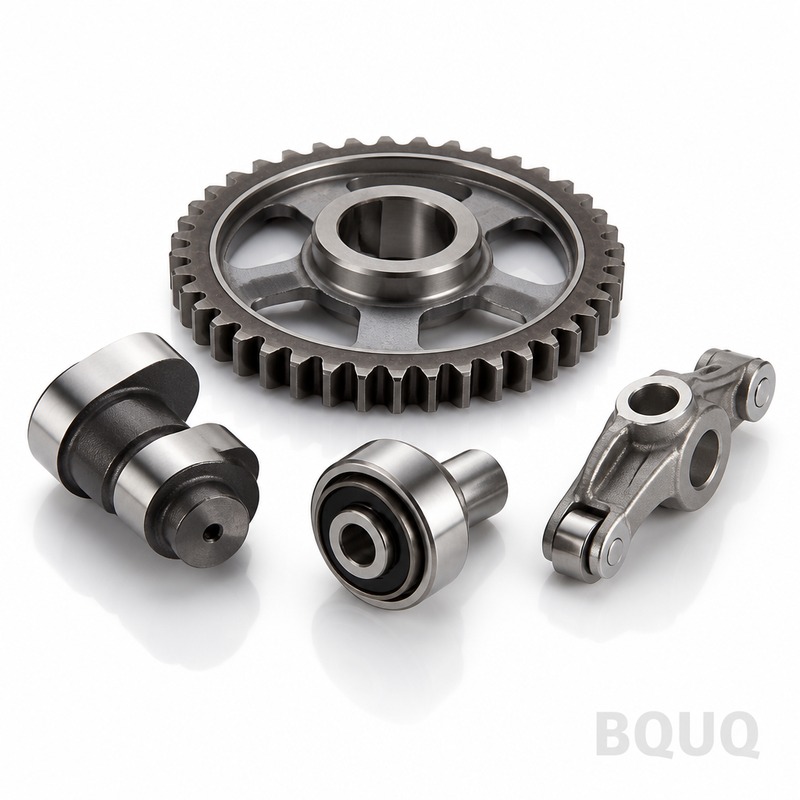
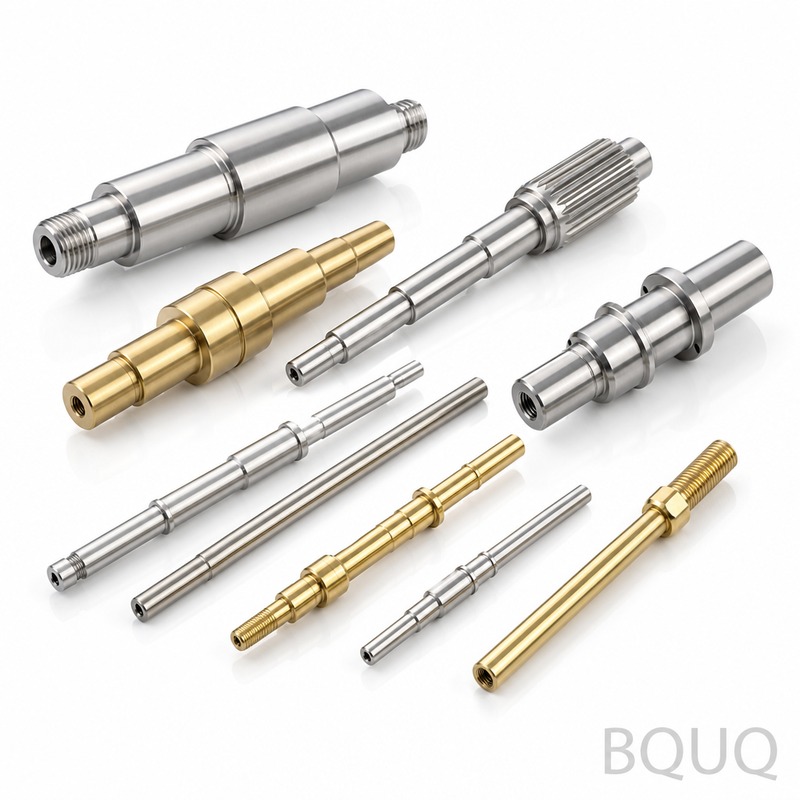
Компоненты распределительных валов с ЧПУ — это готовые или полуфабрикатные кулачки, валы и заготовки звездочек газораспределения, изготовленные на 5-осевых токарных станках с ЧПУ и
BQUQ Компоненты распределительных валов с ЧПУ | Прецизионные распределительные валы производства Китай
Компоненты распределительных валов с ЧПУ — это готовые или полуфабрикатные кулачки, валы и заготовки звездочек газораспределения, изготовленные на 5-осевых токарных станках с ЧПУ и обрабатывающих цент
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Компоненты распределительных валов с ЧПУ — это готовые или полуфабрикатные кулачки, валы и заготовки звездочек газораспределения, изготовленные на 5-осевых токарных станках с ЧПУ и обрабатывающих центрах. Вы получаете круглость 0,005 мм, суммарное биение 0,01 мм и твердость поверхностного слоя 58 HRC, со стандартным сроком изготовления прототипов 15 дней. Эти детали устанавливаются непосредственно в ваш механизм газораспределения или привод клапанов без дополнительной обработки.
Почему распределительные валы требуют контроля биения с субмикронной точностью
Точность подъема кулачка зависит от геометрической взаимосвязи между опорными шейками и вершинами кулачков. Ошибка биения 0,02 мм смещает момент открытия клапана на 0,5 градуса при 6000 об/мин. Наши компоненты распределительных валов с ЧПУ удерживают биение в пределах 0,01 мм по всей длине вала с использованием поддержки задним центром и люнетов во время точения. Мы измеряем эксцентриситет каждого кулачка относительно оси основной шейки, а не относительно исходного прутка, потому что именно эту ось видят подшипники вашего двигателя.
Материалы и термическая обработка, которые мы используем для распределительных валов
Мы обрабатываем три основных марки: сталь 1045 для низкооборотных промышленных двигателей, хромомолибденовую сталь 4140 для турбированных применений и сталь 8620 для кулачков с роликовыми толкателями, подвергаемых цементации. Для стали 8620 мы проводим цементацию на глубину слоя 0,8–1,2 мм, затем закалку до 58–62 HRC. Шлифование после термической обработки удаляет обезуглероженные слои и обеспечивает шероховатость поверхности Ra 0,4. Если вам нужны кулачки из отбеленного чугуна для высокоподъемных драг-рейсинговых профилей, мы можем поставить и обработать такой материал, но срок изготовления увеличивается до 25 дней.
Фрезерование против шлифования: как мы достигаем профилей кулачков
Для прототипов и мелкосерийных партий мы черново обрабатываем профиль кулачка на 5-осевом фрезерном станке тороидальной фрезой, оставляя припуск 0,3 мм. Затем переходим на круглошлифовальный станок с ЧПУ с кулачково-шлифовальной оснасткой, используя мастер-кулачок или программу интерполяции с ЧПУ. Скорость шлифовального круга составляет 30 м/с, а для закаленной стали выше 55 HRC мы применяем круг из кубического нитрида бора (CBN). Этот двухэтапный процесс гарантирует, что углы боковых поверхностей соответствуют заданным кривым ускорения, а не только максимальному значению подъема. Наше руководство по выбору режущего инструмента для ЧПУ объясняет, как геометрия инструмента меняется между черновыми и чистовыми проходами.
Контроль перед каждой отгрузкой: отчеты по профилю кулачка
Каждый компонент распределительного вала с ЧПУ поставляется с полным размерным отчетом. Мы используем координатно-измерительную машину с поворотным столом для сканирования 36 точек на каждом кулачке, а также прибор Talyrond для измерения круглости. Вы получаете PDF-файл с подъемом кулачка через каждые 5 градусов, диаметрами шеек и значениями биения. Мы храним исходные файлы измерений в течение 3 лет, поэтому если деталь выйдет из строя при испытаниях на динамометре, мы сможем проследить ее до конкретной смены обработки и партии режущих пластин. Это прецизионное производство, а не догадки.
Изготовление заготовок по системе JIT для цехов термической обработки
Некоторым клиентам нужна только стальная заготовка распределительного вала — обточенная, фрезерованная и просверленная — перед отправкой на собственную термическую обработку. В этом случае мы обрабатываем с допуском 0,1 мм, оставляем припуск на шлифование 0,5 мм на шейках и пропускаем финальный этап шлифования. Это снижает ваши затраты на 30%, а наш срок изготовления — до 10 дней. Мы по-прежнему проверяем отсутствие концентраторов напряжений в углах шпоночных пазов, потому что трещина, начинающаяся там, испортит заготовку стоимостью $200 после того, как вы потратите $50 на термическую обработку.
Шпоночные пазы, масляные отверстия и датчиковые колеса: вторичные операции включены
Распределительный вал — это не просто круглый стержень с выступами. Мы обрабатываем шпоночные пазы Вудраффа на обоих концах, сверлим масляные каналы диаметром 2 мм через шейки и запрессовываем датчиковые колеса синхронизации. Для фазорегуляторов системы изменения фаз газораспределения (VVT) мы обрабатываем фланец с 6 отверстиями на носке вала с центрирующим диаметром 30 мм ±0,008 мм. Эти операции выполняются на одной и той же настройке ЧПУ, чтобы избежать ошибок повторного зажима. Если вы предоставите 3D-модель, мы проверим на interference между масляным отверстием и шпоночным пазом до начала обработки металла.
Каков минимальный объем заказа для компонентов распределительных валов с ЧПУ?
Минимального заказа нет — мы изготавливаем единичный прототип распределительного вала для испытаний, а цена за единицу снижается на 40% при заказе от 50 штук.
Можете ли вы изготовить распределительный вал по моему образцу, а не только по чертежу?
Да, мы выполняем обратный инжиниринг вашего физического образца с помощью 3D-сканера и КИМ-зондирования, затем создаем программу ЧПУ, которая соответствует профилю кулачка с точностью 0,01 мм.
Как вы гарантируете, что термическая обработка не деформирует кулачки?
Мы выполняем черновую обработку с припуском 0,3 мм, проводим термическую обработку, затем выполняем чистовое шлифование с использованием центровых отверстий, которые были развернуты после закалки — это устраняет любую деформацию от процесса.
Каков минимальный срок изготовления для срочного заказа?
Для единичного распределительного вала из стали 4140 без шлифования мы можем отгрузить за 7 дней; для закаленных и шлифованных деталей минимальный срок составляет 12 дней.
Линия срочных заказов для сборщиков двигателей
Если ваши испытания двигателя на динамометре запланированы на следующий месяц, мы резервируем 20% наших мощностей ЧПУ для срочных заказов. Вы платите надбавку 30%, но получаете выделенного оператора станка и ежедневное фотоотчет о ходе работ. В прошлом квартале мы отгрузили 14 срочных распределительных валов со средним показателем своевременности 100%. Это прецизионное производство в Китае с графиком, на который можно положиться.
Отправьте ваш чертеж на sc@bquq.com или в WhatsApp +86 13713157787 для получения твердого предложения в течение 12 часов. Укажите целевую твердость, диаметр шейки и подъем кулачка. Мы ответим с ценой, сроком изготовления и комментарием по технологичности (DFM), если увидим потенциальную проблему с размещением шпоночного паза или масляного отверстия.