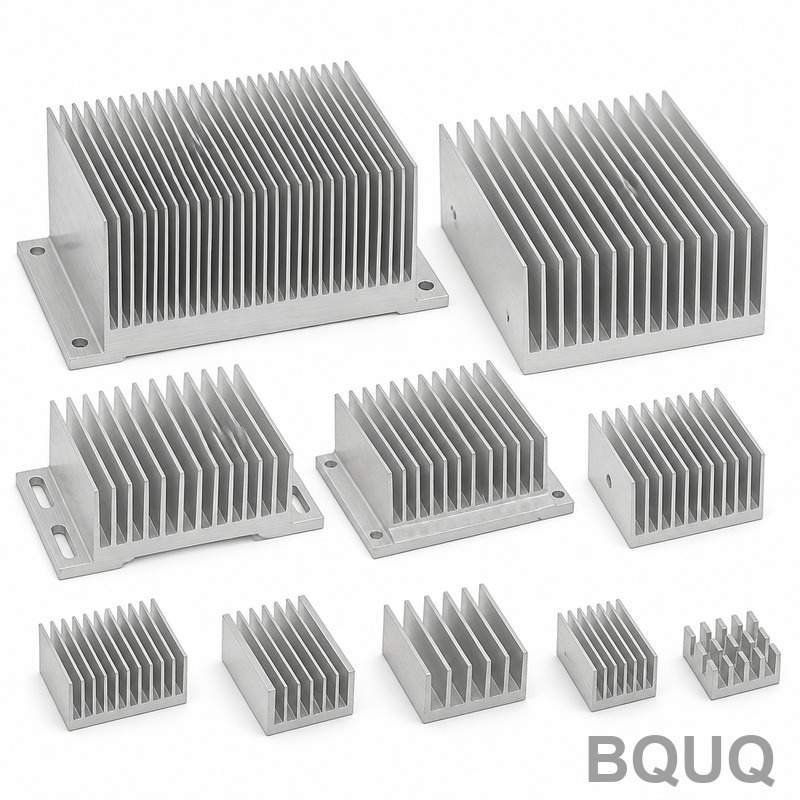
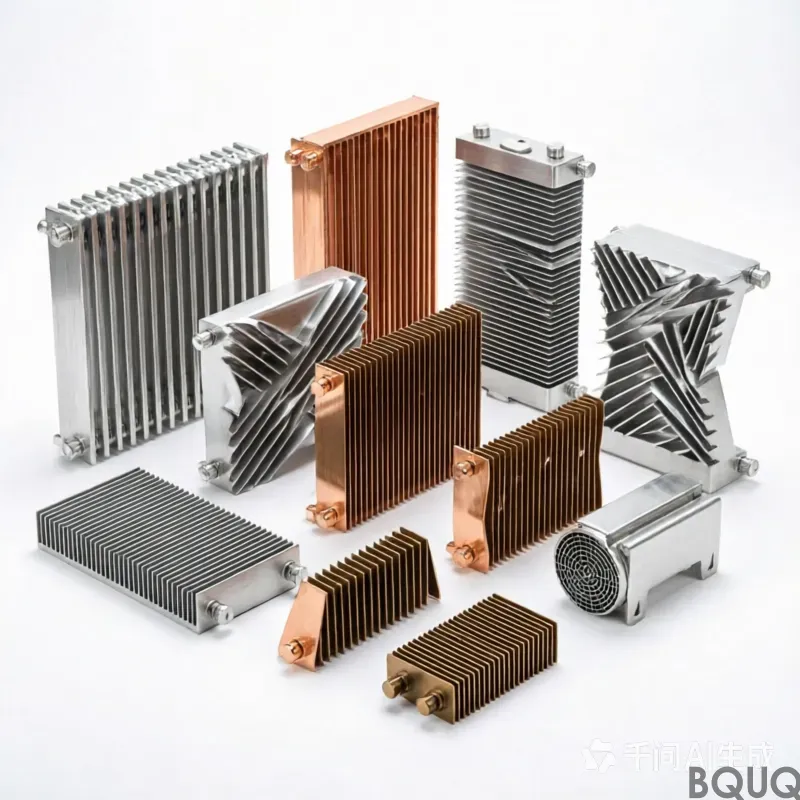
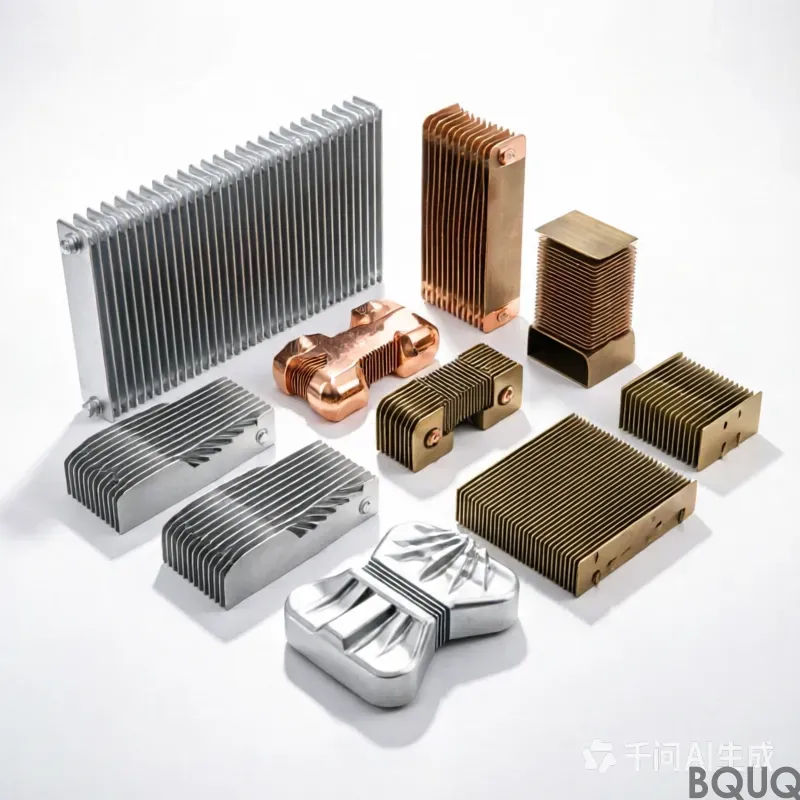
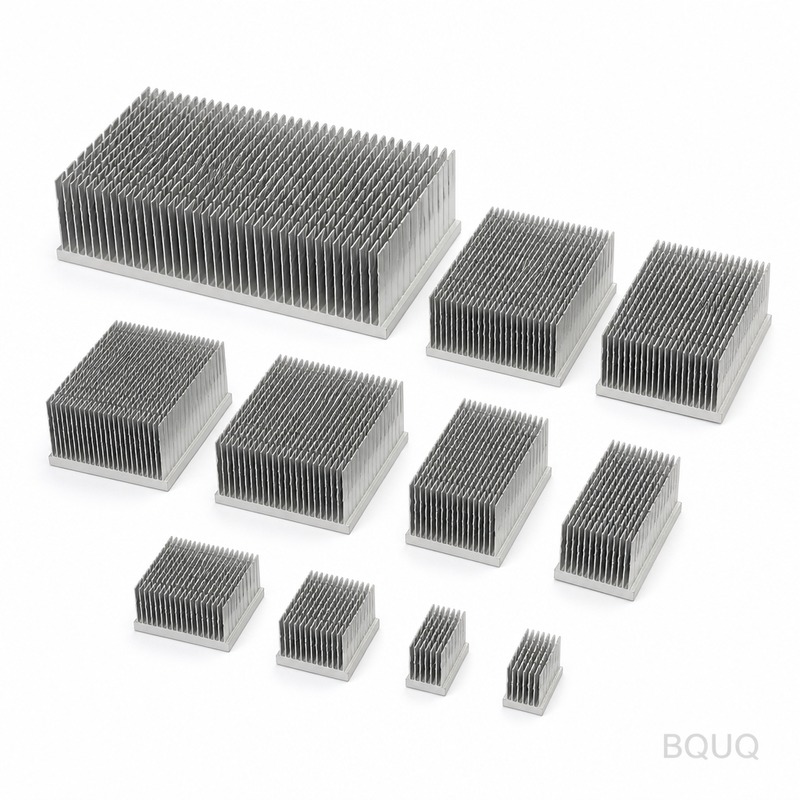
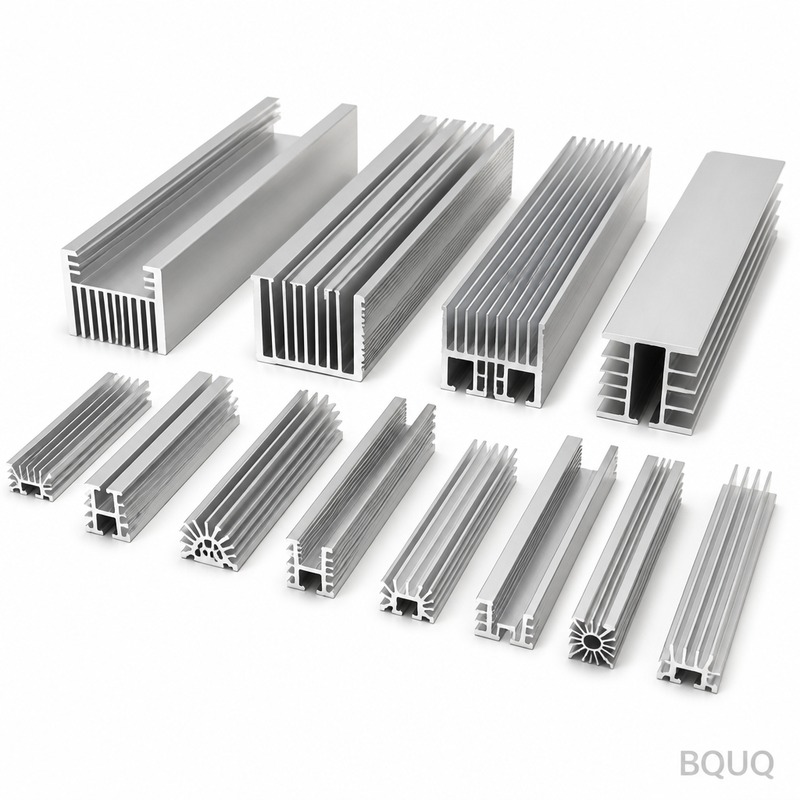
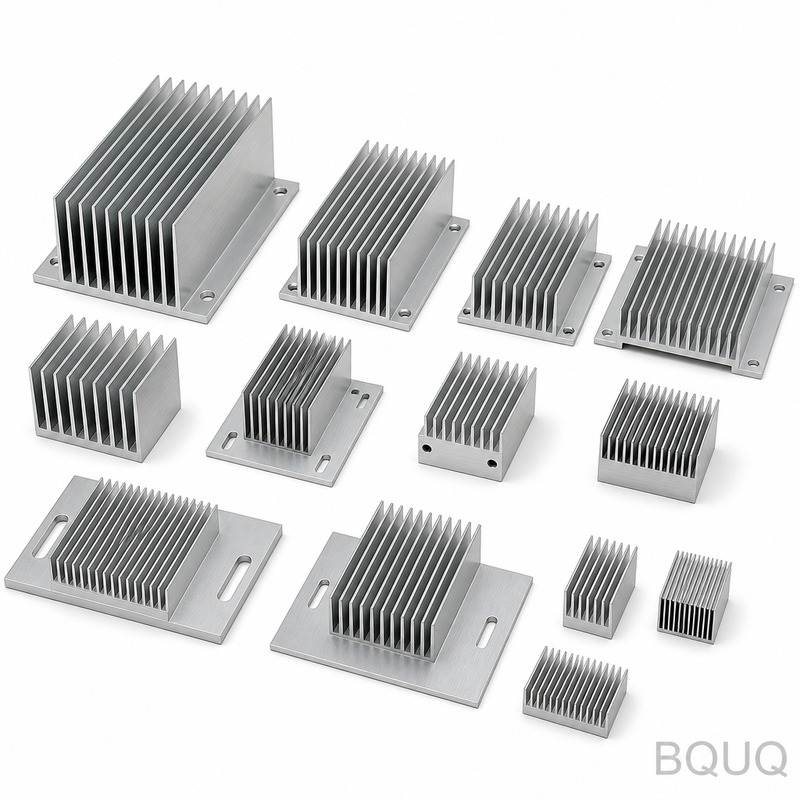
Это каталог экструдированных алюминиевых радиаторов, которые мы режем, обрабатываем и доводим до готовности точно по вашему чертежу. Каждая деталь покидает наш завод в Дунгуане с
Это каталог экструдированных алюминиевых радиаторов, которые мы режем, обрабатываем и доводим до готовности точно по вашему чертежу. Каждая деталь покидает наш завод в Дунгуане с максимальным допуско
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это каталог экструдированных алюминиевых радиаторов, которые мы режем, обрабатываем и доводим до готовности точно по вашему чертежу. Каждая деталь покидает наш завод в Дунгуане с максимальным допуском профиля ±0,01 мм, биением не более 0,02 мм и чистотой поверхности до Ra 0,8 мкм. Стандартный срок поставки — 12 дней с момента утверждения чертежа, и мы работаем без минимального заказа на любой профиль из этой коллекции.
Как экструзионные профили становятся прецизионными радиаторами
Мы не продаем сырые экструдированные прутки. Вместо этого мы берем заготовки 6063-T5 или 6061-T6, продавливаем их через фильеры, которые обслуживаем собственными силами, а затем режем и обрабатываем на станках с ЧПУ каждое ребро, основание и монтажное отверстие. Процесс экструзии обеспечивает непрерывную структуру зерна, что означает лучшую теплопроводность по сравнению с литыми под давлением деталями. После экструзии мы снимаем напряжения в длинных профилях, чтобы удерживать плоскостность в пределах 0,05 мм на 300 мм. Ваш чертеж определяет окончательную обработку — мы выдерживаем шаг ребер с допуском ±0,05 мм и толщину основания с допуском ±0,03 мм. Если вам нужна нестандартная длина, мы отрезаем ее с допуском +0,2 мм / -0,0 мм, а затем торцуем концы для чистого стыкового соединения.
Материалы и термообработка, которые мы используем для максимальной теплопередачи
Коллекция построена на двух сплавах. Для большинства применений с принудительным воздушным охлаждением и естественной конвекцией мы используем 6063-T5: он обладает теплопроводностью 209 Вт/м·К и отличной экструдируемостью, что позволяет нам изготавливать тонкие ребра толщиной до 0,8 мм с соотношением высоты к толщине 20:1. Для более высоких механических нагрузок или условий вибрации мы переходим на 6061-T6, который обеспечивает 167 Вт/м·К, но предел текучести 276 МПа. После экструзии мы подвергаем каждую партию закалке на твердый раствор и искусственному старению до твердости T5 или T6. Наш твердомер проверяет 8–12 HRC для 6063-T5 и 15–20 HRC для 6061-T6 для каждой плавки. Мы отклоняем любую партию, выходящую за эти пределы.
Варианты финишной обработки поверхности, влияющие на тепловые характеристики
Сырой экструдированный алюминий имеет тусклую шероховатую поверхность с естественным оксидным слоем, который снижает излучательную способность. Мы предлагаем три стандартных варианта финишной обработки. Во-первых, прозрачное анодирование (8–12 мкм) для коррозионной стойкости и матового вида — это вариант по умолчанию. Во-вторых, черное анодирование (18–20 мкм), которое повышает излучательную способность поверхности до 0,85, улучшая радиационное охлаждение до 30% в закрытых корпусах. В-третьих, хроматное конверсионное покрытие (MIL-DTL-5541) для электрического заземления без увеличения толщины. Если ваша конструкция требует гладкого основания для процессора или IGBT, мы можем алмазно фрезеровать монтажную поверхность до Ra 0,4 мкм. Кончики ребер мы заусенцуем и подкатываем для предотвращения травм и улучшения воздушного потока. Мы не красим радиаторы — краска действует как изолятор.
Контроль перед каждой отгрузкой – размерные и тепловые проверки
Каждый радиатор из этой коллекции проходит 3-этапный контроль качества перед отгрузкой. Во-первых, КИМ (координатно-измерительная машина) проверяет критические базы: плоскостность основания, параллельность ребер, позиции отверстий и общую длину. Мы указываем фактические значения в сертификате соответствия, а не только «годен/не годен». Во-вторых, профилометр измеряет Ra на монтажной поверхности. В-третьих, мы проводим 100% визуальный осмотр под 2,5-кратным увеличителем на предмет царапин, вмятин или линий от фильеры. Для тепловой валидации у нас есть лабораторный стенд с термопарами, который тестирует образец из каждой партии — мы измеряем повышение температуры от основания до кончика ребра с помощью нагревателя мощностью 50 Вт. Если дельта превышает 8°C на стандартном профиле длиной 100 мм, мы отклоняем партию. Мы также проверяем прямолинейность с помощью гранитной плиты и щупа: максимальный прогиб составляет 0,1 мм на 500 мм.
Характеристика
Значение / Диапазон
Материалы
6063-T5, 6061-T6, 6082-T6 (по запросу)
Размеры профилей
Ширина 20–400 мм, высота 10–150 мм, длина 10–3000 мм
Почему мы превосходим литые и строганые радиаторы по стоимости и скорости
Литые под давлением алюминиевые радиаторы требуют дорогостоящих пресс-форм ($3,000–$10,000) и имеют минимальную толщину стенки 1,5 мм, что ограничивает плотность ребер. Строганые радиаторы точны, но медленны — каждое ребро срезается по отдельности, поэтому деталь с 50 ребрами требует 20 минут машинного времени. Экструзия, напротив, продавливает весь профиль за один проход — мы можем производить 300 метров в час. Это приводит к себестоимости единицы продукции, которая обычно на 40% ниже, чем у строганых, и на 25% ниже, чем у литых под давлением, для партий до 5 000 штук. Поскольку мы обрабатываем после экструзии, вы получаете лучшее из двух миров: низкую стоимость непрерывного профиля и точность ЧПУ. Если вы разрабатываете новое тепловое решение, наши инженеры могут предложить стандартную фильеру из нашей существующей коллекции (более 200 фильер в наличии), чтобы полностью исключить затраты на оснастку. У нас есть фильеры для распространенных форм, таких как плоские основания с параллельными ребрами, массивы штыревых ребер и смещенные рисунки ребер.
Упаковка и логистика для хрупкой геометрии ребер
Тонкие ребра толщиной 0,8 мм гнутся при неправильной упаковке. Мы отгружаем каждый радиатор в отдельных слотах из EVA-пены, разделенных гофрированными вставками, в жестком картонном коробе. Для крупных заказов (более 500 штук) мы используем деревянные паллеты с влагозащитными мешками и осушителем. Мы не используем свободную пузырчатую пленку — она давит на ребра и гнет их. Каждый короб маркируется номером вашей детали, нашим номером партии и отчетом о размерном контроле. Для международных авиаперевозок мы можем объединить несколько небольших заказов в одну коробку для снижения затрат на доставку. Для морских перевозок мы используем антикоррозионную бумагу VCI для предотвращения белой коррозии во время 20-дневной транспортировки. За последние 18 месяцев мы отгружали продукцию в США, Германию, Японию и Австралию без единой претензии по повреждениям.
Каков минимальный объем заказа для коллекции экструдированных алюминиевых радиаторов?
Минимального заказа нет — вы можете заказать один прототип для тестирования или полную производственную партию; цена за единицу просто масштабируется в зависимости от количества.
Можете ли вы изготовить нестандартную фильеру или только резать стандартные профили?
Мы можем резать и обрабатывать любую из наших 200+ стандартных фильер, но также проектируем и изготавливаем нестандартные фильеры за 15 дней, при этом стоимость фильеры амортизируется в ваш первый производственный заказ.
Как вы гарантируете биение 0,02 мм на длинном радиаторе?
После экструзии мы снимаем напряжения и правим каждый профиль на гидравлическом прессе, а затем проверяем биение на гранитной поверочной плите с помощью индикатора часового типа до начала любой механической обработки.
Каков минимальный срок поставки для небольшой партии из 50 штук?
Для стандартных профилей с анодированием мы можем отгрузить за 7 дней; для нестандартных фильер с черным анодированием срок поставки составляет 15 дней, а не 12.
Советы по тепловому проектированию при использовании этих радиаторов
Прежде чем отправлять чертеж, проверьте направление воздушного потока. Наши профили с параллельными ребрами лучше всего работают с принудительным воздухом вдоль каналов ребер — поток от вентилятора 3 м/с может снизить тепловое сопротивление на 50% по сравнению с естественной конвекцией. Для пассивного охлаждения выбирайте черное анодированное покрытие и увеличьте расстояние между ребрами до 6 мм и более, чтобы воздух мог естественно подниматься. Если вы устанавливаете силовой модуль, используйте термоинтерфейсный материал (TIM) толщиной 0,1–0,2 мм — наша монтажная поверхность с Ra 0,4 мкм позволяет использовать более тонкий слой TIM, что снижает тепловое сопротивление до 15% по сравнению с сырой экструзией. Для более глубокого изучения выбора инструмента для обработки этих профилей см. наше руководство по выбору режущего инструмента для ЧПУ. А если вы не уверены, насколько жесткими должны быть ваши допуски, прочтите наше руководство по допускам при ЧПУ-обработке — в нем объясняется, какие размеры можно ослабить для экономии затрат.
Запросите твердое коммерческое предложение с реальными цифрами за 12 часов
Отправьте нам ваш 2D-чертеж (PDF или DXF) или 3D-файл STEP. Наши инженеры проверят профиль, сверят его с нашими существующими фильерами и ответят в течение 12 часов с твердой ценой за единицу, стоимостью оснастки (если применимо) и датой поставки. Мы включим примечание по технологичности конструкции (DFM), если увидим возможность снизить затраты — например, ослабить допуск или перейти на стандартную фильеру. Это предложение, которому можно доверять. Мы — прецизионная производственная компания, сделанная в Китае, с 20-летним опытом обслуживания клиентов в автомобильной, телекоммуникационной и силовой электронике. Отправьте ваш чер