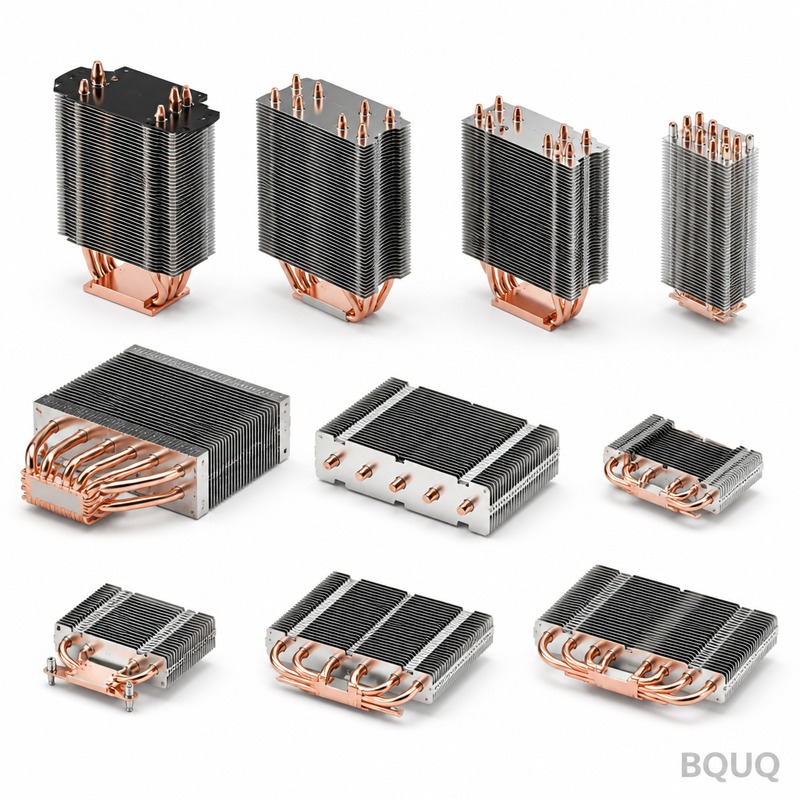
радиаторы: алюминий 1050A, рёбра 0,3 мм с шагом 4,0 мм, плоскостность 0,05 мм на 100 мм, тепловое сопротивление 0,85 К/Вт. Минимальный заказ 100 шт., отгрузка через 7 рабочих дней.
Радиаторы
Радиаторы: 1050A aluminium, 0.3 mm fins at 4.0 mm pitch, 0.05 mm over 100 mm flatness, 0.85 K/W thermal resistance. MOQ 100 pcs, ships in 7 working days.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
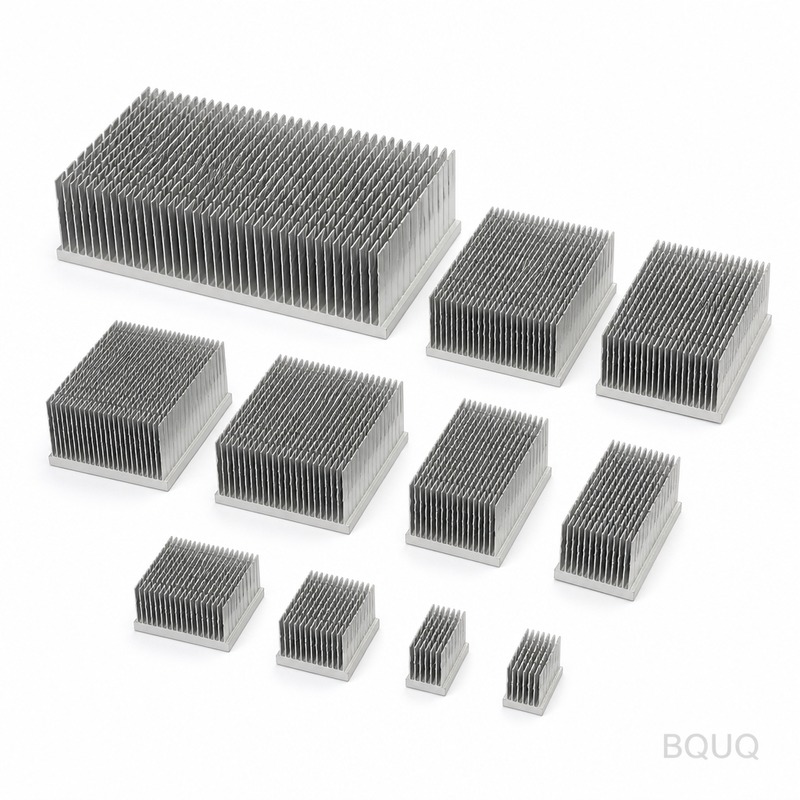
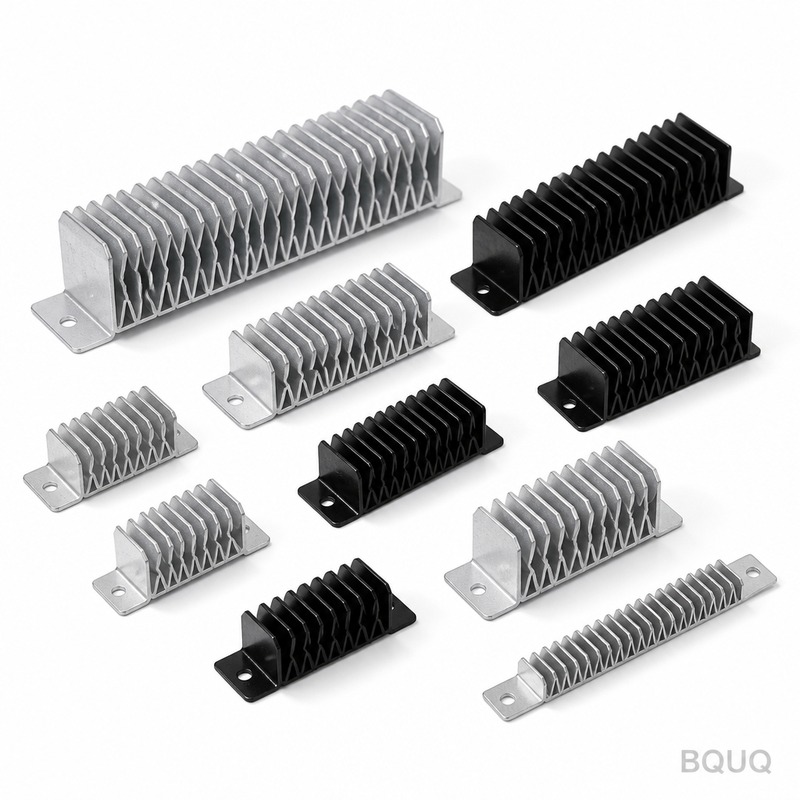
Радиаторы BQUQ штампуются из алюминия 1050A на оснастке 25 т, обеспечивая повторяемость ±0,05 мм на партии 800 000 шт. Профиль рёбер 0,3 мм с шагом 4,0 мм обеспечивает 0,85 К/Вт при ΔT = 60 К, стандартное покрытие — чёрное анодирование Type II, 10-15 мкм. Плоскостность монтажной поверхности — 0,05 мм на 100 мм, масса изделия — от 650 г в зависимости от типоразмера.
При серийном выпуске 800 000 шт. данный радиатор прессуется на оснастке 25 т с повторяемостью ±0,05 мм. Алюминий 1050A обеспечивает 0,85 К/Вт при ΔT = 60 К, стандартно применяется чёрное анодирование Type II, 10-15 мкм.
Конструктивный подход и технология
Штамповка обеспечивает повторяемый профиль рёбер 0,3 мм, который экструзия выдержать не может: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на партии 800 000 шт.
Поскольку основание и рёбра прессуются как единое целое, паяное соединение, которое может отказать, отсутствует. Плоскостность монтажной поверхности 0,05 мм на 100 мм обеспечивается непосредственно оснасткой, что сохраняет равномерность контакта теплового интерфейса.
Малая толщина рёбер — именно то, где штамповка выигрывает: рёбра 0,3 мм с шагом 4,0 мм дают больше поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль в том же типоразмере.
Штампованная конструкция лучше переносит партионную вариацию, чем экструзия: износ штампа проявляется в первую очередь как измеримый сдвиг шага рёбер, который выявляется при контроле на КИМ и 100% гидравлическом испытании пресса на герметичность, а не в эксплуатации.
Прессование алюминия 1050A сохраняет радиаторы лёгкими — от 650 г в зависимости от типоразмера — без потери плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Выбор материала и отделка поверхности
Стандартный материал — алюминий 1050A, поставляется с чёрным анодированием Type II, 10-15 µm. Для применений, где важно воздействие зарядных устройств EV и OBC, мы рекомендуем пассивированный вариант; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Общие размеры выдерживаются в пределах ±0.20 мм, при этом критические элементы, такие как ±0.05 мм по толщине основания, контролируются отдельно. Формованная геометрия наследует повторяемость оснастки ±0.05 мм, а положение отверстий выдерживается в пределах ±0.10 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому это стоит решить до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Каждая партия сопровождается протоколом CMM от CMM плюс 100% гидравлическим испытанием пресса на герметичность. Мы фиксируем плоскостность, шаг, толщину основания и положение отверстий и отмечаем всё, что выходит за пределы ±0.20 мм, прежде чем продукция покинет линию.
Входящий алюминий 1050A проверяется на толщину и твёрдость перед подачей в пресс. После формования CMM плюс 100% гидравлическое испытание пресса на герметичность подтверждает 0.05 мм на 100 мм и 4.0 мм относительно чертежа.
Прослеживаемость партии ведётся от рулона до коробки: номер плавки, диапазон хода пресса и протокол контроля остаются прикреплёнными, поэтому эксплуатационную проблему можно связать с конкретным прогоном.
Плоскостность измеряется на гранитной плите, а не на чугунной, потому что 0.05 мм на 100 мм при 200 x 100 x 80 мм читается иначе на плите, которая не была притёрта. В записях сохраняются оба значения.
Где применяется эта деталь
Для сборок зарядных устройств электромобилей и бортовых зарядных устройств (OBC) отклонение монтажной поверхности 0,05 мм на 100 мм имеет такое же значение, как и тепловые характеристики: именно оно определяет, будет ли термоинтерфейсный материал распределяться равномерно или скапливаться с одного края.
Заказчики зарядных устройств для электромобилей и OBC обычно указывают алюминий 1050A по причине коррозионной стойкости, а затем выдерживают чертёж с допуском ±0,20 мм. Линия на 800 000 шт. осваивает такой объём без второго источника поставок.
Требования к упаковке и вибрационным нагрузкам для зарядных устройств электромобилей и OBC подталкивают к цельной конструкции. У штампованного радиатора нет клеевого слоя, который может ползти, — а это обычный вид отказа в двухсоставных охладителях.
Конструкторы, работающие над зарядными устройствами электромобилей и OBC, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка таких устройств автоматизирована, и неплоское основание останавливает линию.
Технические характеристики
Параметр
Значение / диапазон
Материал
алюминий 1050A
Толщина рёбер
0,3 мм
Шаг рёбер
4,0 мм
Высота рёбер
10 мм
Толщина основания
3,0 мм
Плоскостность основания
0,05 мм на 100 мм
Тепловое сопротивление
0,85 К/Вт
Условия тепловых испытаний
ΔT = 60 К, естественная конвекция
Отделка поверхности
чёрное анодирование Type II, 10–15 мкм
Диапазон размеров
200 x 100 x 80 мм
FAQ: Ваши вопросы перед заказом
Можете ли вы изготовить радиаторы на заказ для нашего применения?
Да. Отправьте чертёж или образец, и мы вернём заключение DFM в течение 3 рабочих дней. В большинстве случаев кастомизация для EV и зарядных устройств OBC сводится к изменению 4,0 мм, 3,0 мм или схемы отверстий, и все три варианта представляют собой изменения оснастки на существующем прессе 25 T, а не новую машину.
Прототип — 7 рабочих дней с момента утверждения чертежа; серийное производство — 12 рабочих дней после подписания первого образца. Изготовление оснастки для новой детали занимает . Мы котируем на условиях EXW, морская доставка в Европу занимает около 25–30 дней после бронирования.
Как долго служит оснастка до замены?
На алюминии 1050A при нормальном усилии пресса ожидаемый ресурс оснастки составляет примерно . При 800 000 шт. это 6–12 месяцев. Мы держим запасные комплекты матриц на площадке для программ EV и зарядных устройств OBC, что исключает ожидание, если износ проявится в записях по плоскостности.
Как вы предотвращаете гальваническую коррозию?
Ключевое — избежать контакта второго металла в зоне влажного контакта. Мы рекомендуем чёрное анодирование Type II, 10–15 µm, и, если деталь соприкасается с алюминиевым шасси, изолирующую шайбу. Сообщите нам материал сопрягаемой детали, и мы подберём покрытие соответствующим образом.
Можете ли вы помочь с тепловым моделированием до изготовления образцов?
Да. Отправьте данные по воздушному потоку в корпусе, температуре на входе и тепловой нагрузке, которую необходимо отвести, и мы выполним стационарное моделирование и вернём рекомендуемую комбинацию 0,3 мм и 4,0 мм. Обычно это позволяет сэкономить одну итерацию оснастки.
Производственная линия расположена в Дунгуане на одном заводе, сертифицированном по ISO9001. Прессы усилием 25 т охватывают линейку радиаторов, текущий подтверждённый объём выпуска — 800 000 шт. в месяц.
Прямые поставки из Дунгуаня: рулонный прокат, формовка, обработка поверхности и контроль качества выполняются в одном корпусе, поэтому плоскостность 0,05 мм на 100 мм проверяется до упаковки детали.
Оснастка изготавливается собственными силами — именно так обеспечивается удержание допуска ±0,05 мм в программе на 800 000 шт., а не дрейф от детали к детали.
±0,05 мм по шагу рёбер; плоскостность 0,05 мм на 100 мм
Срок изготовления
Стандартный для данного процесса: 2–4 недели после утверждения оснастки
Минимальный заказ
Стандартный для данного процесса: 5 000 шт.
Производственная мощность
800 000 шт. на оснастке для пресса 25 т
Выбор / сравнение
Вариант
Оптимальное применение
Компромисс
Штампованный радиатор
Крупносерийное производство с рёбрами 0,3 мм при шаге 4,0 мм
Требуется оснастка усилием 25 т; износ штампа со временем изменяет шаг рёбер
Прессованный радиатор
Простые профили с более толстыми рёбрами
Не обеспечивает стабильное воспроизведение профиля рёбер 0,3 мм или шага ±0,05 мм
Обработанный на станке радиатор
Прототипы и малые серии
Меньшая площадь поверхности на кубический миллиметр по сравнению со штампованными рёбрами 0,3 мм
Паяная сборка
Сложные геометрии с отдельным основанием и рёбрами
Паяное соединение может отказать; штампованные основание и рёбра представляют собой единую деталь
Чёрное анодирование Type II, 10-15 µm
Стандартное термо- и коррозионностойкое покрытие
Добавляет технологическую операцию; толщину необходимо контролировать в пределах 10-15 µm
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Штамп 25 T формует каждое ребро за один ход; шаг выдерживается в пределах ±0,05 мм
Измерение шага рёбер на партии 800 000 шт.
Плоскостность
0,05 мм на 100 мм на монтажной поверхности, обеспечивается непосредственно штампом
Протокол контроля плоскостности
Профиль ребра
Ребро 0,3 мм при шаге 4,0 мм проверяется по спецификации штампа
Протокол контроля на КИМ
Испытание на герметичность
100% гидравлическое испытание на герметичность каждой единицы
Журнал результатов испытаний на герметичность
Финальный контроль
КИМ плюс 100% гидравлическое испытание на герметичность перед отгрузкой
Сертификат контроля на партию
Часто задаваемые вопросы
Каково тепловое сопротивление данного штампованного радиатора?
При алюминии 1050A и рёбрах 0,3 мм с шагом 4,0 мм тепловое сопротивление составляет 0,85 К/Вт при ΔT = 60 K. Измерение проводится на штампованном профиле 25 T с чёрным анодированием Type II, 10-15 µm в стандартном исполнении, и сохраняется на всей партии 800 000 шт.
Насколько жёсткий допуск на шаг рёбер при партии 800 000 шт.?
Шаг рёбер остаётся в пределах ±0,05 мм на всей партии 800 000 шт. Штамп 25 T формует каждое ребро за один ход, поэтому повторяемость выдерживается на уровне ±0,05 мм. Износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое контроль на КИМ выявляет до отгрузки.
Почему стоит выбрать штампованные радиаторы вместо прессованных или механически обработанных профилей?
Штамповка обеспечивает профиль ребра 0,3 мм при шаге 4,0 мм, что недостижимо для прессования. Штамп формует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на партии 800 000 шт. Основание и рёбра — единое целое, поэтому отсутствует паяное соединение, которое может отказать, а рёбра 0,3 мм дают большую площадь поверхности на кубический миллиметр, чем механически обработанные или прессованные профили в тех же габаритах.
Какой материал и отделка поверхности стандартны?
Стандартный материал — алюминий 1050A, что обеспечивает лёгкость радиатора от 650 г в зависимости от габаритов. Стандартная отделка — чёрное анодирование Type II, 10–15 мкм. Такое сочетание даёт 0,85 К/Вт при ΔT = 60 K и применяется на всей партии 800 000 шт.
Как контролируется плоскостность монтажной поверхности?
Плоскостность составляет 0,05 мм на 100 мм на монтажной поверхности, обеспечивается непосредственно штампом 25 T. Это сохраняет равномерность контакта теплового интерфейса. Проверяется координатно-измерительной машиной перед каждой отгрузкой наряду со 100% гидравлическим испытанием на герметичность под прессом.
Какой контроль проводится перед отгрузкой?
Каждая отгрузка проходит контроль на КИМ и 100% гидравлическое испытание на герметичность под прессом. КИМ проверяет шаг рёбер в пределах ±0,05 мм и плоскостность 0,05 мм на 100 мм. Испытание на герметичность подтверждает, что штампованные основание и рёбра из единой детали не имеют риска отказа паяного соединения на партии 800 000 шт.
Каков вес единицы и как он влияет на посадку в корпус?
Вес единицы начинается от 650 г в зависимости от габаритов. Прессование алюминия 1050A сохраняет радиатор лёгким без ущерба для плотности рёбер при рёбрах 0,3 мм и шаге 4,0 мм. Это важно там, где длина пути воздушного потока уже задана корпусом, а характеристики 0,85 К/Вт при ΔT = 60 K сохраняются.