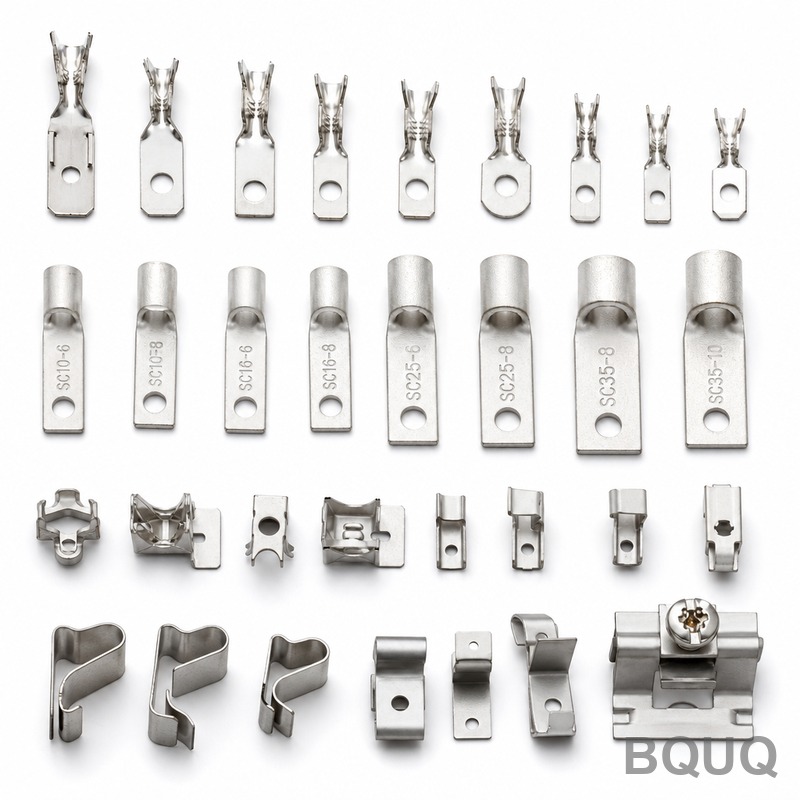
Штамповка клемм солнечного соединительного бокса: прогрессивный штамп для медной ленты T2 толщиной 0,8 мм, лужение, 1,5 млн шт./мес.
Клемма фотоэлектрического соединительного бокса — одна из тех деталей, которые выглядят тривиально и незаметно решают, пройдет ли весь модуль сертификацию. Она должна пропускать большой ток в течение 25 лет, снимать изоляцию и пробивать шинный провод за одну опрессовку и делать все это с переходным сопротивлением, которое никогда не дрейфует от партии к партии. Сложность не в резке меди — а в сохранении электрической стабильности на миллионе деталей в месяц.
Предыстория проекта и вызов
Заказчик — производитель солнечных модулей в Индии, с годовым объемом производства ячеек и модулей в несколько ГВт, поставляющий как на внутренний, так и на экспортный рынок. Каждый соединительный бокс, который они собирают, содержит несколько штампованных токоведущих клемм: проводящих полос, которые оконцовывают ленточные выводы, образуют пружинные контакты и зажимаются на кабеле посредством прокалывающей изоляцию опрессовки. Соединительный бокс несет и защищает весь электрический выход модуля, и по правилам сертификации IEC клеммы внутри него считаются критичными для безопасности компонентами, поэтому любое изменение поставщика запускает полную переквалификацию на стороне заказчика. Предыдущий поставщик выпускал приемлемые первые образцы, но по мере роста объемов к миллиону штук в месяц постоянно всплывали три проблемы.
Во-первых, переходное сопротивление варьировалось. Разброс от клеммы к клемме внутри одного соединительного бокса вынуждал заказчика проводить отбраковку и повторные испытания, и небольшой процент боксов все равно не проходил проверки непрерывности по IEC на финальном контроле — отказы, которые приходили как жалоба клиента от разработчика проекта, а не как внутренняя отбраковка, что делало стоимость гораздо выше стоимости брака. Во-вторых, оловянное покрытие было неоднородным — тоньше на формованных плечах, где металл растягивается, иногда с обнажением меди на пробивном копье, что открывало путь гальванической коррозии и изменению цвета за 25 лет наружной эксплуатации. В-третьих, поставки срывались именно тогда, когда спрос на модули достигал пика, потому что у поставщика не было запаса сверх собственного потолка мощности и не было второй линии для поглощения всплесков.
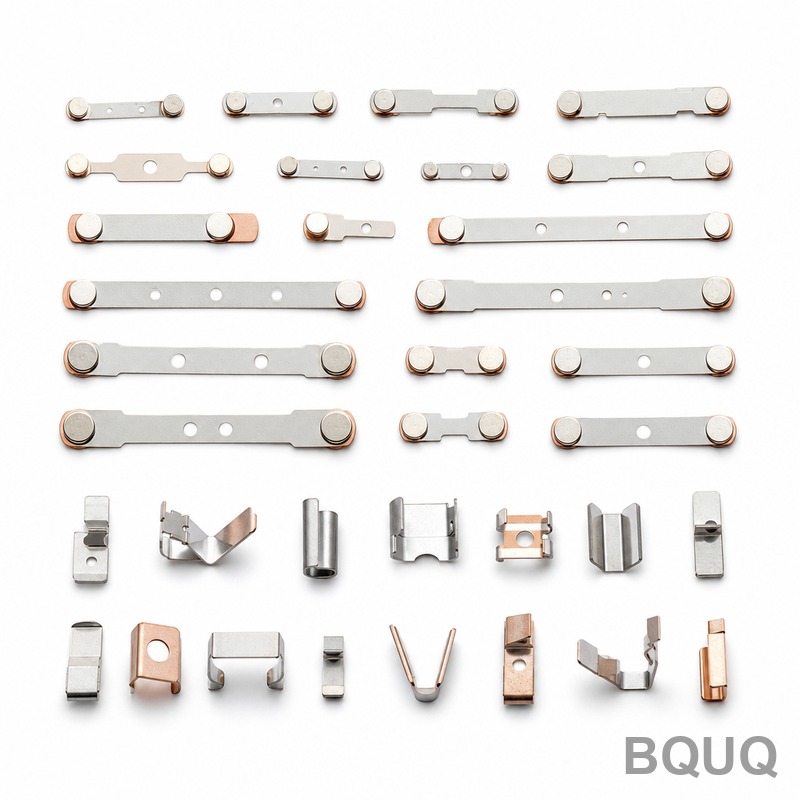
Сама деталь невелика. Она штампуется из медной ленты T2 толщиной 0,8 мм, лудится, имеет пробивное копье, формованное пружинное крыло и жесткие требования к кромкам реза. Но каждая из этих особенностей является электрической: кромка копья задает контакт с проводом, пружинное крыло задает усилие удержания, а качество кромки реза задает путь тока. Удержание ±0,02 мм на ленте 0,8 мм, партия за партией, при объемах от 500 000 до 1 500 000 штук в месяц — вот где настоящая работа.
Технологическое решение BQUQ
Предложенное нами решение сочеталось из выделенного прогрессивного штампа, контролируемой спецификации ленты и процесса нанесения покрытия, подобранного под формованную геометрию — три решения, принятые вместе, а не по отдельности.
Проектирование прогрессивного штампа и последовательности ленты
Мы спроектировали многосекционный прогрессивный штамп, который проводит деталь через пробивку, копье и формовку, чеканку пружинного крыла и финальную вырубку в одной непрерывной ленте. Последовательность ленты сохраняет привязку каждой особенности к одной и той же базе от первого удара до последнего, что и удерживает положение отверстий относительно копья в пределах ±0,02 мм без вариаций от повторного зажима. Пружинное крыло чеканится перед финальной вырубкой, чтобы наклепанная медь сохраняла свою память — усилие удержания остается там, где оно было настроено, вместо ослабления после того, как заказчик обожмет бокс.
Материал и контроль переходного сопротивления
Стабильность переходного сопротивления начинается с ленты, а не со штампа. Мы зафиксировали спецификацию меди T2 с заводом: фиксированная твердость, фиксированное направление зерна относительно последовательности и входной контроль сертификатов на электропроводность. Со стороны штампа станция пробивки копья использует дисциплину интервалов заточки, привязанную к качеству кромки реза под профильным проектором, а не к календарю. Результат — кромка копья, которая дает одну и ту же режущую геометрию — и, следовательно, одно и то же распределение переходного сопротивления — независимо от того, была ли деталь отштампована в первый день после переточки штампа или в пятидесятый.
Оловянное покрытие, разработанное для формованных зон
Нанесение покрытия после формовки, а не до нее, было решающим выбором. Предварительно луженая лента теряет толщину покрытия везде, где металл растягивается — именно на формованных плечах, где концентрируется ток. Мы штампуем по голой меди, формуем, удаляем заусенцы, очищаем и затем наносим электролитическое олово толщиной 3-5μм, причем толщина проверяется на самих формованных элементах. Этап пассивации после нанесения покрытия защищает поверхность при упаковке, морской перевозке в Индию и собственном окне хранения заказчика. Поскольку нанесение покрытия — отдельный этап в потоке, каждая партия также проходит проверку образца на паяемость перед выпуском, так что последующие операции заказчика по сварке проводов и опрессовке никогда не наследуют проблему поверхности, обнаруженную поздно.
Ключевые спецификации
| Пункт | Спецификация |
|---|---|
| Материал | Медь T2 (эквивалент C1100), лента с сертификатом завода |
| Толщина ленты | 0,8 мм ±0,02 мм |
| Процесс | Прогрессивная штамповка: пробивка, копье, чеканка, формовка, вырубка |
| Отделка поверхности | Электролитическое олово 3-5μм на формованных и плоских зонах, пассивация после покрытия |
| Критические допуски | Положение элементов ±0,02 мм; высота заусенца ≤0,05 мм |
| Электрическое требование | Стабильность переходного сопротивления от партии к партии; каждая партия испытывается |
| Объем | 500 000 - 1 500 000 шт./мес. |
| Контроль | Разметка первого образца, проверки на профильном проекторе через фиксированные интервалы, испытание переходного сопротивления каждой партии, CPK≥1,33 по критическим размерам |
| Поставка | Образцы за 5-7 дней после утверждения чертежа, первая массовая партия за 15 дней, далее скользящие месячные графики |
Контроль качества и поставка
Каждый производственный прогон открывается полной разметкой первого образца, проверенной по чертежу. Во время прогона кромки реза и формованные плечи отбираются по фиксированному графику и проверяются под профильным проектором, а линия нанесения покрытия регистрирует показания толщины, снятые непосредственно на формованных элементах. Критические размеры отслеживаются статистически с критерием выпуска CPK≥1,33, все в рамках системы качества ISO9001:2015, и каждая отгрузка сопровождается размерным отчетом и данными по толщине покрытия.
Результат для заказчика: распределение переходного сопротивления сузилось до такой степени, что финальное тестирование соединительного бокса перешло из режима отбраковки в режим выборки, отказы из-за обнажения меди, связанные с покрытием, упали практически до нуля, а месячные объемы плавно масштабировались с 500 тыс. к 1,5 млн штук по мере расширения их мощностей по производству модулей. Заказы планируются по скользящим месячным релизам, так что кампании по производству модулей в пиковый сезон больше не превращаются в чрезвычайные ситуации с поставками.
Связанные продукты и ресурсы
Чтобы увидеть больше деталей в этой категории и то, как мы производим их в масштабе, просмотрите коллекцию Штампованные электрические клеммы и контакты или эти связанные страницы:
О нашей системе качества, планировании мощностей и организации нескольких процессов на одном заводе читайте на странице О BQUQ.
FAQ
Насколько стабильно переходное сопротивление между партиями?
Каждая партия испытывается перед отгрузкой, и процесс поддерживает стабильное распределение сопротивления от партии к партии за счет контроля геометрии кромки копья, твердости ленты и толщины покрытия на формованных зонах. Критические размеры выполняются с CPK≥1,33, поэтому заказчик тестирует выборочно, а не отбраковывает каждый соединительный бокс.
Почему наносить покрытие после формовки, а не использовать предварительно луженую ленту?
Предварительно луженая лента 0,8 мм утоньшается до менее 2μм на растянутых формованных плечах, именно там, где плотность тока наибольшая. Нанесение покрытия после формовки обеспечивает полные 3-5μм как на плечах, так и на плоских зонах, и мы проверяем толщину на самих формованных элементах, а не только на образцах-свидетелях.
Можете ли вы поддержать наш объем более 1 миллиона штук в месяц?
Да. Наши штамповочные линии работают от 100 тыс. до 5 млн штук в месяц, и эта программа выполняется при 500 тыс.–1,5 млн шт./мес. по скользящим месячным релизам. Конструкция прогрессивного штампа и мощности по нанесению покрытия были рассчитаны с запасом, чтобы пиковый сезон производства модулей не создавал узкого места в поставках.
Каково типичное время выполнения для новой программы клемм?
Стандартные образцы отгружаются через 3-7 дней после утверждения чертежа для имеющегося материала; первые массовые партии поступают через 12-20 дней, включая испытания оснастки и утверждение первого образца. Для этой программы образцы заняли 7 дней, включая валидацию процесса нанесения покрытия, а первая партия в 500 тыс. штук была отгружена в течение 15 дней.