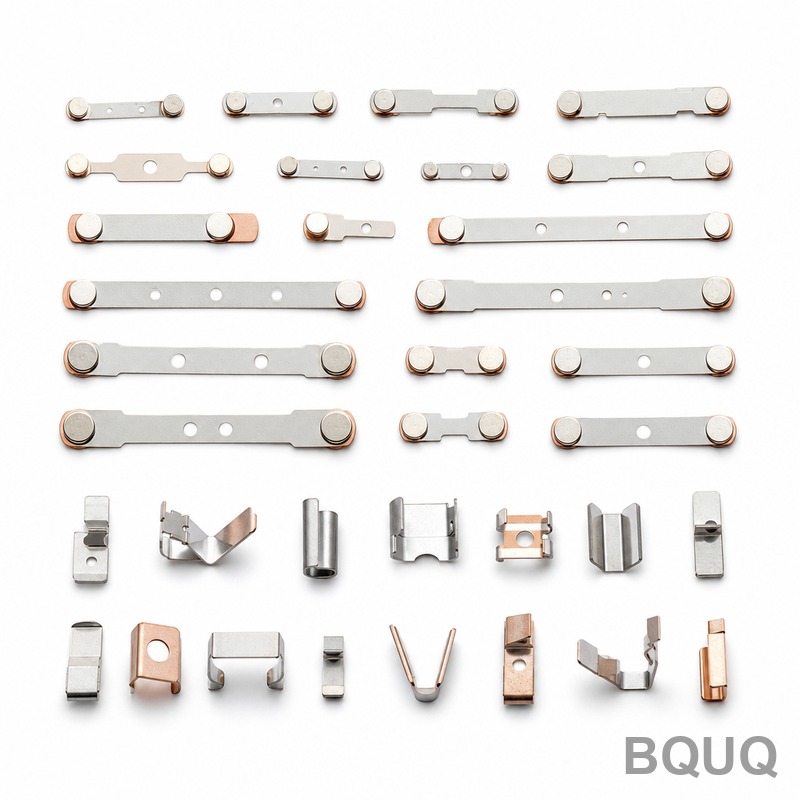
Штамповка контактов реле: фосфористая бронза C5191 0,3 мм, допуск усилия ±5%, 2 млн шт/мес
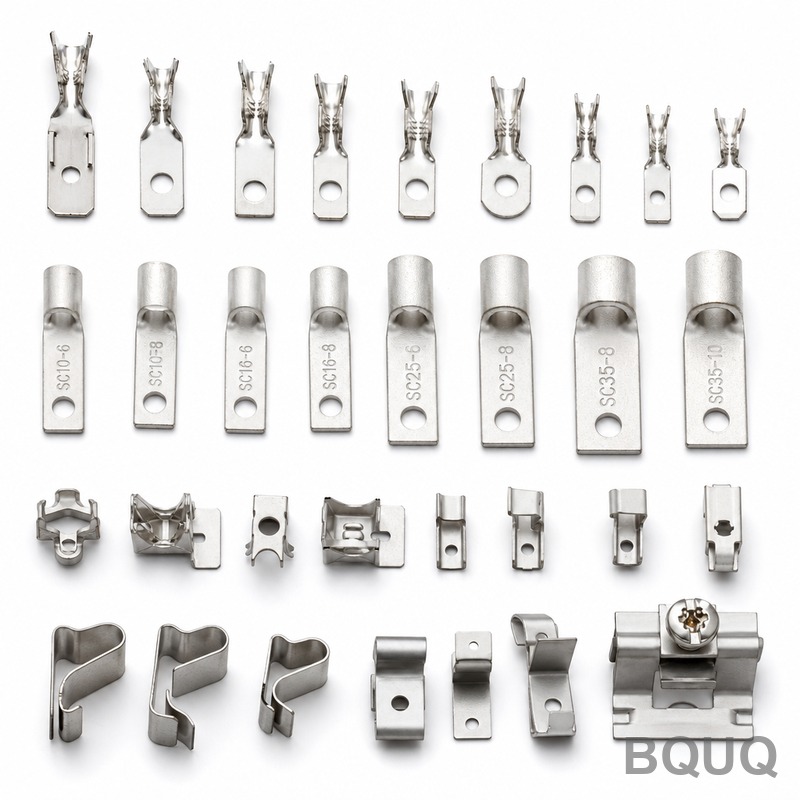
Подвижная контактная пружина реле — это деталь, которая превращает электрическое переключение в инженерную задачу механической усталости. Она изгибается миллионы раз, несёт нагрузку контактного усилия и должна возвращаться точно в то же положение после каждого цикла. Если штамповать её из фосфористой бронзы толщиной 0,3 мм, сложность удваивается: при такой толщине усилие пружины определяется допусками, измеряемыми в сотых долях миллиметра.
Предпосылки проекта и задачи
Заказчик — европейский производитель промышленных реле автоматизации, чья продуктовая линейка охватывает интерфейсные реле, реле безопасности и таймерные модули, поставляемые на рынки машиностроения и управления технологическими процессами. Их реле рассчитаны на длительный срок электрической службы, и подвижный контактный узел — штампованная язычковая пружина с контактной точкой — имеет центральное значение для этого заявления. Когда их прежняя схема поставок перестала успевать за редизайном продукта, они открыли деталь для нового источника.
Задачи на чертеже были конкретными. Пружина штампуется из фосфористой бронзы C5191 толщиной 0,3 мм с допуском ±0,01 мм, что напрямую управляет кривой усилие-прогиб. Требуемый допуск усилия пружины — ±5% — не широкое окно, если учесть, что толщина материала, ориентация зерна, качество резаной кромки и радиус формовки вносят вклад в одно и то же число. Высота заусенца должна оставаться на уровне или ниже 0,03 мм, потому что на полосе 0,3 мм даже небольшой заусенец становится концентратором напряжений, инициирующим усталостное растрескивание при циклировании. И деталь никелируется, поэтому покрытие не должно изменять состояние поверхности пружины или добавлять толщину там, где геометрия уже на пределе.
Коммерческая задача была не менее реальной: объёмы от 800 000 до 2 000 000 штук в месяц с европейским заказчиком, который ожидает готовую к аудиту документацию процессов, стабильные поставки и отсутствие снижения качества при масштабировании объёма. Поставщика, способного штамповать деталь, найти легко. Поставщика, способного выдерживать ±5% по усилию при двух миллионах штук в месяц, — нет.
Технологическое решение BQUQ
Мы подошли к детали как к пружине, прежде чем рассматривать её как штамповку — контролируя материал, резаную кромку и последовательность формовки, чтобы кривая усилия была результатом процесса, а не делом случая.
Дисциплина материала и ориентация зерна
Полоса фосфористой бронзы C5191 задаётся с фиксированной твёрдостью и контролируемым направлением прокатки относительно подачи полосы. Изгиб пружины поперёк зерна, а не вдоль него, изменяет формуемость и профиль наклёпа, и оба фактора меняют выходное усилие. Входящая полоса проверяется по сертификатам завода на толщину и твёрдость на каждом рулоне, потому что при 0,3 мм дрейф толщины в пределах стандартного допуска завода — это уже измеримый сдвиг усилия.
Стратегия прогрессивного штампа для формовки тонкой полосы
Деталь изготавливается на многопозиционном прогрессивном штампе с фиксацией по пилотным отверстиям по всей полосе, станциями пробивки и вырубки, спроектированными для контроля заусенцев, и последовательностью формовки, которая разделяет критичные для прогиба гибы на два контролируемых этапа. Штампы обслуживаются с интервалом заточки, определяемым измеренной высотой заусенца под профильным проектором, а не только по количеству ходов — если заусенцы приближаются к 0,03 мм, режущие станции снимаются на обслуживание до того, как детали уйдут в допуск. Конструкция перемычки полностью поддерживает хрупкую пружинную секцию до финального вырубного удара, поэтому ничего не деформируется при транспортировке через штамп. Радиусы формовки были установлены в ходе пробных прогонов инструмента до массового производства, потому что на полосе 0,3 мм разница между радиусом, который пружинит, и тем, который фиксируется, составляет несколько сотых миллиметра — и именно эту разницу допуск по усилию не может поглотить.
Верификация усилия и контроль никелирования
Усилие пружины отбирается из производства по определённому AQL и измеряется на тестере усилие-прогиб в заданной заказчиком точке прогиба, с ±5% в качестве полосы приёмки. Никелирование наносится после штамповки с жёстко контролируемой толщиной осадка, и параметры покрытия были квалифицированы специально для этой детали, чтобы осадок не смещал жёсткость пружины и не оставлял водородную хрупкость. Образцы из каждой никелированной партии повторно проверяются на усилие после покрытия, замыкая цикл между химией и механикой.
Ключевые характеристики
| Пункт | Характеристика |
|---|---|
| Материал | Фосфористая бронза C5191, полоса с сертификатом завода, контролируемая твёрдость и направление зерна |
| Толщина полосы | 0,3 мм ±0,01 мм |
| Процесс | Штамповка прогрессивным штампом: пробивка, формовка в два этапа, финальная вырубка |
| Допуск усилия пружины | ±5% при заданном заказчиком прогибе, проверяется по партии |
| Высота заусенца | ≤0,03 мм, контролируется под профильным проектором |
| Отделка поверхности | Гальваническое никелирование, толщина осадка квалифицирована на детали |
| Объём | 800 000 - 2 000 000 шт/мес |
| Контроль | Полный размерный анализ первого образца, отбор проб усилие-прогиб по партии, CPK≥1,33 по критичным размерам |
| Поставка | Образцы за 5-7 дней, первая партия за 15 дней, скользящие месячные графики |
Контроль качества и поставка
Каждая партия начинается с полного размерного анализа первого образца по чертежу. В ходе производства толщина, высота заусенца и позиции формовки проверяются через фиксированные интервалы — заусенцы считываются под профильным проектором, поэтому предел ≤0,03 мм измеряется, а не предполагается. Усилие пружины отбирается по партии на тестере усилие-прогиб, а статистический контроль критичных размеров ведётся при CPK≥1,33 как условие выпуска, всё в рамках системы ISO9001:2015. Каждая отгрузка сопровождается размерным отчётом, данными по усилию и документацией по покрытию, пригодной для аудиторского следа заказчика.
Заказчик также направил инженера для аудита процесса на месте перед первым производственным выпуском. Аудит охватил верификацию входящей полосы, записи обслуживания штампов, данные испытаний усилия и файл квалификации покрытия и прошёл без корректирующих действий — что было важно для них, поскольку тот же пакет документации питает их собственные аудиты у нижестоящих заказчиков. Упаковка для европейской отгрузки использует антикоррозионные прокладки и влагорегулируемые пакеты, поскольку пружинный контакт, прибывший окисленным, — это контакт, который заказчику приходится сортировать.
Поставка перешла на скользящие месячные выпуски, синхронизированные с планом сборки реле заказчика. По мере наращивания их редизайнерской платформы реле объёмы выросли с 800 тыс. до 2 млн штук в месяц без выхода за допуск по усилию, а пакет данных квалификации — кривые усилия, толщина покрытия, записи CPK — поддержал собственный файл заказчика в стиле PP для его клиентов в автомобильном секторе.
Связанные продукты и ресурсы
Чтобы увидеть больше деталей в этой категории, просмотрите коллекцию Штампованные электрические клеммы и контакты и коллекцию Штампованные биполярные пластины для водородных топливных элементов, или эти ресурсы:
Для получения подробностей о системе качества и многопроцессном производстве на одном заводе, стоящем за этими программами, О BQUQ охватывает возможности, мощности и сертификаты.
Часто задаваемые вопросы
Как вы удерживаете усилие пружины в пределах ±5% на полосе 0,3 мм?
Три контроля: полоса C5191 фиксированной твёрдости с направлением зерна, заданным в конструкции штампа, двухэтапная последовательность формовки с обслуживанием штампа, запускаемым по измеренной высоте заусенца, и испытания усилие-прогиб с отбором проб из каждой партии. Критичные размеры идут при CPK≥1,33, поэтому распределение усилия остаётся внутри полосы ±5% партия за партией.
Что удерживает высоту заусенца на уровне или ниже 0,03 мм?
Заусенец управляется состоянием режущего инструмента, а не удачей при контроле. Режущие станции штампа затачиваются с интервалами, определяемыми измерениями профильного проектора, и высота заусенца записывается при каждой проверке. Поскольку детали толщиной 0,3 мм, предел заусенца 0,03 мм означает, что режущие кромки обновляются задолго до того, как дрейф достигнет критичных для усталости уровней.
Влияет ли никелирование на усилие пружины после покрытия?
Процесс покрытия был квалифицирован на этой самой детали с контролируемой толщиной осадка, и образцы из каждой никелированной партии проходят испытание на усилие после покрытия. При квалификации показания усилия после покрытия оставались в той же полосе приёмки ±5%, и эта повторная проверка остаётся постоянным требованием в документации партии.
Можете ли вы справиться с нашим месячным объёмом и графиком поставок?
Да. Наши штамповочные линии поддерживают от 100 тыс. до 5 млн штук в месяц; эта программа работает на 800 тыс. - 2 млн шт/мес по скользящим выпускам. Стандартный срок — образцы за 3-7 дней и первая партия за 12-20 дней, с месячными графиками, зафиксированными под план сборки реле заказчика.