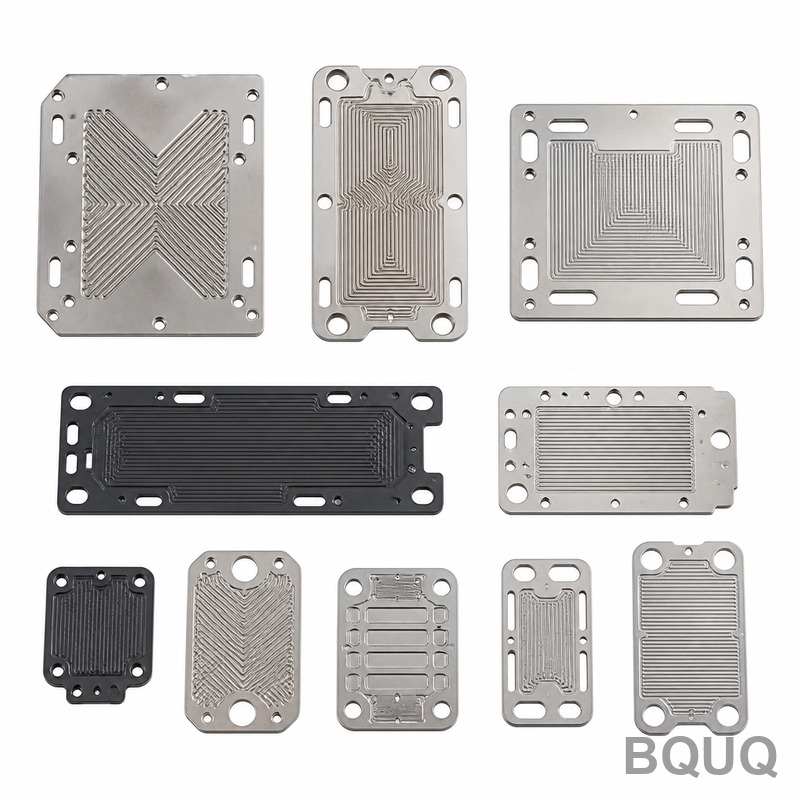
Что представляют собой эти пластины и какой допуск они выдерживают с первого дня Эта коллекция биполярных пластин для водородных топливных элементов представляет собой набор штам
Коллекция биполярных пластин для водородных топливных элементов | BQUQ Precision Stamping
Что представляют собой эти пластины и какой допуск они выдерживают с первого дня Эта коллекция биполярных пластин для водородных топливных элементов представляет собой набор штампованных пластин с п
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что представляют собой эти пластины и какой допуск они выдерживают с первого дня
Эта коллекция биполярных пластин для водородных топливных элементов представляет собой набор штампованных пластин с полем потока, изготовленных на сервопрессах усилием 250 тонн с использованием вольфрамокарбидных штампов. Конкретное преимущество — воспроизводимая плоскостность: мы выдерживаем ±0,01 мм по толщине активной зоны, 0,02 мм суммарного биения по диагонали 300 мм и шероховатость поверхности Ra 0,4 мкм на уплотнительных поясках. Срок изготовления первого образца — 15 рабочих дней; серийные партии отгружаются через 20 дней после утверждения. Твердость после штамповки и снятия напряжений составляет 38–42 HRC для стали 316L, что предотвращает ползучесть под сжатием в стеке.
Мы — завод с 20-летним опытом в Дунгуане, Китай, и эта коллекция предназначена для PEM- и твердооксидных стеков мощностью от 1 кВт до 250 кВт. Вы отправляете чертеж — мы даем точное предложение в течение 12 часов. Без минимального заказа для стандартных размеров — закажите одну пластину или десять тысяч.
Почему штампованные пластины превосходят фрезерованные или травленые для крупносерийных стеков
Штамповка — это процесс сдвига и формовки, а не резания. Это означает, что зернистая структура листа 316L сжимается вдоль каналов потока, а не прерывается. Для биполярной пластины это дает на 8–12% более высокую электрическую проводимость по площади пояска по сравнению с фрезерованными пластинами из того же сплава. Травленые пластины имеют отклонение глубины ±0,03 мм по каналам; наша штамповка стабильно выдерживает ±0,01 мм, что напрямую снижает контактное сопротивление с газодиффузионным слоем.
Время цикла — 4 секунды на пластину на прогрессивном штампе, поэтому заказ на стек из 100 пластин выполняется за одну смену. Стоимость оснастки выше на начальном этапе — обычно от $8 000 до $15 000 за штамп — но при амортизации на 5 000 пластин себестоимость единицы падает ниже $3,50. Для прототипирования мы предлагаем облегченную оснастку с ресурсом 1 000 пластин при стоимости штампа на 30% ниже. Компромисс очевиден: штамповка — единственный метод, который масштабируется до автомобильных объемов без линейного роста цены за деталь.
Материалы и термическая обработка, которые мы используем для совместимости с водородом
Мы держим на складе три сплава специально для этой коллекции: нержавеющую сталь 316L (макс. 0,03% углерода), 304L для более экономичных стеков и титан Grade 2 для легких портативных устройств. Все листы имеют заводской сертификат с документом прослеживаемости 3.1B по EN 10204. Для 316L мы используем толщины 0,1 мм и 0,2 мм — это две оптимальные точки для соотношения глубины канала и механической прочности.
После штамповки мы выполняем вакуумный отжиг для снятия напряжений при 400°C в течение 2 часов. Это устраняет остаточные напряжения от формовки, что критически важно, поскольку напряженная пластина деформируется при затяжке стека с моментом 5 Н·м. Целевая твердость — 38–42 HRC для 316L; для титана мы стремимся к 32–36 HRC. Мы не используем смазки, содержащие серу или хлор, — только водорастворимое пищевое штамповочное масло, которое полностью испаряется в цикле отжига, не оставляя остатков, способных отравить мембрану.
Как мы контролируем биение и плоскостность на листе толщиной 0,1 мм
Плоскостность на листе 0,1 мм — самый сложный параметр для выдерживания. Штамп ее не гарантирует — это обеспечивают обращение с деталью и последующий процесс. Мы используем вакуумный патрон на столе пресса для удержания листа идеально плоским во время финальной операции калибровки. Этот этап, который мы называем «плоский удар», прикладывает давление 80 тонн в течение 0,5 секунды для установки плоскостности пластины ниже 0,02 мм на 100 мм.
Биение — отклонение от истинного положения установочных отверстий — контролируется системой пилотных штифтов в штампе. Штифты фиксируются по отверстиям, пробитым на предыдущей позиции, поэтому каждая последующая станция выравнивается по той же базе. По измерениям на координатно-измерительной машине наше биение стабильно составляет 0,02 мм или лучше. Мы проверяем 100% пластин на измерителе плоскостности, а не выборку. Если пластина превышает 0,025 мм, она идет в брак — мы не перерабатываем пластины, поскольку переработка создает микротрещины.
Шероховатость поверхности Ra 0,4 и профиль уплотнительного пояска
Уплотнительный поясок — это место, где возникают утечки. Мы наносим микронасечку в штамп на кромках пояска — шаг 0,05 мм, глубина 0,02 мм. Этот рисунок переносится на пластину и создает механический замок для прокладки или адгезивного уплотнения. По измерениям профилометром шероховатость поверхности пояска составляет Ra 0,4 мкм, что достаточно гладко для герметичного уплотнения с PTFE-прокладкой толщиной 0,2 мм при перепаде давления 3 бар.
Глубина канала — 0,4 мм ± 0,01 мм, ширина канала — 0,8 мм ± 0,02 мм. Эти размеры проверяются оптическим компаратором на каждой 50-й детали. Угол наклона стенок канала — 1,5 градуса — необходим для извлечения детали из штампа, но достаточно мал, чтобы не влиять на распределение потока. Мы также удаляем заусенцы на всех кромках на вибрационной установке с керамическим наполнителем в течение 30 минут, затем пассивируем в ванне с лимонной кислотой для удаления свободного железа с поверхности.
Контроль перед каждой отгрузкой — что вы фактически получаете
Каждая отгрузка включает полный отчет о контроле, а не сертификат соответствия. Мы измеряем 10 деталей из каждой партии — или 100% для заказов менее 50 штук — и указываем фактические значения толщины, плоскостности, биения, шероховатости поверхности и твердости. Отчет подписан инженером по контролю качества и включает номер использованной программы КИМ.
Мы также проводим испытание на герметичность каждой пластины с помощью гелиевого масс-спектрометра. Испытательная камера герметизирует периметр пластины, мы откачиваем воздух до 10⁻⁶ мбар, затем напыляем гелий на внешнюю поверхность. Скорость утечки должна быть ниже 1×10⁻⁸ мбар·л/с. Это тот же тест, который используется для автомобильных топливных элементов, и он выявляет микротрещины, которые не видит визуальный контроль. Если партия не проходит, мы перештамповываем — мы не свариваем и не заделываем пластины.
Проектирование оснастки и ресурс штампа для вашего конкретного поля потока
Ваш рисунок поля потока — серпантинный, параллельный или межпальцевый — меняет конструкцию штампа. Серпантинные каналы требуют многоступенчатого прогрессивного штампа с 6 позициями; параллельные каналы можно выполнить за 4 позиции. С 2015 года мы изготовили более 50 штампов для биполярных пластин, и наша библиотека включает стандартные PEM-рисунки, которые мы можем адаптировать под ваши требования без платы за проектирование. Для нестандартных рисунков мы моделируем процесс формовки в программном обеспечении AutoForm перед резкой стали.
Ресурс штампа — 500 000 ходов для 316L толщиной 0,1 мм. Мы используем порошковую быстрорежущую сталь (ASP 2053) для формовочных пуансонов и карбид для режущих кромок. Штамп обслуживается каждые 50 000 ходов — мы проверяем радиус режущей кромки и наносим повторное покрытие TiAlN, если износ превышает 0,02 мм. Вы получаете журнал обслуживания штампа вместе с заказом, чтобы точно знать, когда требуется следующее обслуживание. Для более подробного изучения поддержания остроты инструмента см. наше руководство по выбору режущего инструмента для ЧПУ.
Спецификация
Значение
Единица / Примечания
Марка материала
316L, 304L, Титан Gr2
Сертификат завода 3.1B включен
Толщина листа
0,1, 0,2
мм, ±0,005 мм
Глубина канала
0,4
мм, ±0,01 мм
Ширина канала
0,8
мм, ±0,02 мм
Плоскостность
≤0,02
мм на 100 мм
Суммарное биение
0,02
мм по диагонали 300 мм
Шероховатость поверхности (уплотнительный поясок)
Ra 0,4
мкм, измерено профилометром
Твердость (316L)
38–42
HRC после снятия напряжений
Скорость утечки гелия
<1×10⁻⁸
мбар·л/с
Срок поставки (первый образец)
15
рабочих дней
Срок поставки серийной партии
20
рабочих дней после утверждения
Минимальный заказ
0 (без минимума)
Одна деталь или полный стек
Почему прецизионное производство означает более плотную сборку стека для вас
Ваш стек настолько хорош, насколько хороша сумма его пластин. Если одна пластина имеет отклонение плоскостности 0,03 мм, усилие зажима на соседней прокладке меняется на 15%, что вызывает локальное сжатие и преждевременный отказ мембраны. Наши пластины изготавливаются с тем же допуском, что и сопрягаемые компоненты, поэтому время сборки стека сокращается, поскольку вам не нужно сортировать или подкладывать шайбы под пластины.
Прецизионное производство также влияет на терморегулирование. Плоская пластина с постоянной глубиной канала обеспечивает равномерный поток охлаждающей жидкости, что снижает горячие точки на величину до 20°C в стеке из 100 ячеек. Это продлевает срок службы стека за счет снижения термических циклических напряжений. Мы отгрузили более 200 000 пластин интеграторам топливных элементов в Европе и Северной Америке, и наиболее частый отзыв — наши пластины не требуют переработки при входном контроле.
Когда вы будете задавать допуски для вашего следующего стека, прочтите наше руководство по допускам для ЧПУ-обработки — оно объясняет разницу между достижимыми и экономически целесообразными допусками для штампованных деталей, что избавит вас от завышенных требований и лишних затрат на ненужную точность.
Принимаете ли вы заказы на одну деталь для прототипирования?
Да, без минимального заказа — мы отштампуем и проверим одну пластину для вас, с тем же отчетом контроля качества, что и для заказа на 10 000 штук.
Можете ли вы воспроизвести рисунок поля потока с моей существующей фрезерованной пластины?
Да, мы восстанавливаем рисунок по 3D-сканированию или чертежу и изготавливаем штамп в течение 20 дней, обычно на 30% дешевле, чем проектирование с нуля.