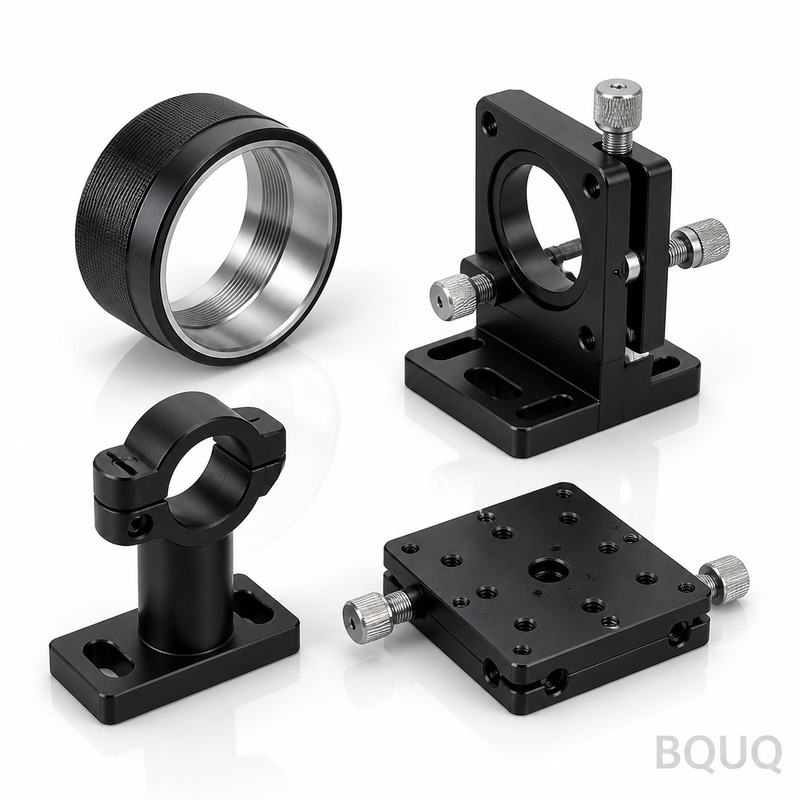
CNC-обработка крепления для оптического прибора: алюминий 6061-T6, позиции отверстий ±0,005 мм, Ra0,8, чёрное анодирование
Крепление для оптического прибора метрологического инструмента живёт или умирает от двух вещей: позиции отверстий и стабильности поверхности. Монтажные отверстия, которые задают оптическую ось, должны попадать в пределы нескольких микрон от чертежа, а анодированные поверхности не должны рассеивать свет или менять размеры при изменении температуры. Добавьте сюда ежемесячные объёмы в сотни штук с постоянными инженерными изменениями — и задача снабжения становится сложнее самой обработки.
Предыстория проекта и вызов
Наш заказчик — европейский OEM-производитель оборудования для инспекции полупроводников: системы метрологии пластин и обзора дефектов, продаваемые фабрикам по всей Европе и Азии. По условиям конфиденциальности мы не можем назвать их; важно другое — деталь. Их модули оптической инспекции используют семейство многоосевых юстировочных кронштейнов и оснований для крепления зеркал, обрабатываемых из алюминия 6061-T6. Каждое крепление несёт оптический компонент — зеркало, светоделитель, камеру или лазерный модуль — и цепочка юстировки от основания до оптического элемента должна выдерживаться при термоциклировании на станке.
До прихода к нам они делили бизнес между местной прототипной мастерской и зарубежным серийным поставщиком. Прототипная мастерская была быстрой, но не могла стабильно выдерживать критические позиции отверстий после 50 штук. Серийный поставщик держал допуск на бумаге, но вариация от партии к партии в чёрном анодировании — дрейф цвета, отклонения толщины, occasional white corrosion points — вызывала отбраковку на входном контроле, и каждая отбраковка стоила заказчику двухнедельной остановки линии, пока заменяющие крепления проходили повторную квалификацию.
Технические требования были ясны с первого просмотра чертежа. Общие допуски ±0,01 мм по детали, но критические установочные отверстия, определяющие оптическую ось, — ±0,005 мм, истинное положение, а не просто линейный размер. Сопрягаемые и базовые поверхности обработаны до Ra0,8, чтобы крепления повторяемо садились на кинематические основания. Чёрное анодирование стабильной толщины и цвета, потому что паразитное отражение внутри тёмной камеры инспекции проявляется как шум в данных сенсора. И объёмы от 300 до 800 штук в месяц с изменениями конструкции каждые несколько кварталов по мере развития оптической платформы.
Технологическое решение BQUQ
Наш подход: рассматривать схему отверстий ±0,005 мм и партию анодирования как две характеристики, которые ведут проект, и строить процесс вокруг них.
Стратегия установки с согласованными базами
Оптическая ось определяется цепочкой отверстий на трёх гранях кронштейна. Обработка этих отверстий в разных установках — это то, как накапливается погрешность положения. Поэтому процесс был организован так, чтобы каждое критическое отверстие в цепочке юстировки обрабатывалось за одну установку на основном обрабатывающем центре, используя собственные установочные базы детали — а не начало отсчёта, привязанное к приспособлению — в качестве координатной основы. Некритические элементы обрабатываются во второй операции. Обработка планируется на вертикальных обрабатывающих центрах с термокомпенсацией, а карты наладки фиксируются по ревизии, чтобы одна и та же деталь всегда следовала одной и той же логике установки независимо от оператора.
Стратегия траектории инструмента и растачивания для ±0,005 мм
Для критической схемы отверстий сверление — только предварительная операция. Каждое критическое отверстие финишно фрезеруется или финишно растачивается за один лёгкий проход с низким радиальным врезанием, и инструменты выделены по семействам элементов, чтобы состояние износа отслеживалось по количеству отверстий, а не угадывалось. Внутрипроцессные проверки используют контактный щуп на станке для проверки положения первой и последней детали каждой смены; полная верификация выполняется на КИМ. Между обработкой до анодирования и размером после анодирования мы придерживаемся документированного правила компенсации: слой анодирования наращивается примерно на 2 μм на поверхность при заданной толщине, поэтому размеры до покрытия смещаются соответственно и проверяются на первых образцах каждой партии.
Контроль партии анодирования
Чёрное анодирование — это то, где рождаются косметические отбраковки, поэтому мы контролируем его как характеристику обработки. Ориентация на подвесах фиксируется по семейству деталей, чтобы избежать видимых следов подвеса на функциональных поверхностях. Параметры ванны, концентрация красителя и время уплотнения регистрируются по партии, и сохранённый образец из каждой партии анодирования отгружается вместе с партией, чтобы входной контроль заказчика сравнивал подобное с подобным. Цвет и толщина проверяются по сохранённому образцу до упаковки — а не после получения заказчиком.
Ключевые характеристики
| Пункт | Характеристика |
|---|---|
| Материал | алюминий 6061-T6 (7075 доступен по запросу) |
| Общий допуск | ±0,01 мм |
| Критические установочные отверстия | ±0,005 мм истинное положение |
| Чистота поверхности | Ra0,8 на сопрягаемых и базовых поверхностях |
| Обработка поверхности | Чёрное анодирование, стабильная толщина по партии, сохранённые образцы отгружаются с каждой партией |
| Объём | 300–800 шт/мес с скользящими графиками |
| Контроль | Полная разметка на КИМ для первых образцов, CPK≥1,33 на критических отверстиях, отчёты по контролю партии |
| Поставка | 3–7 дней для образцов, 12–20 дней для первой производственной партии |
Контроль качества и поставка
Каждая новая ревизия начинается с разметки первого образца: все отверстия проверяются на КИМ, критические позиции сообщаются как измеренные значения относительно полосы ±0,005 мм, а толщина анодирования проверяется на фактических поверхностях — а не только на свидетельском образце. В производстве критические позиции отверстий отслеживаются по CPK с целевым значением ≥1,33, и любой инструмент, приближающийся к пределу износа, вызывает замену в течение смены, а не в конце срока службы. Всё это работает в рамках системы качества ISO9001:2015, при этом каждая партия отгружается с размерным отчётом, записью партии анодирования и сохранёнными образцами.
Результат поставки за первый год: комплекты образцов через 3–7 дней после выпуска чертежа, первая производственная партия в течение 12–20 дней в зависимости от количества, и ежемесячные скользящие поставки в соответствии с планом сборки модулей заказчика. Входная отбраковка по внешнему виду анодирования — первоначальная причина остановок линии — не повторялась с момента введения контроля партий и сохранённых образцов. Когда заказчик выпустил ревизию платформы, которая переместила два установочных отверстия и добавила кабельный канал, изменение было оценено за 12 часов, а пересмотренный первый образец отгружен в течение того же 3–7-дневного окна для образцов.
Упаковка — часть цепочки качества для оптического оборудования. После финального контроля каждое крепление индивидуально упаковывается в пакет с безворсовой подкладкой без VCI, разделяется пеноматериалом в коробке и упаковывается с документацией партии сверху, чтобы входной контроль мог начаться без вскрытия каждой коробки. Приёмный док заказчика в Европе перешёл от выборочной проверки каждой поставки к аудиту только по записи партии, что сократило их входной цикл на несколько дней и позволило креплениям сразу поступать на сборку модулей.
Связанные продукты и ресурсы
Чтобы увидеть, как мы обрабатываем это семейство деталей и как выглядит типичный продукт, начните здесь:
Связанный кейс: Robotic Joint Reducer Housing CNC Machining — ещё один пример выдерживания характеристик ±0,005 мм в производственных объёмах.
FAQ
Насколько точно вы можете выдерживать позиции отверстий на оптических креплениях?
Критические установочные отверстия выдерживаются с истинным положением ±0,005 мм, общие элементы — ±0,01 мм. Положение проверяется на КИМ для первых образцов и отслеживается по CPK, а рост анодирования предварительно компенсируется, чтобы размеры после покрытия оставались в полосе допуска.
Как вы поддерживаете стабильность цвета чёрного анодирования от партии к партии?
Ориентация на подвесах, параметры ванны и время уплотнения регистрируются по партии, и сохранённый образец отгружается с каждой партией. Заказчик сравнивает поступающие детали с тем же эталоном, который утвердили мы, что устранило отбраковки по дрейфу цвета, которые они испытывали ранее.
Каков срок изготовления образцов и первой партии?
Образцы за 3–7 дней после утверждения чертежа, а первая производственная партия в несколько сотен штук — за 12–20 дней в зависимости от сложности и количества. После этого мы работаем по ежемесячным скользящим графикам, соответствующим вашему плану сборки.
Можете ли вы обрабатывать 300–800 штук в месяц при частых изменениях конструкции?
Да — этот диапазон объёмов является нашей основной полосой мелкосерийного производства, а изменения обрабатываются с зафиксированными картами наладки и 12-часовым сроком подготовки коммерческого предложения по изменениям, так что ревизия не сбрасывает ваш срок поставки.