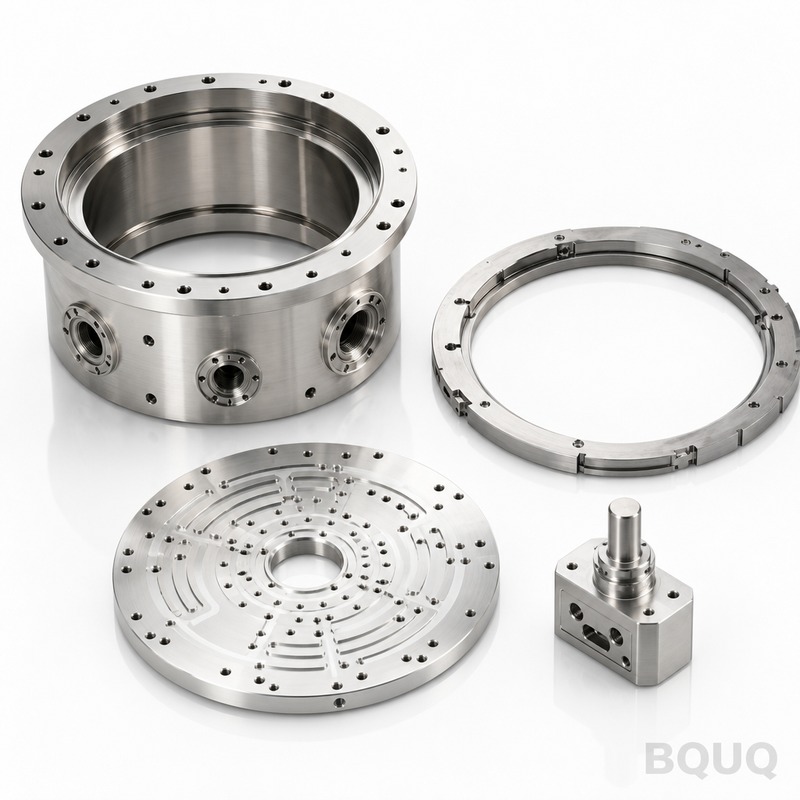
Компания BQUQ изготавливает детали оптических креплений с ЧПУ для лазерных систем, модулей визуализации и лабораторных приспособлений. Вы получаете точность позиционирования 0,005
BQUQ Детали оптических креплений с ЧПУ: прецизионное производство в Китае
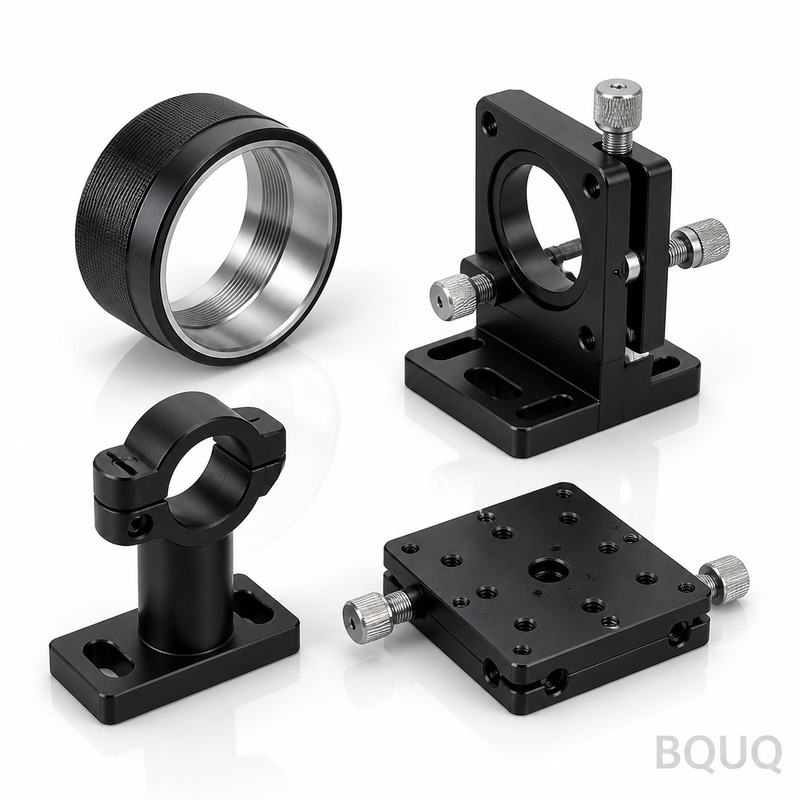
Компания BQUQ изготавливает детали оптических креплений с ЧПУ для лазерных систем, модулей визуализации и лабораторных приспособлений. Вы получаете точность позиционирования ±0,005 мм, биение TIR 0,01
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Компания BQUQ изготавливает детали оптических креплений с ЧПУ для лазерных систем, модулей визуализации и лабораторных приспособлений. Вы получаете точность позиционирования ±0,005 мм, биение TIR 0,01 мм на всех поверхностях отверстий и закаленный корпус твердостью 48 HRC, устойчивый к деформации при многократном зажиме. Наш завод в Дунгуане отгружает стандартные детали за 10 дней, а изделия по индивидуальному заказу — за 15 дней, без минимального объема заказа.
Как мы обеспечиваем биение 0,01 мм на корпусах линз
Биение — враг оптической юстировки. Мы обрабатываем все посадочные отверстия и базовые поверхности за один установ на 5-осевых фрезерных станках DMG MORI. Это исключает ошибки повторного зажима. Затем каждое отверстие доводится до шероховатости 0,8 мкм Ra. Для резьбовых креплений мы нарезаем резьбу однорезцовым инструментом, а не метчиком, чтобы средний диаметр резьбы оставался концентричным отверстию в пределах 0,01 мм. Если ваш чертеж требует ось A-B в качестве базы, мы обрабатываем именно так, а не как второстепенную деталь.
Материалы и термическая обработка для размерной стабильности
Мы храним на складе алюминий 6061-T6, алюминий 7075-T6, нержавеющую сталь 304 и нержавеющую сталь 17-4PH. Для стальных деталей мы предлагаем два варианта термообработки: сквозную закалку до 48-52 HRC (для кинематических креплений) или дисперсионное твердение до 40 HRC (для коррозионностойких узлов). Алюминиевые детали проходят проверку состояния T6 в каждой партии. Мы не используем литые или экструдированные заготовки для оптических креплений — только катаный лист или пруток, чтобы внутренние напряжения были предсказуемыми. Если вам нужен специфический материал, такой как инвар или титан, укажите это в запросе; мы закупаем сертифицированный материал с прослеживаемостью.
Зажим цангами ER: секрет нулевого проскальзывания для круглых креплений
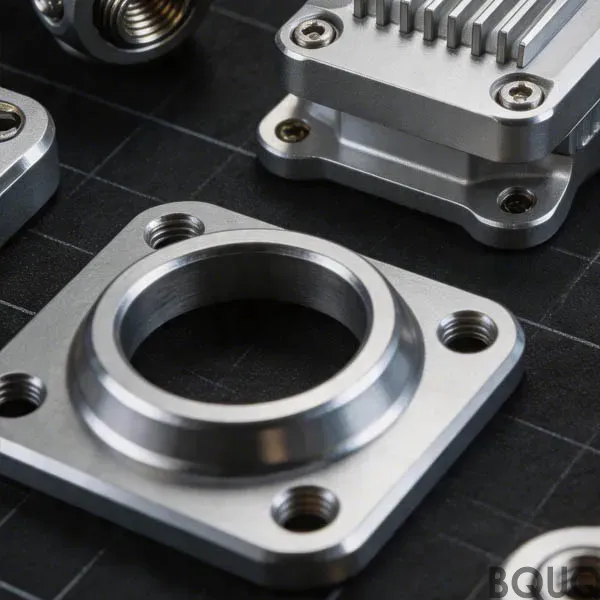
Многие оптические крепления имеют цилиндрические корпуса, которые требуют обработки после термообработки. Мы зажимаем такие детали с помощью цанг ER32 и ER40, а не трехкулачковых патронов. Цанга создает равномерное радиальное усилие на 360 градусов, поэтому деталь не может сместиться или деформироваться. Это обеспечивает концентричность 0,005 мм между наружным диаметром и внутренним отверстием — даже для деталей диаметром всего 8 мм. Для квадратных или прямоугольных креплений мы используем прецизионные мягкие губки, обработанные под профиль вашей детали. В нашем цехе ни одна деталь не соприкасается с зубчатыми губками.
Контроль перед каждой отгрузкой: КИМ и поверочные плиты
Каждая деталь оптического крепления проходит контроль, а не только первое изделие. Мы используем координатно-измерительную машину Zeiss для проверки допусков позиционирования и диаметров отверстий. Профилометр Talysurf измеряет шероховатость уплотнительных поверхностей. Биение проверяется на токарном центре с оборудованием Renshaw и индикатором с разрешением 0,001 мм. Каждая деталь отгружается с полным отчетом по размерам (PDF), в котором указаны измеренные значения в сравнении с допусками вашего чертежа. Если мы не можем выдержать допуск, мы сообщаем вам до начала обработки, а не после отгрузки. Наш показатель прохождения контроля качества для деталей оптических креплений составляет 99,2% при первой проверке.
Варианты обработки поверхности: от 0,8 мкм Ra до черного анодирования
Стандартная механическая обработка обеспечивает шероховатость 0,8 мкм Ra на посадочных поверхностях и 1,6 мкм Ra на остальных. Для отражающих или уплотнительных поверхностей мы можем обеспечить 0,4 мкм Ra с помощью чистового растачивания. Мы также предлагаем черное анодирование (MIL-A-8625 Type II) на алюминиевых креплениях для снижения рассеянного света и химическое никелирование на нержавеющей стали для износостойкости. Толщина анодирования составляет 8-12 мкм, и мы маскируем все прецизионные отверстия перед покрытием, чтобы не повлиять на размерные допуски. Если вам нужна поверхность с низкой отражательной способностью, мы можем нанести химическое конверсионное покрытие по запросу.
Размер партии: одна деталь или тысяча — одинаковая цена за деталь
Наша политика без минимального заказа — не маркетинговый трюк. Мы обрабатываем детали оптических креплений на автоматизированных ячейках с паллетами, поэтому время наладки одинаково для одной детали или 500 деталей. Одиночное крепление стоит на 20% дороже, чем партия из 50 штук, но это связано с временем программирования, а не наладки. Для заказов свыше 100 штук мы автоматически снижаем цену за единицу на 15%. Мы никогда не взимаем плату за «малую партию». Если вы прототипируете систему, купите одну деталь, протестируйте ее, а затем отправьте нам тот же чертеж для серийного производства. Мы храним вашу программу в течение 10 лет.
Часто задаваемые вопросы
Действительно ли у вас нет минимального заказа для деталей оптических креплений с ЧПУ?
Да — мы обрабатываем единичный прототип на том же оборудовании, что и партию из 1000 штук, с теми же допусками и качеством поверхности; вы платите на 20% больше за единицу только для первого изделия.
Можете ли вы изготовить крепление под конкретный диаметр линзы или зеркала?
Отправьте чертеж линзы или зеркала и размер вашего отверстия; мы скорректируем наружный диаметр корпуса, шаг резьбы и глубину зажима под ваш точный оптический компонент в течение 48 часов.
Как вы проверяете качество при индивидуальном заказе?
Мы проводим 100% контроль на КИМ всех критических размеров и включаем полный отчет по размерам в вашу отгрузку, а также видео проверки биения по запросу.
Каков реальный срок поставки для индивидуального оптического крепления?
Стандартный срок — 10 дней для материалов со склада, 15 дней для термообработанной стали или анодированного алюминия и 20 дней для экзотических сплавов, таких как инвар.
Цены и предложение: фиксированное предложение за 12 часов
Отправьте ваш чертеж в формате STEP, IGES или PDF. Наши инженеры проверят его на технологичность, предложат более дешевый материал, если это возможно, и вернут фиксированное предложение — не смету — в течение 12 рабочих часов. Предложение включает цену за единицу, стоимость оснастки (если применимо), срок поставки и все отчеты по контролю. Мы сохраняем конфиденциальность вашего чертежа в соответствии с NDA. Для срочных проектов мы можем начать обработку в тот же день, если материал есть на складе. Пишите на sc@bquq.com или в WhatsApp +86 13713157787. Если вы сравниваете поставщиков, прочитайте наше руководство по выбору режущего инструмента для ЧПУ, чтобы понять, как геометрия инструмента влияет на конечную поверхность вашей детали. А чтобы установить реалистичные допуски, ознакомьтесь с нашим руководством по допускам при ЧПУ-обработке — это избавит вас от завышенных требований и лишних затрат.
10 дней (стандарт), 15 дней (термообработка/покрытие), 20 дней (экзотические материалы)
Минимальный заказ
1 штука (без минимума), скидки при заказе от 100 штук
Мы — прецизионное производственное предприятие в Дунгуане, Китай, с 20-летним опытом в области ЧПУ-обработки, штамповки, пружин и радиаторов. Все детали оптических креплений с ЧПУ изготавливаются в Китае под полным контролем ISO 9001:2015. Мы отгружали продукцию в 14 стран и поддерживаем показатель своевременной поставки 98,7%. Перестаньте переплачивать за оптические крепления, которые не соответствуют вашим требованиям по биению. Отправьте ваш чертеж на sc@bquq.com или напишите на +86 13713157787. Вы получите фиксированное предложение за 12 часов — без минимального заказа, без проволочек.