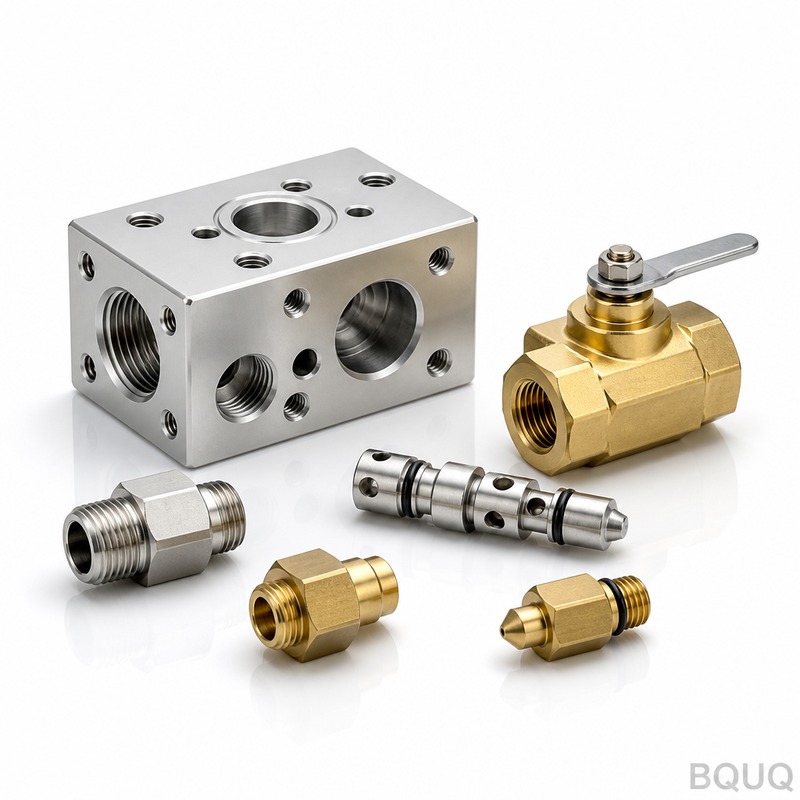
Обработка на станке с ЧПУ гидравлического клапанного коллектора: алюминий 6061-T6, допуск ±0,02 мм, уплотнительные поверхности Ra0,4, 200-1000 шт/мес
Небольшой гидравлический клапанный коллектор выглядит как простой алюминиевый блок, пока не прочитаешь чертеж. Внутри него масляные каналы пересекаются на глубине, седла картриджных клапанов расположены на дне расточек, а обработанная уплотнительная поверхность решает, будет ли сборка подтекать или держать. Допуски здесь честные — не самые жесткие цифры на бумаге, но они должны выдерживаться в глубоких, неблагоприятных для удаления стружки полостях, партия за партией, месяц за месяцем.
Предпосылки проекта и вызов
Наш заказчик — поставщик первого уровня для североамериканской промышленности строительной техники, поставляющий гидравлические системы для компактных экскаваторов, мини-погрузчиков и телескопических погрузчиков. Они обратились к нам по семейству небольших интегрированных коллекторных блоков, обрабатываемых из алюминия 6061-T6 — коллекторов, в которых размещаются картриджные клапаны, предохранительные клапаны и направляющие контуры на компактных машинах. Объемы составляют от 200 до 1000 штук в месяц в зависимости от сезона платформы, и одно и то же семейство коллекторов используется на нескольких моделях машин.
Сложность не в номинальном допуске — заказчик указывает ±0,02 мм, что любая компетентная мастерская выдержит на открытой поверхности. Сложность в том, где эти допуски находятся. Седла картриджных клапанов обрабатываются на дне глубоких расточек; доступ инструмента длинный и тонкий, и любое отклонение или тепловой дрейф съедает допуск именно на той глубине, где это важно. Масляные каналы пересекаются внутри блока, и геометрия пересечения — где один просверленный путь встречает другой — должна соединяться чисто, без заусенцев или смещения, потому что частично заблокированный перекрестный порт проявляется только как нестабильный отклик клапана на испытательном стенде заказчика, спустя недели и тысячи километров.
Третье требование — уплотнительная поверхность. Монтажная поверхность коллектора уплотняется кольцами круглого сечения и плоскими прокладками; заказчик требует Ra0,4 на этих поверхностях с соответствующей плоскостностью. Слишком агрессивный проход при торцевании, затупленная пластина или неконтролируемое усилие зажима на блоке из 6061 проявятся следами развертки или легкой вогнутостью, и испытание на герметичность на сборочной линии заказчика не пройдет. Их предыдущая схема закупок в регионе могла достичь нужных цифр на первых образцах, но дрейфовала от партии к партии — пересечения перекрестных портов смещались на несколько десятых, уплотнительные поверхности получались Ra0,6-0,8 — и уровень отказов при испытании на герметичность на входном контроле сделал такое сотрудничество неприемлемым.
Технологическое решение BQUQ
Наш план: рассматривать глубокие полости, пересекающиеся каналы и уплотнительные поверхности как три отдельные инженерные задачи, каждая со своей операцией и своим контролем.
Расточка глубоких полостей и обработка седел
Седла картриджей финишируются на выделенном проходе тонкой расточки инструментами, выбранными по соотношению длины к диаметру, с режимами резания, выбранными для предсказуемости, а не скорости. Удаление стружки управляется подачей СОЖ через инструмент и циклами прерывистого сверления на предварительном сверлении, чтобы стружка никогда не перерезалась на глубине. Поскольку длинные инструменты отклоняются, мы не гонимся за цифрами ±0,005 мм, которые глубокие полости честно не могут выдержать — процесс спроектирован и оценен на ±0,02 мм на этих элементах, и он выдерживается там с запасом, подтвержденным измерением на КИМ на полной глубине расточки, а не у устья отверстия.
Контроль перекрестных сверленых каналов
Пересекающиеся масляные каналы сверлятся в последовательности, разработанной с учетом качества пересечения: пересекающееся ответное отверстие сверлится после основного канала, с уменьшенной подачей через зону пересечения, чтобы прорыв не рвал материал. Кондукторные втулки и правило сверления за одну установку удерживают оба пути в пределах диапазона совмещения, требуемого спецификацией потока заказчика. После сверления каждый канал проходит многоступенчатую последовательность удаления заусенцев и промывки — щетки для перекрестных отверстий через каждый путь, затем промывка под высоким давлением, затем выборочный осмотр зон пересечения с помощью бороскопа — потому что заусенец, оставшийся внутри канала, это отказ, который заказчик не увидит до стендовых испытаний.
Финишная обработка уплотнительных поверхностей
Поверхности под кольца круглого сечения и прокладки обрабатываются как финальная операция за один проход торцевания на поверхность, свежим инструментом, с картированием усилия зажима, чтобы блок не был напряжен до вогнутости, которая пружинит после снятия. Ra0,4 проверяется на приборе для измерения шероховатости поверхности для каждой партии, а плоскостность проверяется на гранитной плите. Поверхности защищаются крышками после финишной обработки и остаются закрытыми во время анодирования и упаковки — анодирование на этих поверхностях выполняется до толщины по спецификации заказчика, и требование Ra0,4 применяется к готовой, покрытой поверхности, как это определяет опыт сборки заказчика.
Ключевые характеристики
| Пункт | Спецификация |
|---|---|
| Материал | алюминий 6061-T6 |
| Общий допуск | ±0,02 мм, выдерживается на глубоких полостях и перекрестно сверленых элементах |
| Совмещение перекрестных каналов | Пересекающиеся масляные пути обрабатываются за одну установку, расточка и щетка для удаления заусенцев, выборочный осмотр бороскопом |
| Уплотнительные поверхности | Ra0,4, плоскостность проверена на гранитной плите, защищены во время покрытия и упаковки |
| Обработка поверхности | Прозрачное анодирование (натуральный цвет) |
| Объем | 200-1000 шт/мес, сезонная гибкость платформы |
| Контроль | Полная разметка на КИМ, измерение глубоких расточек на глубине седла, проверки Ra и чистоты промывки для каждой партии |
| Поставка | 3-7 дней для образцов, 12-20 дней для первой производственной партии |
Контроль качества и поставка
Каждая новая ревизия коллектора начинается с разметки первого образца на КИМ, включая измерение положения по глубине внутри расточек седел и проверку потока пересечений перекрестных портов. В производстве критические размеры седел отслеживаются по CPK с целевым значением ≥1,33, Ra измеряется для каждой партии, а выборочный осмотр зон пересечения с помощью бороскопа выполняется по фиксированному плану выборки. Все работает в рамках системы ISO9001:2015, и каждая поставка сопровождается размерным отчетом, подтверждением чистоты и прослеживаемостью материала для заготовки 6061-T6.
Результат по срокам: образцы в течение 3-7 дней после утверждения чертежа, первая партия из 200 штук в течение 12-20 дней в зависимости от сложности, и ежемесячные поставки с тех пор. Отказы при входном испытании на герметичность у заказчика на этом семействе коллекторов упали до нуля после внедрения процесса обработки уплотнительных поверхностей и этапов защиты поверхностей, а когда они выпустили производный коллектор с двумя дополнительными перекрестными портами для новой платформы телескопического погрузчика, пересмотренный первый образец был поставлен в стандартный 3-7-дневный срок для образцов, и производство началось в следующем месячном цикле.
Логистика и прослеживаемость завершают процесс. Каждый коллектор несет лазерную маркировку кода партии на неуплотнительной поверхности, так что блок, найденный на машине в поле, можно отследить до партии материала, производственной партии и отчета о контроле за считанные минуты. Коробки упаковываются с защитными заглушками на резьбовых полостях и герметизируются вкладышами без VCI, а отгрузочные документы включают размерный отчет и сертификат чистоты в одной папке, что позволяет североамериканским заводам заказчика получать детали без отдельного запроса документации.
Связанные продукты и ресурсы
Чтобы увидеть больше из этого семейства деталей и связанных работ на ЧПУ, смотрите:
- Прецизионные фланцы и муфты, обработанные на ЧПУ на заказ
- Категория деталей фрезерной обработки на ЧПУ
Связанный пример: Обработка на ЧПУ корпуса редуктора шарнира робота — та же технологическая дисциплина для 6061-T6, примененная к тонкостенным корпусам роботов.
Часто задаваемые вопросы
Какой допуск вы действительно можете выдержать на глубоких перекрестно сверленых каналах?
Мы честно оцениваем ±0,02 мм на глубоких полостях и перекрестно сверленых элементах, потому что длинные инструменты отклоняются, и гнаться за ±0,005 мм на глубине — не обещание, которое стоит давать. Там, где деталь позволяет, мы достигаем ±0,005 мм на доступных позициях и Ra0,4 на уплотнительных поверхностях.
Как вы предотвращаете заусенцы и закупорку в пересекающихся масляных путях?
Пересечения сверлятся с уменьшенной подачей через зону прорыва, затем каждый путь проходит щеточную обработку перекрестных отверстий, промывку под высоким давлением и выборочный осмотр бороскопом по фиксированному плану. Каждая поставка сопровождается подтверждением чистоты промывки.
Каков срок изготовления образцов и первой производственной партии?
Образцы за 3-7 дней после утверждения чертежа, первая производственная партия за 12-20 дней в зависимости от сложности. Ежемесячные скользящие графики охватывают 200-1000 штук в месяц с сезонной гибкостью.
Как вы поддерживаете Ra0,4 на уплотнительных поверхностях от партии к партии?
Уплотнительные поверхности обрабатываются как финальная операция, один проход торцевания на поверхность свежим инструментом, затем проверяются прибором для измерения шероховатости для каждой партии и проверкой плоскостности на гранитной плите. Поверхности остаются защищенными во время анодирования и упаковки, так что то, что прибывает, соответствует тому, что мы измерили.