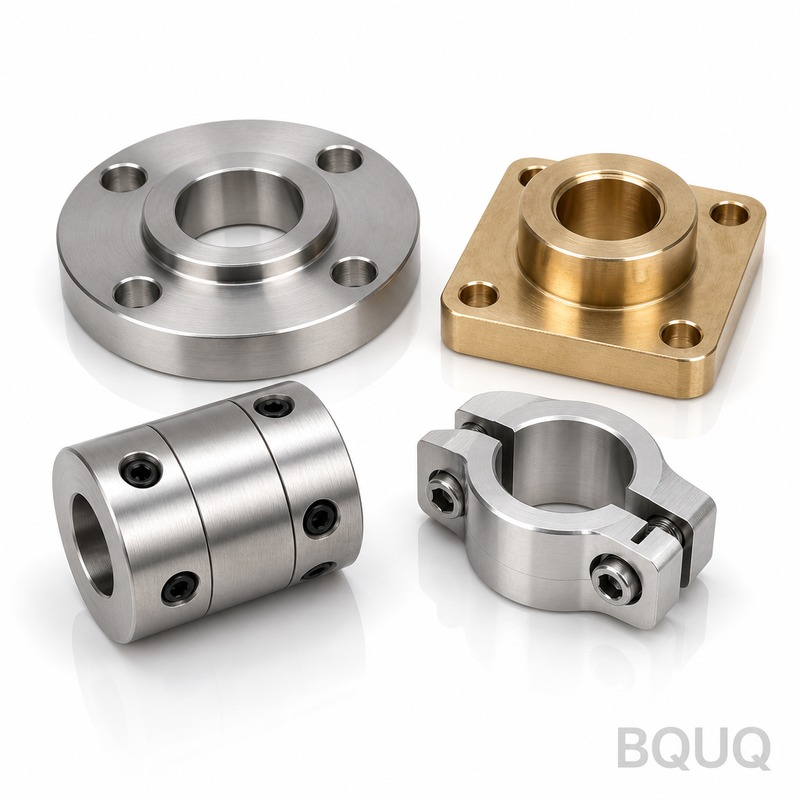
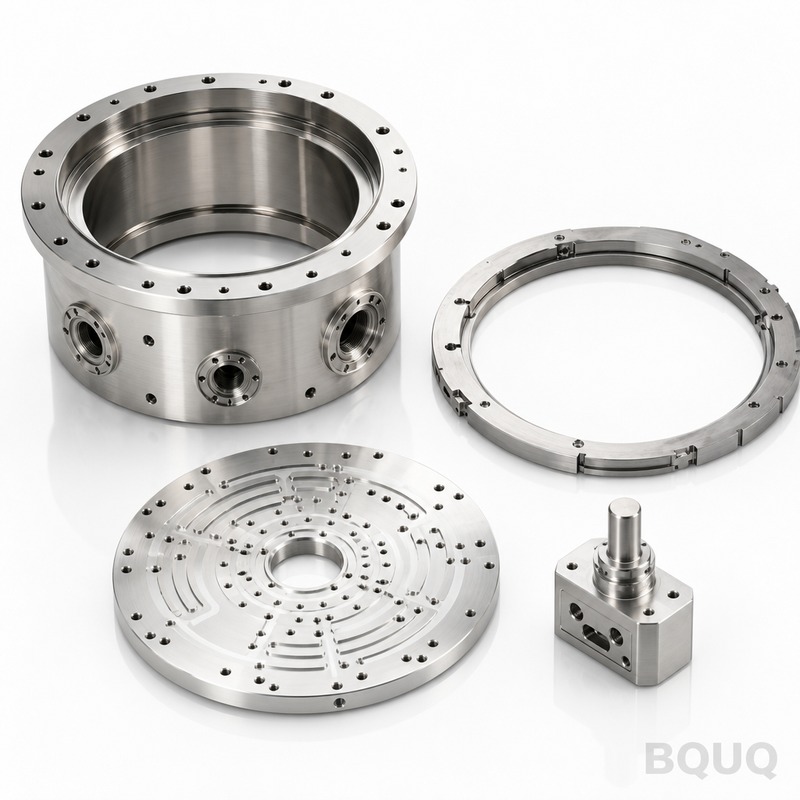
Это фланцы и муфты, изготовленные на станках с ЧПУ, которые используются для передачи крутящего момента между валами, крепления патронов или позиционирования приспособлений — все
BQUQ Фланцы и муфты точного CNC-изготовления | Ступицы с нулевым биением, срок поставки 24 часа
Это фланцы и муфты, изготовленные на станках с ЧПУ, которые используются для передачи крутящего момента между валами, крепления патронов или позиционирования приспособлений — все они обрабатываются
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это фланцы и муфты, изготовленные на станках с ЧПУ, которые используются для передачи крутящего момента между валами, крепления патронов или позиционирования приспособлений — все они обрабатываются за один установ на нашем заводе в Дунгуане. Мы обеспечиваем радиальное биение до 5 мкм и допуски на отверстия до ±0,005 мм, твердость до 58 HRC по запросу. Типичный срок поставки для небольших партий — 7 дней, и мы не устанавливаем минимальный объем заказа для стандартных размеров заготовок.
Как мы устраняем биение на центрирующем отверстии и торце фланца
Биение сокращает срок службы инструмента и нарушает концентричность деталей. Мы обрабатываем центрирующее отверстие и торец фланца за одну операцию зажима на наших 5-осевых обрабатывающих центрах Mazak. Это означает, что базовые поверхности обрабатываются без повторного переустановки, поэтому геометрическая взаимосвязь не зависит от квалификации оператора. Для ответственных муфт мы добавляем финишный проход резцом CBN — это удаляет наклепанный слой после черновой обработки и доводит шероховатость поверхности до Ra 0,4 мкм. Наши отчеты по контролю показывают фактические значения биения, а не просто формулировку «в пределах допуска».
Материалы и термообработка, которые мы используем для фланцев и муфт
Мы храним на складе стали 1045, 4140, 4340 и нержавеющую сталь 17-4PH в виде круглого проката и плит. Для стандартных фланцев мы используем сталь 1045 в нормализованном состоянии (HB 170-210) и выполняем чистовое точение сопрягаемых поверхностей. Если вам требуется износостойкость, мы предлагаем сквозную закалку стали 4140 до 28-32 HRC или индукционную закалку отверстия и шпоночного паза до 50-55 HRC. Для агрессивных сред сталь 17-4PH поставляется в состоянии H1025 (33-38 HRC). Мы также обрабатываем фланцы из алюминия 6061-T6 и 7075-T6 для креплений серводвигателей, где важна масса.
Финишная обработка отверстий: хонингование, чистовое растачивание или внутреннее шлифование
Отверстие — это место, где начинается большинство отказов муфт. Для отверстий диаметром менее 25 мм мы выполняем чистовое растачивание резцом PCD, обеспечивая допуск H7 и шероховатость 0,8 мкм Ra. Для отверстий диаметром 25-80 мм мы применяем хонингование на станках Sunnen — это создает перекрестную сетку рисок, которая удерживает смазку и снижает фреттинг-коррозию на шпоночных валах. Для отверстий диаметром более 80 мм или требующих закаленной поверхности свыше 45 HRC, мы выполняем внутреннее шлифование кругом CBN. Мы не используем развертки для финишной обработки отверстий; развертки копируют существующую погрешность положения отверстия. Растачивание или шлифование исправляет ее.
Балансировка и стандарты шпоночных пазов для высокоскоростного вращения
Если ваша муфта вращается со скоростью выше 3000 об/мин, вибрация от дисбаланса повредит подшипники. Мы динамически балансируем каждый фланец диаметром более 150 мм до класса G2.5 согласно ISO 1940-1. Для шпоночных пазов мы нарезаем их по стандартам DIN 6885 или ANSI B17.1 протяжкой, а не концевой фрезой. Протянутый шпоночный паз имеет параллельные стороны и плоское дно — концевая фреза оставляет радиус, который уменьшает эффективную площадь среза до 15%. Мы также предлагаем эвольвентные шлицы (DIN 5480) по запросу. Каждая сбалансированная деталь маркируется значением остаточного дисбаланса на торце фланца.
Контроль перед каждой отгрузкой: отчеты CMM и по твердости
Каждый фланец-муфта поставляется с тремя документами: отчетом по размерам с нашего координатно-измерительного станка Zeiss (точность ±1,5 мкм), распечаткой профиля шероховатости поверхности и сертификатом на материал с номером плавки. Мы не проводим выборочный контроль партий — мы измеряем 100% критических размеров на 100% деталей. Для измерения биения мы используем кругломер Talyrond, а не призму с индикатором часового типа. Разница важна: проверка на призме может пропустить ошибки огранки. Если деталь имеет шпоночный паз, мы проверяем его положение с помощью оптического компаратора перед снятием заусенцев.
Варианты обработки поверхности: от механической обработки до черного оксидирования и химического никелирования
Необработанная сталь заржавеет в течение недели во влажном воздухе. Мы предлагаем три стандартных типа покрытия. Черное оксидирование (MIL-DTL-13924) для внутреннего применения, обеспечивающее толщину 0,5 мкм и хорошее удержание масла. Химическое никелирование (AMS 2404) толщиной 25 мкм для коррозионной стойкости — это то, что мы рекомендуем для сред с частым промыванием. Для алюминиевых фланцев мы выполняем твердое анодирование до эквивалента 60 HRC (согласно MIL-A-8625 Type III) с покрытием 50 мкм. Мы не предлагаем цинкование по умолчанию, поскольку оно вызывает водородное охрупчивание высокопрочных сталей свыше 40 HRC, если не выполняется прокаливание — мы можем это сделать, но попросим вас подписать отказ от претензий.
Проверка конструкции фланцевой муфты перед расчетом стоимости
Пришлите нам свой чертеж, но сначала проверьте три момента. Первое: центрирующее отверстие должно быть базой, а не окружность болтов. Второе: если наружный диаметр фланца превышает 200 мм, укажите требуемый класс балансировки — G2.5 добавляет один час времени обработки. Третье: укажите класс резьбы для всех резьбовых отверстий (2B — стандарт, 3B — для условий высокой вибрации). Мы отметим те же проблемы при проверке вашего чертежа. Наши инженеры укажут на отсутствующие обозначения GD&T в течение 4 часов после получения вашего файла. Мы обрабатываем по стандарту ISO 2768-mK для неразмеренных элементов, но предпочитаем, чтобы вы проставили все размеры.
В состоянии поставки HB 170 до 58 HRC (индукционная закалка)
Твердость (алюминий)
Закалка T6 или твердое анодирование до 60 HRC экв.
Допуск на отверстие
H7 стандарт (до H5 со шлифованием)
Шероховатость поверхности
Ra 0,4 мкм на отверстиях, Ra 0,8 мкм на торцах
Радиальное биение (центрирующее отверстие к отверстию)
Максимум 5 мкм TIR
Класс балансировки
G2.5 согласно ISO 1940-1 (для диаметра свыше 150 мм)
Стандартный срок поставки
7 дней для количества менее 100 шт.
Минимальный объем заказа
Без минимального заказа (принимается 1 шт.)
Страна происхождения
Сделано в Китае, завод в Дунгуане
Каков минимальный объем заказа для нестандартных фланцевых муфт?
Минимального объема заказа нет — мы обрабатываем как единичные прототипы, так и серии в миллион штук с одинаковой системой качества.
Можете ли вы изменить стандартный чертеж фланца под мое существующее крепление двигателя?
Да, мы принимаем файлы DXF, STEP или PDF и перечертим вашу схему отверстий и центрирующее отверстие под фланец двигателя в течение 24 часов.
Как вы гарантируете биение 5 мкм на каждой детали?
Мы измеряем 100% деталей на кругломере Talyrond и включаем числовой отчет в поставку, а не сертификат «годен/не годен».
Каков минимальный срок поставки для срочного заказа на 10 муфт?
Если материал есть на складе (1045 или 6061-T6), мы можем отгрузить в течение 3 дней авиатранспортом с нашего завода в Дунгуане.
Получите точное коммерческое предложение в течение 12 часов. Отправьте свой чертеж на sc@bquq.com или пришлите его нам в WhatsApp по номеру +86 13713157787. Мы ответим с ценой за единицу, сроком поставки и контрольным списком проверки конструкции — без стандартных маркетинговых обещаний. Это прецизионное производство от китайской фабрики с 20-летним опытом, которая относится к вашим допускам как к контракту, а не как к рекомендации.