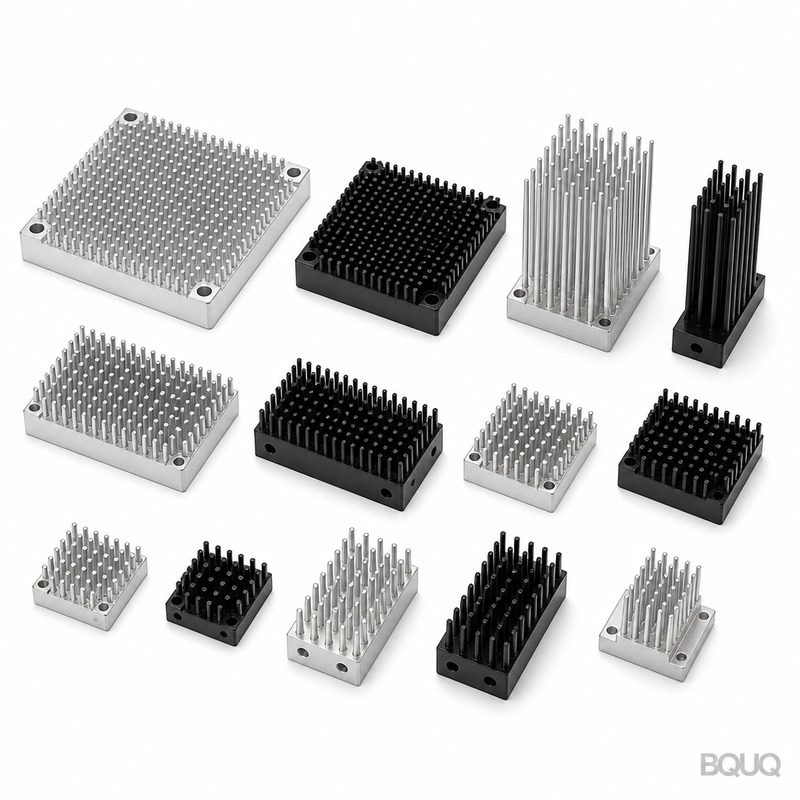
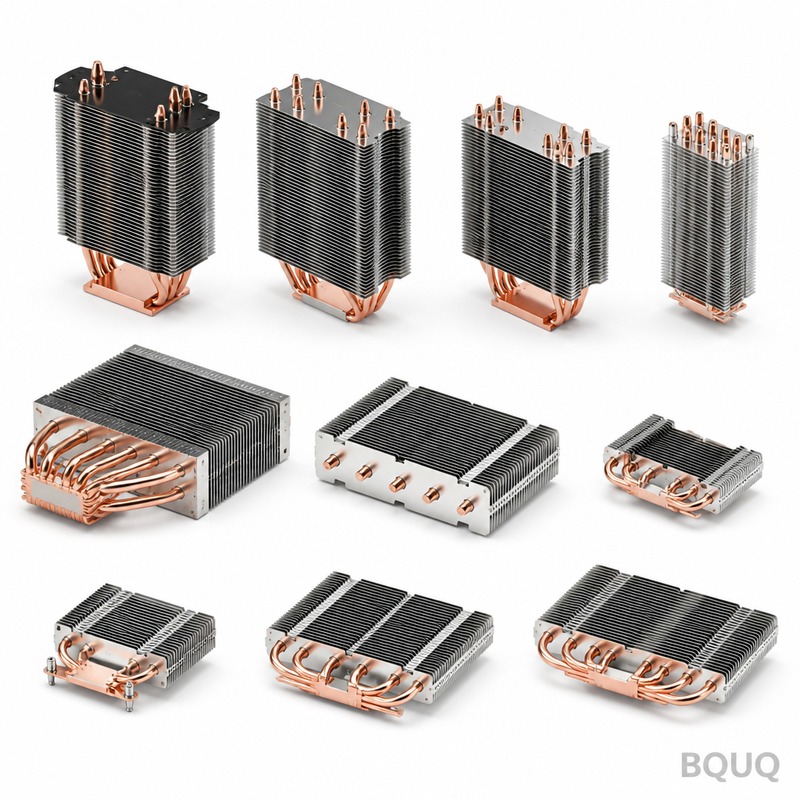
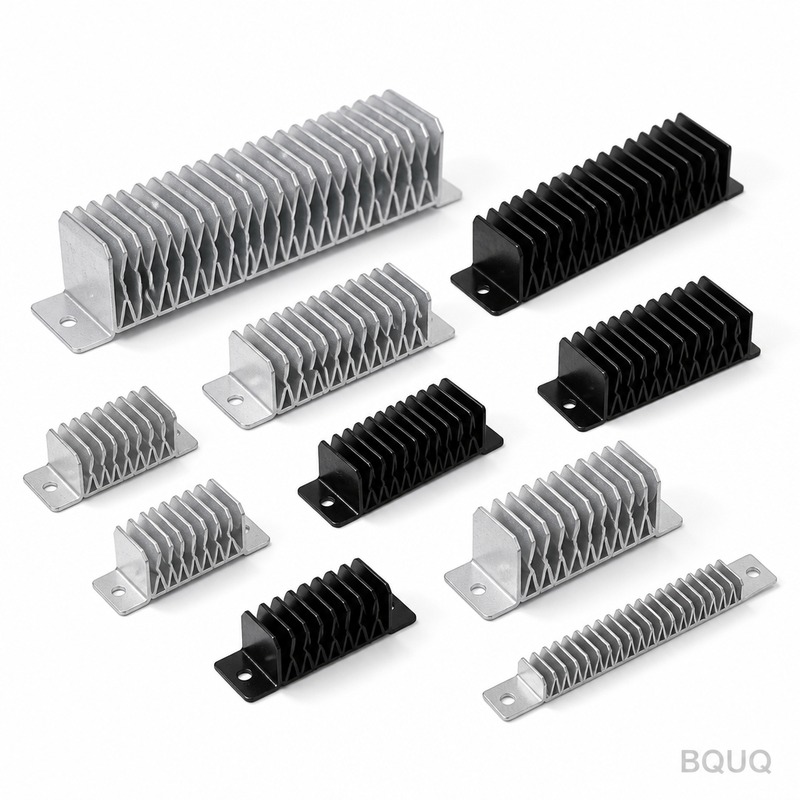
высокоточный радиатор: 6063-T5 aluminium, 0.5 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 500 pcs, ships in 5 wor...
высокоточный радиатор
высокоточный радиатор: 6063-T5 aluminium, 0.5 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 500 pcs, ships in 5 wor...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
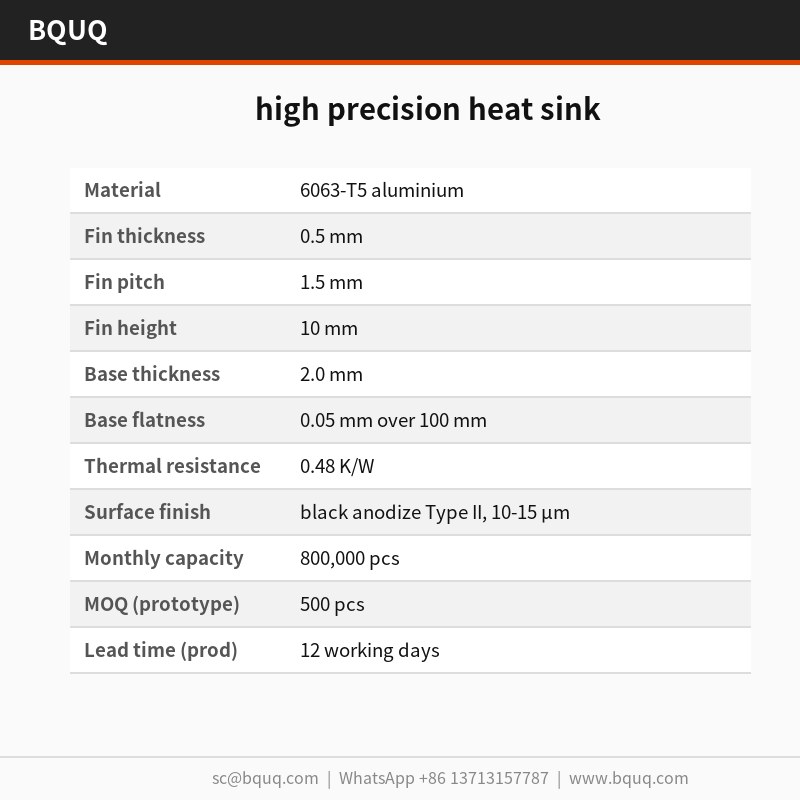
Высокоточные радиаторы штампуются из алюминия 6063-T5 на оснастке для пресса 250 т, обеспечивая плоскостность 0,05 мм на 100 мм и шаг рёбер 0,5 мм с допуском ±0,03 мм. Они обеспечивают тепловое сопротивление 0,48 К/Вт при ΔT = 60 К в условиях естественной конвекции, с циклом 25 с и ежемесячным выпуском 800 000 шт. Чёрное анодирование Type II, 10-15 мкм, защищает основания рёбер после формовки.
Основание 2,0 мм и рёбра 0,5 мм определяют конструкцию этого высокоточного радиатора. Штампованный из алюминия 6063-T5 на оснастке для пресса 250 т, он выдерживает плоскостность 0,05 мм на 100 мм и обеспечивает 0,48 К/Вт при ΔT = 60 К в условиях естественной конвекции. Ежемесячный выпуск составляет 800 000 шт.
Конструктивный подход и технологический процесс
Штамповка обеспечивает повторяемый профиль рёбер 0,5 мм, который экструзия не может выдержать: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,03 мм на протяжении партии в 800 000 шт.
Поскольку основание и рёбра штампуются как единое целое, отсутствует паяное соединение, которое может разрушиться. Плоскостность 0,05 мм на 100 мм на монтажной поверхности обеспечивается непосредственно оснасткой, что поддерживает равномерный контакт теплового интерфейса.
Один ход пресса 250 т формирует весь высокоточный радиатор, поэтому стоимость детали перестаёт расти с усложнением конструкции. Оснастка обеспечивает ±0,03 мм, а цикл 25 с питает линию производительностью 800 000 шт.
Каждый ход имеет идентичные размеры, поэтому позиция отверстий ±0,15 мм сохраняется по всей партии. Именно это делает крупносерийные программы для импульсных источников питания повторяемыми.
Чёрное анодирование Type II, 10-15 мкм, наносится после формовки, поэтому антикоррозионная защита не прорезается у оснований рёбер, как это происходит на механически обработанных аналогах.
Стандартный материал — алюминий 6063-T5, поставляется с чёрным анодированием Type II, 10-15 мкм. Для применений, где важна стойкость к воздействию в импульсных источниках питания, мы рекомендуем пассивированный вариант; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает удельную массу.
Классы допусков, которые вы можете задать
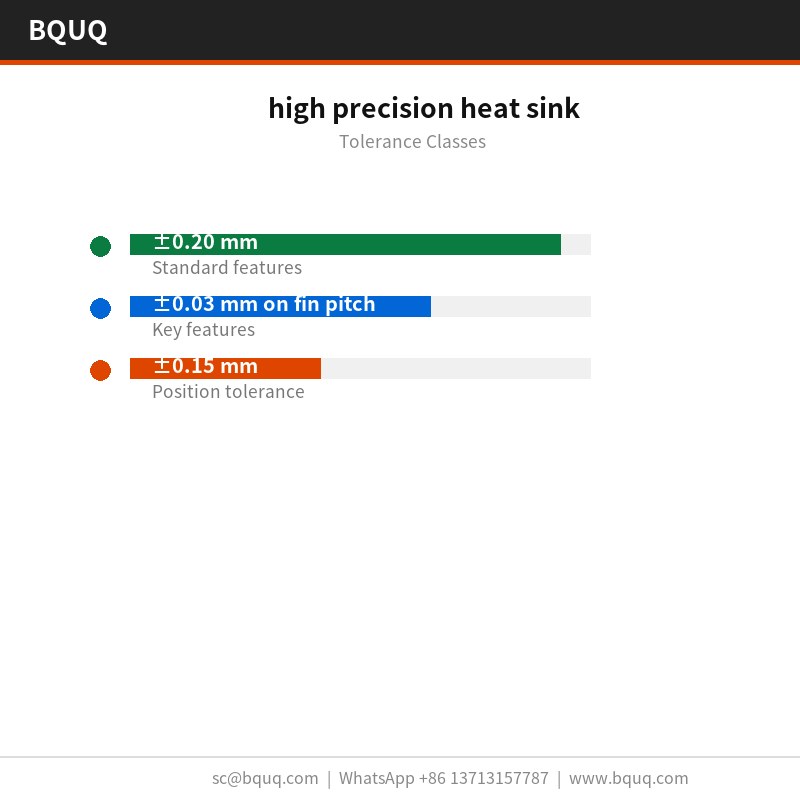
Общие размеры выполняются с допуском ±0,20 мм, при этом критичные параметры, такие как шаг рёбер ±0,03 мм, задаются отдельно. Формованная геометрия наследует повторяемость оснастки ±0,03 мм, а позиция отверстий выдерживается с допуском ±0,15 мм. Более жёсткие классы требуют дополнительной операции штамповки, поэтому это стоит решить до изготовления оснастки, а не после.
Плоскостность проверяется на гранитной поверочной плите при 25 °C на соответствие пределу 0,05 мм на 100 мм, а шаг рёбер проверяется оптически с допуском ±0,03 мм. Протоколы прилагаются к каждой партии.
Каждая партия сопровождается протоколом КИМ с координатно-измерительной машины и гранитной плитой для проверки плоскостности. Мы фиксируем плоскостность, шаг, толщину основания и позицию отверстий и отмечаем всё, что выходит за пределы ±0,20 мм, до того как партия покинет линию.
Входящий алюминий 6063-T5 проверяется на толщину и твёрдость перед подачей в пресс. После формовки КИМ и гранитная плита подтверждают 0,05 мм на 100 мм и 1,5 мм относительно чертежа.
Плоскостность измеряется на граните, а не на чугуне, потому что 0,05 мм на 100 мм при габаритах 40 x 40 x 22 мм читается иначе на плите, которая не была притёрта. В протоколах сохраняются оба измерения.
Где применяется эта деталь
В импульсных источниках питания номинал 0,48 К/Вт определяет, какой расход воздуха ещё необходим корпусу. При температурах перехода импульсного источника питания рёбра 0,5 мм с шагом 1,5 мм удерживают дельту-T в пределах бюджета датчика.
Там, где высокоточный радиатор работает в объёмах импульсных источников питания, межэкземплярная стабильность определяет возвраты из эксплуатации. ±0,03 мм на партии в 800 000 шт. удерживает тепловую кривую в одной полосе.
В импульсных источниках питания основание обычно служит и монтажным интерфейсом. 2,0 мм при плоскостности 0,05 мм на 100 мм обеспечивает стабильную поверхность для тепловой прокладки импульсного источника питания.
Конструкции импульсных источников питания часто используют путь принудительного воздуха со скоростью 2,0 м/с. 0,48 К/Вт при ΔT = 60 К в условиях естественной конвекции означает, что импульсный источник питания может удерживать целевую температуру при мощности вентилятора ниже акустического предела.
Технические характеристики
Параметр
Значение / диапазон
Материал
алюминий 6063-T5
Толщина рёбер
0,5 мм
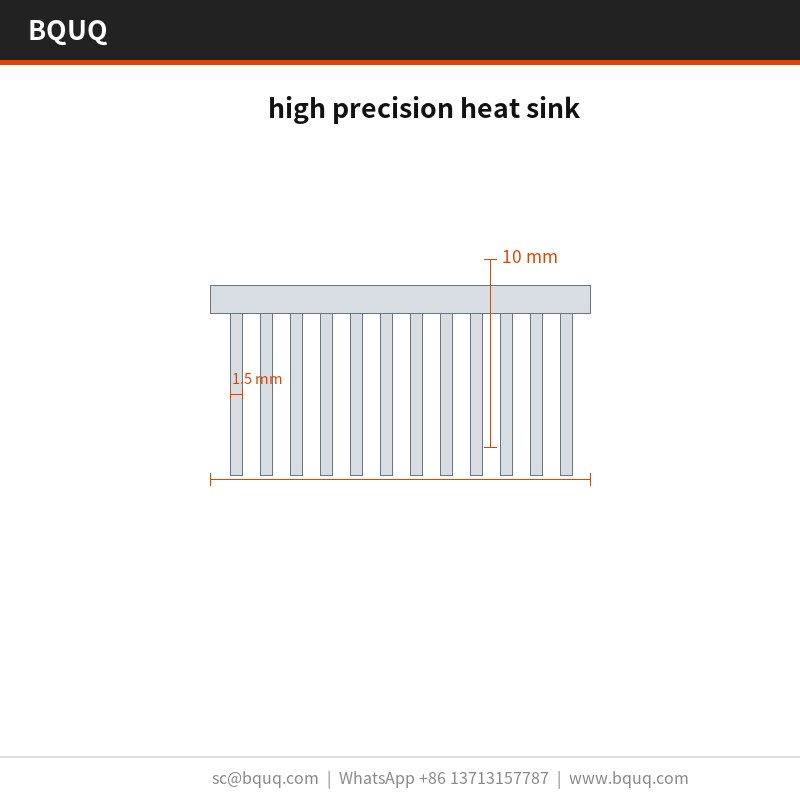
Шаг рёбер
1,5 мм
Высота рёбер
10 мм
Толщина основания
2,0 мм
Плоскостность основания
0,05 мм на 100 мм
Тепловое сопротивление
0,48 К/Вт
Условия теплового испытания
ΔT = 60 К, естественная конвекция
Отделка поверхности
чёрное анодирование Type II, 10-15 мкм
Диапазон размеров
40 x 40 x 22 мм
FAQ: Ваши вопросы перед заказом
Каков срок поставки высокоточного радиатора?
Прототип — 5 рабочих дней с момента утверждения чертежа; серийное производство — 12 рабочих дней после подписания первого образца. Изготовление оснастки для новой детали занимает . Мы котируем на условиях CIF Роттердам, морская доставка в Европу занимает около 25-30 дней после бронирования.
Можно ли нанести на высокоточный радиатор порошковое покрытие или гальваническое покрытие?
Да. Стандарт — чёрное анодирование Type II, 10-15 мкм. Порошковое покрытие по RAL 9005 добавляет около 0,1 мм к основанию; цинк-никель лучше подходит для заземления. Учтите, что любое дополнительное покрытие располагается между алюминием 6063-T5 и воздушным потоком, поэтому мы не покрываем основания рёбер.
Проводите ли вы испытания на тепловое сопротивление?
Мы испытываем при ΔT = 60 К в условиях естественной конвекции и заявляем 0,48 К/Вт. Это установившееся значение, а не переходное: для поведения импульсного источника питания при первом включении требуется другой тест, и мы можем провести его по запросу.
Можете ли вы поставить без обработки поверхности?
Да, мы отгружаем в состоянии после штамповки для клиентов, которые выполняют отделку самостоятельно. Риск заключается в следах от обращения на рёбрах 0,5 мм, поэтому такие детали мы упаковываем с прокладочными листами внутри антистатического пакета + деревянный ящик при массе свыше 50 кг.
Можете ли вы поставить высокоточный радиатор в предварительно собранном виде?
Да. Мы можем добавить защёлки, винты или кожух вентилятора в виде комплектного узла, с упаковкой и маркировкой деталей по комплектам. Это распространено в программах импульсных источников питания и добавляет около 3 рабочих дней.
Как мы производим и отгружаем
Линия расположена в Дунгуане на едином предприятии ISO9001. Прессы 250 т охватывают семейство высокоточных радиаторов, и 800 000 шт. в месяц — текущий подтверждённый объём выпуска.
Оснастка изготавливается собственными силами, именно поэтому ±0,03 мм удерживается на протяжении программы в 800 000 шт., а не дрейфует от детали к детали.
Мы котируем на условиях CIF Роттердам и держим 500 шт. для отбора образцов. Образцы платные с возвратом при заказе, поэтому первая оценка не требует производственных обязательств.
0,05 мм на 100 мм; ±0,03 мм шаг рёбер; ±0,15 мм позиция отверстий
Срок поставки
Не указан в статье
Минимальный заказ
Не указан в статье
Производительность
800 000 шт. в месяц; цикл 25 с
Выбор / сравнение
Вариант
Оптимально для
Компромисс
Штампованный радиатор из 6063-T5
Крупносерийные программы импульсных источников питания
Требует оснастки для 250 т; ограничен профилем рёбер 0,5 мм
Экструдированный радиатор
Меньшие объёмы или более простые геометрии рёбер
Не может выдержать профиль рёбер 0,5 мм; шаг варьируется более чем ±0,03 мм
Механически обработанный радиатор
Прототип или сложные формы малых объёмов
Более высокая стоимость детали; анодирование может прорезаться у оснований рёбер
Радиатор с паяными рёбрами
Применения, требующие разнородных материалов
Паяное соединение может разрушиться; нет цельной конструкции
Процесс / контроль
Этап
Контроль
Протокол
Штамповка
Ход 250 т формирует основание и рёбра как единое целое; цикл 25 с
±0,03 мм шаг рёбер; ±0,15 мм позиция отверстий
Плоскостность
Монтажная поверхность обеспечивается непосредственно оснасткой
0,05 мм на 100 мм
Отделка поверхности
Чёрное анодирование Type II наносится после формовки
Толщина 10-15 мкм
Контроль
Перед каждой отгрузкой
Размерные и визуальные проверки по каждой партии
Тепловые характеристики
Естественная конвекция при ΔT = 60 К
0,48 К/Вт
Часто задаваемые вопросы
Каково тепловое сопротивление этого высокоточного радиатора?
Он обеспечивает 0,48 К/Вт при ΔT = 60 К в условиях естественной конвекции. Это достигается с основанием 2,0 мм и рёбрами 0,5 мм, штампованными из алюминия 6063-T5 на оснастке для пресса 250 т, с плоскостностью 0,05 мм на 100 мм для равномерного контакта теплового интерфейса.
Насколько жёсткий допуск шага рёбер у вашего штампованного радиатора?
Шаг рёбер остаётся в пределах ±0,03 мм на протяжении партии в 800 000 шт. Штамп 250 т формирует каждое ребро за один ход, поэтому шаг повторяем. Это жёстче, чем может выдержать экструзия для профиля рёбер 0,5 мм, что обеспечивает стабильный воздушный поток и тепловые характеристики.
Можете ли вы выдержать плоскостность 0,05 мм на монтажной поверхности?
Да. Плоскостность 0,05 мм на 100 мм обеспечивается непосредственно оснасткой на монтажной поверхности. Поскольку основание и рёбра штампуются как единое целое, отсутствует паяное соединение, которое могло бы деформироваться. Это поддерживает равномерный и повторяемый контакт теплового интерфейса.
Какова ежемесячная производственная мощность для этого радиатора?
Ежемесячный выпуск составляет 800 000 шт. Цикл 25 с на линии 250 т обеспечивает этот объём. Каждый ход имеет идентичные размеры, поэтому позиция отверстий ±0,15 мм сохраняется по всей партии. Это делает крупносерийные программы импульсных источников питания повторяемыми.
Мы наносим чёрное анодирование Type II, 10-15 мкм, после формовки. Это защищает от коррозии без прорезания у оснований рёбер, в отличие от механически обработанных аналогов. Отделка равномерна, потому что деталь штампуется как единое целое, без паяных соединений, которые нужно маскировать или которые могут ухудшиться.
Радиатор изготовлен из одной детали или собран?
Он штампуется как единое целое из алюминия 6063-T5. Основание и рёбра формируются за один ход 250 т, поэтому отсутствует паяное соединение, которое может разрушиться. Эта цельная конструкция также устраняет тепловое сопротивление соединения и поддерживает повторяемость профиля рёбер 0,5 мм.
Каково время цикла и как оно влияет на срок поставки?
Время цикла составляет 25 с на ход на линии 250 т. Это обеспечивает ежемесячный выпуск 800 000 шт. Срок поставки зависит от объёма заказа и наличия оснастки, но высокоскоростной процесс штамповки поддерживает крупносерийные программы с повторяемым шагом рёбер ±0,03 мм и позицией отверстий ±0,15 мм.