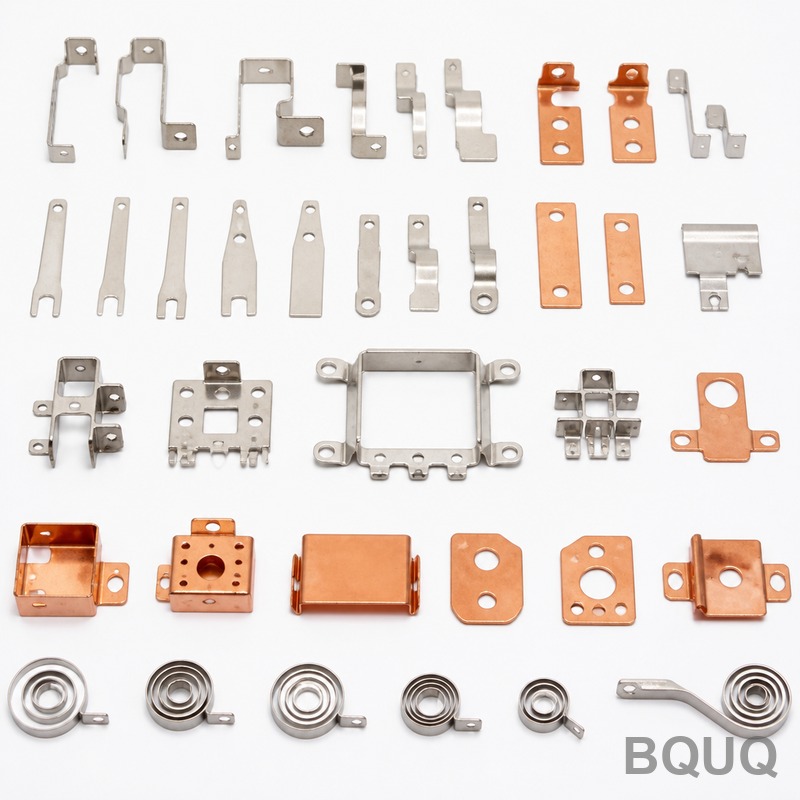
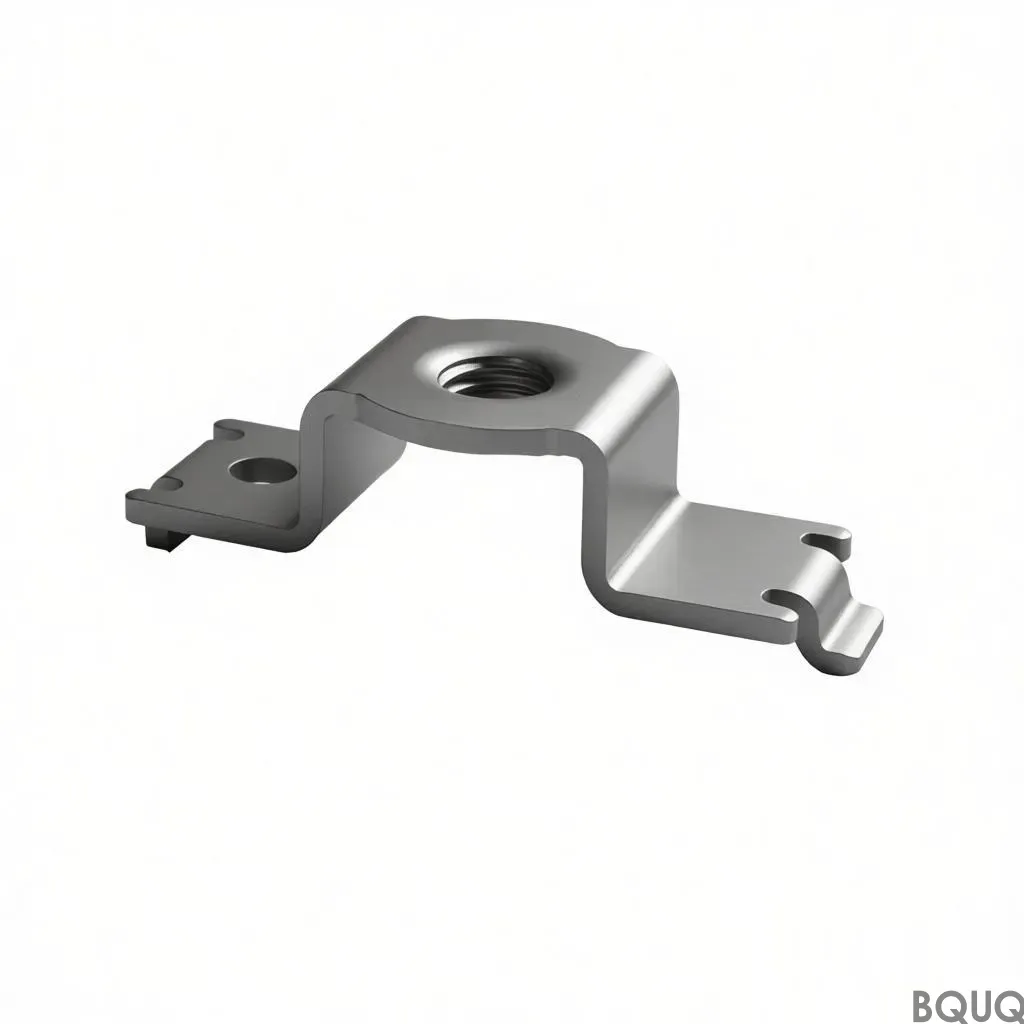
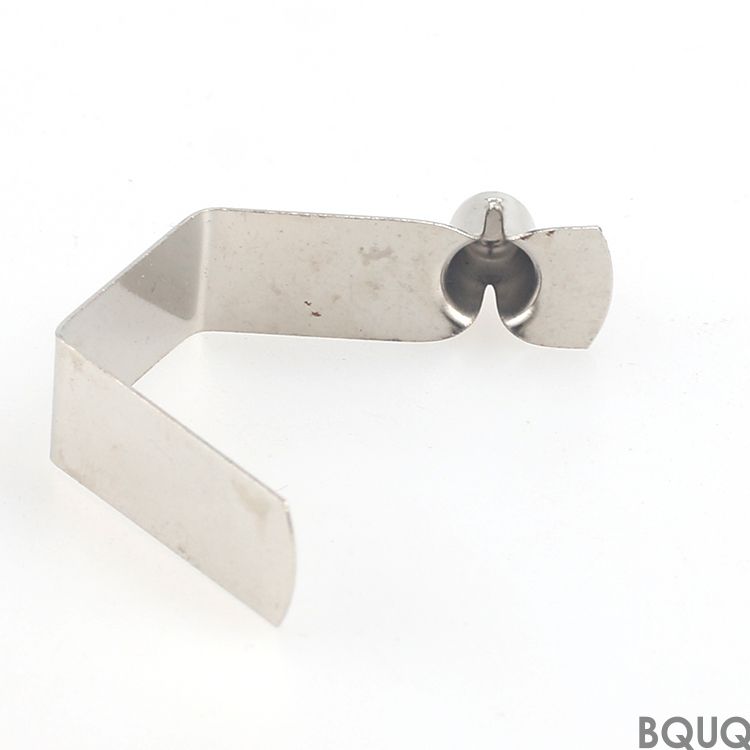
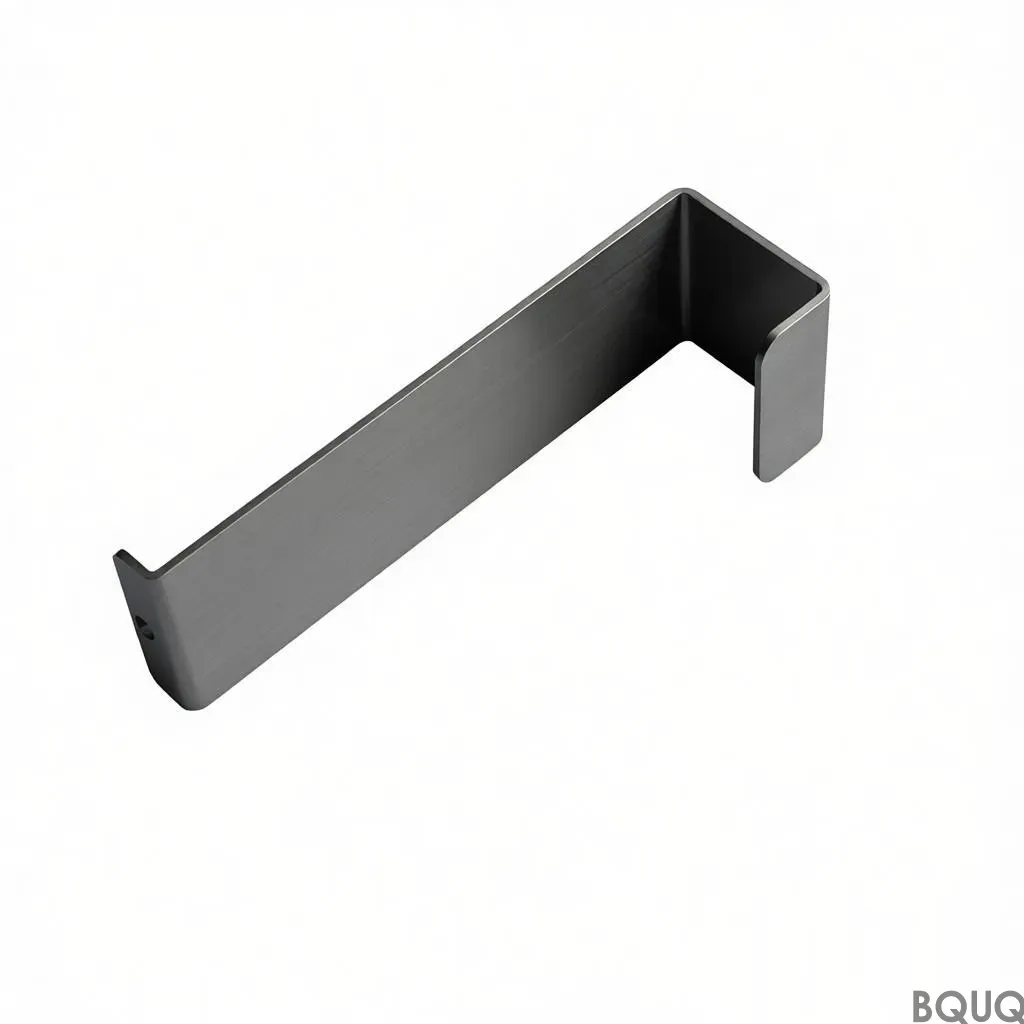
Штампованный держатель браслета — это деталь из SUS304 толщиной 1,0 мм, изготавливаемая за один рабочий ход, со стандартным горячим цинкованием 60 µm. При ΔT = 60 K инструмент работает с повторяемостью, а позиция отверстий сохраняется по всей партии. Малый калибр оребрения при заданном шаге обеспечивает большую площадь поверхности на кубический миллиметр, поэтому программы по объёму медицинских корпусов остаются воспроизводимыми без ущерба для плотности оребрения.
Работая при , этот штампованный держатель браслета прессуется на оснастке с повторяемостью. SUS304 1,0 мм обеспечивает при ΔT = 60 K, а горячее цинкование 60 µm наносится в стандартной комплектации.
Подход к проектированию и процесс
Один ход формирует весь штампованный держатель браслета, поэтому стоимость детали перестаёт расти с усложнением конструкции. Оснастка работает , а цикл питает линию.
Малый калибр оребрения — здесь штамповка выигрывает: рёбер при шаге дают больше поверхности на кубический миллиметр, чем механический или экструзионный профиль в том же габарите.
Один поставщик теперь охватывает от до калибров оребрения с одного семейства прессов, поэтому тепловой редизайн — это смена оснастки, а не нового поставщика.
Прессование SUS304 1,0 мм сохраняет штампованный держатель браслета лёгким, от в зависимости от габарита, без ущерба для плотности оребрения, что важно там, где длина пути воздушного потока уже задана корпусом.
Каждый ход размерно идентичен, поэтому позиция отверстий сохраняется по всей партии. Именно это делает программы по объёму медицинских корпусов воспроизводимыми.
Стандартный материал — SUS304 1,0 мм, поставляется с горячим цинкованием 60 µm. Для применений, где важна устойчивость к воздействию в медицинских корпусах, мы рекомендуем пассивированный маршрут; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает удельную массу.
Общие размеры выполняются в пределах , а критические элементы, такие как , задаются отдельно. Формообразованная геометрия наследует повторяемость оснастки , а позиция отверстий выдерживается в пределах . Более жёсткие классы требуют дополнительной операции прессования, поэтому решение стоит принять до изготовления оснастки, а не после.
Прослеживаемость партии ведётся от рулона до коробки: номер плавки, диапазон ходов пресса и протокол контроля остаются прикреплёнными, поэтому эксплуатационную проблему можно привязать к конкретному прогону.
Финальная локализация — . Каждая коробка маркируется партией, количеством и статусом контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
Где применяется эта деталь
Упаковка медицинских корпусов и требования по вибрации подталкивают к цельной конструкции. Штампованный держатель браслета не имеет клея, который может ползти, — а это обычный режим отказа в двухкомпонентных охладителях.
Конструкторы, работающие над медицинским корпусом, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка медицинского корпуса автоматизирована, и неплоское основание останавливает линию.
Конструкции медицинских корпусов часто используют путь принудительного воздуха 2.0 м/с. при означает, что медицинский корпус может удерживать целевую температуру при мощности вентилятора ниже акустического предела.
Для прототипов медицинских корпусов охватывает проверку чертежа и первый образец. Производственные партии переходят на 25 рабочих дней после подписания возможности.
Технические характеристики
Параметр
Значение / Диапазон
Материал
SUS304 1.0 мм
Отделка поверхности
горячее цинкование 60 µm
MOQ (прототип)
100 шт.
MOQ (серийное производство)
5000 шт.
Срок производства (серийное)
25 рабочих дней
Срок изготовления оснастки
30 рабочих дней
FAQ: Ваши вопросы перед заказом
Как это соотносится с держателем браслета, изготовленным методом экструзии со штамповкой?
Экструзия дешевле примерно от 500 000 штук в год и обеспечивает более гладкий профиль. Штамповка выигрывает ниже этого объёма и везде, где толщина рёбер падает ниже 0,5 мм, поскольку экструзия не может стабильно её выдерживать. Для прототипов медицинских корпусов решение обычно определяется стоимостью оснастки.
Проводите ли вы испытания на термостойкость?
Мы проводим испытания при и сообщаем . Это значение для установившегося режима, а не переходного: для поведения медицинского корпуса при первом включении питания требуется другой тест, и мы можем провести его по запросу.
Вы изготавливаете держатель браслета методом штамповки в разных размерах?
Семейство охватывает , с удельным весом от . Поскольку основание прессуется, новые размеры требуют смены вставки штампа, а не новой прессовой линии, поэтому разработка обычно занимает 2 недели вместо 8.
Как вы предотвращаете гальваническую коррозию?
Ключ — избежать присутствия второго металла в зоне влажного контакта. Мы рекомендуем горячее цинкование 60 µm и, там где деталь соприкасается с алюминиевым шасси, изолирующую шайбу. Сообщите нам сопрягаемый материал, и мы подберём покрытие соответствующим образом.
Можете ли вы помочь с тепловым моделированием до изготовления образцов?
Да. Пришлите воздушный поток в корпусе, температуру на входе и тепловую нагрузку, которую необходимо отвести, и мы выполним модель установившегося режима и вернём рекомендуемую комбинацию и . Это обычно экономит одну итерацию оснастки.
Завод имеет сертификат ISO9001 и может предоставить документацию RoHS и REACH вместе с . Инспекция SGS третьей стороной организуется по запросу до пломбирования контейнера.
Производство работает по циклам с встроенным визуальным контролем на . Именно это делает обязательство по срокам реалистичным в пиковый сезон.
Сотрудники ОТК находятся рядом с прессом, а не в отдельном помещении. Отклонения по или останавливают процесс у штампа, а не на финальной инспекции.
Позиция отверстий сохраняется от партии к партии; толщина и шаг рёбер определяются оснасткой
Срок поставки
В выдержке не указан; смена оснастки вместо нового поставщика для теплового редизайна
MOQ
В выдержке не указан; серийные программы поддерживаются
Производственные мощности
Штамповочная линия одинарного хода; один поставщик охватывает толщины рёбер в рамках одного семейства прессов
Подбор / сравнение
Вариант
Оптимально для
Компромисс
SUS304 1.0 мм + горячее цинкование 60 µm
Стандартный штампованный держатель браслета
Стандартная антикоррозионная защита; не пассивированный маршрут
Пассивированный маршрут
Опасения по воздействию на медицинский корпус
Альтернативный маршрут отделки; может отличаться от стандартного цинкования
Малая толщина рёбер при заданном шаге
Больше поверхности на кубический миллиметр
Требует смены оснастки для теплового редизайна
Штамповка одинарным ходом
Стоимость детали перестаёт масштабироваться со сложностью
Размерная идентичность зависит от повторяемости оснастки
Толщины рёбер в рамках одного семейства прессов
Тепловой редизайн как смена оснастки
Позволяет избежать нового поставщика, но всё равно требует смены оснастки
Процесс / контроль
Этап
Контроль
Запись
Прессование
Один ход формирует держатель браслета штампованный целиком
Каждый ход имеет идентичные размеры
Оснастка
Оснастка работает с повторяемостью
Позиция отверстий сохраняется по всей партии
Материал
SUS304 1,0 мм
Стандартная спецификация материала
Отделка поверхности
Горячее цинкование 60 µm стандартно
Пассивированный маршрут для медицинского корпусного исполнения
Инспекция
Инспекция перед каждой отгрузкой
Повторяемость партии для серийных программ медицинских корпусов
Часто задаваемые вопросы
Из какого материала изготовлен держатель браслета штампованный?
Стандартный материал — SUS304 1,0 мм. Поставка осуществляется с горячим цинкованием 60 µm в стандартном исполнении. Для задач медицинского корпусного исполнения мы рекомендуем пассивированный маршрут. Прессование SUS304 1,0 мм сохраняет деталь лёгкой, поддерживая плотность рёбер там, где длина пути воздушного потока фиксирована.
Как изготавливается держатель браслета штампованный?
Один ход формирует держатель браслета штампованный целиком на оснастке, работающей с повторяемостью. Цикл подаёт линию, и каждый ход имеет идентичные размеры, поэтому позиция отверстий сохраняется по всей партии. Малый калибр рёбер при шаге даёт больше поверхности на кубический миллиметр, чем механически обработанные или экструдированные профили.
Какие допуски можно ожидать по положению отверстий?
Каждый удар штампа имеет идентичные размеры, поэтому положение отверстий сохраняется по всей партии. Именно эта повторяемость делает серийные программы по медицинским корпусам воспроизводимыми. Классы допусков, которые вы можете задать, описаны в разделе «Классы допусков, которые вы можете задать». Точные числовые значения допусков в выдержке не указаны.
В стандартном исполнении применяется горячее цинкование 60 µm. Для применений, где важна стойкость к воздействию на медицинский корпус, мы рекомендуем пассивированный маршрут. Стандартный материал — SUS304 1.0 mm. Выбор отделки поверхности зависит от коррозионной нагрузки и от того, используется ли деталь в медицинском корпусе.
Можно ли перепроектировать штампованный держатель браслета под другие тепловые характеристики?
Да. Один поставщик теперь охватывает калибры оребрения из одного семейства прессов, поэтому тепловое перепроектирование — это изменение оснастки, а не смена поставщика. Малый калибр оребрения при заданном шаге даёт больше поверхности на кубический миллиметр, чем обработанный или экструдированный профиль в том же габарите. Это поддерживает длину пути воздушного потока, заданную корпусом.
Где применяется этот штампованный держатель браслета?
Он применяется там, где длина пути воздушного потока уже задана корпусом, а также в серийных программах по медицинским корпусам. Воспроизводимое положение отверстий по всей партии делает его пригодным для таких серийных программ. Дополнительные применения описаны в разделе «Где применяется эта деталь». Плотность оребрения имеет значение при ограниченном габарите.
Как проводится проверка держателя для браслета, изготовленного методом штамповки, перед отгрузкой?
Проверка перед каждой отгрузкой является стандартным этапом. Каждый удар штамповочного пресса обеспечивает идентичность размеров, поэтому положение отверстий сохраняется по всей партии. Это обеспечивает повторяемость для программ серийного производства медицинских корпусов. В разделе «Проверка перед каждой отгрузкой» описаны конкретные виды контроля. Записи ведутся в соответствии с таблицей технологического контроля.