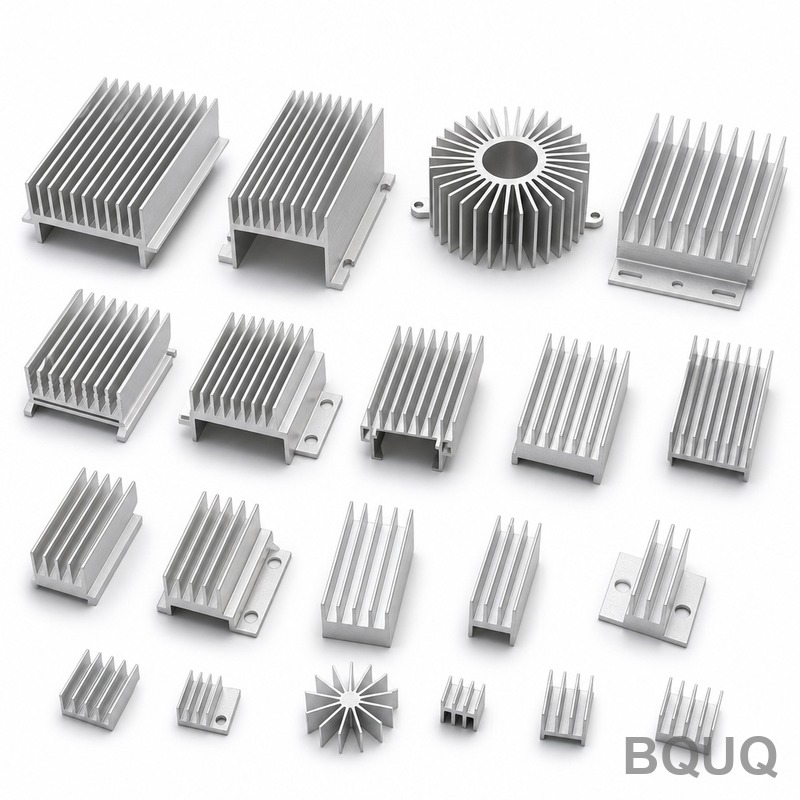
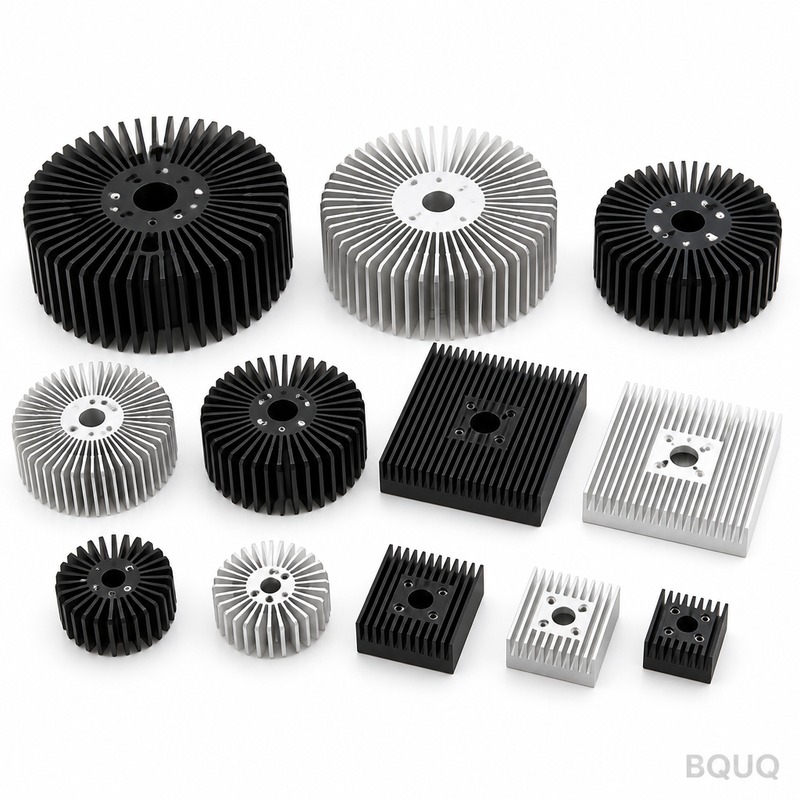
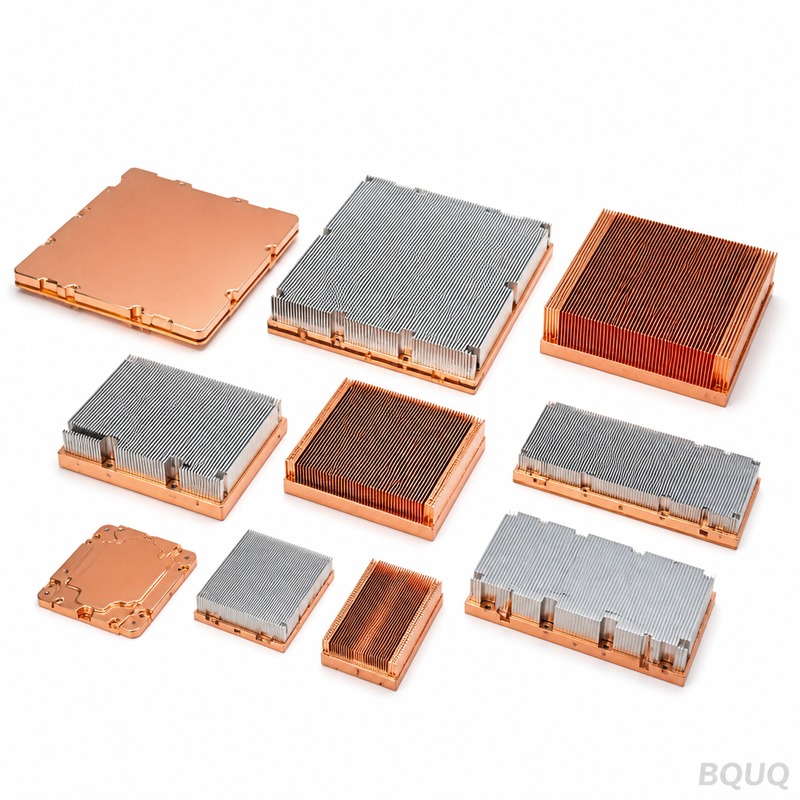
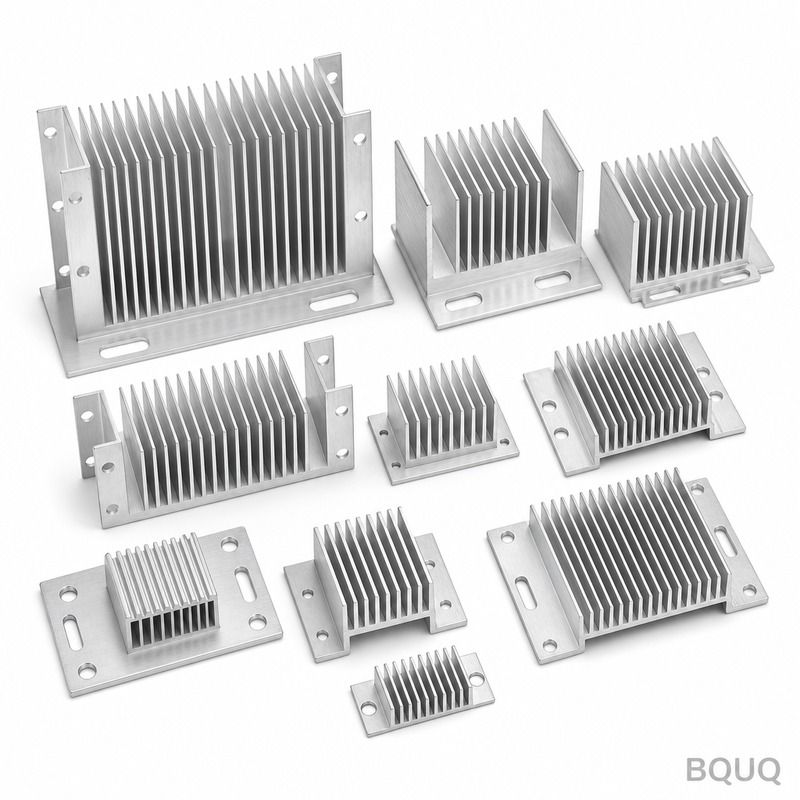
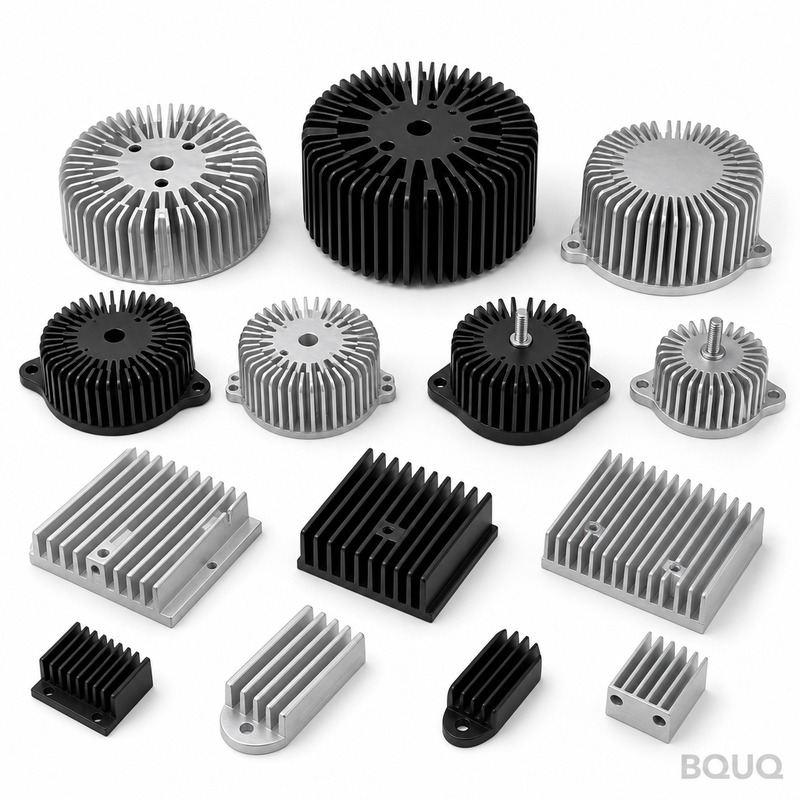
Светодиодный высокий прожектор со штампованным алюминиевым радиатором: алюминий 1050A, ребра 0,5 мм с шагом 3,0 мм, плоскостность 0,10 мм на 100 мм, тепловое сопротивление 0,62 К/Вт. Минимальный заказ 200 шт...
Светодиодный промышленный светильник со штампованным алюминиевым радиатором
LED High Bay Stamped Aluminium Heatsink: 1050A aluminium, 0.5 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 200 pcs...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Светодиодный радиатор для высоких пролётов из штампованного алюминия имеет основание 3,0 мм и рёбра 0,5 мм, отштампованные из алюминия 1050A на оснастке 250 T. Он выдерживает отклонение 0,10 мм на 100 мм и обеспечивает 0,62 К/Вт при ΔT = 75 K с принудительным воздухом 2,0 м/с. Ежемесячный выпуск достигает 120 000 шт., при этом шаг рёбер удерживается в пределах ±0,05 мм по всей партии.
Основание 3,0 мм и рёбра 0,5 мм определяют конструкцию этого светодиодного радиатора для высоких пролётов из штампованного алюминия. Отштампованный из алюминия 1050A на оснастке 250 T, он выдерживает 0,10 мм на 100 мм и обеспечивает 0,62 К/Вт при ΔT = 75 K, принудительный воздух 2,0 м/с. Ежемесячный выпуск составляет 120 000 шт.
Штамповка обеспечивает воспроизводимый профиль рёбер 0,5 мм, который экструзия выдержать не может: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на партии в 120 000 шт.
Один ход пресса 250 T формирует весь светодиодный радиатор для высоких пролётов из штампованного алюминия, поэтому стоимость детали перестаёт расти с усложнением конструкции. Оснастка работает с допуском ±0,05 мм, а цикл 18 с обеспечивает линию на 120 000 шт.
Малая толщина рёбер — именно то, где штамповка выигрывает: рёбра 0,5 мм при шаге 3,0 мм дают больше поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль в том же габарите.
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ штампа проявляется в первую очередь как измеримый сдвиг шага рёбер, который выявляется при контроле на оптическом компараторе и КИМ, а не в эксплуатации.
Отделка пескоструйной обработкой + эпоксидным порошковым покрытием RAL 9005 наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер так, как это происходит у механически обработанных аналогов.
Стандартный материал — алюминий 1050A, поставляется с пескоструйной обработкой + эпоксидным порошковым покрытием RAL 9005. Для применений, где важно воздействие LED-светильников высокой мощности, мы рекомендуем пассивированный вариант; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете указать
Общие размеры выдерживаются в пределах ±0,20 мм, при этом критичные элементы, такие как толщина основания ±0,05 мм, контролируются отдельно. Формообразованная геометрия наследует повторяемость оснастки ±0,05 мм, а положение отверстий выдерживается в пределах ±0,15 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому стоит определиться до изготовления оснастки, а не после.
Каждая партия сопровождается протоколом CMM от оптического компаратора плюс CMM. Мы фиксируем плоскостность, шаг, толщину основания и положение отверстий, а также отмечаем всё, что выходит за пределы ±0,20 мм, до выхода с линии.
Входящий алюминий 1050A проверяется на толщину и твёрдость перед подачей в пресс. После формообразования оптический компаратор плюс CMM подтверждает 0,10 мм на 100 мм и 3,0 мм относительно чертежа.
Плоскостность измеряется на гранитной плите, а не на чугунной, потому что 0,10 мм на 100 мм при 200 x 100 x 50 мм читается по-разному на плите, которая не была притёрта. В записях сохраняются оба значения.
Финальная упаковка — антистатический пакет + деревянный ящик свыше 50 кг. Каждая коробка маркируется с указанием партии, количества и статуса контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
Где применяется эта деталь
В светодиодных светильниках высокого подвеса показатель 0,62 К/Вт определяет, какой воздушный поток ещё необходим корпусу. При температурах перехода светодиодных светильников высокого подвеса рёбра толщиной 0,5 мм с шагом 3,0 мм удерживают дельту-T в пределах бюджета датчика.
Программы светодиодных светильников высокого подвеса — причина существования этой геометрии. Там, где корпус не может стать выше, плотность рёбер — единственный рычаг, а шаг 3,0 мм при толщине 0,5 мм — практический предел для алюминия.
В светодиодных светильниках высокого подвеса основание обычно служит и монтажным интерфейсом. 3,0 мм с отклонением 0,10 мм на 100 мм даёт стабильную поверхность для термопрокладки светодиодного светильника высокого подвеса.
Конструкторы, работающие над светодиодными светильниками высокого подвеса, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка светодиодных светильников высокого подвеса автоматизирована, и неплоское основание останавливает линию.
Каковы сроки изготовления штампованного алюминиевого радиатора для LED High Bay?
Прототип — 7 рабочих дней с момента утверждения чертежа; серийное производство — 18 рабочих дней после подписания первого образца. Изготовление оснастки для новой детали занимает 30 рабочих дней. Мы предлагаем цены на условиях FOB Гуанчжоу, морская доставка в Европу занимает около 25–30 дней после бронирования.
Можно ли нанести порошковое покрытие или гальваническое покрытие на штампованный алюминиевый радиатор для LED High Bay?
Да. Стандарт — пескоструйная обработка + эпоксидное порошковое покрытие RAL 9005. Порошковое покрытие по RAL 9005 добавляет к основанию около 0,1 мм; цинк-никелевое покрытие лучше для заземления. Учтите, что любое дополнительное покрытие располагается между алюминием 1050A и воздушным потоком, поэтому мы не покрываем основания рёбер.
На алюминии 1050A при нормальном усилии пресса ресурс оснастки составляет примерно 300 000 ходов. При 120 000 шт. это 6–12 месяцев. Мы держим запасные комплекты штампов на площадке для программ освещения LED high bay, что исключает ожидание, если износ проявится в записи по плоскостности.
Можете ли вы поставить без поверхностной обработки?
Да, мы отгружаем в состоянии после штамповки для клиентов, которые выполняют финишную обработку самостоятельно. Риск — следы от обращения на рёбрах толщиной 0,5 мм, поэтому такие детали мы упаковываем с прокладочными листами в антистатический пакет + деревянный ящик при весе свыше 50 кг.
Вы изготавливаете штампованный алюминиевый радиатор для LED High Bay разных размеров?
Семейство охватывает 200 x 100 x 50 мм с удельным весом от 650 г. Поскольку основание штампуется, новые размеры требуют смены вставки штампа, а не новой прессовой линии, поэтому разработка обычно занимает 2 недели вместо 8.
Производственная линия расположена в Дунгуане на одном заводе, сертифицированном по ISO9001. Прессы усилием 250 т обеспечивают выпуск семейства штампованных алюминиевых радиаторов для светодиодных прожекторов высокой мощности, текущий подтверждённый объём — 120 000 шт. в месяц.
Оснастка изготавливается собственными силами — именно поэтому в рамках программы на 120 000 шт. удаётся выдерживать допуск ±0,05 мм, а не накапливать отклонение от детали к детали.
Производство работает с циклом 18 с и встроенным визуальным контролем 0,10 мм на 100 мм. Именно это делает обязательство по выпуску 120 000 шт. реалистичным в пиковый сезон.
Каково тепловое сопротивление данного штампованного алюминиевого радиатора для светодиодного прожектора?
Оно составляет 0,62 К/Вт при ΔT = 75 К с принудительным воздушным охлаждением при 2,0 м/с. Основание толщиной 3,0 мм и рёбра толщиной 0,5 мм, отштампованные из алюминия 1050A на инструменте для пресса усилием 250 Т, обеспечивают необходимую площадь поверхности для достижения этого показателя в корпусе прожектора.
Какой допуск вы можете выдержать по шагу рёбер и габаритным размерам?
Шаг рёбер остаётся в пределах ±0,05 мм на партии 120 000 шт., а деталь выдерживает 0,10 мм на 100 мм. Инструмент работает с допуском ±0,05 мм, а износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое фиксируется при контроле.
Почему для данного радиатора выбрана штамповка алюминия, а не экструзия или механическая обработка?
Штамповка обеспечивает воспроизводимый профиль рёбер толщиной 0,5 мм, который экструзия выдержать не может, поскольку штамп формирует каждое ребро за один ход. При шаге 3,0 мм рёбра толщиной 0,5 мм дают больше поверхности на кубический миллиметр, чем обработанный или экструдированный профиль в том же габарите.
Какова месячная производительность и время цикла для данной детали?
Месячный выпуск составляет 120 000 шт. Один ход пресса усилием 250 Т формирует весь радиатор за цикл 18 с, поэтому стоимость детали перестаёт зависеть от сложности, и линия выпускает 120 000 шт. в месяц.
Как радиатор защищён от коррозии?
Отделка пескоструйной обработкой с эпоксидным порошковым покрытием RAL 9005 наносится после формообразования. Поскольку она наносится после хода пресса 250 Т, антикоррозионная защита не прорезается у основания рёбер, как это происходит у обработанных альтернатив.
Какой контроль проводится перед отгрузкой?
Контроль выполняется перед каждой отгрузкой с использованием оптического компаратора и КИМ. Он выявляет износ штампа как измеримое смещение шага рёбер и подтверждает допуск 0,10 мм на 100 мм и профиль ребра 0,5 мм в партии из 120 000 шт.
Какие материал и оснастка используются для этого штампованного радиатора?
Он штампуется из алюминия 1050A на оснастке 250 T. Основание 3,0 мм и рёбра 0,5 мм формуются за один ход 250 T, при этом оснастка работает с точностью ±0,05 мм и циклом 18 с, обеспечивая линию на 120 000 шт.