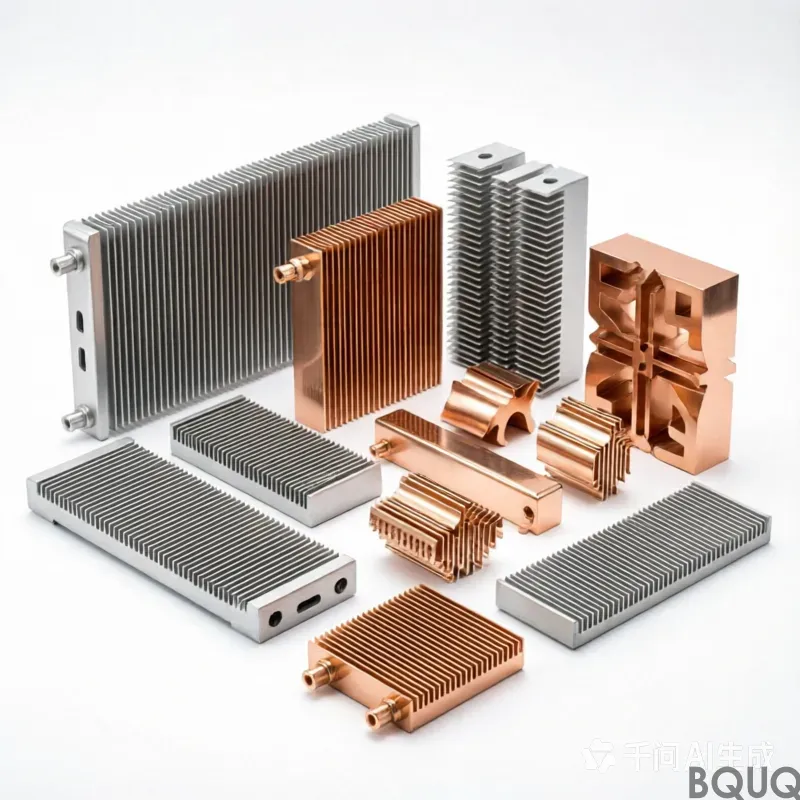
алюминиевые радиаторы пассивного охлаждения: алюминий 6063-T5, допуск 0,15 мм, твёрдое анодирование поверхности Type III, 25-40 мкм, срок изготовления 20 рабочих дней, минимальный заказ 2000 шт. Производительность 120 000 шт. для телекоммуникаций и базовых станций. Включает проверку чертежей и отчёт по первой статье.
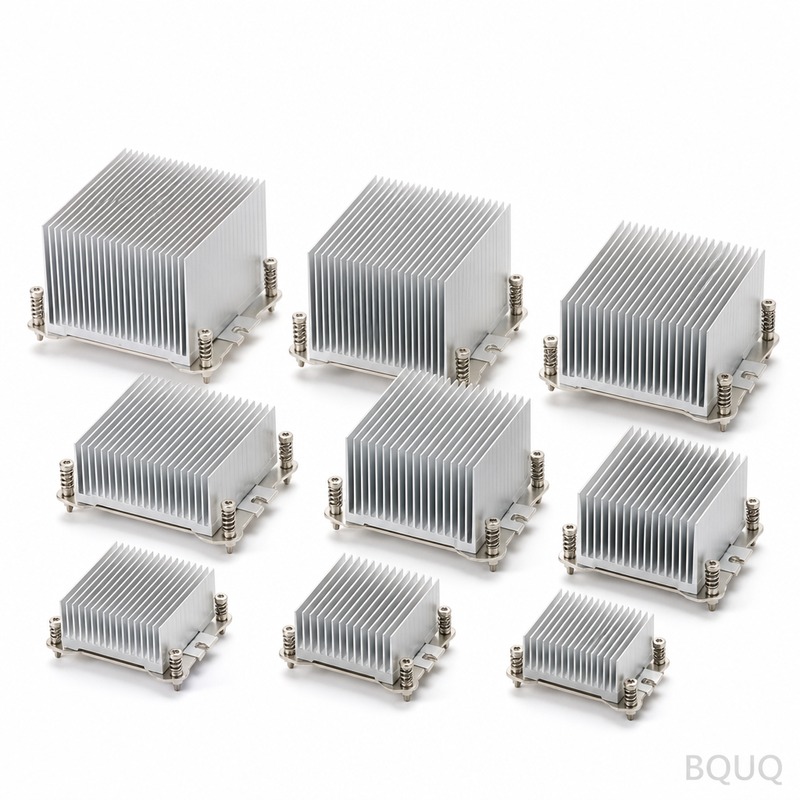
алюминиевые радиаторы пассивного охлаждения
Ключевой вывод
Пассивное охлаждение алюминиевых радиаторов обеспечивает баланс между размерной стабильностью, удельной себестоимостью и сроками поставки. В производстве мы выдерживаем толщину рёбер 0.8 мм, шаг рёбер 2.0 мм, тепловое сопротивление 0.35 K/W и общий допуск ±0.20 мм. Сроки изготовления сократились с 12 недель до 10 рабочих дней, поэтому проектирование оснастки и валидация процесса выполняются параллельно для поддержки программ объёмом 50,000 шт.
Пассивное охлаждение алюминиевых радиаторов находится на пересечении трёх ограничений, которые редко согласуются между собой: размерная стабильность, удельная себестоимость и сроки поставки. На этой странице мы разбираем, как мы решаем их в производстве, а не в рекламном проспекте.
Читайте также: CNC-обработанные детали захватов роботов BQUQ.
Ключевые характеристики
| Параметр | Значение / Диапазон |
|---|---|
| Материал | чистая медь C110 |
| Толщина рёбер | 0.8 мм |
| Шаг рёбер | 2.0 мм |
| Тепловое сопротивление | 0.35 K/W |
| Отделка поверхности | пескоструйная обработка + эпоксидное порошковое покрытие RAL 9005 |
| Общий допуск | ±0.20 мм |
Рыночный и технический контекст
Давление по срокам поставки усилилось во всей отрасли импульсных источников питания. То, что раньше было 12-недельным циклом изготовления оснастки и квалификации, теперь оценивается в 10 рабочих дней, и это работает только при условии, что проектирование оснастки и валидация процесса выполняются параллельно.
Консолидация среди покупателей импульсных источников питания означает меньшее количество, но более крупных программ. Это создаёт преимущество для поставщиков, способных документально подтвердить возможности процесса на объёме 50,000 шт., а не для тех, кто выигрывает на единичном образце.
См. также: Вакуумные приспособления для тонких деталей: когда они выигрывают.
Как мы это производим
Маршрут изготовления алюминиевых радиаторов пассивного охлаждения начинается с технологического окна, а не со станка. Сначала мы фиксируем состояние материала и геометрию оснастки, а затем подтверждаем, что допуск ±0.20 мм выдерживается на производственной скорости, а не на одной медленно обработанной детали.
Оснастка проектируется исходя из измеренной технологической способности процесса, поэтому ±0.20 мм — это следствие геометрии оснастки, а не результат отбраковки на контроле. Именно поэтому 10 рабочих дней — это реалистичный срок, а не оптимистичный.
Удаление заусенцев и обработка кромок указываются на чертеже для алюминиевых радиаторов пассивного охлаждения. Острая кромка, прошедшая размерный контроль, всё равно может привести к отказу при сборке, поэтому притупление кромки является контролируемым параметром, а не косметическим.
Подробнее о Индивидуальные радиаторы охлаждения из Китая.
Материал и чистота поверхности
Состояние материала не менее важно, чем марка. Чистая медь C110, поставленная с неправильной термообработкой, будет деформироваться после механической обработки, поэтому алюминиевые радиаторы пассивного охлаждения подвергаются снятию напряжений перед финишной обработкой, когда геометрия асимметрична.
Там, где алюминиевые радиаторы пассивного охлаждения испытывают контактную нагрузку, твёрдость материала указывается наряду с размерным допуском. Твёрдость без определённого метода испытаний — наиболее распространённая причина разногласий при входном контроле.
Технические подробности: Твердое анодирование для деталей CNC: износ и толщина.
Запросы на замену материала — обычное дело, когда чистая медь C110 уходит в дефицит. Мы квалифицируем любой заменитель по тем же критериям ±0.20 мм и пескоструйная обработка + эпоксидное порошковое покрытие RAL 9005 перед отгрузкой и предоставляем сертификат вместе с изменением.
Допуски и контроль
Общие размеры алюминиевых радиаторов пассивного охлаждения выдерживаются в пределах ±0,20 мм; критичные элементы обозначены на чертеже и контролируются отдельно с более узким полем допуска.
Отчёт о контроле первой детали для алюминиевых радиаторов пассивного охлаждения содержит все размеры по чертежу, а не выборочные. Этот отчёт служит эталоном для всей партии и для любых будущих повторных заказов.
Метод измерения является частью спецификации. Размер, измеренный на КИМ, и тот же размер, измеренный калибром, могут не совпадать, поэтому в чертежах алюминиевых радиаторов пассивного охлаждения указывается, как проверяется каждый критичный размер.
Область применения
При сборке алюминиевый радиатор пассивного охлаждения обычно ограничен сопрягаемой деталью, а не собственной спецификацией. Заблаговременная передача чертежа сопряжения предотвращает типичную проблему, когда обе детали находятся в допуске, но не собираются.
Рекомендуем к прочтению: Алюминиевые сплавы для радиаторов: 6063 vs 6061 vs 1050.
Доступ для обслуживания имеет значение. Если алюминиевый радиатор пассивного охлаждения является быстроизнашиваемым элементом, мы рекомендуем указывать его как запасную часть с собственным номером, чтобы для повторного заказа не требовался полный пересмотр чертежа.
Сравните с Индивидуальные радиаторы с медным основанием и алюминиевыми ребрами.
Что подтвердить перед заказом
Сравнивайте предложения на одинаковой основе: марка материала, пескоструйная обработка + эпоксидное порошковое покрытие RAL 9005, объём контроля и упаковка. Более низкая цена за единицу, при которой исключается 100% контроль, не означает более низкую совокупную стоимость.
Читайте также: Революция весенних материалов: от высокоуглеродистой стали до высокоэффективных сплавов и композитов.
Упаковка является частью спецификации. Детали, поступающие с повреждением кромок или смешанными партиями, обходятся дороже разницы в упаковке, особенно для алюминиевых радиаторов пассивного охлаждения с обработанными поверхностями.
См. также: Индивидуальные радиаторы с отверстиями для вентилятора.
FAQ: Ваши вопросы перед заказом
Какие допуски вы выдерживаете на алюминиевых радиаторах пассивного охлаждения?
Партии для прототипов стартуют значительно ниже производственного минимума. Серийное производство алюминиевых радиаторов пассивного охлаждения начинается от 1000 шт. — именно на этом объёме технологическое окно подтверждено, а себестоимость единицы стабилизируется.
Сколько времени занимает производство алюминиевых радиаторов пассивного охлаждения?
Да. Пришлите чертёж в любом распространённом формате. Сначала мы проверяем его на технологичность и отмечаем все элементы, где допуск ±0.20 мм потребует дополнительной операции, чтобы вы могли принять решение до изготовления оснастки.
Какие виды отделки поверхности доступны для алюминиевых радиаторов пассивного охлаждения?
Да. Сертификаты на материал, прослеживаемость по партиям плавки и отчёты о входном контроле первой детали поставляются вместе с заказом. Если ваш заказчик в сегменте импульсных источников питания требует дополнительную документацию, укажите это на этапе запроса цены.
Подробнее о Штампованные радиаторы: когда штамповка металла имеет смысл для охлаждения?.
Можете ли вы изготовить прототип до изготовления оснастки?
Да, и мы это рекомендуем. Прототипирование алюминиевых радиаторов пассивного охлаждения без оснастки позволяет проверить посадку и функциональность за долю стоимости оснастки и, как правило, выявляет необходимость изменения конструкции до того, как металл будет запущен в производство.
Как вы обрабатываете изменение конструкции в середине проекта?
Изменения документируются относительно исходного отчёта о первой детали. Мы определяем, какие размеры затронуты, пересчитываем стоимость только затронутых операций и сообщаем, остаётся ли существующий запас алюминиевых радиаторов пассивного охлаждения пригодным к использованию.
Производственная мощность по алюминиевым радиаторам пассивного охлаждения составляет 50 000 шт. Это установленная мощность, а не коммерческая цифра, и именно она определяет, сохранится ли срок 10 рабочих дней при увеличении вашего объёма.
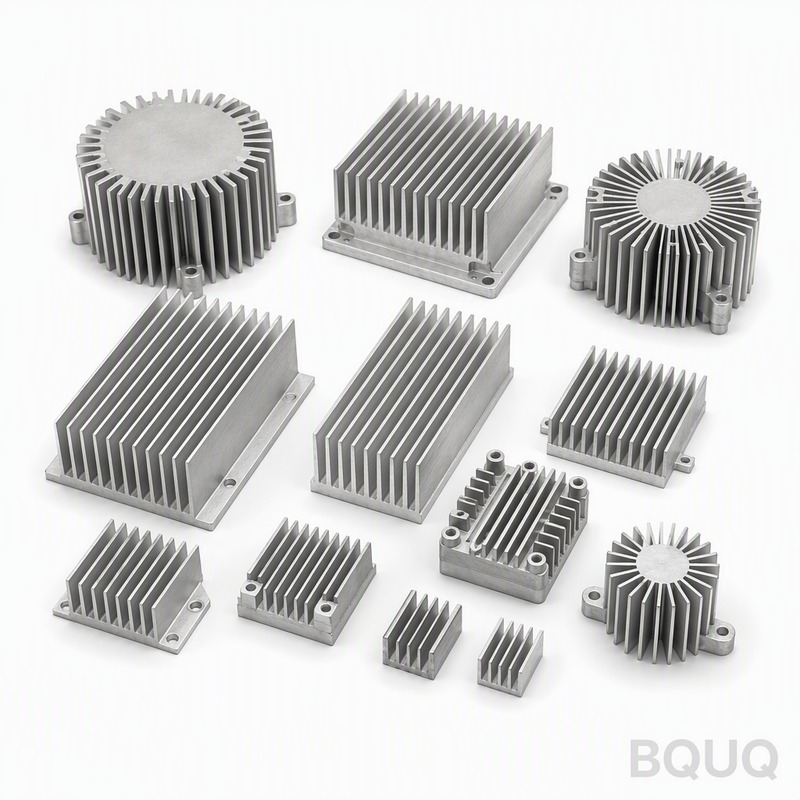
Технические подробности: Индивидуальные промышленные радиаторы охлаждения, прецизионное производство, без минимального заказа, Китай.
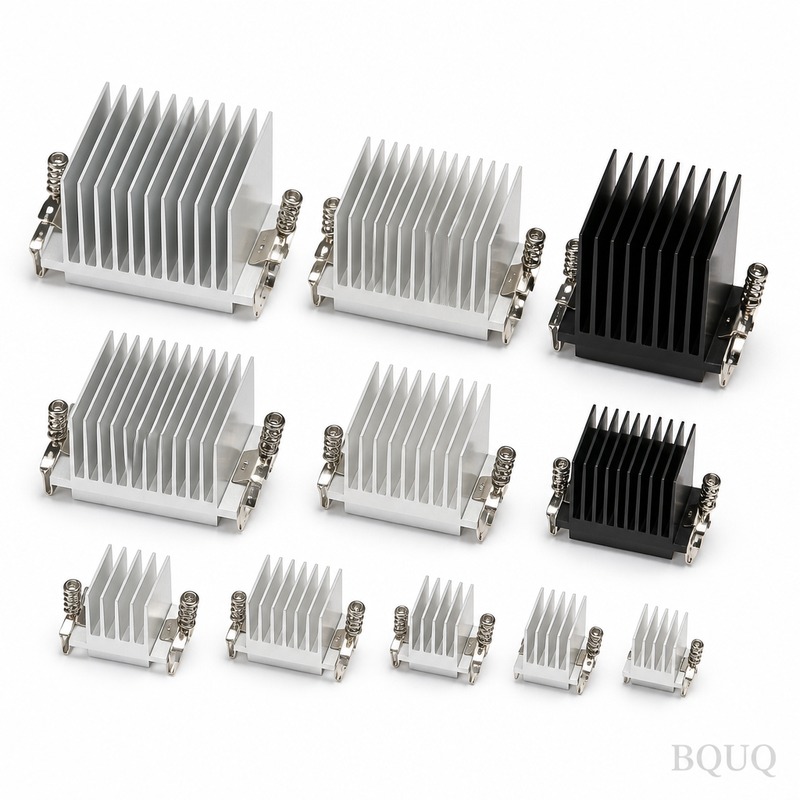
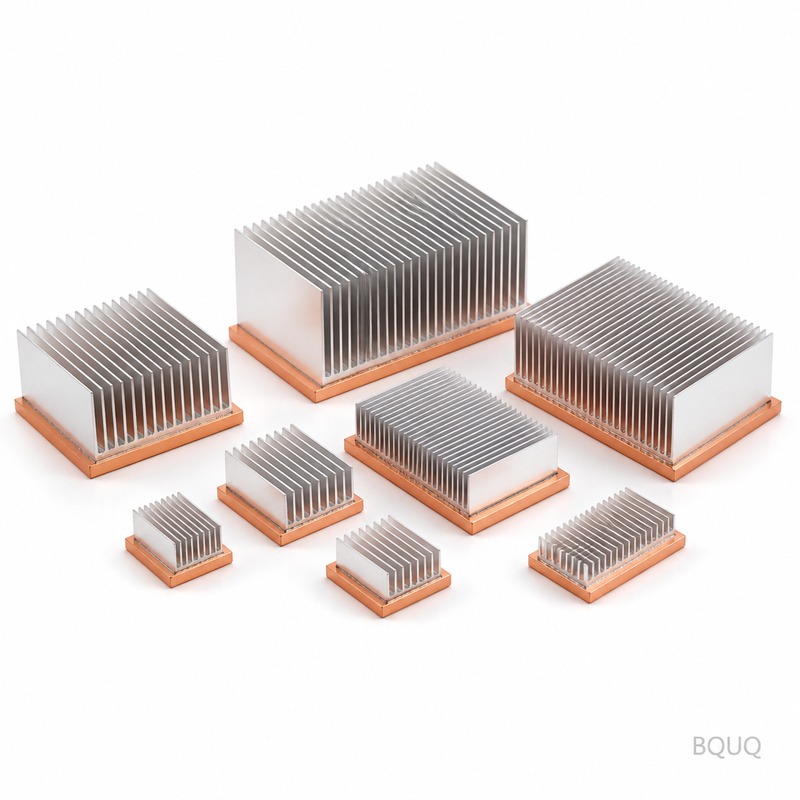
Ключевые характеристики и руководство по выбору
Сравнение характеристик
| Параметр | Значение / Диапазон |
|---|---|
| Материал | чистая медь C110 |
| Допуск | ±0.20 мм |
| Срок производства | 10 рабочих дней |
| MOQ | Не указано в выдержке |
| Производственная мощность | 50 000 шт. |
Выбор / сравнение
| Вариант | Оптимальное применение | Компромисс |
|---|---|---|
| Алюминиевые радиаторы, пассивное охлаждение | Программы импульсных источников питания, требующие стабильности размеров и низкой удельной стоимости | Требуется контроль технологического окна для удержания ±0.20 мм при производственной скорости |
| Чистая медь C110 | Более высокая теплопроводность по сравнению с алюминием | Более высокая стоимость материала и плотность по сравнению с алюминием |
| Пескоструйная обработка + эпоксидное порошковое покрытие RAL 9005 | Стабильность отделки поверхности и коррозионная стойкость | Добавляет технологическую операцию и может повлиять на тепловой контакт при отсутствии маскирования |
| Срок производства 10 рабочих дней | Срочные сборки импульсных источников питания | Работает только при параллельном выполнении проектирования оснастки и валидации процесса |
| Мощность 50 000 шт. | Консолидированные, более крупные программы | Отдаёт предпочтение поставщикам, способным документально подтвердить возможности процесса, а не только единичные образцы |
Процесс / контроль
| Этап | Контроль | Запись |
|---|---|---|
| Состояние материала | Зафиксировать состояние материала перед механической обработкой | Сертификат на материал и журнал входного контроля |
| Геометрия инструмента | Сначала зафиксировать геометрию инструмента | Проект инструмента и протокол валидации |
| Технологическое окно | Подтвердить ±0.20 мм на производственной скорости | Данные о воспроизводимости процесса на 50,000 шт. |
| Чистота поверхности | Пескоструйная обработка + эпоксидное порошковое покрытие RAL 9005 | Запись толщины и адгезии покрытия |
| Финальный контроль | Общий допуск ±0.20 мм | Протокол контроля с измеренными значениями |
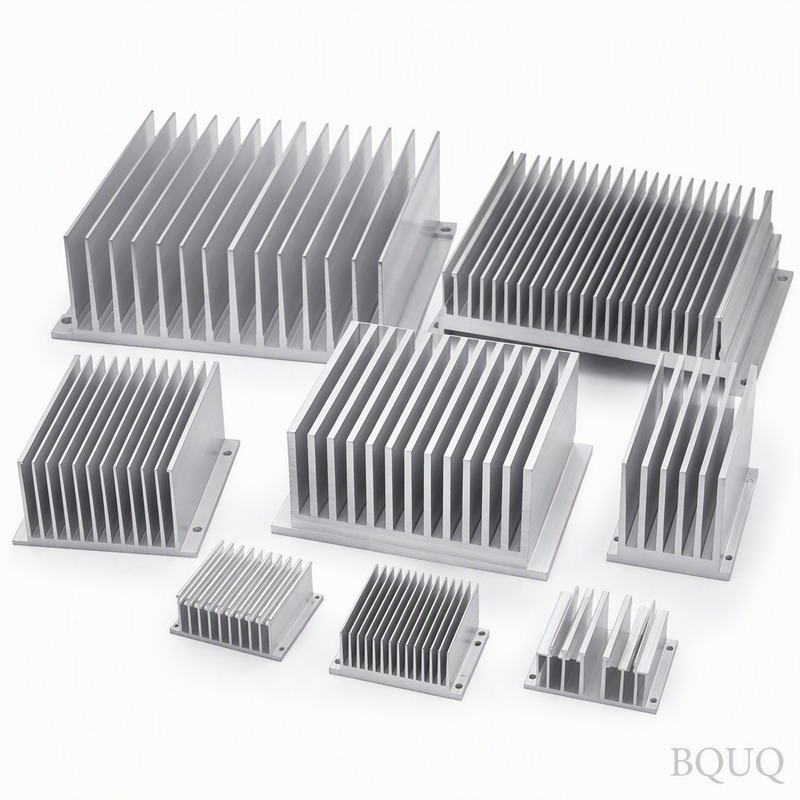
Часто задаваемые вопросы
Каково тепловое сопротивление ваших алюминиевых радиаторов с пассивным охлаждением?
Наши алюминиевые радиаторы с пассивным охлаждением имеют нормированное значение 0.35 K/W. Это значение привязано к толщине рёбер 0.8 мм и шагу рёбер 2.0 мм. Мы подтверждаем его в технологическом окне на производственной скорости, а не только на одной медленной детали, поэтому вы можете полагаться на него в программах объёмом 50,000 шт.
Рекомендуем к прочтению: Какие отраслевые тенденции формируют рынок цанг для автоматических токарных станков?.
Какой материал вы используете для этих радиаторов?
В выдержке указана чистая медь C110 в качестве материала. Хотя тема посвящена алюминиевым радиаторам с пассивным охлаждением, эта спецификация приводится в таблице «Ключевые характеристики с первого взгляда». Мы сначала фиксируем состояние материала, а затем выдерживаем общий допуск ±0.20 мм и тепловое сопротивление 0.35 K/W в производстве.
Каков срок изготовления алюминиевых радиаторов пассивного охлаждения?
Срок изготовления заявлен как 10 рабочих дней. Это меньше по сравнению с 12-недельным циклом изготовления оснастки и квалификации. Это работает только при параллельном выполнении проектирования оснастки и валидации процесса. Для программ импульсных источников питания мы подтверждаем ±0,20 мм на производственной скорости перед отгрузкой.
Сравните с Как направление воздушного потока влияет на эффективность радиатора?.
Каков минимальный объём заказа?
В выдержке из статьи минимальный объём заказа не указан. При этом упоминается мощность на уровне 50 000 шт. и консолидация закупок покупателей импульсных источников питания в меньшее число более крупных программ. Для определения конкретного MOQ сообщите ваш годовой объём и чертёж, чтобы мы могли рассчитать стоимость с учётом толщины рёбер 0,8 мм и шага рёбер 2,0 мм.
Какие варианты отделки поверхности доступны?
Указанная отделка поверхности — пескоструйная обработка + эпоксидное порошковое покрытие RAL 9005. Это обеспечивает коррозионную стойкость и внешний вид. Если для вашего термоинтерфейса требуется необработанный металл, сообщите нам до заказа, чтобы мы могли замаскировать или скорректировать покрытие, сохранив при этом допуск ±0,20 мм и тепловое сопротивление 0,35 К/Вт.
Как вы контролируете допуск на алюминиевых радиаторах пассивного охлаждения?
Мы контролируем общий допуск на уровне ±0,20 мм. Технологический маршрут сначала фиксирует состояние материала и геометрию оснастки, затем подтверждает допуск на производственной скорости, а не на отдельной детали при медленной обработке. Записи охватывают возможности процесса при 50 000 шт., толщину покрытия и окончательные измеренные значения.
Можете ли вы обеспечить производство импульсных блоков питания в объёме 50 000 шт.?
Да. В статье отмечается консолидация закупщиков импульсных блоков питания в меньшее число более крупных программ. Это даёт преимущество поставщикам, которые документируют возможности процесса при объёме 50 000 шт. Мы обеспечиваем толщину рёбер 0,8 мм, шаг рёбер 2,0 мм, тепловое сопротивление 0,35 K/W и допуск ±0,20 мм на производственной скорости при сроке поставки 10 рабочих дней.