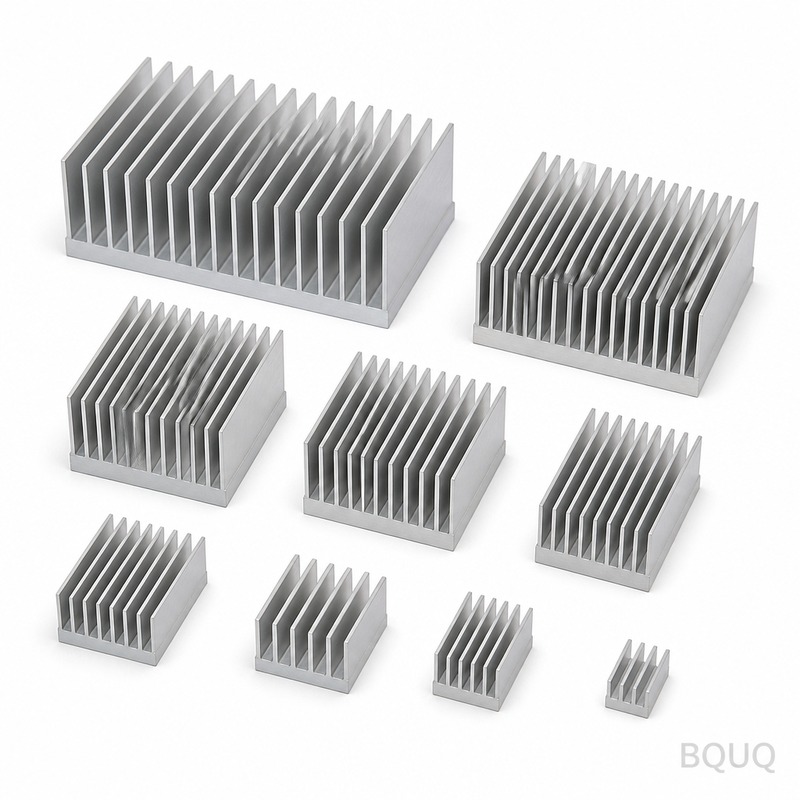
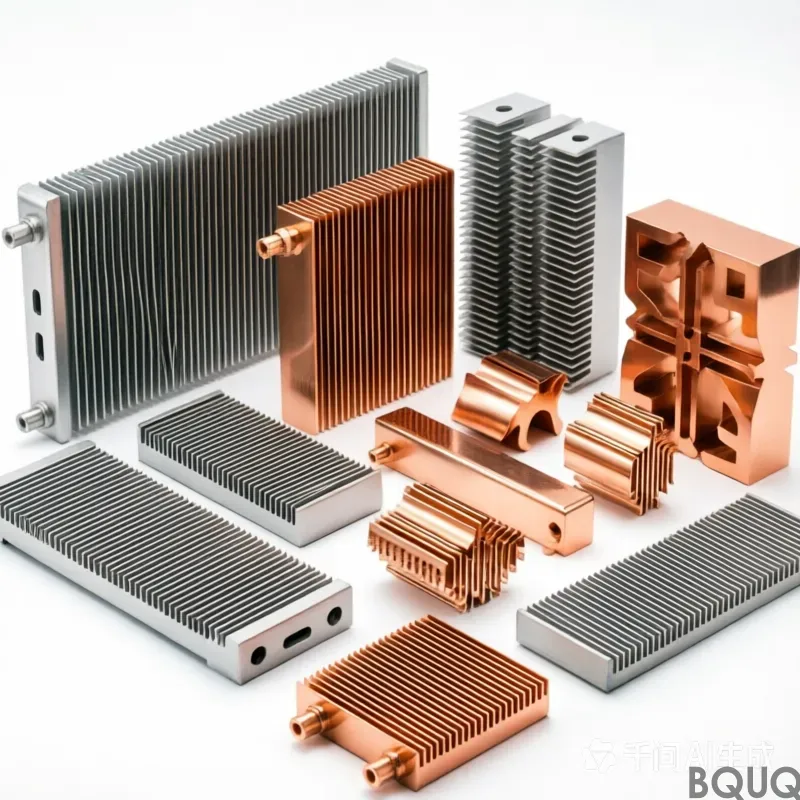
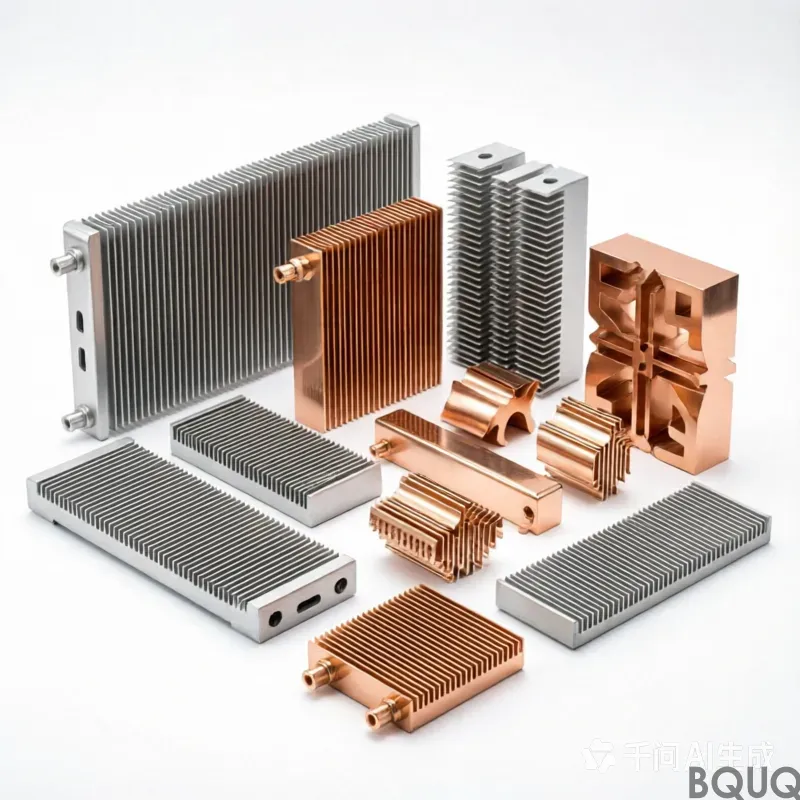
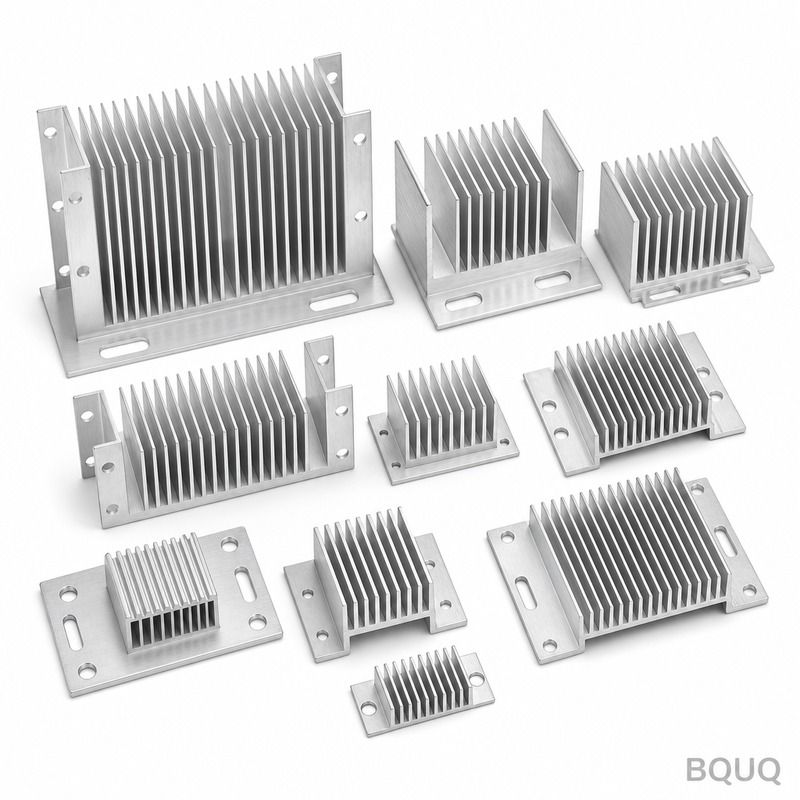
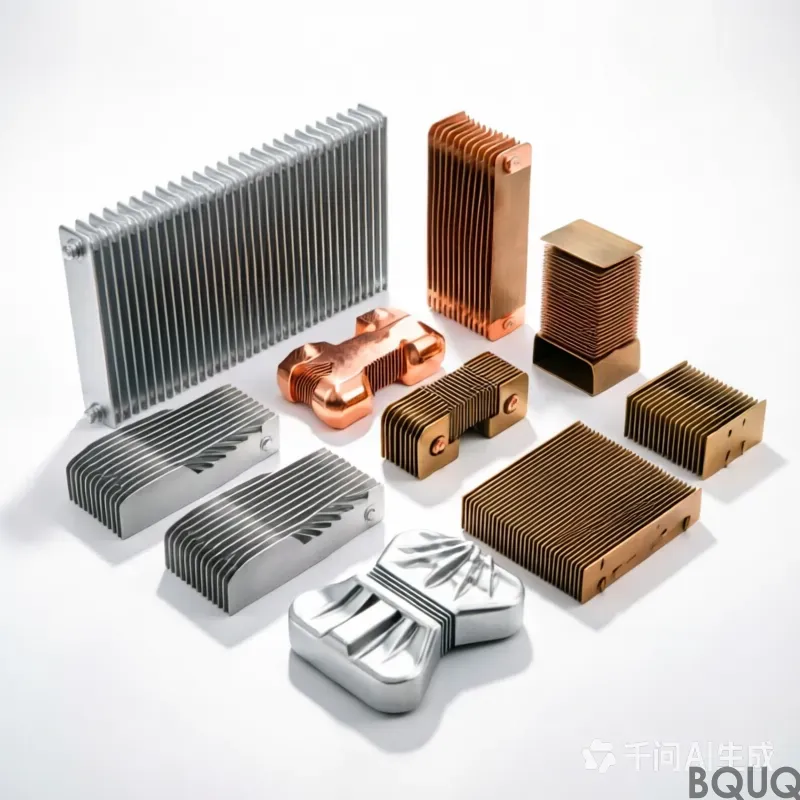
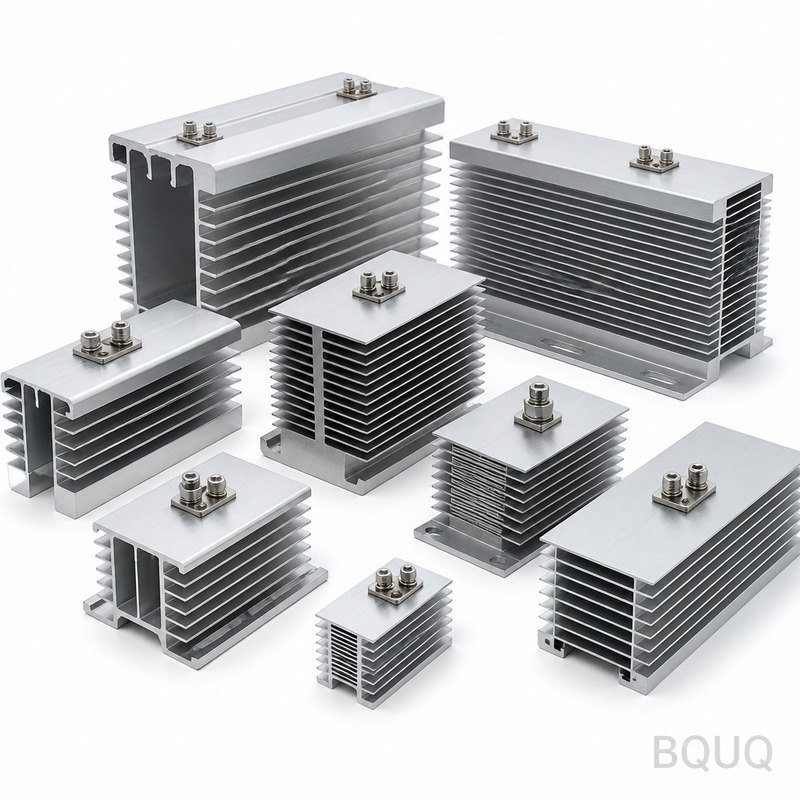
Это алюминиевый радиатор с соединенными ребрами, в котором отдельные ребра механически фиксируются в пазах основания с помощью высокого давления, а не эпоксидной смолы или пайки. Р
BQUQ Алюминиевый радиатор с соединенными ребрами | Прецизионная обработка ЧПУ, без минимального заказа, расчет в течение 12 часов
Это алюминиевый радиатор с соединенными ребрами, в котором отдельные ребра механически фиксируются в пазах основания с помощью высокого давления, а не эпоксидной смолы или пайки. Результат — термическ
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это алюминиевый радиатор с соединенными ребрами, в котором отдельные ребра механически фиксируются в пазах основания с помощью высокого давления, а не эпоксидной смолы или пайки. Результат — термическое соединение без воздушных зазоров и структурная целостность, выдерживающая вибрацию, термоциклирование и удары. Вы получаете плотность ребер до 12 ребер на дюйм с допуском ±0,02 мм на шаг ребер и плоскостность 0,05 мм по всей поверхности основания — все это на нашем предприятии с 20-летним опытом прецизионного производства в Дунгуане, Китай.
Почему соединенные ребра превосходят экструдированные или строганые для высокоплотных тепловых нагрузок
Экструзия ограничивает вас соотношением сторон ребер примерно 10:1 и минимальной толщиной ребра 1,5 мм. Строгание ограничивает высоту ребер 60 мм и оставляет микротрещины, снижающие усталостную прочность. Наш процесс соединения ребер начинается с обработанного основания (до 400 мм x 400 мм) и отдельных штампованных или обработанных на ЧПУ ребер (толщиной от 0,3 мм до 3 мм, высотой до 150 мм). Затем мы используем гидравлическое давление 120 тонн для холодной формовки материала основания в пазы ребер. Это создает металлургическое соединение с термическим сопротивлением ниже 0,05°C/Вт на соединение — измеренное, а не предполагаемое. Если вашему IGBT или лазерному диоду необходимо рассеивать 500 Вт или более с площади 100 см², это геометрия, которая перемещает тепло.
Материалы основания и ребер, которые мы храним для немедленной обработки
Мы всегда храним на складе алюминий 6063-T5 и 6061-T6. 6063-T5 обеспечивает теплопроводность 201 Вт/м·К и является нашим стандартным материалом для оснований с соединенными ребрами, поскольку он чисто формуется холодным способом без растрескивания. 6061-T6 обеспечивает 167 Вт/м·К, но более высокую механическую прочность — используйте его, если ваш радиатор также выполняет функцию конструкционного кронштейна. Для агрессивных сред мы можем анодировать по MIL-A-8625 Type II (18-20 мкм) или Type III твердое покрытие (40-50 мкм, эквивалентная твердость поверхности 60 HRC). Если вам нужны медные вставки для интерфейса источника тепла, мы запрессовываем или паяем их до соединения, чтобы получить теплопроводность меди 385 Вт/м·К там, где это важно, и легкий вес алюминия везде в остальном.
Допуски нашего сборочного приспособления и оснастки — как мы выдерживаем шаг ребер 0,02 мм
Шаг ребер на радиаторе с соединенными ребрами зависит от шага пазов основания, а не от толщины ребра. Мы режем эти пазы на 4-осевом обрабатывающем центре Mazak с использованием специально заточенных PCD-фасонных инструментов. Допуск на шаг пазов составляет ±0,015 мм, а глубина пазов выдерживается с точностью ±0,02 мм. Ребра штампуются на сервоприводном прессе с матрицей, вырезанной на проволочно-эрозионном станке с точностью ±0,005 мм. При запрессовке ребер в пазы специальное приспособление выравнивает все ребра по закаленной стальной эталонной направляющей, обеспечивая перпендикулярность 0,03 мм на 100 мм высоты ребра. Каждая собранная конструкция проверяется на координатно-измерительной машине (КИМ) со сканирующим щупом — мы предоставляем полный отчет по размерам с номером партии для вашего входного контроля. Если вы хотите понять, как наш выбор инструмента влияет на этот результат, прочитайте наше руководство по выбору режущего инструмента для ЧПУ.
Данные по тепловым характеристикам, которые мы измеряем, а не оцениваем
Мы не продаем теоретические радиаторы. Каждая конструкция, которую мы рассчитываем, моделируется в FloTHERM, а затем мы проводим валидацию на тепловом испытательном стенде на первом образце. Стенд использует калиброванный нагревательный блок мощностью 100 Вт (50 мм x 50 мм), термопасту с теплопроводностью 3,5 Вт/м·К и восемь термопар типа T. Мы сообщаем термическое сопротивление в °C/Вт от перехода к окружающей среде при фиксированном потоке воздуха (0, 1, 2 и 3 м/с). Для типичного радиатора с соединенными ребрами с 8 ребрами на дюйм, высотой ребер 40 мм и основанием 200 мм x 200 мм вы получаете 0,12°C/Вт при принудительном воздушном потоке 2 м/с. Это на 15% ниже, чем у сопоставимого строганого радиатора, потому что наше соединение ребра с основанием не имеет теплового барьера. Мы включаем этот лист данных с вашим первым образцом — без дополнительной платы.
Варианты чистоты поверхности и плоскостности для вашего термического интерфейса
Нижняя часть основания — это критическая поверхность для передачи тепла к вашей холодной плите или печатной плате. Стандартная чистота — Ra 1,6 мкм, что подходит для смазки. Для материалов с фазовым переходом или графитовых прокладок мы можем шлифовать основание до Ra 0,8 мкм. Если вы используете вакуумно-паяное или паяное соединение, мы предлагаем притирку до Ra 0,4 мкм с плоскостностью 0,02 мм по всей поверхности основания. Верхняя часть ребер обычно остается штампованной (Ra 3,2 мкм), но мы можем фрезеровать ее до плоского состояния, если вам нужно напрямую устанавливать вентиляторы. Мы также предлагаем ряд поверхностных обработок: прозрачное анодирование для изоляции (минимальное пробивное напряжение 800 В), черное анодирование для излучательной способности (спектральная 0,88) и хроматное конверсионное покрытие для электрического заземления.
Контроль перед каждой отгрузкой — размерный и металлургический контроль качества
Каждый радиатор с соединенными ребрами покидает наш завод с сертификатом соответствия. Этапы контроля качества: 1) Входной контроль материала на спектрометре для проверки состава сплава. 2) Размерный контроль на КИМ с разрешением 0,001 мм — мы измеряем плоскостность основания, шаг ребер, высоту ребер и перпендикулярность. 3) Разрушающий тест на вырыв одного образца из каждой партии — соединение должно выдерживать осевое усилие 1500 Н без отделения ребра. 4) Выборочная проверка термического сопротивления на образце. 5) Финальный визуальный контроль при 2-кратном увеличении на наличие заусенцев или царапин. Если вам требуется полный контроль партии (100% КИМ), мы можем это сделать с увеличением срока поставки на 5 дней. Для более детального изучения того, как мы контролируем размерные отклонения, см. наше руководство по допускам при обработке на ЧПУ.
Цены, сроки поставки и что нам нужно из вашего чертежа
Наш стандартный срок поставки радиатора с соединенными ребрами составляет 10 рабочих дней для прототипов (1-5 штук) и 20 рабочих дней для серийного производства (100-1000 штук). Стоимость оснастки для приспособления пресса составляет от $250 до $600, которая амортизируется в цену за штуку при заказе более 200 единиц. Мы не взимаем плату за анализ технологичности конструкции (DFM) — отправьте нам файл STEP или IGES, и наши инженеры ответят в течение 12 часов с твердым расчетом и списком предложенных изменений для снижения стоимости. Мы — прецизионная производственная компания, сделанная в Китае, и мы работаем по принципу, что небольшой заказ — это будущий крупный заказ. Поэтому у нас нет минимального заказа. Вы можете заказать один прототип или 10 000 единиц — цена за единицу меняется, но уровень обслуживания — нет.
Параметр
Спецификация
Примечания
Материал основания
Алюминий 6063-T5 / 6061-T6
Другие сплавы по запросу
Материал ребер
Алюминий 1050A / 6063-T5
Толщина от 0,3 мм до 3 мм
Макс. размер основания
400 мм x 400 мм
Больше — через сегментное соединение
Макс. высота ребра
150 мм
Соотношение сторон до 40:1
Допуск на шаг ребер
±0,02 мм
Измерено на КИМ
Плоскостность основания
0,05 мм стандарт / 0,02 мм притирка
На 200 мм длины
Перпендикулярность
0,03 мм на 100 мм высоты ребра
Относительно эталонной направляющей
Чистота поверхности (основание)
Ra 1,6 мкм стандарт / Ra 0,4 мкм притирка
Для термического интерфейса
Прочность соединения на вырыв
≥1500 Н осевое усилие
Разрушающий тест на партию
Термическое сопротивление
От 0,05°C/Вт до 0,20°C/Вт
Зависит от геометрии и потока воздуха
Твердость (анодированный)
До эквивалента 60 HRC
Вариант твердого покрытия Type III
Срок поставки
10 дней прототип / 20 дней производство
С момента утверждения чертежа
Минимальный заказ
Без минимального заказа
Принимается 1 штука
Каков ваш минимальный объем заказа для индивидуального радиатора с соединенными ребрами?
У нас нет минимального заказа — вы можете заказать один прототип для тестирования, и процесс проектирования и контроля качества будет идентичен производственной партии из 10 000 штук.
Можете ли вы изменить существующую конструкцию радиатора под мою конкретную компоновку компонентов?
Да, мы регулярно изменяем высоту ребер, толщину основания, схемы монтажных отверстий и добавляем вырезы для конденсаторов или диодов — отправьте ваш файл STEP, и мы предложим изменения в течение 12 часов.
Как вы гарантируете, что соединение между ребрами и основанием не ухудшится со временем?
Соединение — это холоднокованый механический замок, а не клей — мы проверяем его тестом на вырыв 1500 Н на каждую партию, и в соединении нет полимера, который мог бы выделять газы или уставать.
Каков самый быстрый срок поставки, если мне нужен радиатор на завтра?
Для стандартных размеров из 6063-T5 мы можем обработать и соединить прототип за 3 рабочих дня с надбавкой 30% за срочность, и мы отправим его через DHL Express для доставки на следующий день.
Отправьте ваш чертеж на sc@bquq.com или WhatsApp +86 13713157787. Мы ответим с твердым расчетом, замечаниями