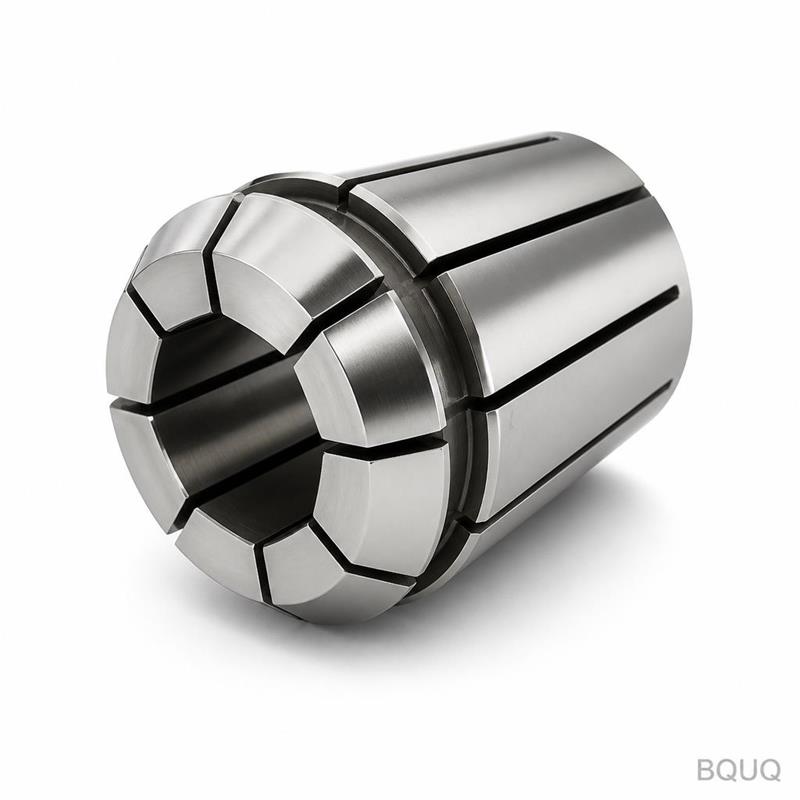
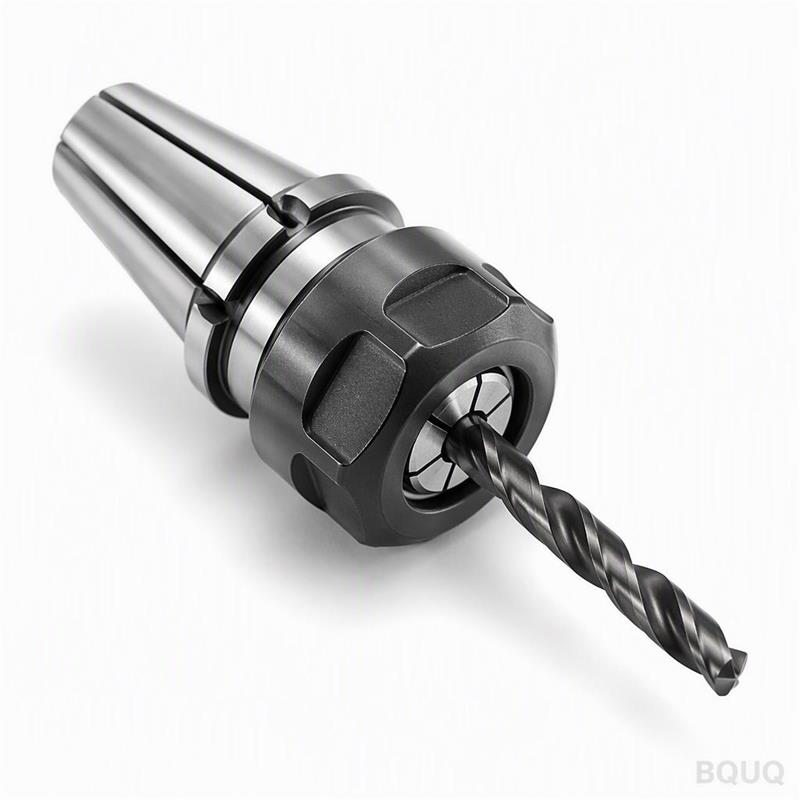
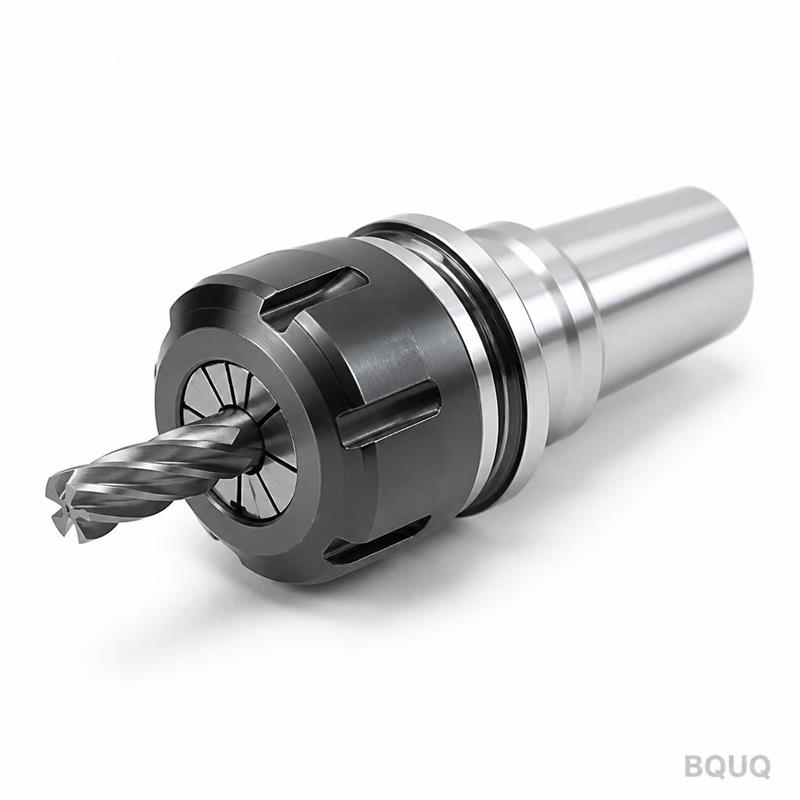
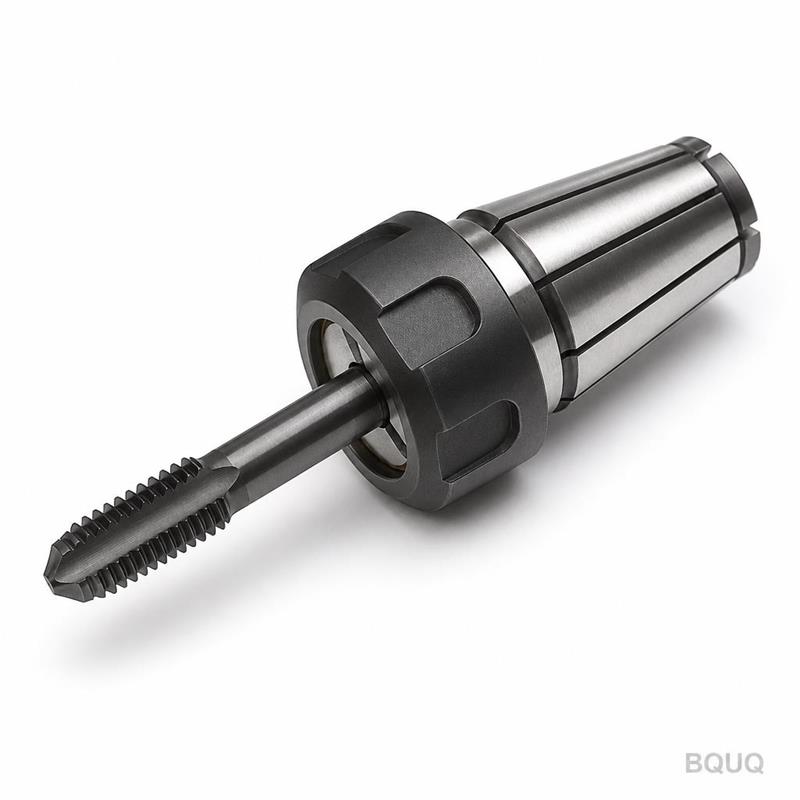
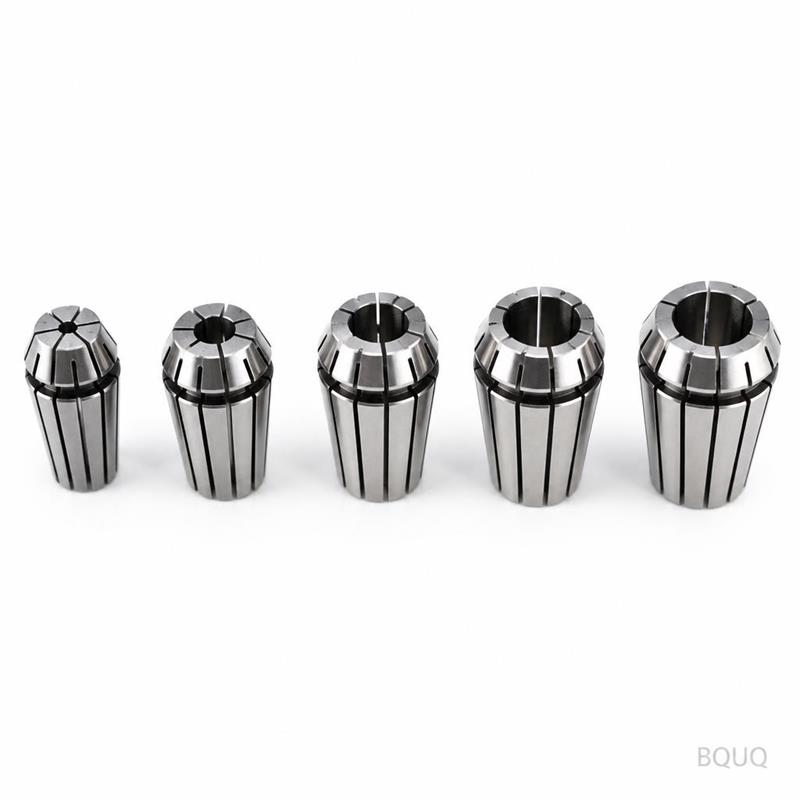
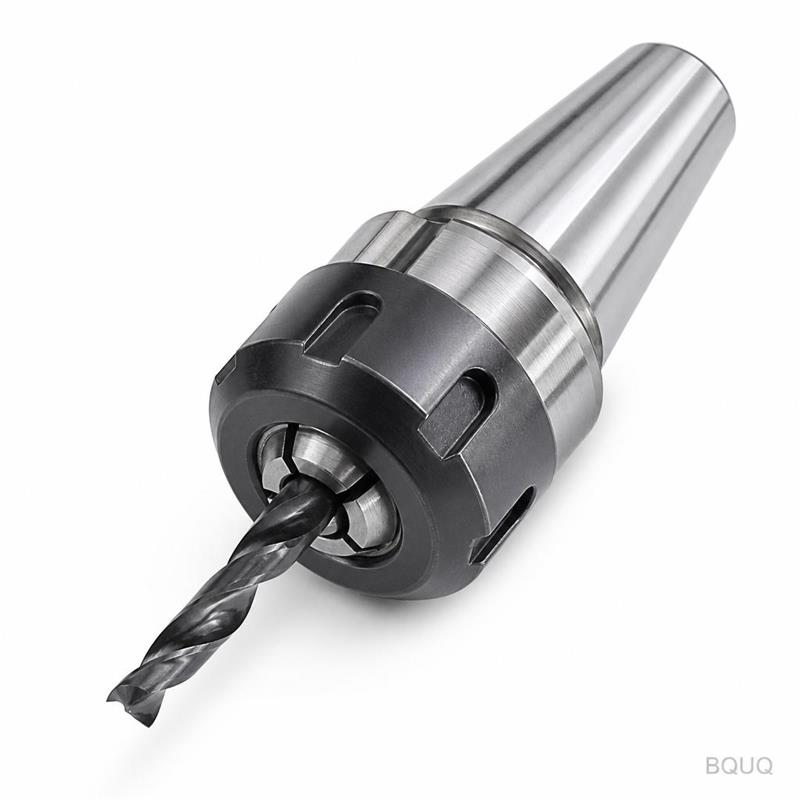
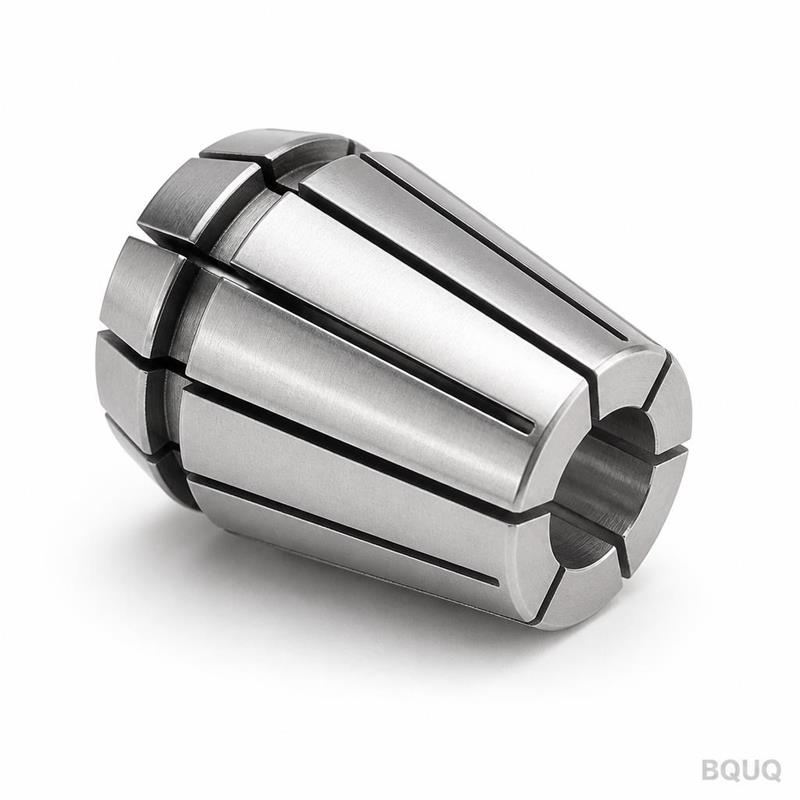
Это цанга ER с шестигранным отверстием, изготовленная на станке с ЧПУ, предназначенная для удержания шестигранных хвостовиков инструментов и заготовок в прецизионных шпинделях. Гар
BQUQ Цанга ER с шестигранным отверстием, прецизионный инструмент с ЧПУ – биение 0,005 мм
Это цанга ER с шестигранным отверстием, изготовленная на станке с ЧПУ, предназначенная для удержания шестигранных хвостовиков инструментов и заготовок в прецизионных шпинделях. Гарантируется концентри
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это цанга ER с шестигранным отверстием, изготовленная на станке с ЧПУ, предназначенная для удержания шестигранных хвостовиков инструментов и заготовок в прецизионных шпинделях. Гарантируется концентричность ≤0,005 мм TIR на торце, твердость корпуса HRC 58-60 и шероховатость поверхности Ra 0,4 мкм. Стандартные размеры мы отгружаем за 7-10 дней, а нестандартные шестигранные размеры — за 12-15 дней, напрямую с нашего завода в Дунгуане.
Почему геометрия шестигранного отверстия превосходит круглое отверстие для передачи крутящего момента
Шестигранное отверстие фиксирует хвостовик инструмента по шести плоским граням, а не за счет трения. Это исключает проскальзывание при высоких крутящих нагрузках, что критически важно при работе с развертками, метчиками и концевыми фрезами с шестигранными хвостовиками. Наше шестигранное отверстие вырезается проволочной электроэрозией, а затем шлифуется на станке с ЧПУ для достижения допуска на размер под ключ +0,005 мм / -0,000 мм. Это означает, что инструмент садится полностью, без люфта, и остается отцентрированным даже на 10 000 об/мин.
Исходный материал и термическая обработка: 20CrMnTi против 9SiCr
Мы изготавливаем наши цанги ER из двух марок стали. Для стандартных шестигранных отверстий до 10 мм мы используем легированную инструментальную сталь 9SiCr. Для отверстий большего размера и применений с высоким износом мы используем цементуемую сталь 20CrMnTi. Обе марки закаливаются в вакуумных печах до HRC 58-60, а затем подвергаются глубокой криогенной обработке при -120°C для преобразования остаточного аустенита. Этот процесс обеспечивает размерную стабильность при многократных циклах зажима — более 50 000 циклов без измеримого ослабления.
Последовательность шлифования, обеспечивающая суммарное биение 0,005 мм
Биение устраняется на этапе шлифования, а не на этапе механической обработки. После фрезерования отверстия на станке с ЧПУ мы закаливаем заготовку. Затем мы шлифуем наружный диаметр с допуском 0,005 мм. Далее мы шлифуем шестигранное отверстие с помощью внутреннего шлифовального станка с ЧПУ с алмазной правкой. Наконец, мы шлифуем угол конуса (8° на сторону) и зажимные пазы одновременно на координатно-шлифовальном станке. Эта последовательность привязывает все критические элементы к одной и той же осевой линии, обеспечивая суммарное биение (TIR) ≤0,005 мм на расстоянии 3 диаметров от торца.
Характеристика
Значение / Диапазон
Примечание
Размер шестигранного отверстия (A/F)
1,5 мм – 12 мм
Нестандартные размеры по запросу
Наружный диаметр цанги
ER11, ER16, ER20, ER25, ER32, ER40
Стандартная серия ER
Материал
9SiCr / 20CrMnTi
Цементуемая или сквозная закалка
Твердость (сердцевина)
HRC 58-60
Вакуумная термическая обработка
Твердость (поверхность)
HRC 60-62 (цементация)
Глубина цементации 0,3-0,6 мм
Суммарное биение (TIR)
≤ 0,005 мм
На торце, 3xD
Допуск на размер шестигранника
+0,005 / -0,000 мм
Посадка с натягом на хвостовик
Шероховатость поверхности (отверстие)
Ra 0,4 мкм
Шлифование и хонингование
Концентричность (отверстие к OD)
≤ 0,003 мм
Проверено калибром
Срок поставки (стандартный)
7-10 дней
Франко-завод Дунгуань
Минимальный заказ
Без минимального заказа
Пробные заказы принимаются
Резка пазов и упругость: как мы предотвращаем деформацию отверстия
Зажимные пазы не фрезеруются насквозь. Мы вырезаем их проволочной электроэрозией толщиной 0,3 мм после шлифования, затем расширяем устье паза до 0,5 мм на передней поверхности. Это создает пружинный эффект, позволяющий цанге равномерно сжиматься вокруг шестигранного хвостовика. Мы контролируем глубину паза с точностью ±0,02 мм, чтобы диапазон упругости цанги (обычно сжатие 0,1 мм) оставался стабильным для каждой детали. Если паз слишком глубокий, цанга трескается под усилием зажима; если слишком мелкий — она не будет удерживать. Мы проверяем усилие сжатия на гидравлическом испытательном стенде для каждой производственной партии.
Контроль перед каждой отгрузкой: пневматические измерения и отчеты CMM
Каждая цанга ER, которую мы отгружаем, проходит 100% контроль, а не выборочную проверку. Мы используем пневматический калибр Federal для измерения ширины шестигранника и конуса отверстия в трех плоскостях. Координатно-измерительная машина Zeiss проверяет биение и концентричность на 5-точечном приспособлении. Мы также проводим испытание на твердость с помощью твердомера Роквелла для каждой 10-й детали. Вы получаете отчет с размерами вместе с вашей отгрузкой — без дополнительной платы. Это часть нашего процесса прецизионного производства, а не платная услуга.
Каков ваш минимальный заказ для нестандартных размеров шестигранного отверстия?
Минимального заказа нет. Мы принимаем заказ даже на одну деталь с нестандартным шестигранным размером, хотя цена за единицу для разового заказа будет выше из-за времени на наладку.
Можете ли вы обработать шестигранные отверстия на цангах нестандартной длины?
Да, мы можем увеличить длину корпуса до 25% сверх стандартных размеров ER, но после шлифования необходимо повторно проверить биение, поскольку более длинные корпуса усиливают изгиб.
Как вы гарантируете биение 0,005 мм при массовом производстве?
Мы используем двухэтапный процесс шлифования (черновой и чистовой) для наружного диаметра и отверстия, а также проверяем каждую деталь после резки пазов, чтобы выявить любые деформации, вызванные снятием напряжений.
Каков типичный срок поставки для заказа на 100 деталей?
Для стандартных шестигранных цанг ER11 и ER16 партия из 100 деталей отгружается за 10 рабочих дней. Для ER32 и большего размера добавьте 3 дня на циклы шлифования.
Мы — завод прецизионного производства в Дунгуане, Китай, с 20-летним опытом в механической обработке с ЧПУ и производстве инструмента. Наша линия цанг ER с шестигранным отверстием — это прямой ответ инженерам, которым требуется надежный зажим для инструментов с шестигранным хвостовиком без переплаты за европейские бренды. Прежде чем выбрать цангу, ознакомьтесь с нашим руководством по выбору режущего инструмента с ЧПУ, чтобы подобрать класс цанги под вашу скорость шпинделя. Также изучите наше руководство по допускам в механической обработке с ЧПУ, чтобы понять, как наше биение 0,005 мм соотносится с требованиями вашего применения.
Отправьте нам ваш чертеж или эскиз с размерами шестигранного хвостовика. Наши инженеры ответят с фиксированным расчетом стоимости в течение 12 часов, включая рекомендуемую марку материала. Для быстрого ответа напишите на sc@bquq.com или в WhatsApp +86 13713157787. Мы готовы изготовить вашу первую деталь уже сегодня.