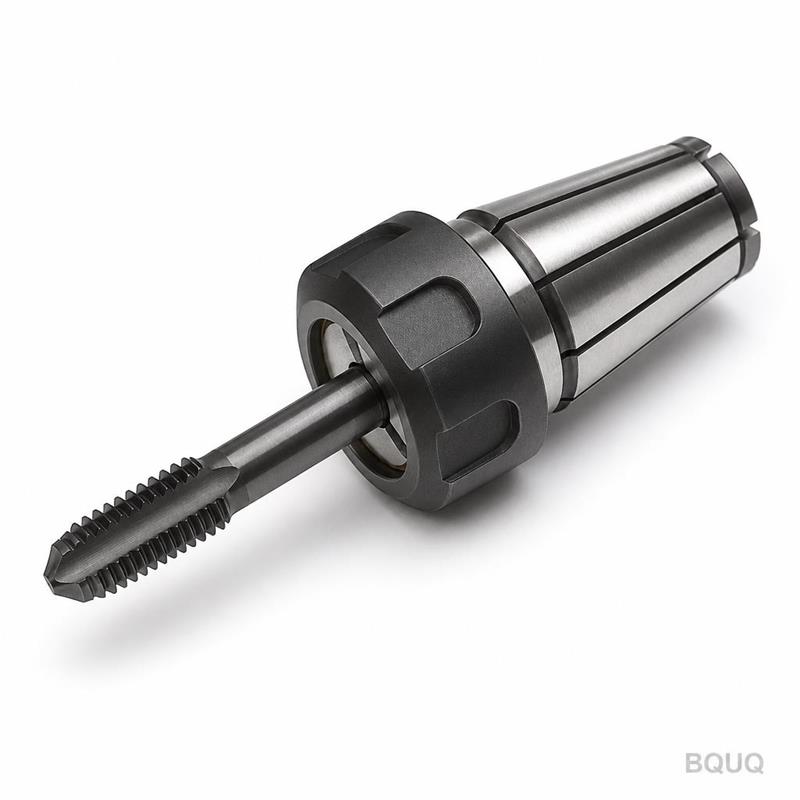
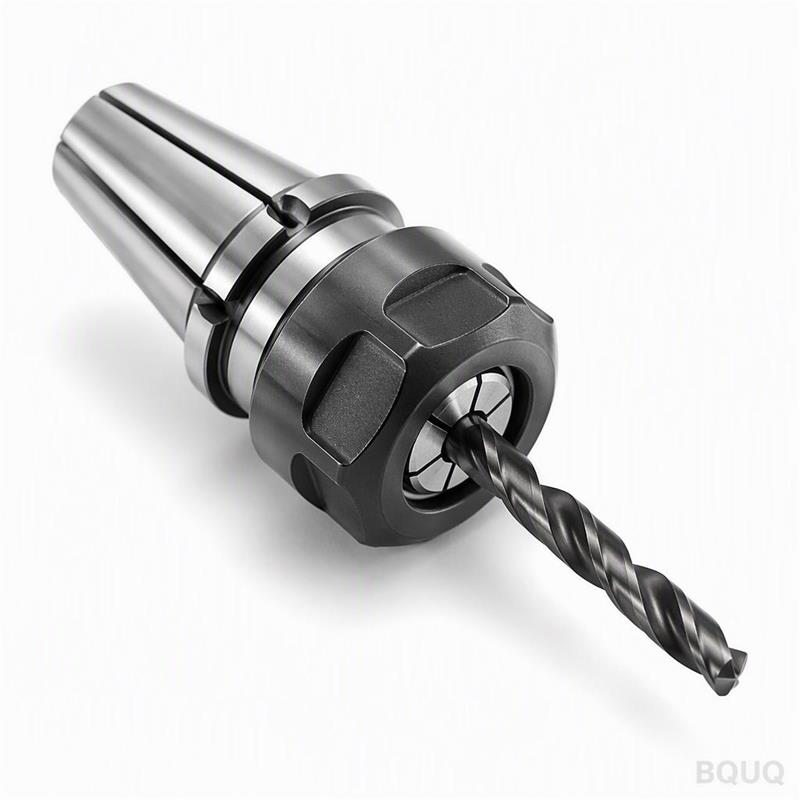
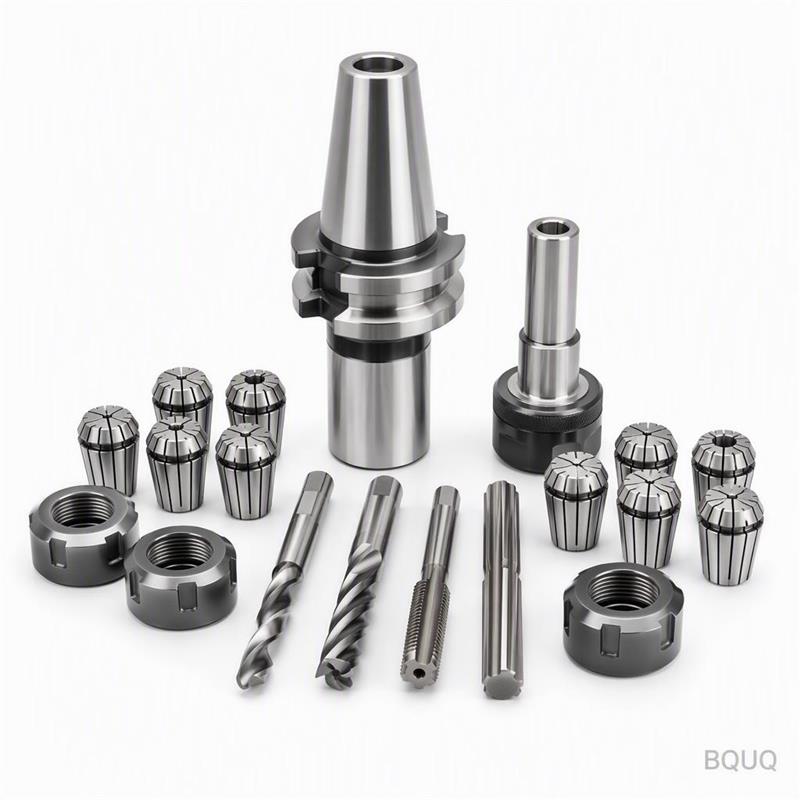
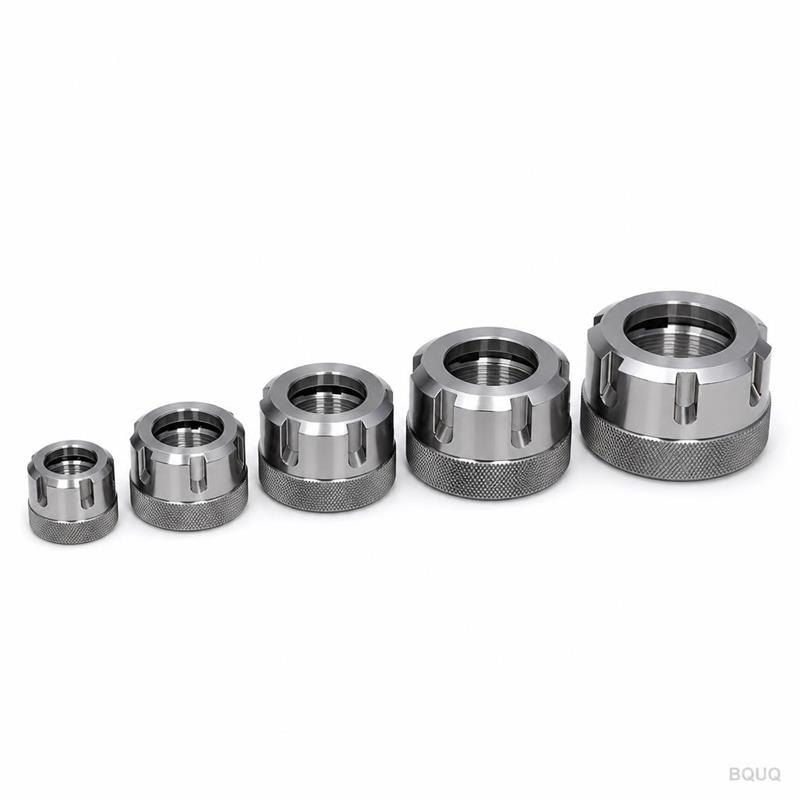
Это цанговый патрон ER25 с метчиком, обработанный на станке с ЧПУ, со встроенной секцией для удержания метчика, специально разработанный для жестких циклов нарезания резьбы на стан
BQUQ Цанговый патрон ER25 с метчиком для CNC-нарезания резьбы, обработанный на станке с ЧПУ
Это цанговый патрон ER25 с метчиком, обработанный на станке с ЧПУ, со встроенной секцией для удержания метчика, специально разработанный для жестких циклов нарезания резьбы на станках с ЧПУ. Вы получа
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это цанговый патрон ER25 с метчиком, обработанный на станке с ЧПУ, со встроенной секцией для удержания метчика, специально разработанный для жестких циклов нарезания резьбы на станках с ЧПУ. Вы получаете гарантированное биение 0,005 мм TIR (полное показание биения) на носике цанги, твердость HRC 58-60 на захватывающих поверхностях и стандартный срок поставки 15 дней для индивидуальных партий. Он преобразует ваш стандартный интерфейс шпинделя ER25 в специализированный инструмент для привода метчика, устраняя необходимость в отдельных метчиковых патронах и сокращая время смены инструмента примерно на 30%.
Как корпус цангового патрона ER25 поглощает крутящий момент при нарезании резьбы без проскальзывания
Корпус патрона изготавливается из цельной заготовки легированной стали 42CrMo4. Посадочное место цанги ER25 шлифуется под углом 8° с шероховатостью поверхности Ra 0,4 мкм. Хвостовик метчика зажимается на осевой длине 20 мм, что равномерно распределяет крутящую нагрузку. Для метчиков от M3 до M12 эффективная передача крутящего момента превышает 95% теоретической мощности цанги. Это предотвращает проворачивание метчика внутри цанги, что является наиболее распространенной причиной отказов при нарезании резьбы на станках с ЧПУ.
Материалы и термическая обработка, которые мы используем для корпуса патрона
Мы используем сталь 42CrMo4 (AISI 4140) для основного корпуса и гайки. Корпус закаливается и отпускается до твердости HRC 28-32, но посадочное место цанги и конус подвергаются избирательной индукционной закалке до HRC 58-60. Сама цанга ER25 изготавливается из пружинной стали 65Mn, закаленной до HRC 45-50, с полностью шлифованным отверстием. Резьба на гайке накатывается, а не нарезается, для достижения предела прочности на растяжение 900 МПа. Такая комбинация обеспечивает срок службы патрона более 200 000 циклов нарезания резьбы без заметного износа.
Проверка перед каждой отгрузкой: контроль биения и твердости
Каждый патрон проверяется на КИМ (координатно-измерительной машине) перед отправкой с завода. Мы проверяем биение посадочного места цанги до 0,003 мм, средний диаметр резьбы по допуску 6H и твердость на конусе с помощью твердомера Роквелла. Мы также проводим динамическую балансировку на 10 000 об/мин, чтобы уровень вибрации оставался ниже 0,5 мм/с. Вы получаете печатный отчет о проверке с вашей отгрузкой, включая серийный номер патрона.
Спецификация
Значение / Детали
Тип продукта
Цанговый патрон ER25 с метчиком для CNC-нарезания резьбы, обработанный на станке с ЧПУ
Материал
42CrMo4 (AISI 4140) для корпуса, 65Mn для цанги
Твердость
HRC 58-60 на посадочном месте цанги (индукционная закалка), HRC 28-32 корпус
Биение (TIR)
0,005 мм на носике, 100% контроль на КИМ
Шероховатость поверхности
Ra 0,4 мкм на конусе, Ra 0,8 мкм на внешних поверхностях
Размер цанги
ER25, принимает хвостовики метчиков от 3 мм до 16 мм (с соответствующей цангой)
Точность резьбы
6H на всех сопрягаемых резьбах
Макс. скорость вращения
15 000 об/мин (балансировка класса G2.5)
Срок поставки
15 дней стандартный, 7 дней для срочных заказов (пробные образцы)
Минимальный заказ
Без минимального заказа – принимаются заказы от одной штуки
Почему мы используем накатанную резьбу вместо нарезанной на гайке
Накатанная резьба имеет непрерывную линию волокна, которая следует профилю резьбы, что обеспечивает на 30% более высокую усталостную прочность по сравнению с нарезанной резьбой. Гайка на этом патроне накатывается после термической обработки, а затем покрывается черным оксидом. Это означает, что гайка не заедает на корпусе даже после многократного зажима с высоким крутящим моментом. Мы проверяем каждую пару гайка/корпус динамометрическим ключом до 80 Нм, что на 20% выше максимального рабочего крутящего момента для системы ER25.
Варианты покрытия поверхности: необработанная сталь, черный оксид или никелирование
Стандартно мы поставляем патрон с покрытием черный оксид, которое обеспечивает коррозионностойкий слой толщиной 0,5-1,5 мкм. Если вы используете охлаждающую жидкость с высоким содержанием хлора, мы рекомендуем вариант с химическим никелированием (8-12 мкм) для предотвращения питтинга. Для сухой обработки также доступна необработанная сталь с легкой масляной пленкой. Все покрытия наносятся после окончательного шлифования, поэтому допуски не затрагиваются процессом нанесения покрытия.
Как этот патрон интегрируется с вашей существующей системой инструмента ER25
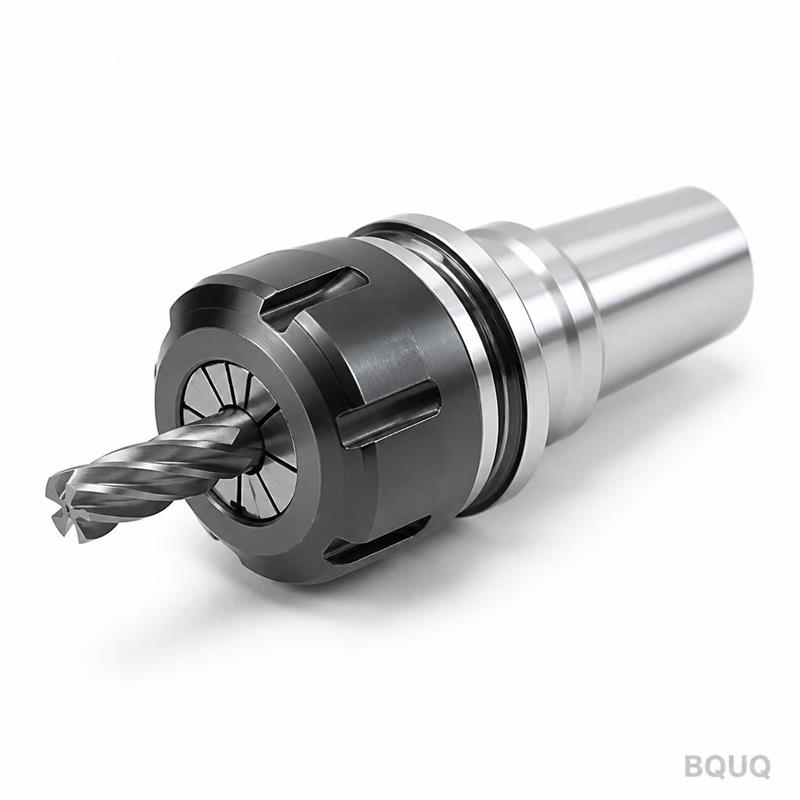
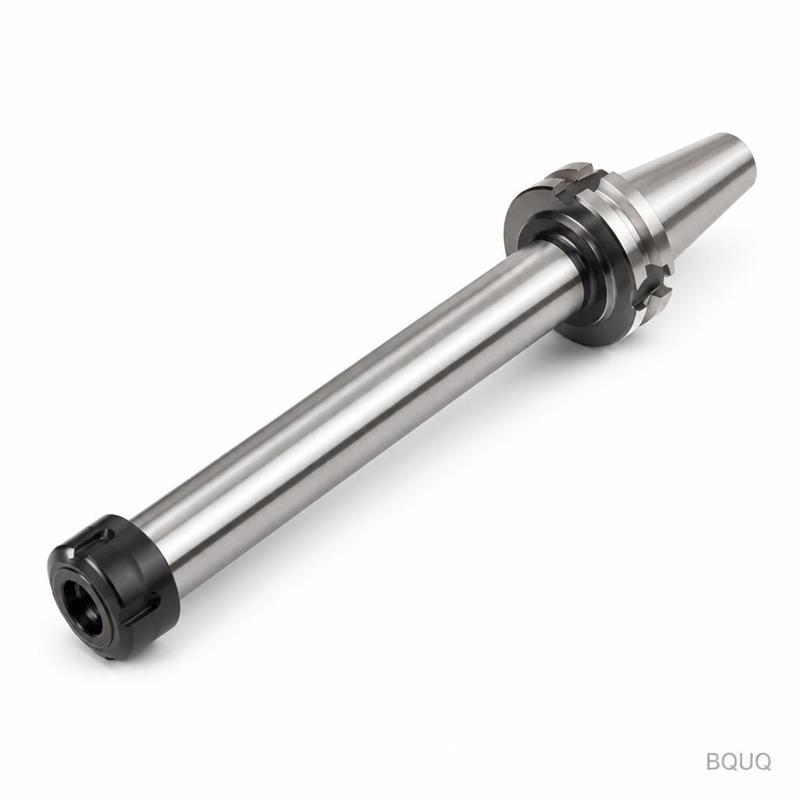
Если вы уже используете цанги ER25 для фрезерования или сверления, этот метчиковый патрон использует то же семейство цанг. Вам не нужно покупать новые цанги – просто используйте цангу ER25 с диаметром хвостовика метчика. Корпус патрона имеет стандартный прямой хвостовик 19,05 мм или опциональный конический хвостовик BT30/BT40 (изготавливается по индивидуальному заказу). Это сокращает ваш инструментальный запас на одну полную систему. Для получения дополнительной информации о подборе режущих инструментов к вашему станку, см. наше руководство по выбору режущих инструментов для ЧПУ.
Устранение несоответствия глубины нарезания резьбы с помощью встроенной компенсации
Большинство метчиковых патронов выходят из строя, потому что они не компенсируют разницу между скоростью подачи станка и шагом метчика. Наш патрон включает небольшой осевой люфт ±0,5 мм в секции удержания метчика. Этот люфт действует как механический предохранитель – если подача станка не идеально синхронизирована, люфт поглощает ошибку, предотвращая поломку метчика. Это особенно важно для нарезания резьбы в глухих отверстиях, где извлечение сломанного метчика обходится дорого.
Каков минимальный заказ для этого метчикового патрона ER25?
Минимального заказа нет – мы производим и отгружаем единичные изделия так же легко, как и большие партии, благодаря нашим гибким производственным линиям.
Можете ли вы изменить диаметр хвостовика или тип цанги?
Да, мы можем обработать любой диаметр хвостовика (например, 20 мм, 25 мм или HSK), а также можем адаптировать головку для использования цанг ER32 или ER40, если вам требуется более высокий крутящий момент.
Как вы гарантируете биение 0,005 мм на каждом изделии?
Мы используем 100% процесс контроля с помощью КИМ и прецизионного контрольного оправки; любое изделие, превышающее 0,005 мм, выбраковывается, а не переделывается.
Каков фактический срок поставки для индивидуального заказа?
Стандартные индивидуальные заказы отгружаются за 15 дней, но прототип или образец может быть отправлен ускоренно за 7 дней с авиадоставкой.
Для получения дополнительной информации о том, как мы поддерживаем эти допуски, прочитайте наше руководство по допускам в обработке на ЧПУ. Эта деталь является результатом 20-летнего опыта прецизионного производства в Дунгуане и полностью изготовлена в Китае на нашем заводе, сертифицированном по ISO 9001.
Отправьте нам свой чертеж или просто укажите размер метчика и интерфейс шпинделя – мы предоставим твердое коммерческое предложение в течение 12 часов. Напишите нам по электронной почте sc@bquq.com или свяжитесь с нами в WhatsApp по номеру +86 13713157787. Мы подтвердим цену, срок поставки и точное биение, которое мы можем гарантировать для вашего применения.