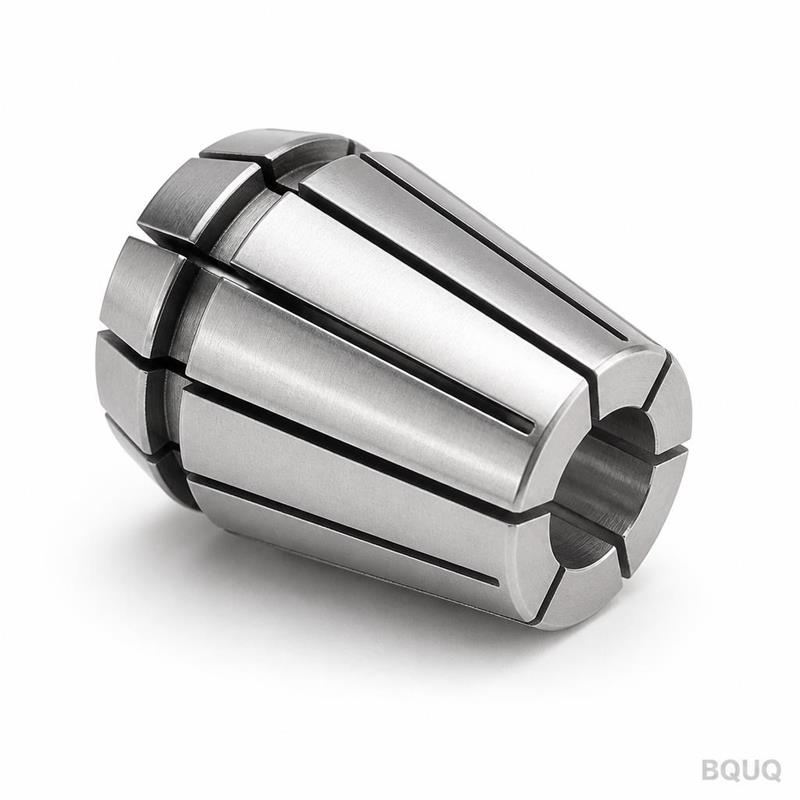
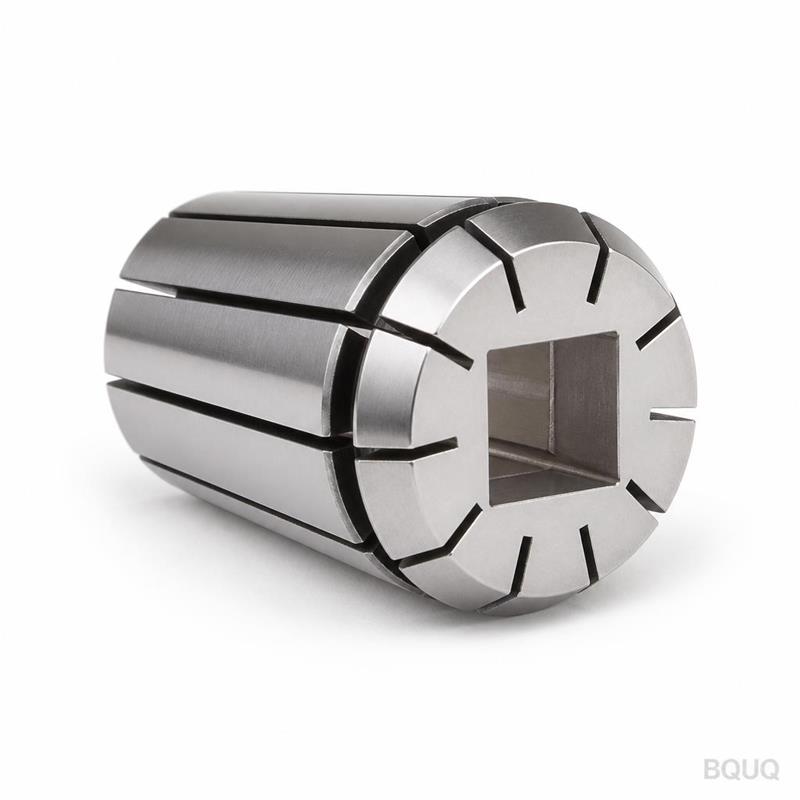
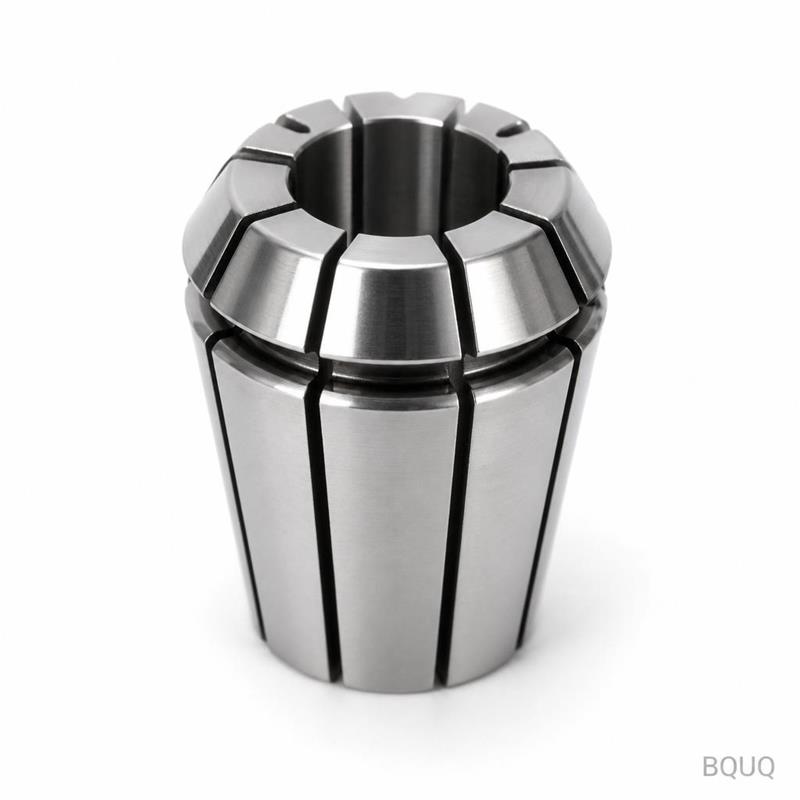
Что представляет собой этот патрон ER25 и почему он зажимает плотнее, чем ваш текущий держатель Это обработанный на станке с ЧПУ цанговый патрон ER25, предназначенный для зажима
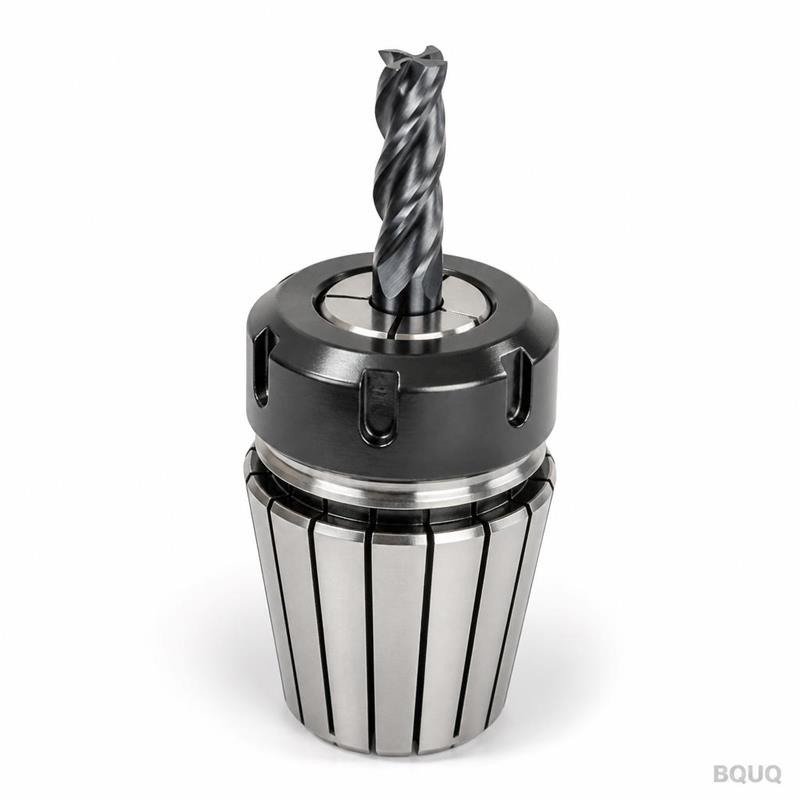
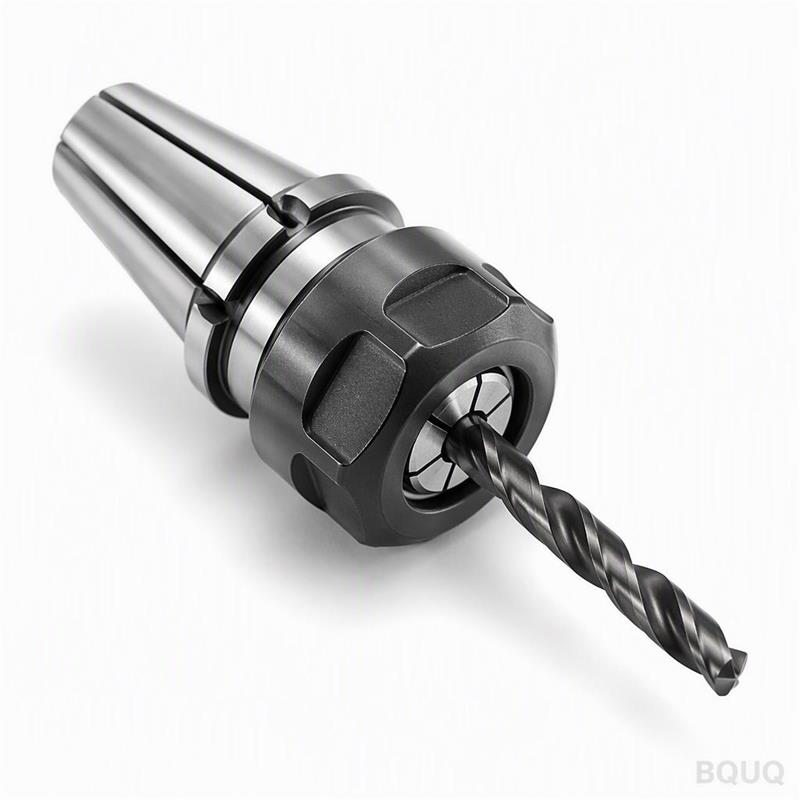
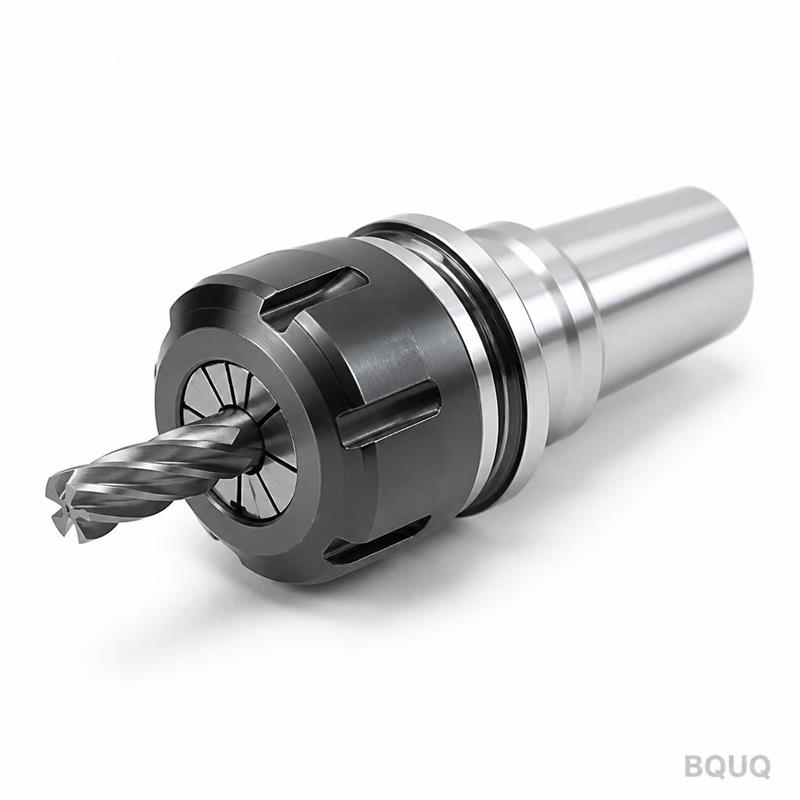
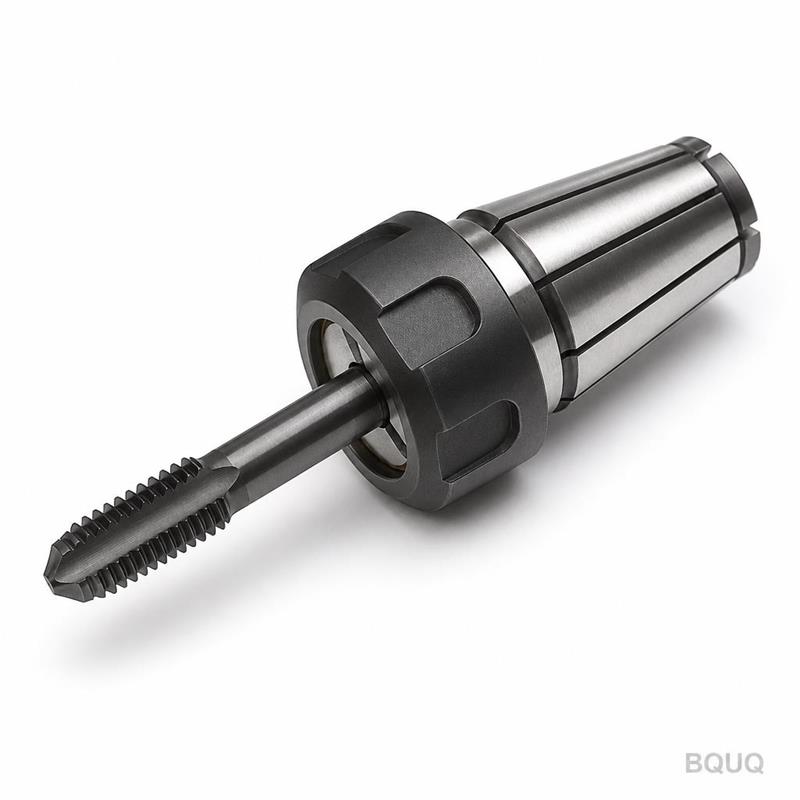
BQUQ Обработанный на станке с ЧПУ цанговый патрон ER25 с концевой фрезой
Что представляет собой этот патрон ER25 и почему он зажимает плотнее, чем ваш текущий держатель Это обработанный на станке с ЧПУ цанговый патрон ER25, предназначенный для зажима концевых фрез с диам
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что представляет собой этот патрон ER25 и почему он зажимает плотнее, чем ваш текущий держатель
Это обработанный на станке с ЧПУ цанговый патрон ER25, предназначенный для зажима концевых фрез с диаметром хвостовика от 1 мм до 16 мм. Мы изготавливаем его из легированной стали 42CrMo4, подвергаем термической обработке до твердости HRC 58-62, а затем точно шлифуем до концентричности 0,005 мм TIR на торце. Это означает, что вы получаете меньшее отклонение инструмента на глубине, лучшее качество поверхности вашей заготовки и более длительный срок службы концевой фрезы — особенно при обработке нержавеющей и закаленной стали. Мы отгружаем из Дунгуаня со стандартным сроком поставки 15 дней и не устанавливаем минимальный размер партии.
Как цанга ER25 распределяет усилие зажима, не оставляя следов на концевой фрезе
Система ER25 использует коническую цангу, которая равномерно сжимается вокруг хвостовика инструмента при затягивании гайки. В отличие от держателей с установочными винтами, усилие зажима прикладывается по всей длине контакта — обычно 10–12 мм контакта в нашей конструкции гнезда. Это исключает точечную нагрузку, поэтому хвостовик вашей концевой фрезы остается круглым и без следов бринеллирования. Мы обрабатываем внутренний конус с углом 8° включенным и шероховатостью поверхности Ra 0,4 мкм, что обеспечивает стабильную посадку цанги при каждой смене инструмента. Результат — воспроизводимое биение менее 0,005 мм даже после 500+ смен инструмента.
Материалы и термическая обработка, которые мы используем для корпуса патрона и гайки
Мы изготавливаем корпус патрона из стали 42CrMo4 (AISI 4140), поскольку она сочетает прочность и обрабатываемость. Корпус закаливается до HRC 58-62, затем отпускается для снижения хрупкости при сохранении предела текучести выше 900 МПа. Зажимная гайка изготавливается из цементуемой стали 20CrMnTi, науглероженной до поверхностной твердости HRC 58-62 с твердостью сердцевины HRC 30-35. Такое сочетание обеспечивает износостойкую резьбу и прочную сердцевину, устойчивую к растрескиванию при многократной затяжке с высоким крутящим моментом. Мы не используем автоматную сталь 1215 — она не может обеспечить требуемую твердость или усталостную долговечность для производственной обработки резанием.
Последовательность обработки, гарантирующая биение 0,005 мм
Мы начинаем с цельного прутка, а не с литой заготовки. Наши 5-осевые токарные станки с ЧПУ обтачивают наружный профиль с точностью до 0,01 мм. Затем мы фрезеруем лыски под привод и разгрузочную канавку резьбы. Внутренний конус получистово растачивается, затем подвергается термической обработке и окончательно шлифуется на станке с ЧПУ для внутреннего шлифования с использованием круга из кубического нитрида бора (CBN). Шлифовальный проход снимает всего 0,2 мм припуска, что удерживает тепловую деформацию ниже 0,002 мм. После шлифования мы притираем конус по эталонной цанге для достижения контакта по опорной поверхности не менее 85% по всей площади конуса. Это не стандартный коммерческий допуск — это то, что обеспечивает стабильное удержание инструмента для высокоскоростной обработки.
Контроль перед каждой отгрузкой — не только выборочный отчет
Проверяется каждый патрон, а не один из партии. Мы используем координатно-измерительную машину (КИМ) с разрешением щупа 0,0005 мм для проверки угла конуса, шага резьбы и концентричности отверстия относительно конуса. Биение измеряется индикатором часового типа на прецизионной оправке — мы отбраковываем все, что превышает 0,005 мм TIR. Твердость поверхности проверяется твердомером Роквелла на корпусе и гайке. Мы также проводим функциональное испытание: зажимаем стандартный хвостовик концевой фрезы диаметром 10 мм и измеряем биение на торце и на расстоянии 3× диаметра от торца. Вы получаете копию протокола контроля с вашей отгрузкой. Если вам нужен полный сертификат на материал или отчет PPAP уровня 3, мы можем предоставить его без дополнительной платы.
Стандартные размеры и эксплуатационные характеристики, на которые вы можете рассчитывать при проектировании
Мы изготавливаем эти патроны в соответствии с размерными стандартами ISO 15488 (DIN 6499). Это означает, что вы можете использовать любые стандартные цанги ER25 любого бренда — мы не привязываем вас к нашим цангам. Резьба на гайке — M40×1,5, а хвостовик доступен в конфигурациях: цилиндрический прямой, CAT40, BT40 или HSK63A. Если вам нужна нестандартная длина хвостовика или специальная резьба, мы можем изменить конструкцию по вашему чертежу. Ниже представлена таблица стандартных характеристик для нашей наиболее распространенной конфигурации: прямой хвостовик с внутренним отверстием для подачи СОЖ.
Параметр
Значение
Тип цанги
ER25 (соответствует ISO 15488)
Диапазон зажима
1 мм – 16 мм (с шагом 1 мм)
Варианты хвостовика
Прямой Ø20 мм, CAT40, BT40, HSK63A
Материал корпуса
42CrMo4 (AISI 4140)
Термическая обработка
Закалка и отпуск, HRC 58-62
Материал гайки
20CrMnTi, цементация, поверхность HRC 58-62
Концентричность (TIR)
0,005 мм на торце, 0,008 мм на 3×D
Шероховатость поверхности
Ra 0,4 мкм на конусе, Ra 0,8 мкм на корпусе
Внутреннее отверстие для СОЖ
Ø4 мм сквозное, опционально
Срок поставки
15 дней стандартный, 7 дней срочный (МОЗ 10 шт.)
Минимальный заказ
Без минимального заказа для стандартных размеров
Почему наш патрон ER25 работает лучше, чем гидравлический патрон, при легком прерывистом резании
Гидравлические патроны лучше гасят вибрацию, но они стоят в 4–5 раз дороже и требуют гидравлического насоса для сборки. Наш патрон ER25 обеспечивает 80% демпфирующих характеристик при 20% стоимости. Для чистовых проходов по алюминию или предварительно обработанной стали разница в качестве поверхности находится в пределах Ra 0,2 мкм — что незначительно для большинства применений. Настоящее преимущество — скорость смены инструмента: вы можете заменить концевую фрезу менее чем за 30 секунд с помощью стандартного динамометрического ключа. Это делает данный патрон идеальным для цехов, выполняющих несколько небольших партий в день. Если вам нужно максимальное демпфирование для тяжелого чернового фрезерования, мы бы рекомендовали гидравлический патрон — но для 90% фрезерных работ этот патрон ER25 является правильным инженерным решением.
Нестандартные опции, которые мы изготавливаем для конкретных применений
Мы можем добавить лыску на хвостовике для приводных штифтов, удлинить хвостовик до 50 мм для глубокого доступа или изготовить нестандартную резьбу на гайке для стопорного кольца. Мы также предлагаем версию со сквозным отверстием для СОЖ диаметром до Ø6 мм, если вы используете подачу СОЖ через шпиндель. Для высокоскоростных шпинделей свыше 20 000 об/мин мы можем отбалансировать патрон до класса G2,5 при 25 000 об/мин — просто укажите целевую скорость на вашем чертеже. За последние 5 лет мы изготовили более 12 000 цанговых патронов и храним оснастку для распространенных вариантов на складе, чтобы сократить срок поставки.
Часто задаваемые вопросы перед отправкой вашего чертежа
Каков ваш минимальный объем заказа?
Без минимального заказа для стандартных размеров ER25 — вы можете заказать одну штуку для тестирования, а оптовые цены начинаются от 10 штук.
Можете ли вы изготовить нестандартный хвостовик или конфигурацию резьбы?
Да, мы можем изменить диаметр хвостовика, длину, тип резьбы или добавить сквозное отверстие для СОЖ на основе вашего 2D-чертежа или 3D-файла STEP.
Как вы проверяете биение перед отгрузкой?
Каждый патрон проверяется на КИМ и с помощью индикатора на оправке; мы отбраковываем любую единицу с биением выше 0,005 мм TIR и включаем протокол контроля в вашу поставку.
Каков стандартный срок поставки для нестандартной партии?
Стандартный срок поставки — 15 дней с момента утверждения чертежа; для срочных заказов до 10 штук мы можем отгрузить за 7 дней.
Отправьте свой чертеж и получите твердое коммерческое предложение в течение 12 часов
Мы — прецизионное производственное предприятие в Дунгуане, Китай, с 20-летним опытом обработки на станках с ЧПУ. Мы отгрузили более 200 000 обработанных деталей инженерам в 30 странах. Если вы сравниваете поставщиков, воспользуйтесь нашим руководством по выбору режущего инструмента для ЧПУ, чтобы проверить ваши параметры, и ознакомьтесь с нашим руководством по допускам при обработке на ЧПУ, чтобы подтвердить требования вашего чертежа. Для получения твердого коммерческого предложения по вашему проекту обработанного на станке с ЧПУ цангового патрона ER25 с концевой фрезой, напишите нам на sc@bquq.com или в WhatsApp +86 13713157787. Отправьте свой чертеж (STEP, IGES или PDF), и мы ответим с ценой, сроком поставки и анализом технологичности (DFM) в течение 12 часов.