ВступлениеВаш чертеж определяет деталь. Мы обрабатываем её точно по этой геометрии. Каждый цанговый патрон ER16 проверяется перед отгрузкой. Мы не отправляем «наугад».Допуск: 0,00
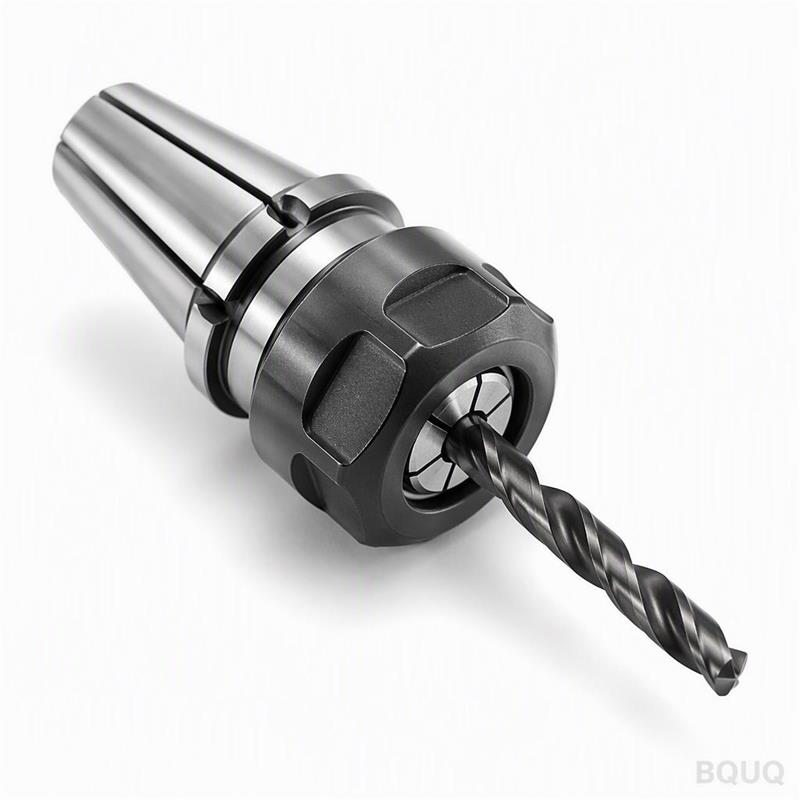
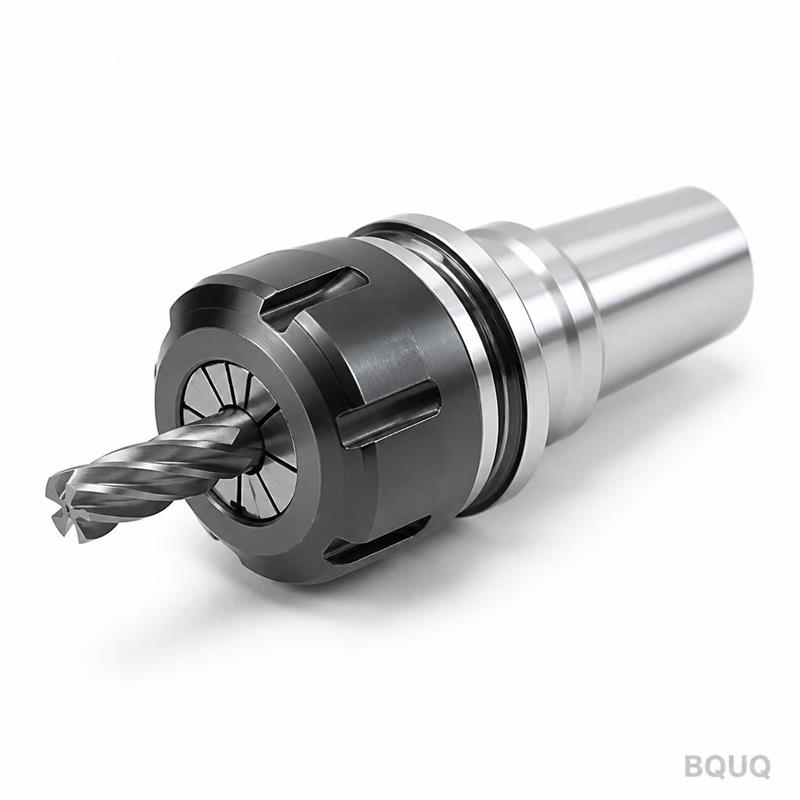
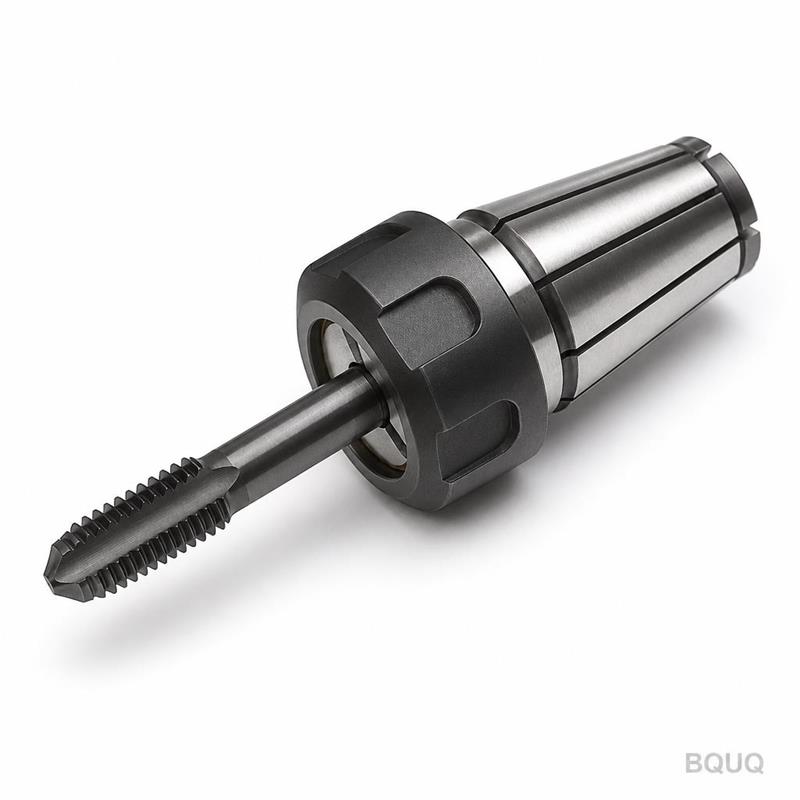
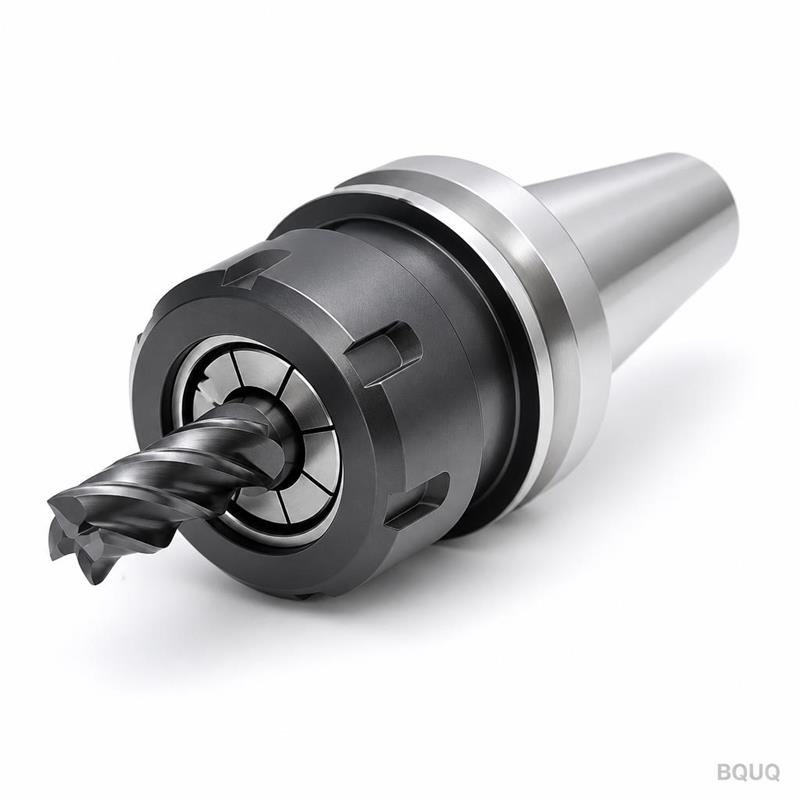
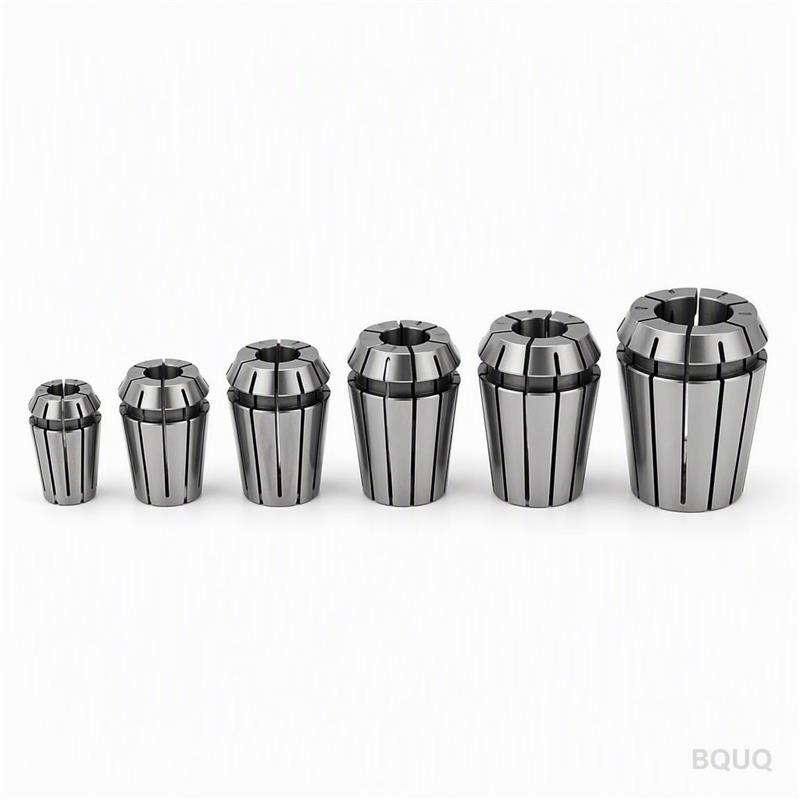
Индивидуальный цанговый патрон CNC ER16 со сверлом, производство Китай
ВступлениеВаш чертеж определяет деталь. Мы обрабатываем её точно по этой геометрии. Каждый цанговый патрон ER16 проверяется перед отгрузкой. Мы не отправляем «наугад».Допуск: ±0,005 мм на критических
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ваш чертеж определяет деталь. Мы обрабатываем её точно по этой геометрии. Каждый цанговый патрон ER16 проверяется перед отгрузкой. Мы не отправляем «наугад».
Допуск: ±0,005 мм на критических диаметрах
Биение: ≤0,005 мм TIR у торца
Материал: 20CrMnTi или 42CrMo, цементованный до 58–62 HRC
Срок изготовления: 7–12 дней для стандартных партий
Без минимального заказа – закажите одну штуку или тысячу
Производство Китай, фабрика в Дунгуане, 20 лет в прецизионном производстве
Технические характеристики
Параметр
Значение
Примечания
Стандарт
Конус цанги ER16, угол 1:10
Соответствует спецификации цанги ER16
Диаметр хвостовика
19,05 мм или по индивидуальному заказу
Согласно вашему чертежу
Допуск хвостовика
h6
Шлифованная поверхность
Концентричность
≤0,005 мм TIR
Между конусом и хвостовиком
Чистота поверхности
Ra 0,4 мкм на конусе
Шлифованная, не точенная
Твёрдость
58–62 HRC
Цементованная
Глубина цементации
0,8–1,2 мм
Равномерная, без мягких участков
Материал
20CrMnTi, 42CrMo или 65Mn
На ваш выбор
Резьба
M12, M16 или по индивидуальному заказу
Нарезается после закалки
Шпоночные пазы
По чертежу
Протяжка или электроэрозия
Размер партии
1–10 000 шт.
Без минимального заказа
Контроль
100% проверка критических размеров
Отчёт прилагается
Процесс: токарная обработка с ЧПУ заготовки, термическая обработка, затем круглое шлифование конуса и хвостовика. Мы используем токарные станки с ЧПУ Mazak и Okuma. Шлифование выполняется на станках Studer или Jones & Shipman. Это не деталь только с фрезерной обработкой. Конус всегда шлифуется.
Три причины, по которым покупатели отправляют нам свои чертежи
1. Качество с прослеживаемостью партии. Каждый номер плавки и партия регистрируются. Если в вашей сборке возникает проблема, мы отслеживаем её до конкретной партии материала и оператора станка. Без двусмысленностей. Это важно, когда вы управляете производственной линией и вам нужны быстрые ответы.
2. Отчёт о контроле для каждой партии. Вы получаете отчёт с размерами с каждой отгрузкой. Не общий сертификат – фактические измеренные значения угла конуса, биения, твёрдости и чистоты поверхности. Мы используем КИМ и оптические компараторы. Отчёт подписан руководителем ОТК, а не компьютером.
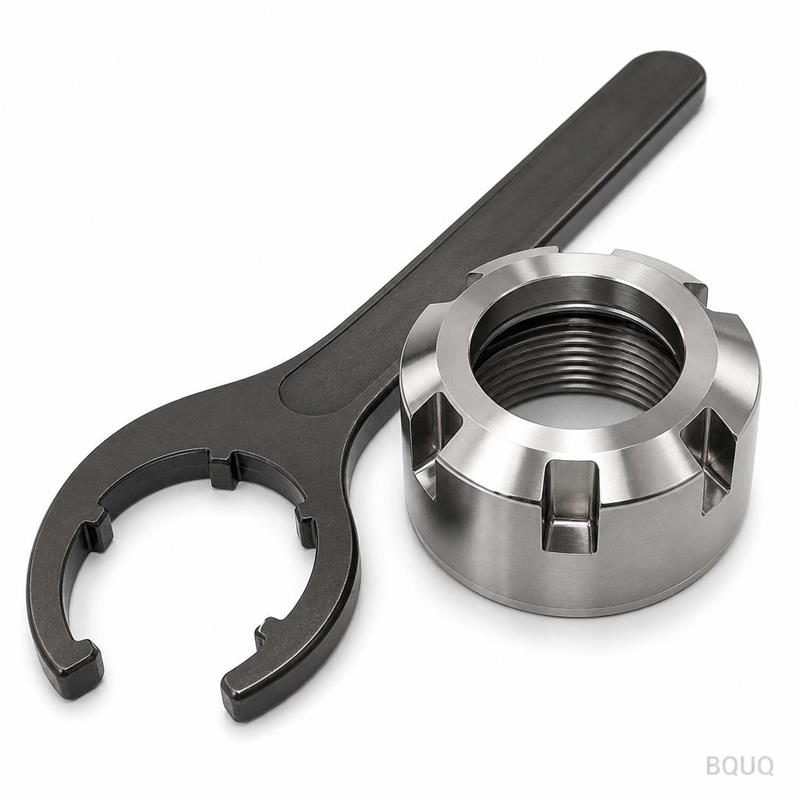
3. Одна фабрика для ЧПУ + штамповки + пружин + радиаторов. Ваш цанговый патрон – не единственная деталь в вашем патроне. Если вам также нужна пружина для удержания цанги, штампованная шайба или радиатор для шпиндельного двигателя, мы изготавливаем их в том же здании. Меньше поставщиков, короче сроки, одна точка контакта. Вы отправляете чертёж всей сборки – мы даём цену на весь комплект.
Где используются эти детали
Эти цанговые патроны не для любительских фрезеров. Они используются в производственных шпинделях для сверления и фрезерования.
Автомобильные трансферные линии: Сверление отверстий в блоках цилиндров и головках блока. Патрон ER16 удерживает спиральное сверло на высоких оборотах. Биение должно быть низким, чтобы избежать увеличенных отверстий.
Обрабатывающие центры с ЧПУ: Используются для сверления с подачей СОЖ через инструмент. Цанговый патрон имеет внутренние каналы для СОЖ согласно вашему чертежу. Мы обрабатываем каналы перед закалкой.
Станки для сверления печатных плат: Высокоскоростные шпиндели на 80 000 об/мин. Конус ER16 шлифуется с жёстким допуском концентричности для предотвращения поломки сверла.
Сверление в авиационных приспособлениях: Ручное сверление обшивки самолётов. Патрон должен быть лёгким и повторяемым. Мы используем корпуса из алюминия 7075 с закалённой стальной вставкой, если вы это укажете.
Роботизированные инструменты на конце манипулятора: Автоматизированные ячейки сверления. Патрон устанавливается на запястье робота. Допуск нашего хвостовика обеспечивает отсутствие вибрации при высоких подачах.
В: Каков ваш минимальный заказ?
О: Без минимального заказа. Мы изготавливаем одну штуку для проверки прототипа. Цена за штуку выше для единичного изделия, но качество идентично партии из 500 штук. Многие покупатели начинают с одной, тестируют, затем заказывают 200.
В: Как вы гарантируете допуск и биение?
О: Мы шлифуем конус и хвостовик в одной установке на круглошлифовальном станке. Это исключает ошибку установки. Затем мы измеряем биение на прецизионной призме с индикатором 0,001 мм. Отчёт о контроле показывает фактическое значение. Если оно превышает 0,005 мм TIR, деталь бракуется.
В: Каков ваш срок изготовления?
О: 7 дней для стандартных патронов ER16 из 42CrMo. 12 дней, если требуется цементованный 20CrMnTi с определённой глубиной цементации. Для срочных заказов мы можем выполнить за 5 дней с надбавкой 20% за срочность. Мы не называем сроки быстрее, чем реально можем поставить.
В: Можете ли вы предоставить сертификаты на материал?
О: Да. Мы предоставляем заводские сертификаты EN 10204 3.1 на сырьё. Для аэрокосмических или медицинских применений мы также можем обеспечить полную прослеживаемость до номера плавки и партии. Просто укажите требуемый стандарт в вашем запросе.
Отправьте ваш чертёж
Отправьте ваш PDF или STEP-файл по электронной почте на sc@bquq.com. Мы ответим фиксированной ценой в течение 12 часов. Не ориентировочной – точной ценой с допуском, чистотой поверхности и сроком изготовления. Вы также можете связаться с нами в WhatsApp по номеру +86 13713157787 для быстрого технического обсуждения.
Мы – прецизионное производственное предприятие с 20-летним опытом в Дунгуане, Китай. Мы не передаём работу на субподряд. Мы обрабатываем, шлифуем, закаливаем и контролируем качество на собственном производстве. Отправьте ваш чертёж. Получите цену. Получите деталь, которая подходит.