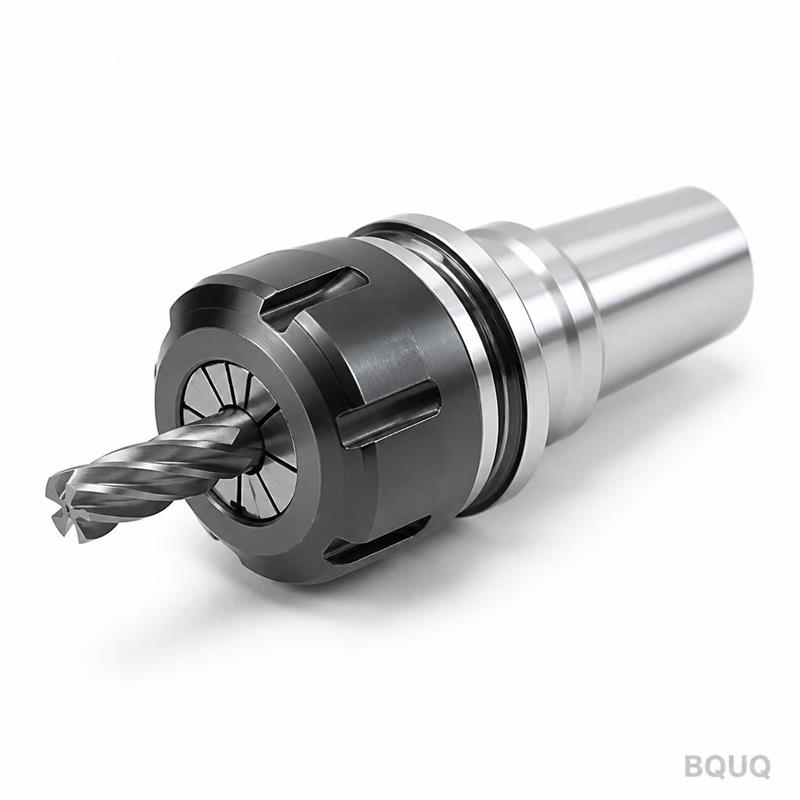
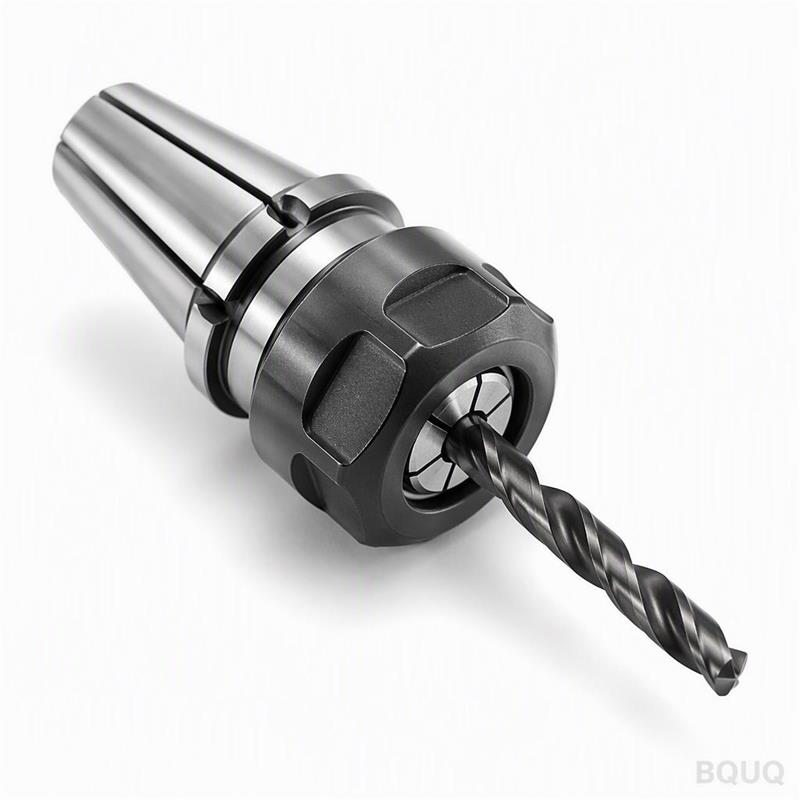
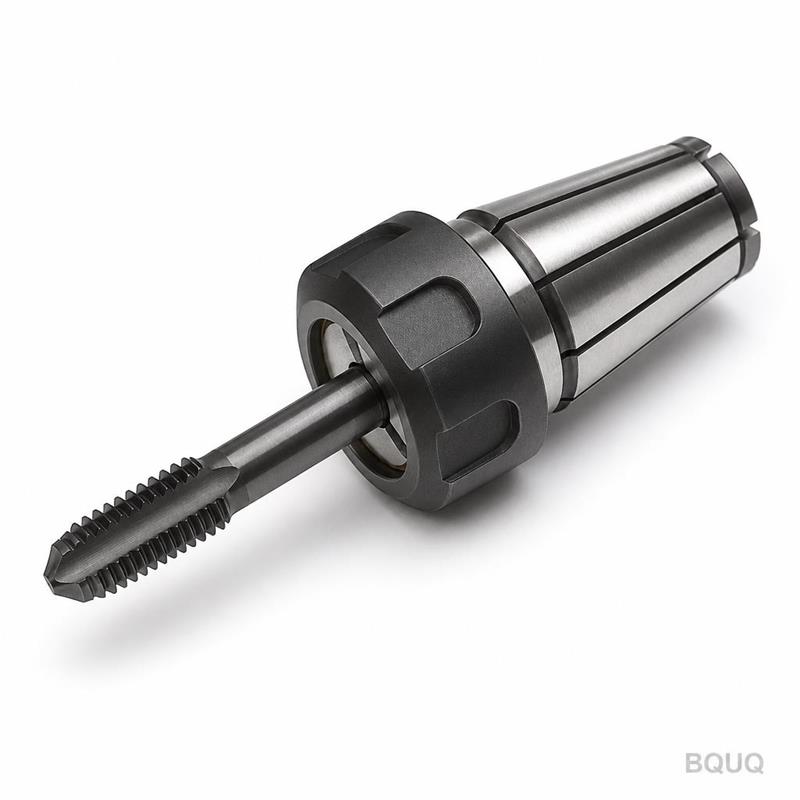
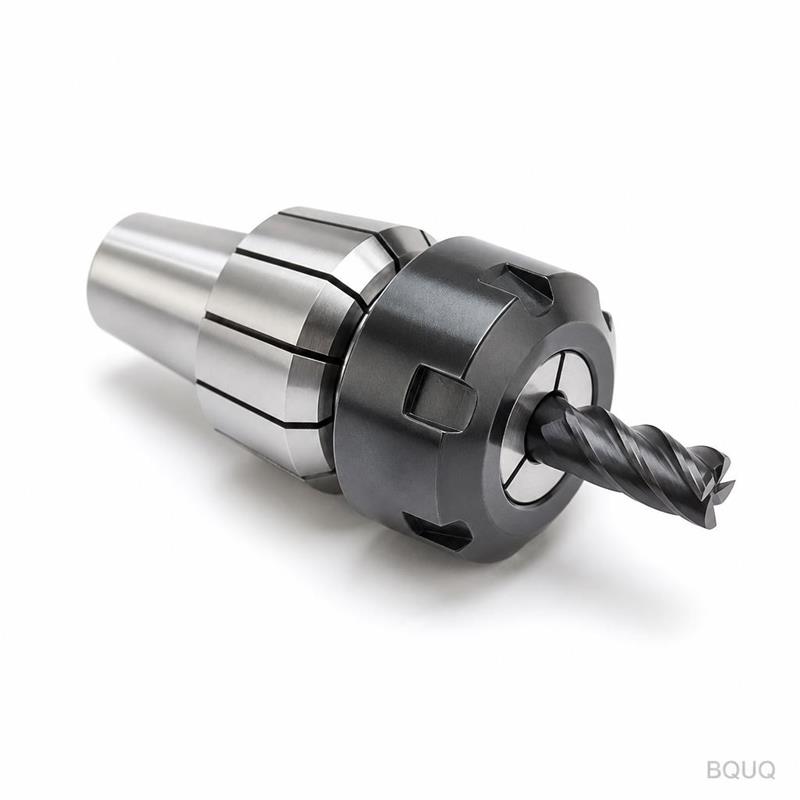
Это цанговый патрон ER32 с пружинной цангой, обработанный на станке с ЧПУ, специально разработанный для развертывающего инструмента в шпинделях станков с ЧПУ. Он зажимает хвостовик
BQUQ Цанговый патрон ER32 с цангой для разверток, обработанный на станках с ЧПУ
Это цанговый патрон ER32 с пружинной цангой, обработанный на станке с ЧПУ, специально разработанный для развертывающего инструмента в шпинделях станков с ЧПУ. Он зажимает хвостовик развертки с биением
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это цанговый патрон ER32 с пружинной цангой, обработанный на станке с ЧПУ, специально разработанный для развертывающего инструмента в шпинделях станков с ЧПУ. Он зажимает хвостовик развертки с биением TIR 0,005 мм, сохраняет твердость 58–62 HRC и отгружается с нашего завода в Дунгуане в течение 15 дней. Вы получаете держатель инструмента, который устраняет биение развертки, продлевает срок службы инструмента и улучшает качество обработки отверстия до Ra 0,4 мкм, не переплачивая за импортные бренды.
Почему развертывание требует более жесткого патрона, чем сверление
Развертки режут несколькими кромками по всей длине стружечной канавки. Любое радиальное отклонение — даже 0,01 мм — вызывает увеличение диаметра отверстия, следы вибрации и преждевременный износ кромок. Стандартный сверлильный патрон допускает микроперемещения под действием поперечной нагрузки. Наш пружинный цанговый патрон ER32 равномерно обжимает цангу вокруг хвостовика с помощью конической гайки, создавая захват на 360°. Это обеспечивает равномерное распределение усилия зажима, фиксируя развертку в осевом и радиальном направлениях. Результат: стабильный размер отверстия в пределах квалитета IT7 и отсутствие раструба на входе.
Геометрия цанги ER32 и посадка хвостовика развертки
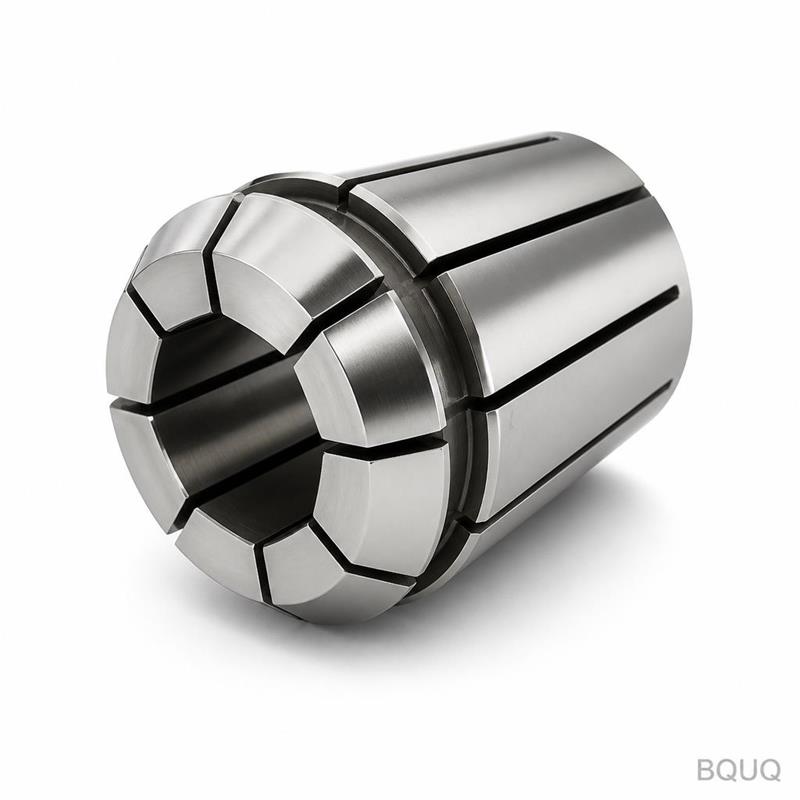
Мы изготавливаем корпус патрона из стали 42CrMo, затем шлифуем коническое посадочное место под углом 8° при вершине. Гнездо под цангу выдерживается с круглостью 0,003 мм. При вставке цанги ER32 (продается отдельно или поставляется нами) пружинные прорези равномерно сжимаются на хвостовике развертки. Для разверток с хвостовиками допуска h6 захват достаточно жесткий, чтобы выдерживать крутящий момент до 120 Нм. Мы также предлагаем вариант с подводом СОЖ через центр с центральным отверстием для подачи охлаждающей жидкости под высоким давлением в зону резания — это критически важно для глубокого развертывания алюминия или стали.
Используемые материалы и термическая обработка
Мы начинаем с прутка 42CrMo (AISI 4140). После токарной и фрезерной обработки на станках с ЧПУ мы цементируем корпус на глубину слоя 0,8–1,2 мм, затем закаливаем и отпускаем до твердости 58–62 HRC. Это обеспечивает износостойкую поверхность на конусе и резьбе, сохраняя при этом вязкую сердцевину, поглощающую вибрации. Гайка изготавливается из стали 20CrMnTi и цементируется до той же твердости. Все ответственные поверхности — конус, резьба гайки и посадочное место цанги — после термической обработки подвергаются чистовому шлифованию для устранения деформаций. Чистота поверхности конуса составляет Ra 0,2 мкм, что обеспечивает плавную посадку цанги и воспроизводимое усилие зажима.
Как мы обеспечиваем биение 0,005 мм в производстве
Биение — это не единичное измерение; это сумма погрешностей конуса шпинделя, корпуса патрона, цанги и хвостовика развертки. Мы контролируем наш вклад, шлифуя конус ER32 и наружный посадочный диаметр за одну установку на круглошлифовальном станке. Эта соосность проверяется на предустановочном приборе для инструмента с разрешением 0,001 мм. Затем мы испытываем каждый патрон с эталонной цангой ER32 и контрольным стержнем диаметром 20 мм, измеряя TIR на расстоянии 3 мм от торца цанги. Мы отбраковываем все, что превышает 0,005 мм. Наш средний производственный показатель — 0,003 мм.
Контроль перед каждой отгрузкой
Каждый патрон ER32 проходит трехэтапную проверку. Первый этап — контроль размеров: угол конуса с помощью синусной линейки, шаг резьбы калибром ПР/НЕ, твердость твердомером Роквелла. Второй этап — функциональное испытание: мы устанавливаем патрон на контрольную оправку, загружаем стандартную развертку и измеряем биение у торца и на вылете 50 мм. Третий этап — визуальный осмотр под увеличительным стеклом на наличие заусенцев на кромках или прижогов от шлифования. Мы фиксируем фактическое значение биения в сертификате испытаний, который прилагается к каждому изделию. По вашему запросу мы отправляем видео испытания на биение перед упаковкой.
Характеристика
Значение
Тип цанги
ER32 (ISO 15488)
Варианты диаметра хвостовика
19,05 мм (¾") цилиндрический, 20 мм, 25 мм или по запросу
Материал корпуса
42CrMo (AISI 4140), цементированный и закаленный
Твердость (корпус и гайка)
58–62 HRC
Угол конического седла
8° при вершине, шлифованный
Биение (TIR у торца)
макс. 0,005 мм (в среднем 0,003 мм)
Чистота поверхности конуса
Ra 0,2 мкм
Диапазон зажима
от 2 мм до 20 мм (через цанги ER32)
Максимальный крутящий момент
120 Нм с разверткой с хвостовиком h6
Стандартный срок изготовления
15 дней после утверждения чертежа
Минимальный заказ
Без минимального заказа — принимается единичное изделие
Сертификат контроля
Прилагается к каждому изделию
Вариант с подводом СОЖ для глубокого развертывания
Если вы развертываете отверстия глубже 3 диаметров, удаление стружки становится узким местом. Недостаток СОЖ вызывает наросты на кромке и ухудшение качества поверхности. Мы предлагаем вариант с центральным отверстием для СОЖ диаметром 4 мм, герметизированным уплотнительными кольцами в посадочном месте цанги. Это обеспечивает подачу СОЖ непосредственно к режущей кромке при давлении до 70 бар. Отверстие для СОЖ не ослабляет корпус, поскольку оно расположено на нейтральной оси конуса. Вы можете заказать этот вариант без изменения внешних размеров или характеристик биения.
Индивидуальные конфигурации хвостовика и резьбы
Стандартные патроны подходят для шпинделей BT30, BT40, CAT40 или HSK через переходник. Но многие операции развертывания на станках с ЧПУ используют держатели с цилиндрическим хвостовиком в патронах Weldon или с боковым винтом. Мы можем обработать корпус патрона с лыской под стопорный винт, шпоночным пазом для передачи крутящего момента или специальной резьбой под тягу. Сообщите нам тип вашего шпинделя и шаг резьбы тяги. Мы изменим конструкцию корпуса в CAD, отправим вам 3D PDF для утверждения, затем изготовим по этой спецификации. Небольшие изменения, такие как размер фаски или глубина резьбы, не требуют дополнительной оплаты.
Чистота поверхности развернутого отверстия: чего ожидать
При использовании нашего патрона с острой твердосплавной разверткой с биением 0,005 мм вы можете ожидать чистоту поверхности отверстия Ra 0,4–0,8 мкм в стали (например, 4140) и Ra 0,2–0,4 мкм в алюминии. Увеличение диаметра отверстия обычно составляет 0,005–0,010 мм от диаметра развертки. Это исключает необходимость отдельной операции хонингования для большинства серийных деталей. Если вам требуются более жесткие допуски, наше руководство по допускам при обработке на станках с ЧПУ объясняет, что достижимо с различным инструментом и условиями обработки.
Выбор правильного размера цанги и момента затяжки — это вторая половина уравнения. Изношенная или неподходящая цанга испортит даже идеальный патрон. Прочитайте наше руководство по выбору режущего инструмента для станков с ЧПУ для сравнения цанговых патронов ER, TG и гидравлических патронов в операциях развертывания.
Упаковка и отгрузка с нашего завода в Дунгуане
Каждый патрон индивидуально заворачивается в антикоррозионную бумагу, помещается в подогнанный пластиковый бокс и упаковывается в картонную коробку с пенопластовым вкладышем. Мы отправляем через DHL, FedEx или UPS — до двери за 3–5 дней в большинство стран. Для крупных заказов мы используем авиа- или морские перевозки в зависимости от срочности. За последние 20 лет мы экспортировали продукцию в более чем 40 стран и самостоятельно оформляем таможенные документы. Вы получаете номер отслеживания в течение 24 часов после отгрузки.
Каков минимальный объем заказа для этого патрона ER32?
Минимального заказа нет — мы принимаем заказ на единичное изделие для испытаний или прототипирования, и вы платите ту же цену за единицу, что и при заказе 50 штук.
Можете ли вы изменить диаметр хвостовика или отверстие для СОЖ?
Да, мы изготавливаем хвостовики по индивидуальному заказу (любой диаметр от 16 мм до 32 мм), добавляем лыски, шпоночные пазы или центральные отверстия для СОЖ, а также изменяем шаг резьбы под вашу тягу — все это без платы за проектирование.
Как вы проверяете биение перед отгрузкой?
Мы испытываем каждый патрон с эталонной цангой и контрольным стержнем диаметром 20 мм на предустановочном приборе, фиксируем значение TIR и прилагаем сертификат измерений к отгрузке.
Каков типичный срок изготовления для индивидуальной версии?
Стандартные патроны отгружаются за 15 дней; варианты с индивидуальным хвостовиком или подводом СОЖ — за 20–25 дней, включая утверждение чертежа и контроль образца.
Отправьте нам диаметр хвостовика развертки, тип шпинделя и требуемый допуск отверстия. Мы ответим с твердым коммерческим предложением в течение 12 часов. Электронная почта sc@bquq.com или WhatsApp +86 13713157787. Отправьте ваш чертеж в формате STEP, IGES или PDF — мы подтвердим конструкцию и цену в тот же день. BQUQ прецизионное производство, сделано в Китае, без минимального заказа и без скрытых платежей.