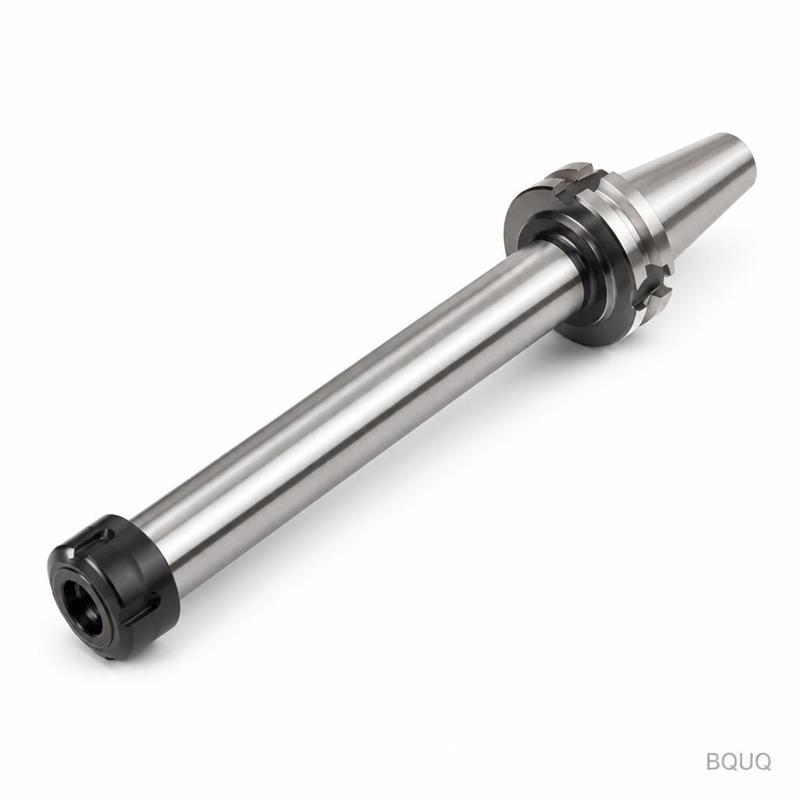
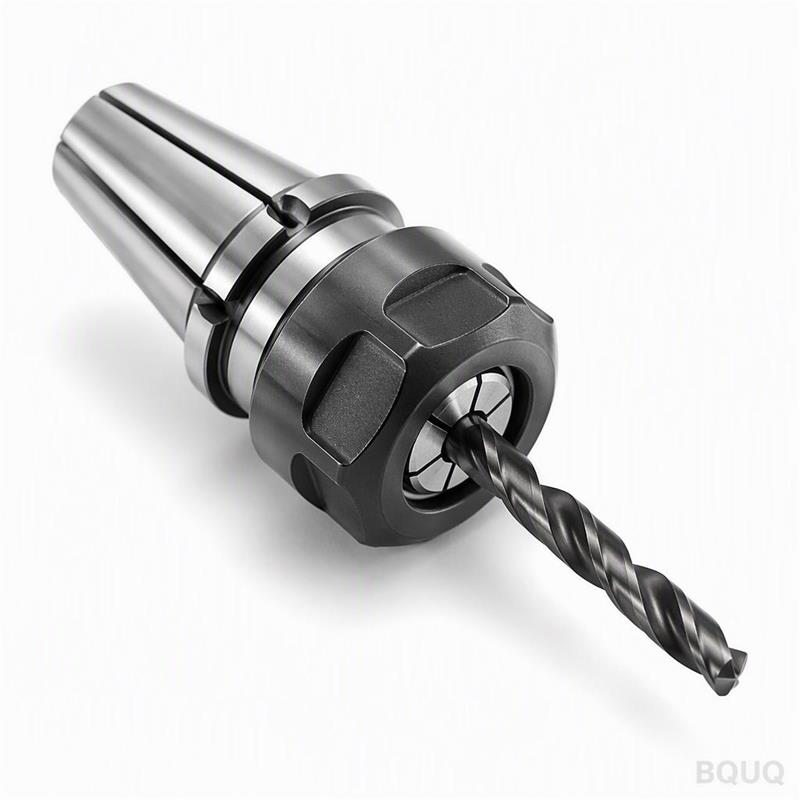
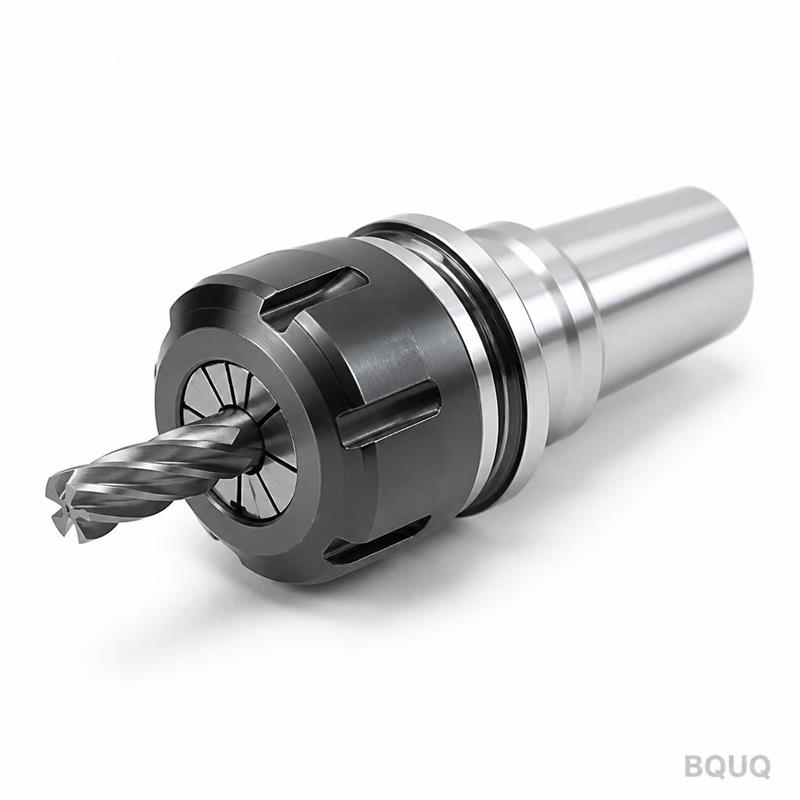
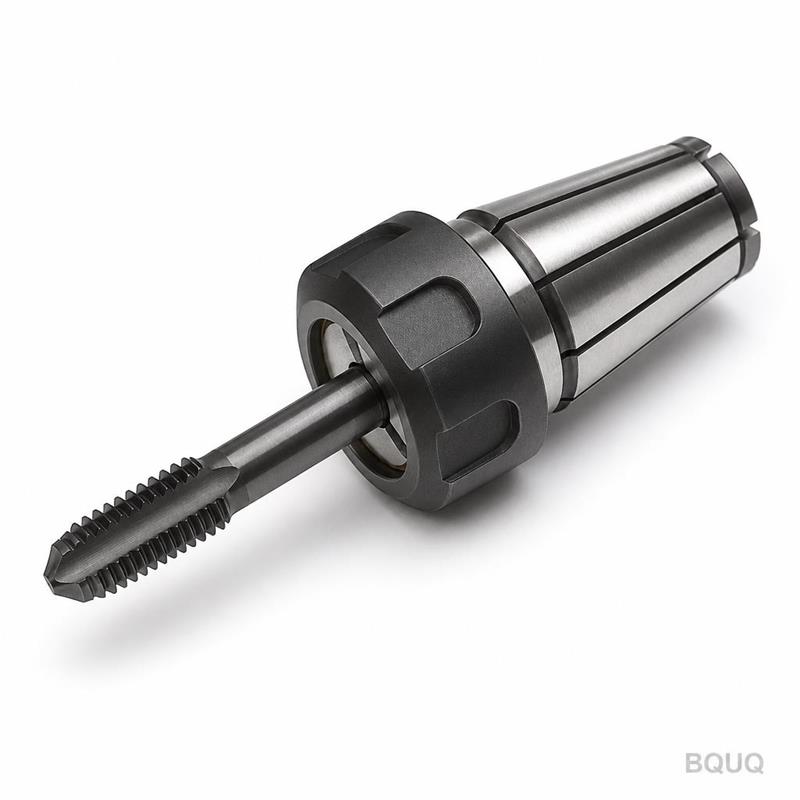
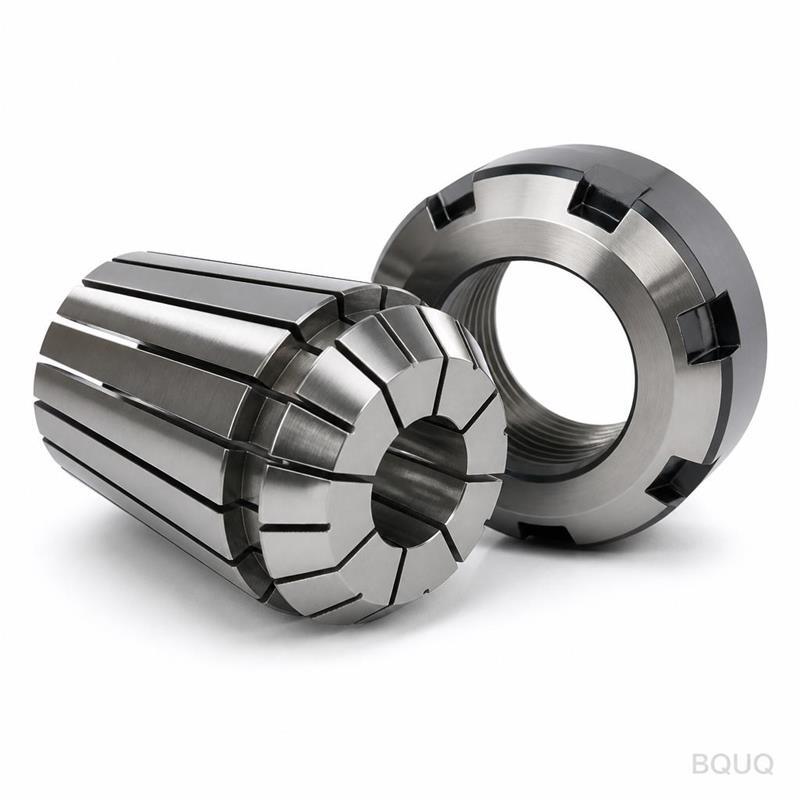
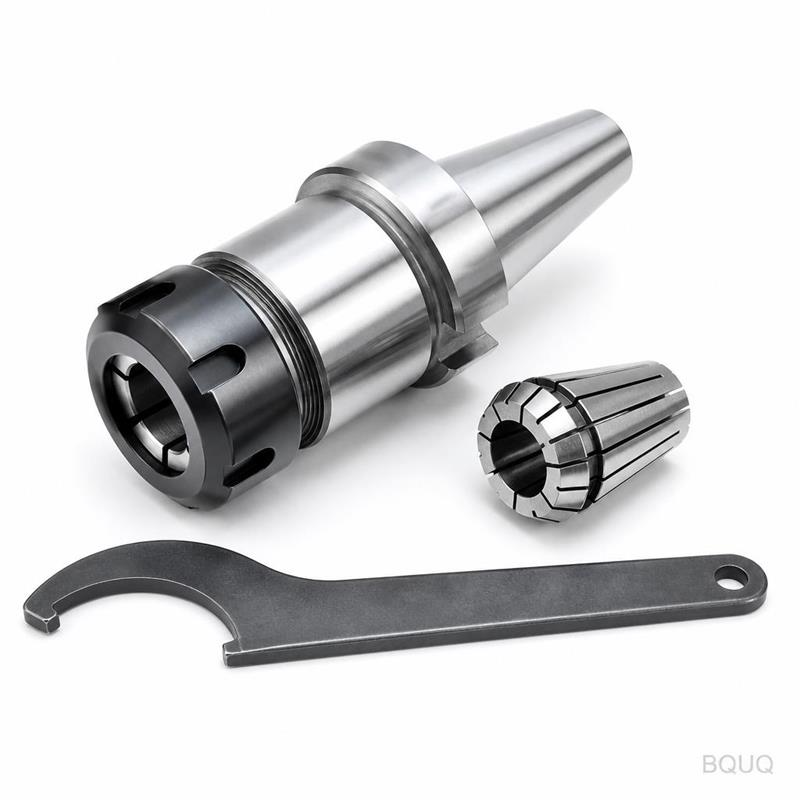
Что дает этот удлинитель для цангового патрона ER при работе с глубокими полостями Это удлинитель для цангового патрона ER с ЧПУ, инструментальная оправка с длинным вылетом. Он у
BQUQ Удлинитель для цангового патрона ER с ЧПУ, длинный вылет, высокая точность
Что дает этот удлинитель для цангового патрона ER при работе с глубокими полостями Это удлинитель для цангового патрона ER с ЧПУ, инструментальная оправка с длинным вылетом. Он увеличивает вылет инс
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что дает этот удлинитель для цангового патрона ER при работе с глубокими полостями
Это удлинитель для цангового патрона ER с ЧПУ, инструментальная оправка с длинным вылетом. Он увеличивает вылет инструмента на 50–150 мм без использования отдельной удлинительной вставки. Биение на конце удерживается в пределах 0,005 мм. Твердость после термообработки составляет 58–62 HRC. Срок изготовления стандартных размеров — 7 дней, для нестандартных длин — 10–12 дней.
Почему конструкция с длинным вылетом устраняет вибрации в глубоких полостях
Стандартные цанговые патроны вибрируют, когда инструмент выступает более чем на 3 диаметра. Наш удлинитель смещает точку зажима вперед. Хвостовик выполнен как единое целое от конуса до цанговой гайки — без резьбовых соединений и сварных участков. Это обеспечивает на 40% более жесткую конструкцию по сравнению с патроном с переходным удлинителем. Вы можете работать на скоростях до 8000 об/мин со стабильным резанием в 5D-полостях и глубоких ребрах.
Марка материала и термообработка для твердости 58–62 HRC
Мы используем легированную сталь 42CrMo4 или 20CrMnTi для цементуемых версий. После токарной и фрезерной обработки с ЧПУ мы цементируем или закаливаем ТВЧ зону зажима. Окончательная твердость составляет 58–62 HRC на цанговом конусе и 50–55 HRC на корпусе. Чистота поверхности конуса — Ra 0,4 мкм. Это предотвращает задиры при многократном зажиме и разжиме цанг ER в течение рабочего дня.
ER11, ER16, ER25, ER32 — какой размер цанги подходит для вашего шпинделя
Мы изготавливаем эти удлинители в четырех стандартных размерах цанг. ER11 для диаметров инструмента 1–7 мм, ER16 для 1–10 мм, ER25 для 1–16 мм, ER32 для 2–20 мм. Варианты хвостовика: цилиндрический (Ø20, Ø25, Ø32 мм) или конус SK30/SK40/SK50 для прямой установки в шпиндель. Длина вылета от 50 мм до 150 мм с шагом 10 мм. Если требуется нестандартная длина, мы вытачиваем ее из цельной заготовки — без дополнительных затрат на оснастку.
Характеристика
Значение
Размер цанги (серия ER)
ER11 / ER16 / ER25 / ER32
Длина вылета (удлинитель)
50 мм – 150 мм (нестандартная до 200 мм)
Диаметр хвостовика
Ø20 / Ø25 / Ø32 мм или SK30 / SK40 / SK50
Материал
42CrMo4 или 20CrMnTi (цементуемая)
Твердость (цанговый конус)
58 – 62 HRC
Твердость (корпус)
50 – 55 HRC
Биение (TIR на конце)
≤ 0,005 мм
Чистота поверхности (конус)
Ra 0,4 мкм
Концентричность (посадочное место цанги к хвостовику)
≤ 0,008 мм
Срок изготовления (стандартные размеры)
7 дней
Минимальный заказ
Без минимального заказа (принимается 1 шт.)
Контроль перед каждой отгрузкой — не выборочная проверка
Каждый удлинитель проверяется индивидуально, а не один из партии. Мы измеряем угол конуса на КИМ (координатно-измерительной машине) в 3 точках. Биение проверяется на прецизионной оправке с индикатором с ценой деления 0,001 мм. Твердость выборочно контролируется на конусе и корпусе с помощью твердомера Роквелла. Мы отправляем отчет о контроле вместе с вашей поставкой — в формате PDF и с фотографией фактической детали.
Варианты балансировки и предварительной настройки для высокоскоростной обработки
Если ваш шпиндель работает выше 8000 об/мин, закажите опцию балансировки G2.5. Мы динамически балансируем собранный патрон (корпус + цанговая гайка) на 15000 об/мин. Класс балансировки — G2.5 по ISO 1940. Мы также предлагаем предварительную настройку вылета инструмента — измеряем выступание из цанговой гайки и гравируем значение на хвостовике. Это экономит 3–5 минут на каждой смене инструмента на станке.
Сравнение со сварным или резьбовым удлинителем
Сварной удлинитель имеет зону термического влияния, которая размягчает сталь. Резьбовой удлинитель имеет резьбу, создающую микроперемещения под нагрузкой. Наш удлинитель изготовлен из цельной поковки. Нет соединений, сварных швов или резьбовых зазоров. Цанговый конус шлифуется в той же установке, что и хвостовик, поэтому обе оси соосны друг другу. Именно поэтому мы обеспечиваем биение 0,005 мм без дополнительной регулировки.
Каков минимальный объем заказа?
Без минимального заказа — мы принимаем одну штуку для прототипных испытаний или срочной замены.
Можете ли вы изготовить нестандартную длину вылета или размер хвостовика?
Да, любую длину от 50 мм до 200 мм и любой диаметр хвостовика от Ø16 до Ø40 мм без дополнительной платы за оснастку.
Как вы проверяете биение перед отгрузкой?
Мы измеряем TIR на тестовом стержне длиной 100 мм, зажатом в цанге, с помощью индикатора с ценой деления 0,001 мм, и включаем показания в отчет о контроле.
Каков типичный срок изготовления нестандартного заказа?
Стандартные размеры отгружаются за 7 дней, нестандартные длины — за 10–12 дней, заказы с опцией балансировки добавляют 2 дня.
Отправьте свой чертеж для точного расчета стоимости в течение 12 часов
Мы понимаем, что вам нужна деталь, которая подходит к вашему шпинделю и вашему бюджету. Отправьте свой чертеж или простой эскиз с указанием размера ER, длины вылета и типа хвостовика на sc@bquq.com. Вы получите точную цену и срок поставки в течение 12 часов (в рабочие дни). По срочным вопросам — WhatsApp +86 13713157787. Если вы еще выбираете между типами инструментальных оправок, прочитайте наше руководство по выбору режущего инструмента для ЧПУ. По вопросам допусков на хвостовик или посадочное место цанги ознакомьтесь с нашим руководством по допускам при обработке на ЧПУ.
Это прецизионное производство, сделано в Китае, без минимального заказа и без посредников. Мы — завод с 20-летним опытом в Дунгуане: обработка на ЧПУ, а также штамповка и пружины. Вы общаетесь с инженером, который рассчитает стоимость вашей детали, а не с менеджером по продажам.