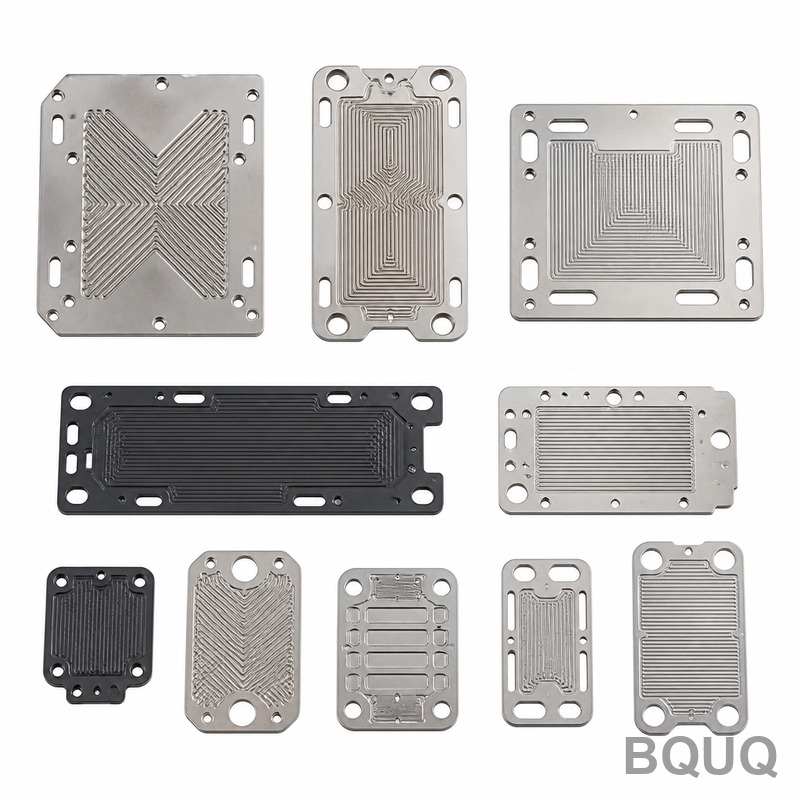
Эта коллекция биполярных пластин для водородных топливных элементов представляет собой набор штампованных металлических пластин (анод, катод и охлаждающие каналы потока), которые
Коллекция биполярных пластин для водородных топливных элементов | BQUQ Прецизионная штамповка
Эта коллекция биполярных пластин для водородных топливных элементов представляет собой набор штампованных металлических пластин (анод, катод и охлаждающие каналы потока), которые образуют основу стек
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Эта коллекция биполярных пластин для водородных топливных элементов представляет собой набор штампованных металлических пластин (анод, катод и охлаждающие каналы потока), которые образуют основу стеков PEM-топливных элементов. Вы получаете плоскостность 0,05 мм на 100 мм, чистоту поверхности Ra 0,4 мкм и диапазон твердости 40–55 HRC в зависимости от подложки, при этом стандартные детали отгружаются в течение 24 часов, а изготовление индивидуальных штампов занимает 15 дней. Мы — BQUQ, завод прецизионного производства с 20-летним опытом в Дунгуане, Китай. Мы штампуем эти пластины на высокоскоростных прессах усилием 250 тонн с замкнутым контуром контроля усилия — правка после штамповки не требуется.
Почему глубина каналов потока остается в пределах ±0,02 мм на каждой пластине
Изменение глубины каналов снижает эффективность топливного элемента. Разница в 0,05 мм изменяет локальный перепад давления на 11% и может привести к голоданию мембраны. Наши штампы шлифуются с допуском профиля 0,005 мм, после чего мы проводим 100% оптическое сканирование каждой пластины — не выборки, не партии — с использованием Keyence IM-8000. Сканирование отображает 1200 точек на каждое поле потока и выявляет любой канал глубже или мельче ±0,02 мм. Вы получаете цифровой отчет с каждой поставкой, что позволяет отследить точную глубину каждого канала в каждой пластине.
Материалы, выдерживающие более 5000 часов воздействия кислого электролита
Биполярные пластины работают в среде с pH 2–3 при температуре 80 °C. Стандартная нержавеющая сталь 316L корродирует и выделяет ионы металлов, которые отравляют катализатор. Мы используем три проверенных варианта: 316L с гальваническим никель-фосфорным покрытием толщиной 1,5 мкм (твердость 850 HV), SS 304 с золотым уплотнением по кромке (0,3 мкм) и титан марки 2 с напылением платины (0,5 мкм). Для крупносерийных стеков мы также штампуем графитовый композит толщиной 0,1 мм, который не требует покрытия. Каждый материал проходит ускоренное кислотное испытание в течение 500 часов перед утверждением для производства.
Как мы контролируем пружинение, чтобы ваша пластина оставалась плоской с точностью 0,05 мм
Штампованный металл всегда пружинит. Если не компенсировать это, пластина шириной 200 мм изогнется на 0,3 мм после снятия с пресса, и этот зазор нарушит уплотнение с мембраной. Мы перегибаем штамп на расчетную величину — измеренную по пробной партии из 50 изделий — и затем выполняем дополнительную операцию чеканки при 80% усилия пресса. Это обеспечивает конечную плоскостность 0,05 мм на 100 мм, измеряемую на поверочной плите из гранита с индикатором часового типа. Для пластин шире 250 мм мы предлагаем снятие остаточных напряжений отжигом (400 °C, 2 часа), что фиксирует плоскостность на уровне 0,03 мм.
Стойкость инструмента и обслуживание штампов, обеспечивающие стоимость детали ниже $0,40
Изношенный штамп изменяет геометрию каналов в течение 10 000 ходов. Наши штампы из инструментальной стали D2 вакуумно закалены до 60–62 HRC и покрыты TiN, что обеспечивает ресурс 500 000 ходов до первой перешлифовки. Мы контролируем износ штампа лазерным профилометром после каждых 50 000 ходов и записываем данные в файл вашей детали. Если канал отклоняется более чем на 0,01 мм, мы останавливаем пресс и перешлифовываем штамп — вы никогда не получите партию с дрейфующими размерами. Типичная стоимость пластины (0,1 мм 316L, активная площадь 100 см²) составляет $0,35–0,40 при объеме 100 000 изделий в год.
Контроль перед каждой отгрузкой: оптическое сканирование, испытание на герметичность и проверка твердости
Каждая пластина проходит три проверки. Первая — оптическое сканирование Keyence для контроля глубины каналов, ширины и плоскостности (как описано выше). Вторая — испытание на герметичность гелием при давлении 2 бар — скорость утечки должна быть ниже 1×10⁻⁶ мбар·л/с. Третья — микро-испытание твердости по Виккерсу на поверхности покрытия (целевое значение 850 HV для Ni-P, ±50 HV). Мы прикладываем файлы с исходными данными к упаковочному листу. Если вам требуется сторонняя инспекция (SGS или TÜV), мы задерживаем отгрузку до ее успешного прохождения — без дополнительной платы, просто задержка на 2 дня.
Индивидуальные конструкции полей потока без полной стоимости штампа
Не каждый стек использует стандартный серпантинный или параллельный рисунок каналов. Если у вас индивидуальное поле потока (например, межпальцевое, спиральное или биомиметическое), мы можем изготовить прототип из листа 0,1 мм методом лазерной обработки с шириной реза 0,02 мм, а затем проверить его на вашем испытательном стенде. После вашего утверждения мы преобразуем геометрию в жесткий штамп для производства. Срок изготовления прототипа — 5 дней, и мы отменяем плату за проектирование штампа при заказе более 5000 пластин. Для стандартных рисунков наши существующие штампы покрывают 90% распространенных размеров PEM (50–400 см²) без затрат на инструмент.
Упаковка и отгрузка, защищающие плоскостность 0,05 мм при транспортировке
Тонкие пластины гнутся в коробке. Мы укладываем каждую пластину с пенополиуретановой прокладкой 0,5 мм, помещаем стопку в жесткий пластиковый лоток и вакуумно упаковываем в антикоррозионную пленку. Лоток затем укладывается в коробку с угловыми пенопластовыми блоками, предотвращающими удары по кромкам. Мы отправляем через DHL или FedEx для небольших заказов (1–2 дня до США/ЕС) или морским транспортом для крупных партий (25–30 дней до Лос-Анджелеса или Роттердама). Каждая упаковка включает индикаторную карточку влажности — если она порозовеет, пластины подверглись воздействию влаги, и мы заменим их бесплатно.
Технические характеристики коллекции биполярных пластин для водородных топливных элементов
Параметр
Значение
Материалы
316L, SS 304, Ti Gr2, графитовый композит (0,1–0,3 мм)
Стандартные размеры
50, 100, 200, 400 см² активной площади (индивидуально до 600 см²)
Допуск глубины каналов
±0,02 мм
Плоскостность
0,05 мм на 100 мм (0,03 мм после отжига)
Чистота поверхности (штамповка)
Ra 0,4 мкм на уплотняемых участках
Твердость (покрытая поверхность)
850 HV Ni-P / 550 HV Ti Gr2 / 60 HRC сталь штампа
Скорость утечки (гелий, 2 бар)
<1×10⁻⁶ мбар·л/с
Срок изготовления (стандартные детали)
24 часа с момента утверждения чертежа
Срок изготовления (индивидуальный штамп)
15 дней (включая проектирование штампа)
Минимальный заказ
Без минимального заказа — принимается один прототип
Как избежать распространенных дефектов штамповки биполярных пластин
Три дефекта выводят биполярные пластины из строя: микротрещины на кромках каналов, отслоение покрытия на изгибах и остаточный заусенец, прокалывающий мембрану. Мы предотвращаем их: (1) используя радиус углов 0,05 мм в конструкции штампа — никогда не острую кромку, (2) нанося покрытие после штамповки, а не до нее, чтобы слой Ni-P повторял форму металла без растрескивания, и (3) выполняя вибрационную зачистку заусенцев в течение 20 минут, которая удаляет любые микроскопические кромочные заусенцы. Если вы хотите понять, как геометрия инструмента влияет на эти дефекты, прочитайте наше руководство по выбору режущего инструмента для ЧПУ — те же принципы радиуса кромки применимы к штампам. Для анализа суммирования допусков в сборке вашего стека наше руководство по допускам при ЧПУ-обработке объясняет, как распределить бюджет плоскостности и глубины каналов в многопластинчатой системе.
Часто задаваемые вопросы
Каков минимальный объем заказа для индивидуальной конструкции биполярной пластины?
Минимального заказа нет — мы изготовим один прототип для вашего испытательного стенда, а полная производственная цена снижается только при превышении 1000 изделий в год.
Можете ли вы воспроизвести мою существующую геометрию поля потока с пластины конкурента?
Да, пришлите нам образец или 2D/3D чертеж, и мы лазерно отсканируем профиль каналов и воспроизведем его с точностью ±0,02 мм, включая спецификацию покрытия.
Как вы проверяете качество при крупносерийном заказе на 50 000 пластин?
Мы проводим 100% оптическое сканирование каждой пластины, а не только выборки из партии, а испытание на герметичность гелием выполняется на 10% статистической выборке с каждого поддона — вы получаете полный файл данных с каждой поставкой.
Каков фактический срок изготовления индивидуального штампа и первого образца?
Проектирование индивидуального штампа занимает 5 дней, изготовление штампа — 7 дней, а первый образец (с полным отчетом о контроле) отгружается на 15-й день; стандартные детали с существующих штампов отгружаются в течение 24 часов.
Получите твердое предложение в течение 12 часов
Отправьте ваш чертеж (STEP, DXF или PDF) или образец пластины, и мы вернем твердое предложение с точной ценой, сроком изготовления и примечанием DFM по любым потенциальным проблемам с допусками. Мы — завод прецизионного производства, сделано в Китае, с 20-летним опытом штамповки — без минимального заказа, полная прослеживаемость, и мы напрямую говорим на английском. Эл. почта sc@bquq.com или WhatsApp +86 13713157787. Мы отвечаем в течение 12 часов, обычно быстрее.