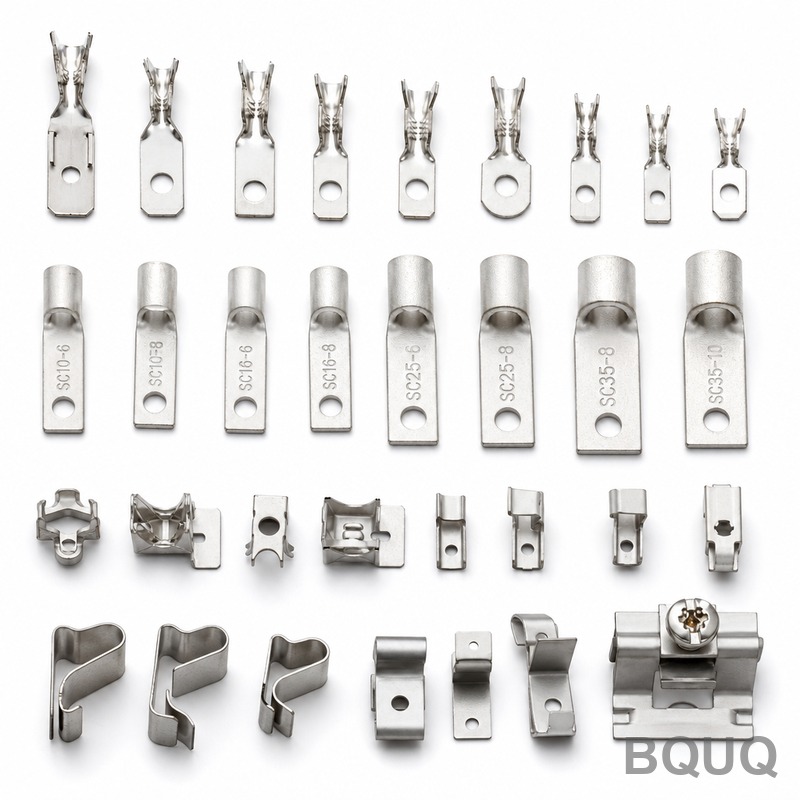
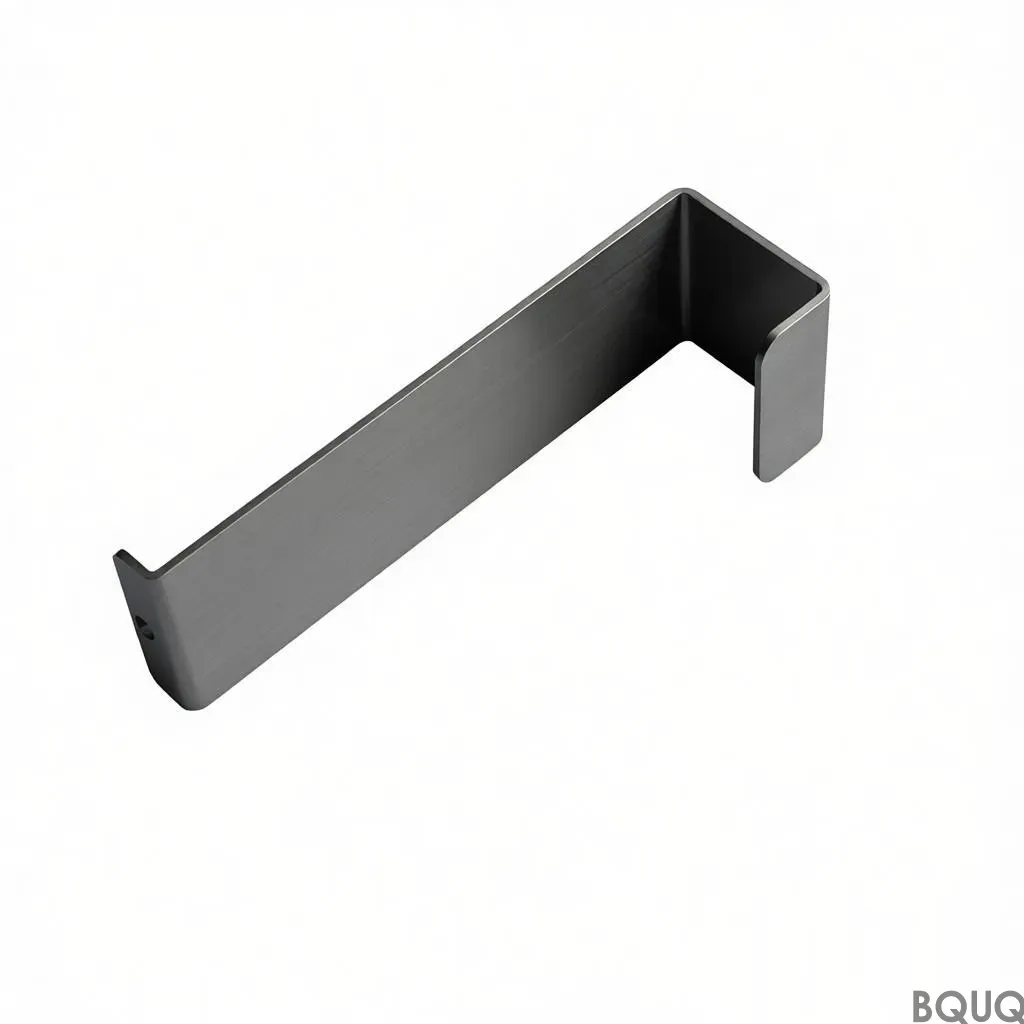
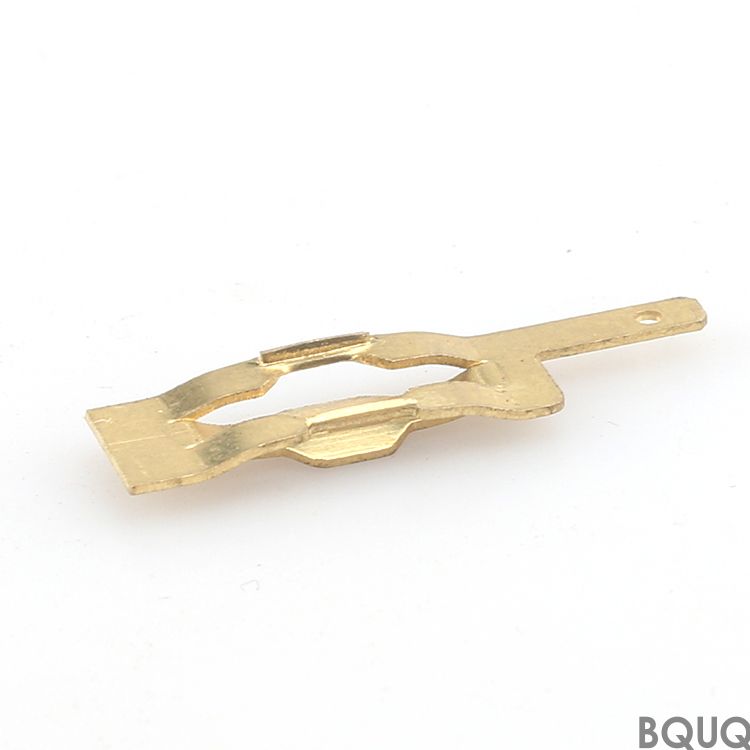
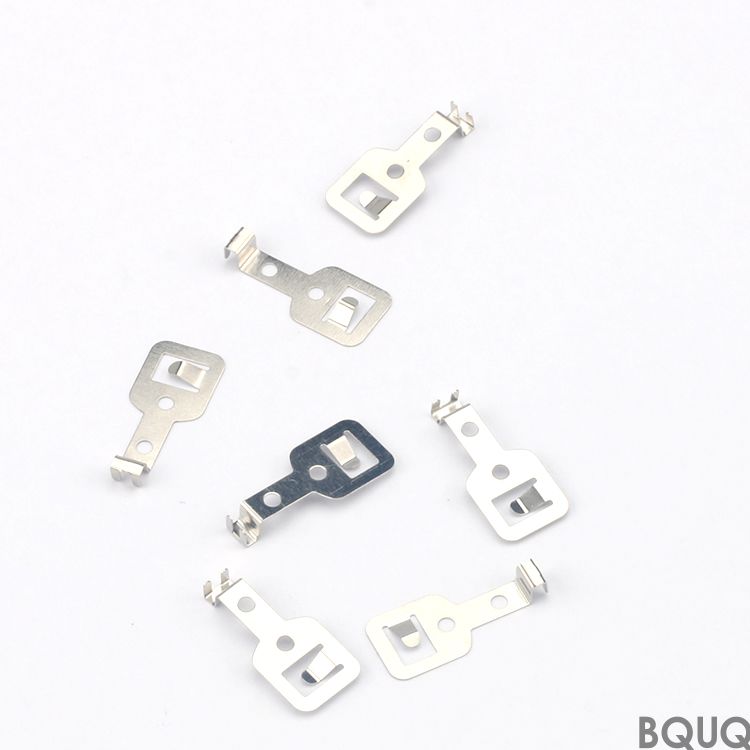
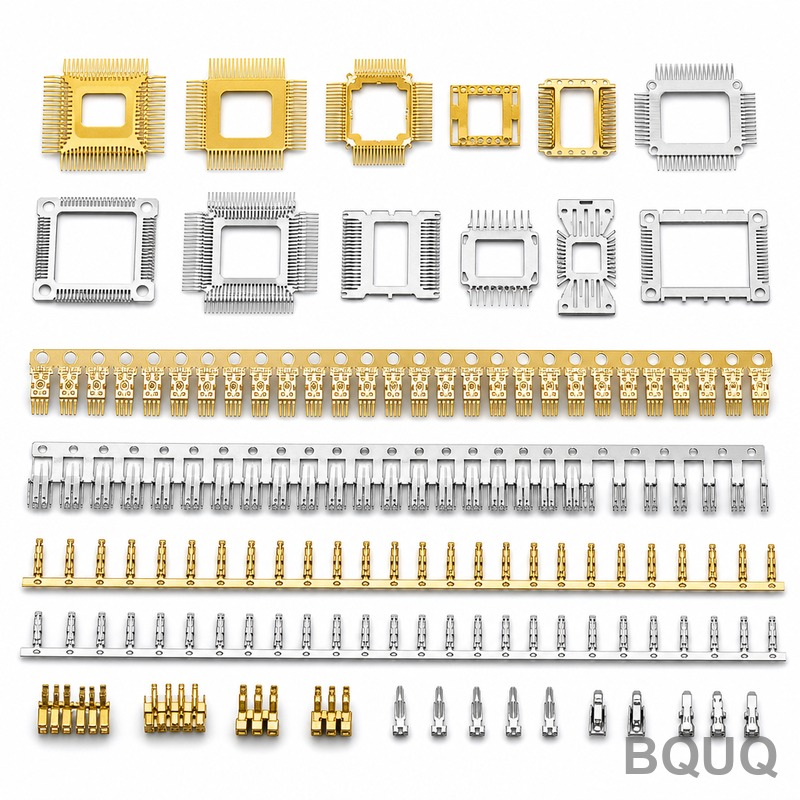
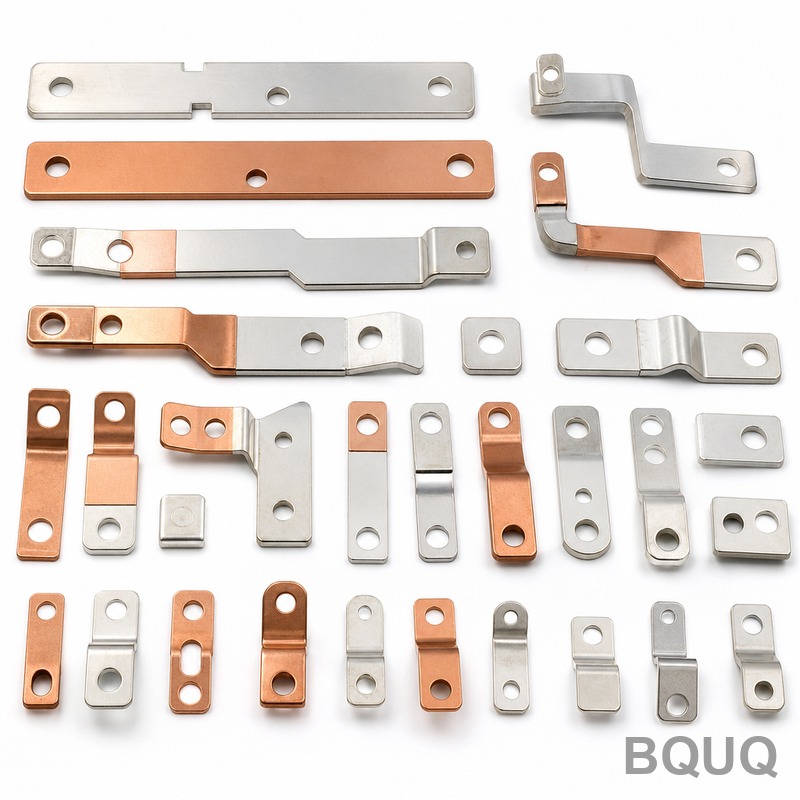
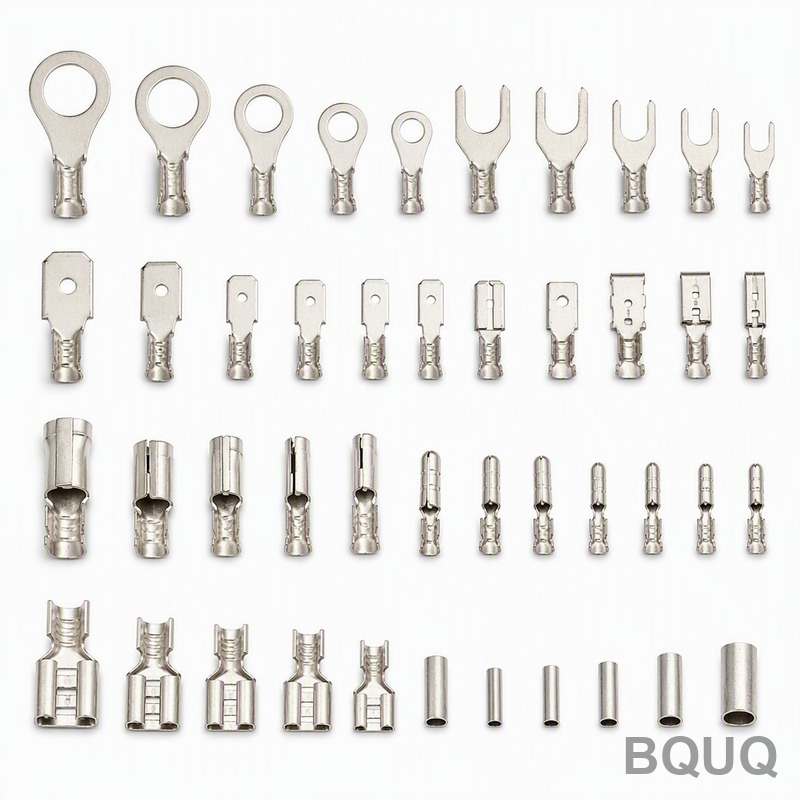
Это полная линейка клемм и клипс для солнечных распределительных коробок — штампованные металлические контакты, которые фиксируют PV-провода на месте и передают ток от панели к каб
Коллекция клемм и клипс для солнечных распределительных коробок | BQUQ Точная штамповка
Это полная линейка клемм и клипс для солнечных распределительных коробок — штампованные металлические контакты, которые фиксируют PV-провода на месте и передают ток от панели к кабелю. Каждая деталь и
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это полная линейка клемм и клипс для солнечных распределительных коробок — штампованные металлические контакты, которые фиксируют PV-провода на месте и передают ток от панели к кабелю. Каждая деталь изготавливается на высокоскоростных прессах Bruderer с допуском ±0,02 мм, чистотой поверхности Ra 0,8 и твердостью до HV 450 для пружинных клипс, выдерживающих 10 000 циклов вставки без потери усилия зажима.
Почему наши штампованные контакты выдерживают 30 А без перегрева
Клеммы изготавливаются из меди C1100 или фосфористой бронзы C5191, в зависимости от вашей токовой нагрузки. Для систем с током 30 А и выше мы указываем медь C1100 толщиной 0,6 мм с селективным серебряным покрытием (2–3 мкм) на контактной зоне. Это снижает переходное сопротивление ниже 0,5 мОм и удерживает рост температуры ниже 30 К при номинальном токе. Для пружинных клипс мы используем C5191-H, что обеспечивает предел текучести 500 МПа — клипса продолжает прижиматься к PV-проводу даже после 10 000 циклов соединения. Мы также предлагаем версии с лужением для сред с солевым туманом (испытано 96 часов по ASTM B117).
Конструкция штампов, снижающая высоту заусенца до 0,03 мм
Заусенцы — основная причина дуговых разрядов в распределительных коробках. Наш инструментальный цех изготавливает прогрессивные штампы с зазором 5–7% от толщины материала между пуансоном и матрицей. Этот зазор в сочетании с микрошлифованным наконечником пуансона (Ra 0,2) удерживает высоту заусенца ниже 0,03 мм на кромке среза. Мы также добавляем вторичную операцию чеканки для контактных пружинных лепестков — это упрочняет радиус и устраняет микротрещины, которые могут распространяться при вибрации. Каждый новый штамп проходит валидацию на 50 000 тестовых ходов до начала производства.
Материалы и термообработка, которые мы используем для деталей с PV-рейтингом
Мы храним четыре марки материалов специально для компонентов солнечных распределительных коробок: C1100 ETP медь (проводимость 101% IACS), C5191 фосфористая бронза (пружинный отпуск), C7521 нейзильбер (для коррозионной стойкости) и SUS301 нержавеющая сталь (для клипс байпасных диодов при высоких температурах). Пружинные клипсы из C5191 подвергаются дисперсионному твердению при 300°C в течение 2 часов для достижения HV 350–450, в то время как клипсы из нержавеющей стали получают светлый отжиг при 480°C для восстановления упругости. Мы не используем переработанную медь — каждый рулон поставляется с сертификатом завода-изготовителя, показывающим химический состав и проводимость.
Контроль перед каждой отгрузкой: КИМ и испытание на усилие выдергивания
Мы измеряем три критических размера в каждой партии: ширину клеммы (до ±0,02 мм), зазор клипсы (до ±0,03 мм) и плоскостность паяльной площадки (до 0,05 мм общая). КИМ (Zeiss Contura) проверяет первую деталь из каждого комплекта штампа; для производственных партий мы извлекаем 5 деталей в час из пресса и проверяем цифровым микрометром и динамометром на 50 Н. Испытание на выдергивание имитирует выдергивание PV-провода — мы требуем минимальное усилие удержания 80 Н для провода сечением 2,5 мм². Протоколы испытаний прилагаются к каждой отгрузке, показывая измеренные значения в соответствии с вашими требованиями на чертеже.
Упаковка и доставка для коллекции клемм и клипс солнечных распределительных коробок
Детали очищаются в ультразвуковой ванне для удаления штамповочного масла, затем упаковываются в антистатические пакеты с осушителем. Мы отгружаем в телескопических коробках с 5-слойным гофрокартоном, каждая коробка вмещает 10 000–50 000 деталей в зависимости от размера. Для катушек мы используем пластиковые катушки 330 мм с 4 000–8 000 деталей на катушку, с лентой через каждые 20 позиций для удобной подачи в SMT. Стандартный срок поставки — 15 дней для штампованных деталей без покрытия, 20 дней с серебряным или оловянным покрытием. Авиаперевозка из Дунгуаня в Лос-Анджелес занимает 3 дня; морская перевозка в Роттердам — 25 дней. Мы также можем хранить запас на нашем складе в Гонконге для поставок JIT.
Чем наш процесс штамповки отличается от CNC-обработки для этого продукта
Штамповка — правильный процесс для клемм большого объема, потому что она производит деталь за один ход — без отходов материала, без вторичной механической обработки. Наши прессы работают со скоростью 200–400 ходов в минуту, поэтому заказ на 100 000 деталей выполняется за 2 дня. CNC-обработка заняла бы в 10 раз больше времени и стоила бы в 4–5 раз дороже за деталь. Однако, если ваша конструкция имеет сложные 3D-изгибы или требует жестких допусков ниже ±0,01 мм, мы порекомендуем гибридный подход: штамповка плоской заготовки, затем CNC-обработка критической контактной поверхности. См. наше руководство по выбору режущего инструмента для CNC, когда резка является лучшим выбором.
Проверки конструкции, которые мы отмечаем до отправки финального чертежа
Мы проверяем каждый чертеж на три распространенные проблемы: (1) радиус изгиба меньше 1× толщины материала — это растрескивает зернистую структуру; мы рекомендуем минимум 1,5× толщины для меди и 2× для нержавеющей стали. (2) Допуски жестче ±0,02 мм на штампованных элементах — мы можем их выдержать, но стоимость штампа возрастает на 30%. (3) Покрытие, указанное на всей детали — мы рекомендуем селективное покрытие только на контактной зоне для экономии затрат. Если вы не уверены в вашем допусковом анализе, прочтите наше руководство по допускам CNC-обработки для общего справочника о том, что достижимо в точном производстве.
Без минимального заказа — мы запускаем пилотные партии от 1 000 деталей
Каков минимальный заказ для индивидуальной конструкции клеммы?
Минимального заказа нет — мы штампуем 1 000 деталей для пилотной партии и масштабируем до 1 миллиона в месяц по мере роста вашего проекта.
Можете ли вы соответствовать существующей клемме от другого поставщика?
Да, отправьте нам чертеж или физический образец; мы восстанавливаем размеры и материал в течение 2 дней, затем предоставляем цену на инструмент и цену за деталь.
Как вы гарантируете качество для заказа большого объема?
Мы запускаем SPC на каждом прессе — контрольные карты отслеживают ширину и зазор каждый час, и финальная выборочная проверка по AQL 1.0 проводится перед упаковкой.
Каков самый быстрый срок поставки для прототипа?
Мы можем отгрузить прототипы с мягким инструментом за 7 дней; жесткий инструмент занимает 20 дней, а производственные детали следуют через 15 дней после утверждения.
Отправьте ваш чертеж для твердой цены в течение 12 часов. Электронная почта sc@bquq.com или WhatsApp +86 13713157787. Мы ответим с полным breakdown затрат — инструмент, цена за единицу при объемах 10k/50k/100k и дата поставки. Без минимального заказа, сделано в Китае, гарантированная точность производства.