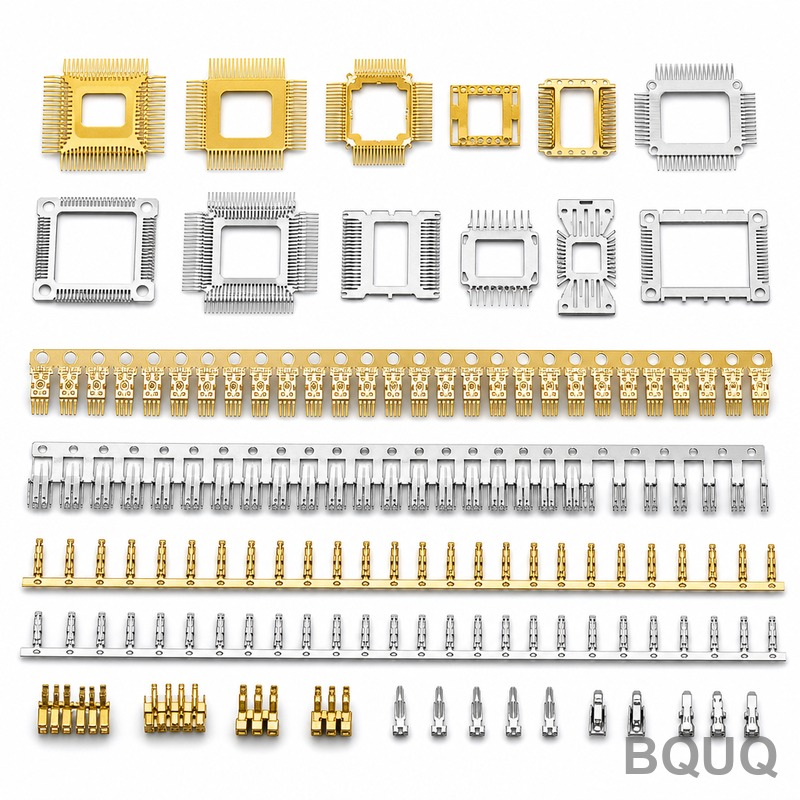
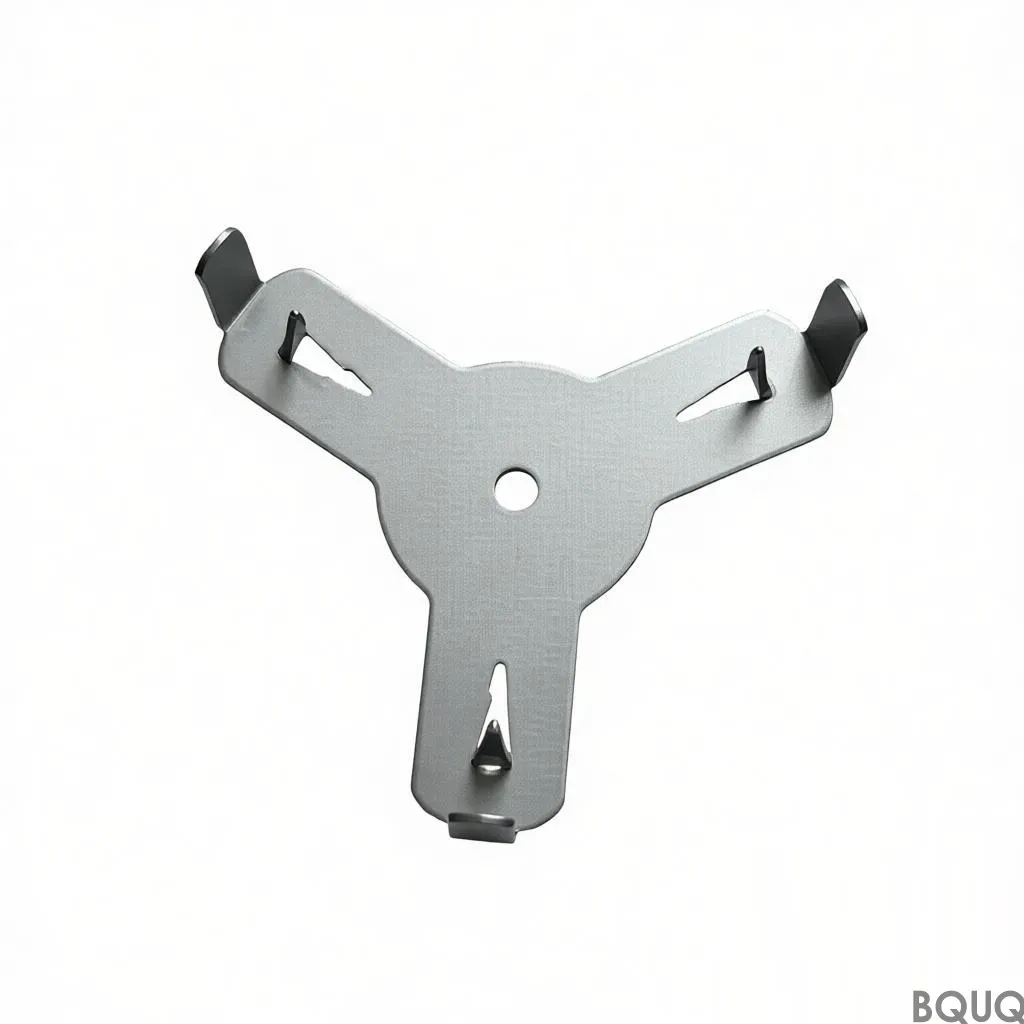
Наша коллекция прецизионных штампованных каркасов выводов — это семейство высокоплотных металлических носителей, используемых для поддержки и межсоединения полупроводниковых криста
Наша коллекция прецизионных штампованных каркасов выводов — это семейство высокоплотных металлических носителей, используемых для поддержки и межсоединения полупроводниковых кристаллов, сенсорных матр
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Наша коллекция прецизионных штампованных каркасов выводов — это семейство высокоплотных металлических носителей, используемых для поддержки и межсоединения полупроводниковых кристаллов, сенсорных матриц и оптоэлектронных корпусов. Мы обеспечиваем плоскостность в пределах 0,02 мм на длине 50 мм, допуск штамповки ±0,01 мм и шероховатость поверхности Ra 0,4 мкм, при стандартном сроке производства 7 рабочих дней. Каждый каркас изготавливается из сертифицированной ленты на нашем заводе в Дунгуане, поэтому вы получаете точность специализированного инструментального цеха без задержек импорта.
Как мы удерживаем ±0,01 мм при высокоскоростной штамповке
Наши прессы работают со скоростью от 200 до 600 ходов в минуту, но скорость не определяет точность. Мы используем последовательные штампы с карбидными вставками, отшлифованными до зеркального состояния, и повторно сертифицируем износ штампа после каждых 50 000 ходов. Лента направляется через сервоприводные подающие устройства с замкнутым контуром контроля длины, что исключает ошибку шага до её возникновения. Мы также проводим 100% оптический контроль критических кончиков выводов — не выборочно, — поэтому вы получаете каркасы, где каждый палец находится там, где указано в CAD-файле.
Материалы и термообработка, предотвращающие усталость выводов
Мы поставляем C19400 (медь-железо), C70250 (медь-никель-кремний) и Alloy 42 (железо-никель) толщиной от 0,10 мм до 0,50 мм. Для высокоцикловых применений мы указываем C19400 в полутвёрдом или полностью твёрдом состоянии, что обеспечивает типичную твёрдость 120–160 HV. Если требуется более высокая прочность, мы подвергаем Alloy 42 термообработке до 180–220 HV после штамповки, но контролируем процесс так, чтобы поверхность оставалась свободной от окалины. Мы не гнём, не снимаем напряжения и не наносим покрытия без предварительного подтверждения направления волокон ленты.
Селективное покрытие и паяемость, которые мы гарантируем
Большинство каркасов выводов выходят из строя на границе раздела, а не при штамповке. Поэтому мы предлагаем селективное серебряное покрытие (2,5–5,0 мкм) и никель-палладий-золотое покрытие (0,5–1,0 мкм) только на зонах соединения, оставляя остальную часть каркаса без покрытия для снижения стоимости. Мы тестируем паяемость по стандарту JIS C 0050, используя весовой метод смачивания для подтверждения отсутствия несмачивания после парового старения. Если вы используете бессвинцовый оплав, мы можем предварительно проверить совместимость с вашим профилем паяльной пасты — просто отправьте температурную кривую.
Контроль размеров перед каждой отгрузкой
Мы не отгружаем партию, если первое изделие и последнее изделие не прошли один и тот же контроль. Наша лаборатория контроля качества использует CNC-видеоизмерительную машину с разрешением 0,5 мкм, профилометр для Ra и твердомер, откалиброванный по ASTM E18. Для каждого заказа мы выдаём отчёт по размерам, охватывающий ширину выводов, шаг выводов, копланарность и высоту заусенцев. Высота заусенцев остаётся ниже 5% толщины материала — это наш внутренний предел, а не требование клиента.
Упаковка и антистатическая защита для монтажа кристалла
Каркасы поставляются в антистатических лотках или на 13-дюймовых катушках, в зависимости от вашей линии сборки. Мы используем антикоррозионную бумагу между слоями и вакуумную герметизацию катушек во влагозащитных пакетах с осушителем и индикаторными карточками влажности. Если вы используете автоматизированный монтаж кристалла, мы можем добавить съёмную защитную плёнку для предотвращения накопления пыли. Каждая коробка имеет номер партии, что позволяет проследить катушку ленты, номер штампа и оператора до конкретной смены.
От прототипа до производства без сюрпризов с инструментом
Мы изготавливаем прототипный штамп за 10 дней и отправляем от 50 до 200 изделий для вашего теста на пригодность. После утверждения образцов мы переносим ту же геометрию штампа на закалённый производственный штамп — без перепроектирования и без дрейфа допусков. Мы храним прототипный инструмент в течение 24 месяцев, поэтому ваша следующая ревизия начинается с известной базовой точки. Так мы поддерживаем ваш проект в движении, независимо от того, нужно ли вам 200 изделий или 2 миллиона.
Стоимость за каркас против совокупной стоимости владения
Более дешёвые штамповочные цеха часто предлагают более низкую цену за штуку, но добавляют скрытые затраты: более медленную доставку, нестабильное покрытие и бракованные партии, которые останавливают вашу линию. Наши каркасы стоят на 5–10% дороже за штуку при первом заказе, но мы снижаем уровень брака ниже 0,3% и отгружаем вовремя в 98% случаев. Добавьте стоимость остановки SMT-линии — и наша цена становится более выгодным вариантом. Для полного сравнения того, как точность влияет на ваш бюджет на обработку, см. наше руководство по допускам CNC-обработки.
Подбор правильного инструмента для материала вашего каркаса выводов
Штампы — это режущие инструменты, и они изнашиваются, как и любые другие. Если вы проектируете ответный инструмент или приспособления для этих каркасов, руководство по выбору CNC-режущих инструментов объясняет, как выбирать карбидные марки и покрытия для тех же медных сплавов, которые мы штампуем. Руководство охватывает срок службы кромки и нагрузку на стружку для C19400, что поможет вам избежать поломки инструмента при обработке собственных тестовых приспособлений.
Параметр
Спецификация / Диапазон
Материалы
C19400, C70250, Alloy 42, C15100
Толщина ленты
0,10 мм – 0,50 мм
Допуск штамповки
±0,01 мм
Плоскостность
Макс. 0,02 мм на длине 50 мм
Твёрдость (C19400)
120 – 160 HV (полутвёрдое до полностью твёрдого)
Твёрдость (Alloy 42)
180 – 220 HV (после термообработки)
Шероховатость поверхности (Ra)
0,4 мкм на штампованных поверхностях
Высота заусенцев
≤ 5% толщины материала
Срок поставки (прототип)
10 рабочих дней
Срок поставки (производство)
7 рабочих дней после утверждения
Минимальный заказ
Без минимального заказа (1 шт. для прототипа)
Варианты покрытия
Селективное Ag (2,5–5,0 мкм), NiPdAu (0,5–1,0 мкм)
Каков минимальный объём заказа для этой коллекции?
У нас нет минимального заказа — вы можете заказать 1 прототип или 1 миллион производственных каркасов, и цена за штуку корректируется только в зависимости от объёма.
Могу ли я изменить форму каркаса и рисунок покрытия?
Да, мы изготавливаем индивидуальные штампы для любого контура, количества выводов и зоны селективного покрытия — просто отправьте 2D/3D-файл и ваши требования к сборке.
Как вы обеспечиваете качество для большой партии?
Мы проводим SPC-контроль критических размеров каждые 2 часа, а также 100% оптическую проверку кончиков выводов и копланарности перед упаковкой.
Каков ваш типичный срок поставки для заказа штампованных каркасов выводов?
Прототипные штампы изготавливаются за 10 рабочих дней; производственные заказы отгружаются через 7 рабочих дней после утверждения образцов, с ускоренными вариантами для повторных инструментов.
Мы — завод прецизионного производства в Дунгуане, Китай, с 20-летним опытом CNC-обработки и штамповки. Наша коллекция прецизионных штампованных каркасов выводов создана для инженеров, которые не могут позволить себе дрейф размеров. Отправьте свой чертёж сегодня для получения твёрдого расчёта в течение 12 часов — email sc@bquq.com или WhatsApp +86 13713157787. Мы ответим с анализом DFM, разбивкой затрат и надёжной датой поставки.