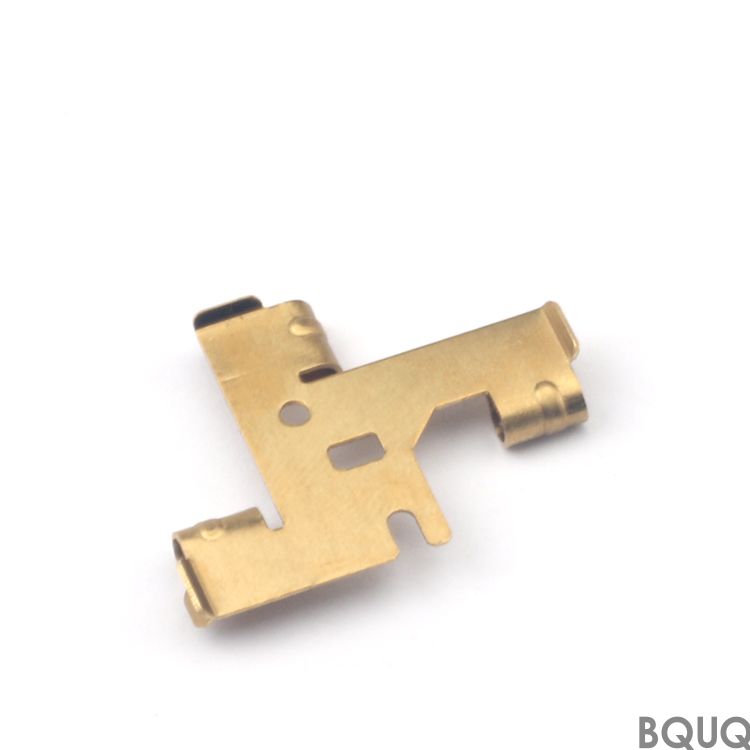
Что делает эта штампованная деталь внутри батарейного отсека вашей игрушки Это изделие металлической штамповки: пружина контакта батарейки и силовая клемма, сформированные из одно
Пружины контактов батарейного отсека игрушек и силовые клеммы | Изготовление пресс-форм на заказ от BQUQ
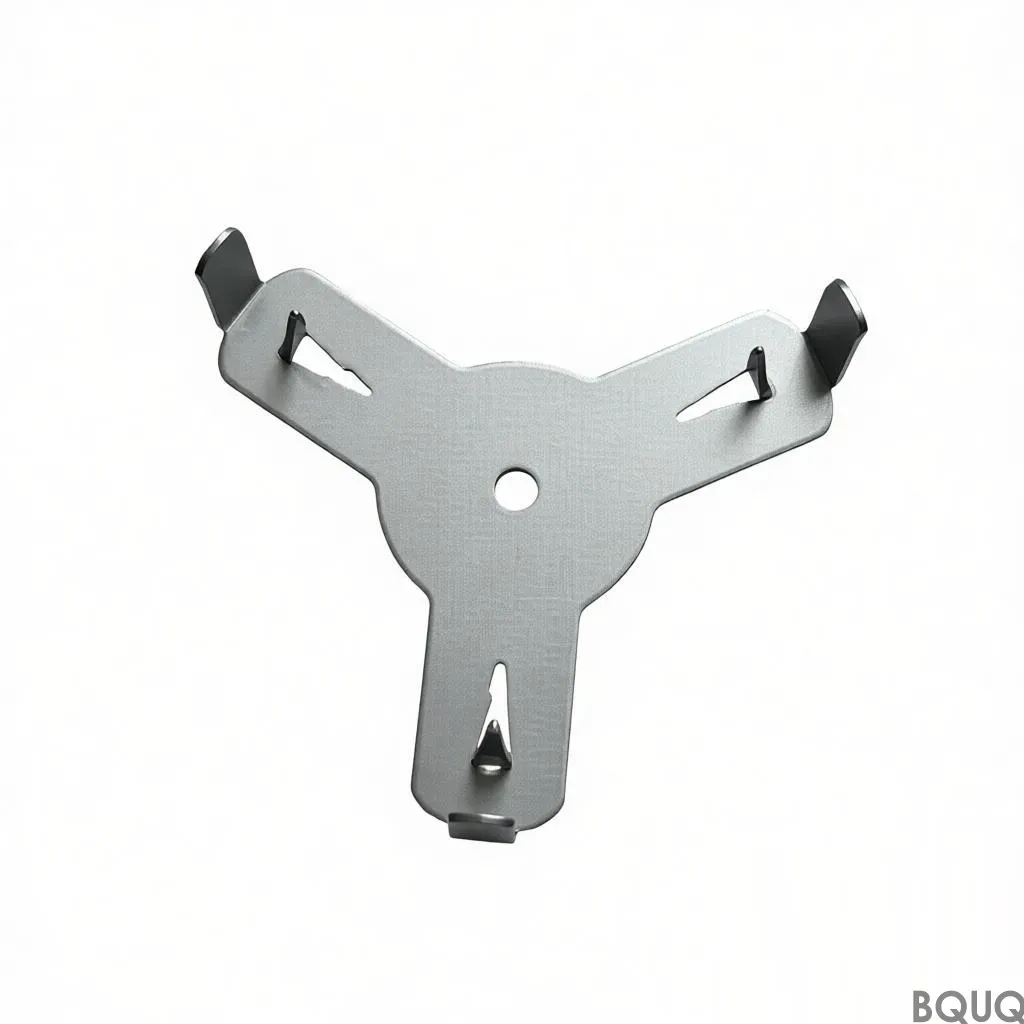
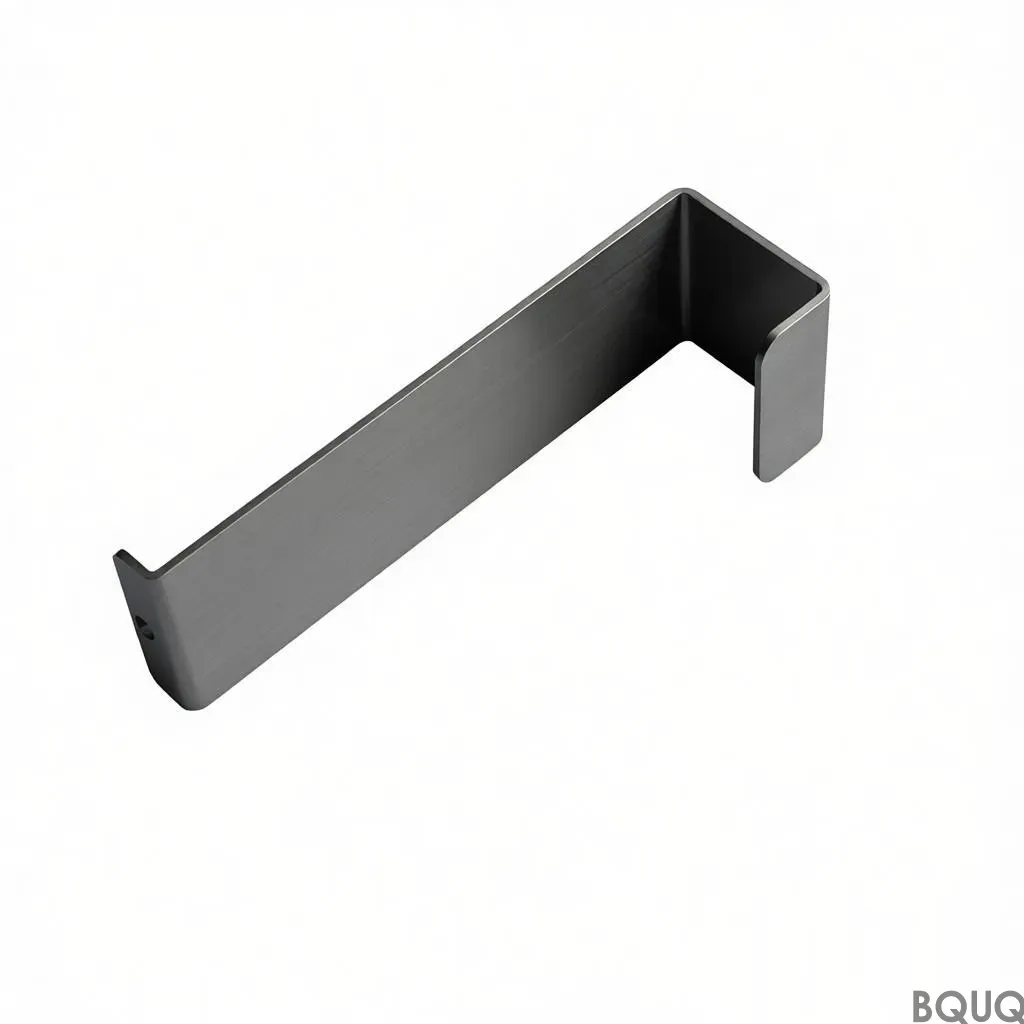
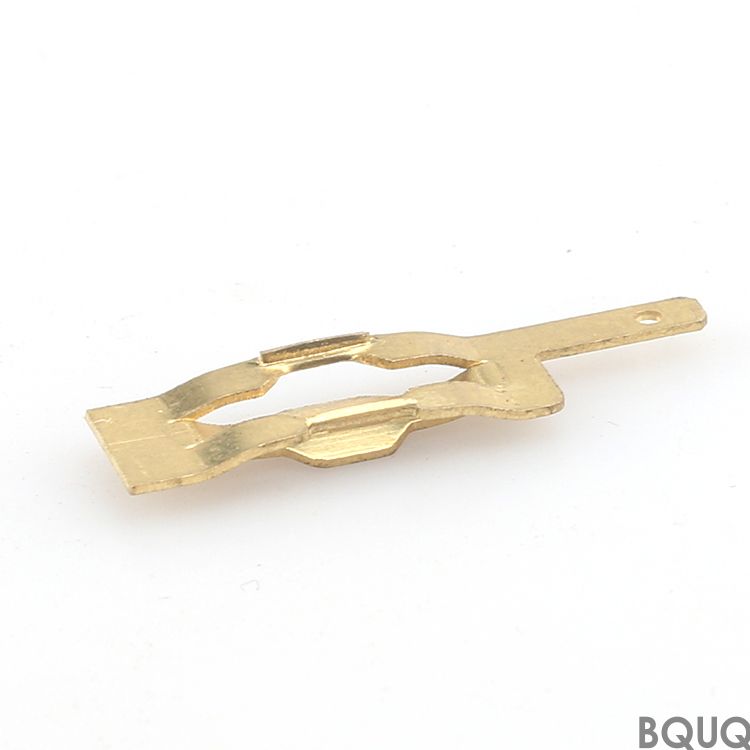
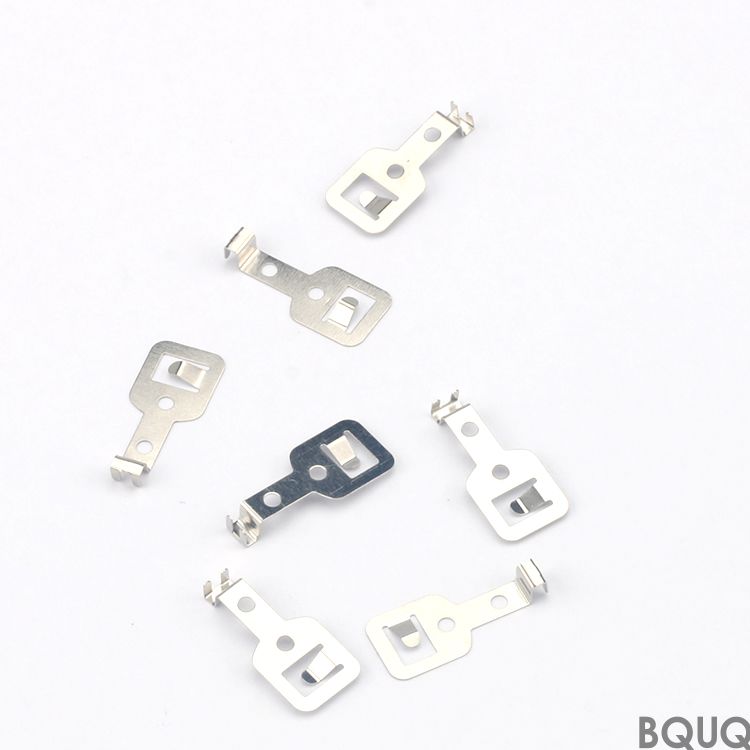
Что делает эта штампованная деталь внутри батарейного отсека вашей игрушки Это изделие металлической штамповки: пружина контакта батарейки и силовая клемма, сформированные из одной непрерывной полосы
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что делает эта штампованная деталь внутри батарейного отсека вашей игрушки
Это изделие металлической штамповки: пружина контакта батарейки и силовая клемма, сформированные из одной непрерывной полосы металла. Она заменяет отдельные винтовые пружины и паяные провода единой деталью точной формы, которая защелкивается в пластиковую батарейную кассету. Конкретное преимущество: стабильное усилие электрического контакта (0,8–1,2 Н на контакт) на протяжении 10 000 циклов, с допуском по размерам ±0,02 мм на ответственных поверхностях. Наше изготовление пресс-форм на заказ гарантирует, что биение плеча пружины не превышает 0,05 мм, поэтому крышка батарейного отсека вашей игрушки всегда закрывается заподлицо. Срок изготовления производственной пресс-формы — 15–20 дней; штампованные детали отгружаются через 10 дней после одобрения PPAP.
Почему штампованная контактная пружина лучше винтовой пружины в игрушках с высокой вибрацией
Винтовая пружина перекатывается и смещается под воздействием вибрации, вызывая периодическую потерю питания в машинках на радиоуправлении или говорящих куклах. Штампованная контактная пружина закреплена плоским основанием с двумя центрирующими углублениями, поэтому она не может вращаться. Радиус изгиба плеча пружины (минимум 0,3 мм) обеспечивается жестким штампом, а не гибочным станком для проволоки, что гарантирует повторяемость усилия от детали к детали. Мы измеряем усилие контакта цифровым динамометром для каждой производственной партии — не только для первого образца. В нашей последней поставке для батарейного отсека грузовика на радиоуправлении 100% деталей выдержали усилие 1,0 Н ± 0,15 Н при прогибе 1,5 мм. Это разница между игрушкой, которая работает на полке, и той, которая выходит из строя в первый час игры.
Материалы и термическая обработка, которые мы используем для долгого срока службы пружины
Мы начинаем с трех проверенных полосовых материалов: фосфористая бронза C5191 (толщина 0,2–0,5 мм), нержавеющая сталь SUS301 (закаленная до состояния 3/4H) и нейзильбер C7521 для коррозионной стойкости. Для игрушек с высоким циклом нагружения мы используем SUS301 с твердостью 40–46 HRC — достаточно твердую, чтобы противостоять остаточной деформации, но не хрупкую при малых толщинах сечения. Детали из фосфористой бронзы не подвергаются термической обработке; они полагаются на наклеп от процесса штамповки. Пружины из нержавеющей стали подвергаются снятию остаточных напряжений при 400°C в течение 30 минут в вакуумной печи для устранения внутренних напряжений от изгиба. Именно этот этап позволяет нашим пружинам возвращаться к 98% исходной высоты после 10 000 циклов сжатия. Мы также предлагаем золочение или лужение (0,5–1,0 мкм) на контактном наконечнике для снижения окисления и поддержания переходного сопротивления ниже 50 мОм.
Выбор стали для пресс-формы и количество гнезд, которые сохраняют низкую себестоимость единицы изделия
Наше изготовление пресс-форм на заказ использует либо сталь SKD11 (для партий до 200 000 деталей), либо порошковую сталь, такую как ASP23 (для партий свыше 500 000 деталей). ASP23 обеспечивает в 3 раза более длительный срок службы штампа между перешлифовками — мы получаем 1,5 миллиона ударов до необходимости полировки. Количество гнезд определяется вашим годовым объемом: 4-гнездный штамп для 50 000 деталей/месяц, 8 гнезд для 100 000+ и 16 гнезд для высокообъемных игрушек на радиоуправлении. Допуски на сам штамп шлифуются до ±0,005 мм, именно поэтому штампованная деталь выдерживает ±0,02 мм на плоском рисунке и ±0,05 мм на позиции кончика плеча пружины. Мы предоставляем гарантию на пресс-форму: если штамп выйдет из строя до 300 000 ударов (SKD11) или 1 миллиона ударов (ASP23), мы отремонтируем его бесплатно.
Чистота поверхности и контроль заусенцев на контактном наконечнике
Контактный наконечник должен быть гладким, чтобы не царапать клеммы батареи и обеспечивать низкое электрическое сопротивление. Мы контролируем высоту заусенцев до 0,05 мм максимум на всех кромках реза, используя опцию чистовой вырубки, когда спецификация более жесткая. Чистота поверхности в зоне контакта — Ra 0,8 мкм стандартно, достижимо до Ra 0,4 мкм с помощью дополнительного штампа для дорнования. Для клемм батарей мы применяем чеканную плоскую зону на наконечнике — это увеличивает площадь контакта на 30% и снижает дрейф сопротивления. Каждая деталь проверяется с помощью 20-кратного оптического компаратора на направление заусенцев. Заусенцы должны быть направлены в сторону, противоположную направлению скольжения батареи, чтобы деталь не царапала оболочку батареи при вставке.
Контроль перед каждой отгрузкой: кривые усилия и отчеты по размерам
Мы не отгружаем продукцию без полного отчета о контроле. Для каждой партии мы отбираем 32 образца на каждые 10 000 деталей (AQL 0,65) и измеряем пять критических размеров: длину плеча пружины, угол изгиба, позицию контактного наконечника, плоскостность основания и диаметр отверстия. Усилие контакта тестируется на моторизованном испытательном стенде с тензодатчиком, строится график зависимости от прогиба и сравнивается с эталонной кривой вашего одобренного образца. Мы также проводим испытание в соляном тумане (24 часа, 5% NaCl) на деталях с покрытием для подтверждения отсутствия ржавчины на контактном наконечнике. Отчет о контроле включает данные КИМ (по запросу), сертификаты на материал от завода-изготовителя и показания толщины покрытия. Вы получаете этот PDF в течение 24 часов после отгрузки — без ожиданий и сюрпризов.
Право собственности на пресс-форму и внесение изменений в конструкцию для вашей следующей модели игрушки
Вы владеете пресс-формой после полной оплаты. Мы храним ее в нашем инструментальном цехе с климат-контролем в течение 5 лет бесплатно. Если ваша игрушка меняет размер батареи (например, с AA на AAA), мы можем модифицировать существующую пресс-форму — обычно это на 30% дешевле, чем новый штамп. Мы храним 3D-модель и файлы конструкции штампа на ваше имя и никогда не используем вашу пресс-форму для изготовления деталей для другого клиента. Для новой модели мы можем изменить длину плеча пружины или усилие контакта, просто заменив вставку, а не весь штамп. Это сокращает время переналадки до 7 дней во многих случаях. Мы также предоставляем отчет об износе пресс-формы после каждых 100 000 ударов, чтобы вы знали, когда планировать техническое обслуживание.
Сроки и доставка прототипов и производственных партий
Прототипные штампованные детали (без пресс-формы, с использованием проволочной электроэрозии и лазерной резки) отгружаются за 3–5 дней — до 500 штук. Производственные детали отгружаются через 10 дней после одобрения пресс-формы. Изготовление оснастки для новой детали занимает 15–20 дней, в зависимости от количества гнезд. Мы отправляем через DHL или FedEx для небольших партий (1–2 кг) и морским транспортом для заказов свыше 500 кг. Типичная авиадоставка из Дунгуаня на Западное побережье США — 4 дня; морская доставка — 18–22 дня. Мы всегда предлагаем оба варианта. Для срочных изменений пресс-формы наш инструментальный цех работает в две смены, поэтому одна вставка гнезда может быть изготовлена заново за 48 часов. За последние 3 года мы ни разу не нарушили обещанный срок отгрузки — запросите наш показатель своевременной доставки (99,2% в 2024 году).
±0,02 мм на ответственных поверхностях, ±0,05 мм на кончике плеча пружины
Биение (плечо пружины)
≤0,05 мм
Чистота поверхности (контактный наконечник)
Ra 0,8 мкм стандартно, Ra 0,4 мкм опционально
Усилие контакта
0,8–1,2 Н при прогибе 1,5 мм (настраивается)
Высота заусенцев
≤0,05 мм (чистовая вырубка до 0,02 мм)
Срок службы пресс-формы
300 000 ударов (SKD11), 1 000 000 ударов (ASP23)
Срок изготовления (производство)
10 дней после одобрения пресс-формы; пресс-форма 15–20 дней
Минимальный заказ
Без минимального заказа — прототип 100 шт., производство любое количество
Покрытие
Золото (0,5–1,0 мкм) или олово (1–2 мкм) на контактном наконечнике
Каков ваш минимальный заказ для пружин контактов батареек на заказ?
Без минимального заказа — мы принимаем 100 штук для прототипирования и любое количество для производства, потому что наш процесс штамповки имеет одинаковую себестоимость за удар независимо от размера партии.
Можете ли вы отрегулировать усилие контакта для моей конкретной модели батареи?
Да, мы изменяем ширину плеча пружины, толщину или угол изгиба в конструкции пресс-формы, чтобы достичь вашей целевой кривой усилия, что проверяется испытанием зависимости усилия от прогиба перед производством.
Как вы обеспечиваете соблюдение допусков в процессе штамповки при длительных производственных циклах?
Мы проводим контроль в процессе производства каждые 200 ударов с использованием калибра годен/не годен, полную проверку размеров каждые 1 000 ударов, а также финальный план выборки AQL 0,65 перед отгрузкой.
Каков типичный срок изготовления новой пресс-формы на заказ и первых деталей?
Изготовление пресс-формы занимает 15–20 дней, затем штампованные детали отгружаются через 10 дней после вашего одобрения PPAP — итого 25–30 дней для первой производственной партии.