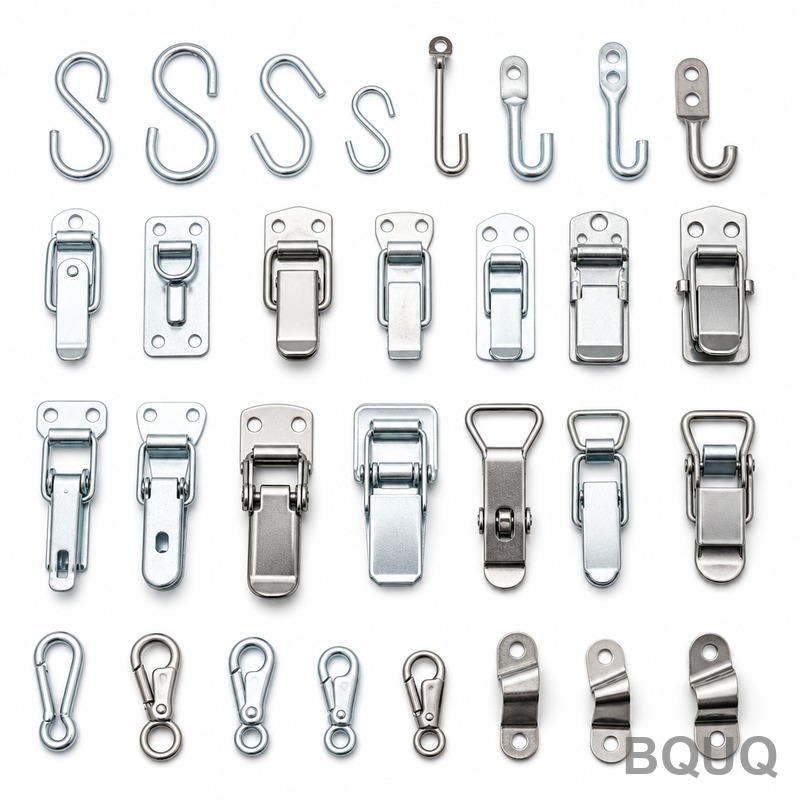
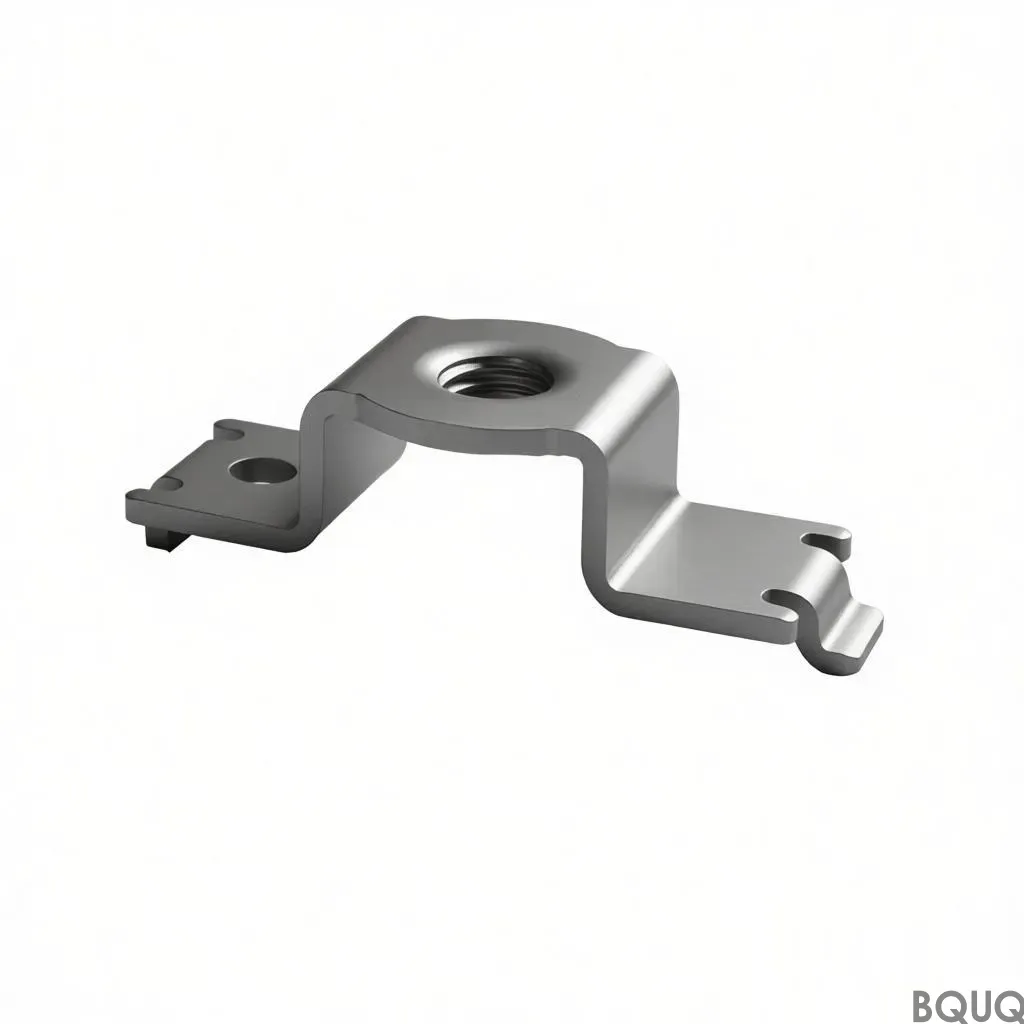
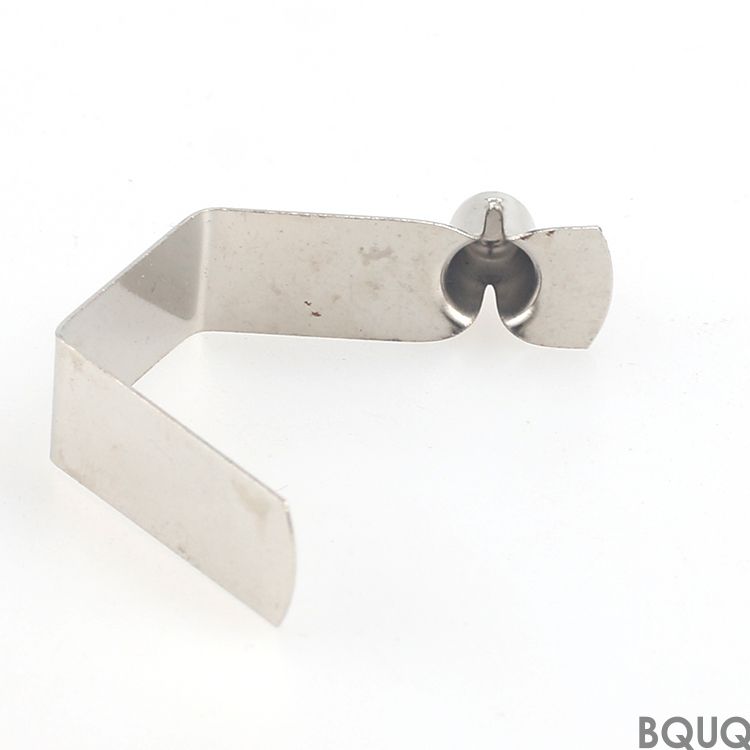
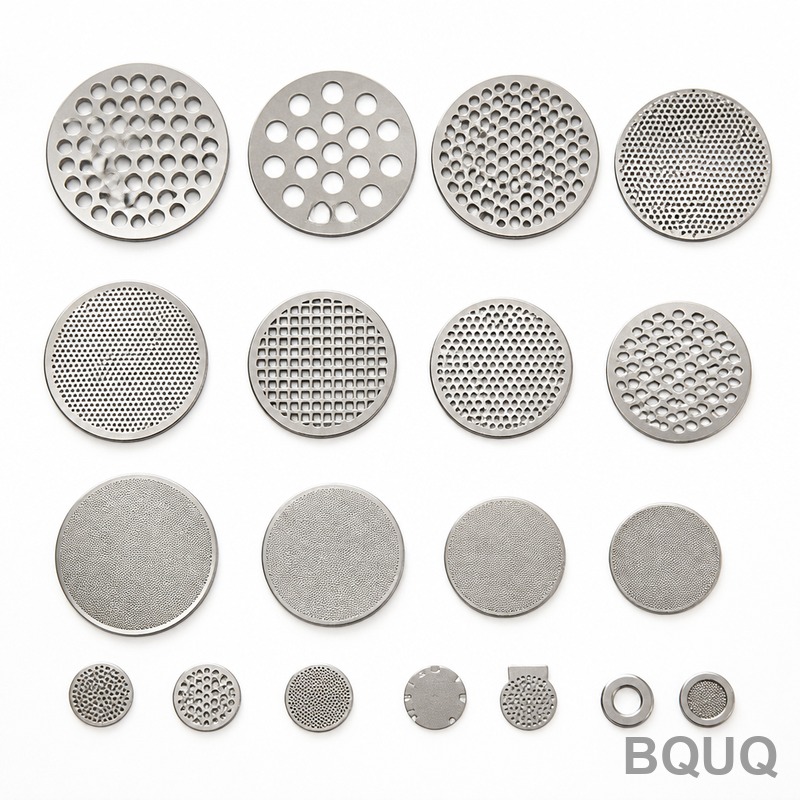
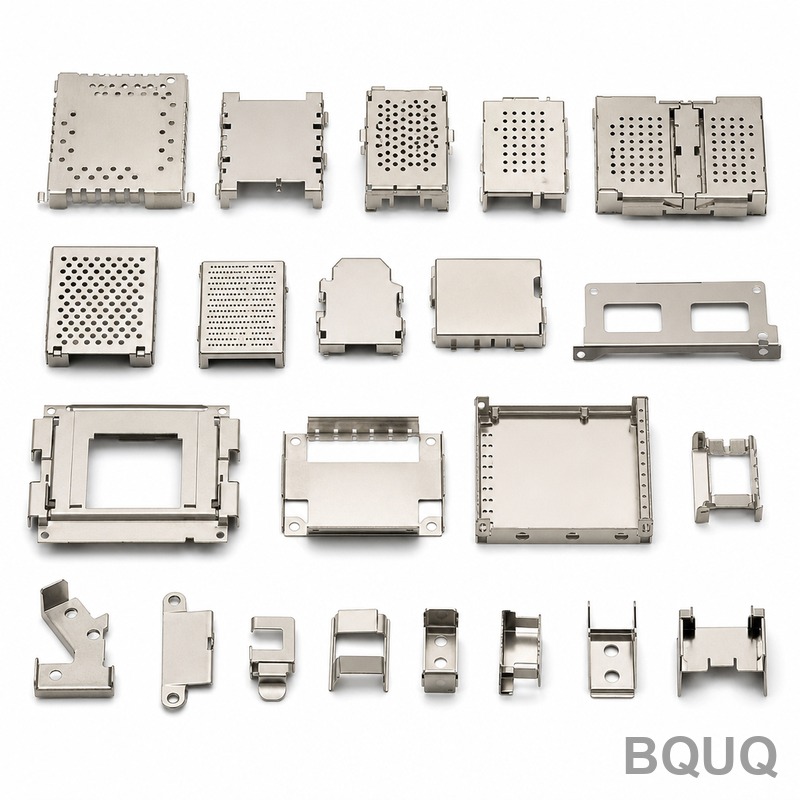
Это коллекция штампованных металлических крючков, защёлок и застёжек BQUQ — семейство прецизионных штампованных крепёжных компонентов, производимых на прессах с ЧПУ усилием от 25
Коллекция штампованных металлических крючков, защёлок и застёжек BQUQ | Прецизионное производство
Это коллекция штампованных металлических крючков, защёлок и застёжек BQUQ — семейство прецизионных штампованных крепёжных компонентов, производимых на прессах с ЧПУ усилием от 25 до 160 тонн. Вы полу
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это коллекция штампованных металлических крючков, защёлок и застёжек BQUQ — семейство прецизионных штампованных крепёжных компонентов, производимых на прессах с ЧПУ усилием от 25 до 160 тонн. Вы получаете повторяемость размеров в пределах ±0,05 мм, чистоту поверхности до Ra 0,8 мкм и стандартный срок поставки 10–15 дней от утверждения чертежа до отгрузки — без сюрпризов по оснастке и скрытых минимальных заказов.
Как мы обеспечиваем ±0,05 мм на тонколистовой стали и латуни
Штамповка тонкого металла без деформации — это задача геометрии, а не только усилия. Наши штампы изготавливаются из закалённой инструментальной стали D2 с прецизионно шлифованными направляющими, и мы работаем на прогрессивных штампах со скоростью 60–120 ходов в минуту. Это обеспечивает отверстия крючков, пазы защёлок и пальцы застёжек в пределах ±0,05 мм по всей партии из 10 000 изделий. Для критических элементов, таких как пружинный язычок возврата защёлки, мы добавляем вторичную операцию чеканки для устранения пружинного отскока — реальной проблемы для нержавеющей стали 301 толщиной 0,4 мм.
Материалы и термическая обработка, которые мы используем для крючков и застёжек
Здесь вы не найдёте загадочных сплавов. Мы складируем и сертифицируем: нержавеющую сталь AISI 301 полной твёрдости (предел текучести 1200 МПа), пружинную сталь AISI 1075 (закалённую до 45–48 HRC), латунь C2680 для коррозионностойких застёжек и алюминий 5052 для лёгких защёлок. Для деталей из пружинной стали мы проводим аустенитизацию при 830°C, закалку в масле и последующий отпуск при 350°C для достижения пружинной твёрдости 44–47 HRC без обезуглероживания — это подтверждается испытаниями на микротвёрдость каждой плавки. Если вам нужен другой сплав, мы закупаем сертифицированные рулоны в течение 3 дней.
Стойкость штампа и почему стоимость вашей детали остаётся стабильной
Крючки и застёжки характеризуются высокими годовыми объёмами. Наши штампы рассчитаны на 2–5 миллионов ударов до перешлифовки. Мы используем вставки с проволочной электроэрозионной обработкой для режущих кромок и наносим покрытие из нитрида титана на формовочные пуансоны. Это означает, что ваша цена за штуку не меняется после первого года — мы фиксируем стоимость за тысячу изделий на весь срок службы штампа. Техническое обслуживание оснастки проводится каждые 200 000 ходов, и мы храним запасной комплект критических вставок пуансонов на складе, чтобы избежать простоев.
Чистота поверхности и качество кромки без вторичного удаления заусенцев
Обычная штамповка оставляет заусенец на кромке среза. Для крючков и застёжек, контактирующих с пользователем — например, пряжек рюкзаков или мебельных защёлок — такой заусенец недопустим. Мы используем процесс чистовой вырубки для кромок толщиной более 0,8 мм, обеспечивая 100% срез с максимальным заусенцем 0,03 мм. Для тонких деталей мы проводим галтовку с керамической средой в течение 45 минут, а затем пассивируем детали из нержавеющей стали для удаления свободного железа. Окончательная чистота поверхности составляет Ra 0,8 мкм на сопрягаемых поверхностях и Ra 1,6 мкм на некритичных поверхностях. Никаких острых кромок и отказов адгезии покрытия.
Контроль перед каждой отгрузкой: протокол КИМ и твёрдости
Каждая партия, независимо от размера, проходит один и тот же контроль. Мы проверяем: размерный профиль на координатно-измерительной машине (КИМ) Zeiss Contura с разрешением 0,001 мм, твёрдость на твердомере Роквелла (шкала HRC) для каждых 500 изделий и чистоту поверхности профилометром Mitutoyo. Мы также тестируем усилие открытия крючка цифровым динамометром — например, защёлка должна открываться при усилии 5,0 Н ± 0,5 Н и закрываться без люфта. Вы получаете полный отчёт о контроле (PDF) с каждой отгрузкой, включая сертификаты материалов и кривые термической обработки.
Ценообразование для прототипов и серийного производства — без минимального заказа
Мы — фабрика, произведённая в Китае, которая не принуждает вас к обязательству на 50 000 изделий. Вы можете заказать 200 изделий для полевых испытаний или 200 000 для полномасштабного производства. Наши затраты на оснастку прозрачны: простой штамп для крючка начинается от $800, многоступенчатый прогрессивный штамп для сложной застёжки — от $3500. Амортизация оснастки необязательна — многие клиенты предпочитают владеть штампом и передавать его любому будущему поставщику. Мы предлагаем оба варианта, и разница обычно составляет 10–15% в цене за штуку.
Каков минимальный объём заказа для индивидуального крючка или застёжки?
Без минимального заказа — мы принимаем 200 изделий для прототипов или полевых испытаний и масштабируем до 200 000+ с теми же допусками и сроками поставки.
Можете ли вы изготовить деталь по чертежу из конкретного материала, например, нержавеющей стали 17-7 PH?
Да, мы закупаем сертифицированные рулоны для любого указанного сплава — включая 17-7 PH, инконель и бериллиевую бронзу — со сроком закупки материала 3 дня.
Как вы обеспечиваете качество для большой партии из 50 000 защёлок?
Мы используем статистическое управление процессом (SPC) на каждом ходе пресса, проверяя критические размеры каждые 200 изделий, и финальный аудит на КИМ 5 случайных образцов на каждые 1000 изделий перед отгрузкой.
Каков реальный срок поставки, если мне срочно нужно 5000 штампованных застёжек?
При наличии существующего штампа мы отгружаем за 7 дней; с новым простым штампом — 12 дней всего, включая оснастку, образцы и ваше утверждение.
Ошибки в проектировании крючков: что должно быть указано в вашем чертеже
Не оставляйте радиус гиба на наше усмотрение. Для крючка с углом 90° из нержавеющей стали 301 толщиной 1,0 мм минимальный внутренний радиус составляет 0,5 мм — всё, что острее, вызывает микротрещины. Укажите направление волокон, если крючок испытывает боковые нагрузки; мы прокатываем рулон так, чтобы волокна шли вдоль оси напряжения. Также укажите, является ли защёлка пружинной или гравитационной — это меняет требования к отпуску. Если вы не уверены в допусках, наш гид по допускам в обработке с ЧПУ объясняет, что достижимо при штамповке по сравнению с механической обработкой. Для режущего инструмента, используемого во вторичных операциях, обратитесь к нашему руководству по выбору режущего инструмента для ЧПУ.
Получите твёрдое коммерческое предложение в течение 12 часов
Отправьте ваш чертёж (PDF, STEP или IGES) с указанием материала и количества. Мы ответим с твёрдой ценой за штуку, стоимостью оснастки (если применимо) и подтверждённой датой поставки — в течение 12 часов в рабочие дни. Никаких расплывчатых оценок и игр в «позвоните нам». Электронная почта sc@bquq.com или WhatsApp +86 13713157787. Ваш заказ из коллекции штампованных металлических крючков, защёлок и застёжек начинается с одного сообщения.