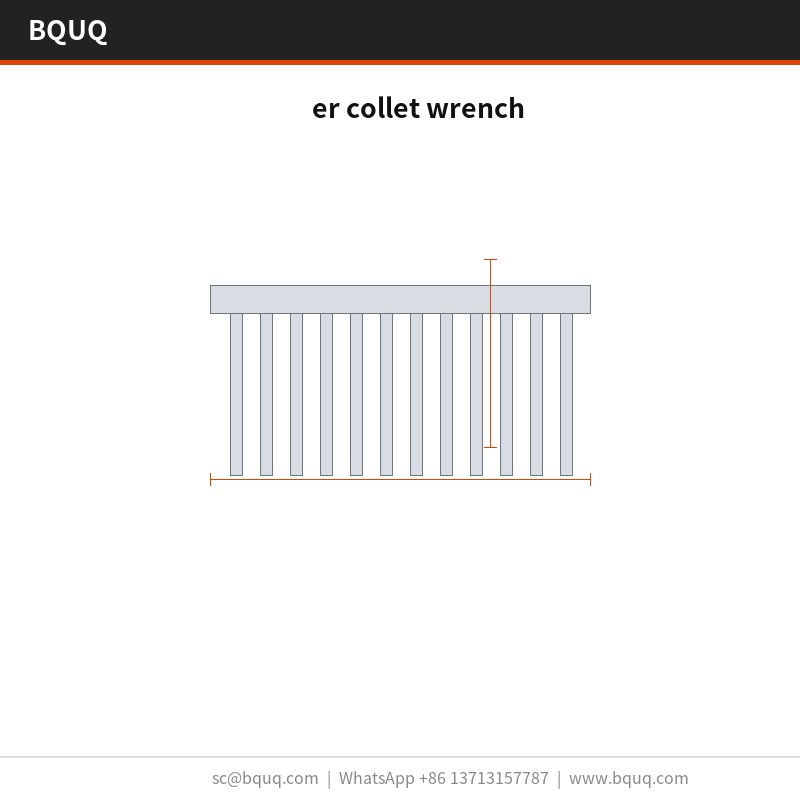
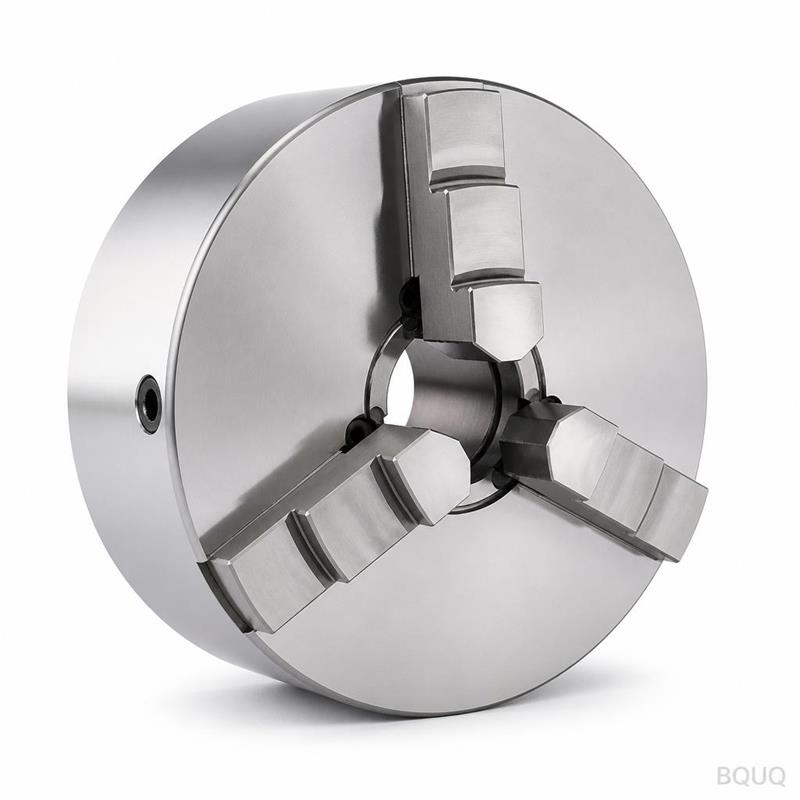
Ключ для цанг ER — это штампованная цельная деталь с основанием и рёбрами, изготавливаемая из одного штампа за один ход. Шаг рёбер остаётся в пределах допуска по всей партии, плоскостность установочной поверхности обеспечивается непосредственно инструментом, а покрытие наносится после формообразования. Ежемесячный выпуск работает на пределе мощности, и один ход формирует весь ключ, поэтому стоимость детали перестаёт расти с усложнением.
Основание и рёбра определяют этот ключ для цанг ER. Штампуется из материала на оснастке, выдерживает и возвращает параметры при . Ежемесячный выпуск работает на .
Штамповка обеспечивает повторяемый профиль рёбер, который экструзия не может выдержать: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах допуска по всей партии.
Поскольку основание и рёбра штампуются как одна деталь, здесь нет паяного соединения, которое может отказать. Плоскостность установочной поверхности обеспечивается непосредственно инструментом, что сохраняет равномерный контакт теплового интерфейса.
Один ход формирует весь ключ для цанг ER, поэтому стоимость детали перестаёт расти с усложнением. Оснастка работает , а цикл питает линию .
Малая толщина рёбер — здесь штамповка выигрывает: рёбра с шагом дают больше поверхности на кубический миллиметр, чем обработанный или экструдированный профиль того же габарита.
Покрытие наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер так, как это происходит на обработанных аналогах.
Выбор материала и отделка поверхности
Стандартный материал — , поставляется с . Для применений, где важна стойкость при сверлении и нарезании резьбы, мы рекомендуем пассивированный вариант; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает удельную массу.
Классы допусков, которые вы можете задать
Общие размеры выдерживаются в пределах , при этом критичные элементы, такие как , задаются отдельно. Формованная геометрия наследует повторяемость оснастки , а положение отверстий выдерживается с точностью до . Более жёсткие классы требуют дополнительной операции прессования, поэтому это стоит решить до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Плоскостность проверяется на относительно предела , а шаг рёбер проверяется оптически при . Отчёты прилагаются к каждой партии.
Входящий проверяется на толщину и твёрдость перед подачей в пресс. После формообразования подтверждает и согласно чертежу.
Прослеживаемость партии ведётся от рулона до коробки: номер плавки, диапазон ходов пресса и запись контроля остаются прикреплёнными, поэтому эксплуатационную проблему можно привязать к конкретному прогону.
Плоскостность измеряется на гранитной плите, а не на чугунной, потому что при читается по-разному на плите, которая не была притёрта. В записях сохраняются оба измерения.
Где применяется эта деталь
Для сборок сверления и нарезания резьбы установочная поверхность важна не меньше теплового рейтинга: она определяет, будет ли термоинтерфейсный материал распределяться равномерно или скапливаться с одного конца.
Там, где ключ для цанг ER работает при объёмах сверления и нарезания резьбы, междетальная согласованность определяет возвраты из эксплуатации. на прогоне удерживает тепловую кривую в одной полосе.
При сверлении и нарезании резьбы основание обычно служит и установочным интерфейсом. с плоской даёт стабильную поверхность для термопрокладки при сверлении и нарезании резьбы.
Для прототипов сверления и нарезания резьбы 10 рабочих дней покрывают проверку чертежа и первую статью. Производственные партии переходят на 20 рабочих дней после подписания возможности .
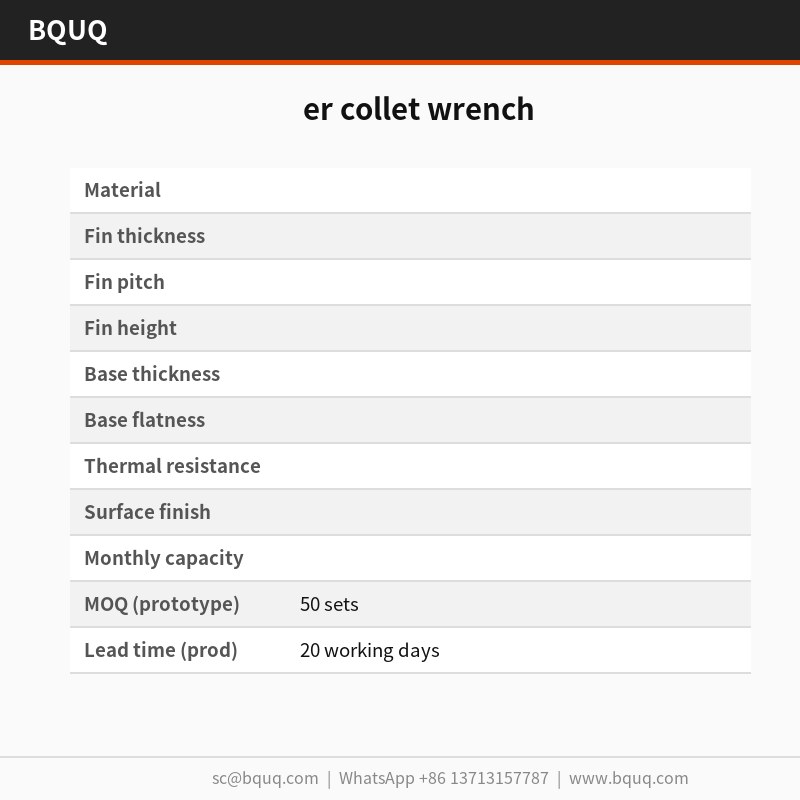
Спецификации
Параметр
Значение / Диапазон
MOQ (прототип)
50 комплектов
MOQ (производство)
1000 комплектов
Срок изготовления (прототип)
10 рабочих дней
Срок изготовления (производство)
20 рабочих дней
FAQ: Ваши вопросы перед заказом
Какие материалы вы рекомендуете?
— стандартный выбор. Для сверления и нарезания резьбы в коррозионной среде мы указываем 6063-T5 с ; для максимальной проводимости мы переходим на медь C110, что повышает стоимость и массу, но снижает тепловое сопротивление примерно вдвое при том же габарите.
Как это сравнить с экструдированным ключом для цанг ER?
Экструзия дешевле примерно от 500 000 штук в год и даёт более гладкий профиль. Штамповка выигрывает ниже этого порога и везде, где толщина рёбер опускается ниже 0,5 мм, потому что экструзия не может стабильно выдерживать . Для прототипов сверления и нарезания резьбы обычно решает стоимость оснастки.
Можно ли нанести порошковое покрытие или гальваническое покрытие на ключ для цанг ER?
Да. Стандарт — . Порошковое покрытие по RAL 9005 добавляет около 0,1 мм к основанию; цинк-никель лучше для заземления. Учтите, что любое дополнительное покрытие находится между и воздушным потоком, поэтому мы не покрываем основания рёбер.
Мы предоставляем 2D-чертёж с отчётом CMM и 3D STEP по запросу. Оба содержат выноски плоскостности и линии разъёма оснастки, что важно, если вы проверяете в собственной сборке.
Какие сертификаты качества у вас есть?
Завод сертифицирован по ISO9001, детали поставляются с декларациями RoHS и REACH по запросу. Независимая инспекция SGS может быть организована до пломбирования контейнера, что указывает большинство покупателей в сверлении и нарезании резьбы.
Сотрудники ОТК находятся рядом с прессом, а не в отдельном помещении. Отклонения по или останавливают прогон у инструмента, а не на финальном контроле.
Стандартная сталь; опционально пассивированный вариант; медь C110 для проводимости
Допуск
Шаг рёбер выдерживается в пределах допуска по всей партии; плоскостность обеспечивается непосредственно инструментом
Срок изготовления
Оснастка работает; цикл питает линию
MOQ
Ежемесячный выпуск работает на пределе мощности
Мощность
Ежемесячный выпуск работает на пределе мощности
Выбор / сравнение
Вариант
Лучше всего для
Компромисс
Штампованная цельная деталь
Повторяемый профиль рёбер и отсутствие паяного соединения
Малая толщина рёбер ограничивает прочность толстостенных сечений
Экструдированный профиль
Простые постоянные поперечные сечения
Не может выдерживать шаг рёбер так, как штамповка
Обработанный аналог
Сложные элементы и точные детали
Более высокая стоимость за деталь и рез у основания рёбер при отделке
Пассивированный вариант
Проблемы стойкости при сверлении и нарезании резьбы
Добавляет технологическую операцию после формообразования
Медь C110
Проводимость важнее массы
Более высокая стоимость материала и масса
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Штамп формирует каждое ребро за один ход; шаг в пределах допуска
Запись настройки оснастки и ходов
Формообразование
Основание и рёбра прессуются как одна деталь; нет паяного соединения
Проверка целостности детали
Плоскостность
Плоскостность установочной поверхности обеспечивается непосредственно инструментом
Запись проверки плоскостности
Отделка
Наносится после формообразования; антикоррозионная защита не прорезается у основания рёбер
Запись нанесения покрытия
Контроль
Контроль перед каждой отгрузкой
Запись контроля отгрузки
Часто задаваемые вопросы
Каков допуск шага рёбер на ключе для цанг ER?
Штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах допуска по всей партии. Этот повторяемый профиль рёбер экструзия выдержать не может. Плоскостность установочной поверхности также обеспечивается непосредственно инструментом, сохраняя равномерный контакт теплового интерфейса.
Да. Там, где проводимость важнее массы, медь C110 повышает тепловые характеристики. Стандартный материал поставляется со стандартной отделкой. Для проблем стойкости при сверлении и нарезании резьбы мы рекомендуем пассивированный вариант. Покрытие наносится после формообразования.
Как штамповка сравнивается с экструзией по профилю рёбер?
Штамповка обеспечивает повторяемый профиль рёбер, который экструзия не может выдержать: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах допуска по всей партии. Поскольку основание и рёбра прессуются как одна деталь, здесь нет паяного соединения, которое может отказать. Один ход формирует весь ключ.
Ежемесячный выпуск работает на пределе мощности. Оснастка работает, и цикл питает линию. Один ход формирует весь ключ для цанг ER, поэтому стоимость детали перестаёт расти с усложнением. Малая толщина рёбер — здесь штамповка выигрывает: рёбра с шагом дают больше поверхности на кубический миллиметр, чем обработанный или экструдированный профиль.
Покрытие наносится до или после формообразования?
Покрытие наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер так, как это происходит на обработанных аналогах. Для применений, где важна стойкость при сверлении и нарезании резьбы, мы рекомендуем пассивированный вариант. Там, где проводимость важнее массы, медь C110 повышает тепловые характеристики.
Какой контроль проводится перед отгрузкой?
Контроль перед каждой отгрузкой. Штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах допуска по всей партии. Плоскостность установочной поверхности обеспечивается непосредственно инструментом. Покрытие наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер.
Почему выбрать штампованный ключ для цанг ER вместо обработанного?
Штамповка обеспечивает повторяемый профиль рёбер, который экструзия не может выдержать: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах допуска по всей партии. Поскольку основание и рёбра прессуются как одна деталь, здесь нет паяного соединения, которое может отказать. Один ход формирует весь ключ, поэтому стоимость детали перестаёт расти с усложнением.