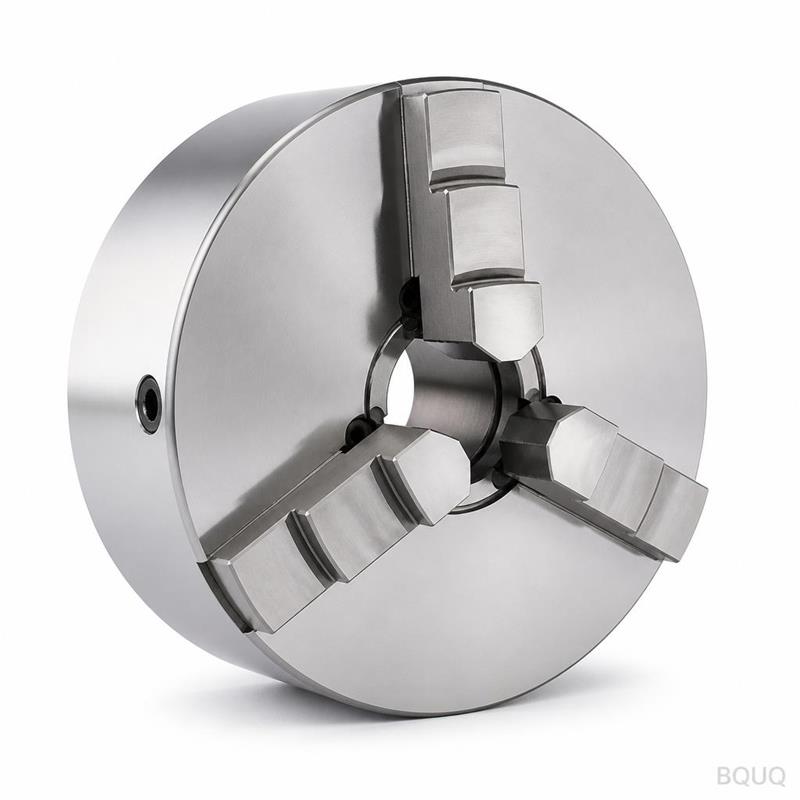
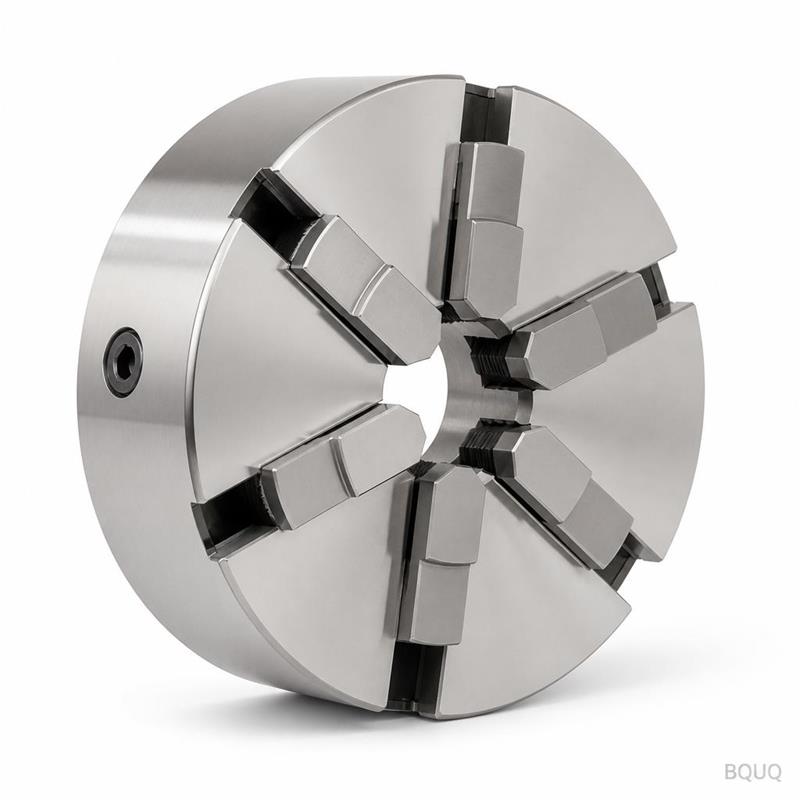
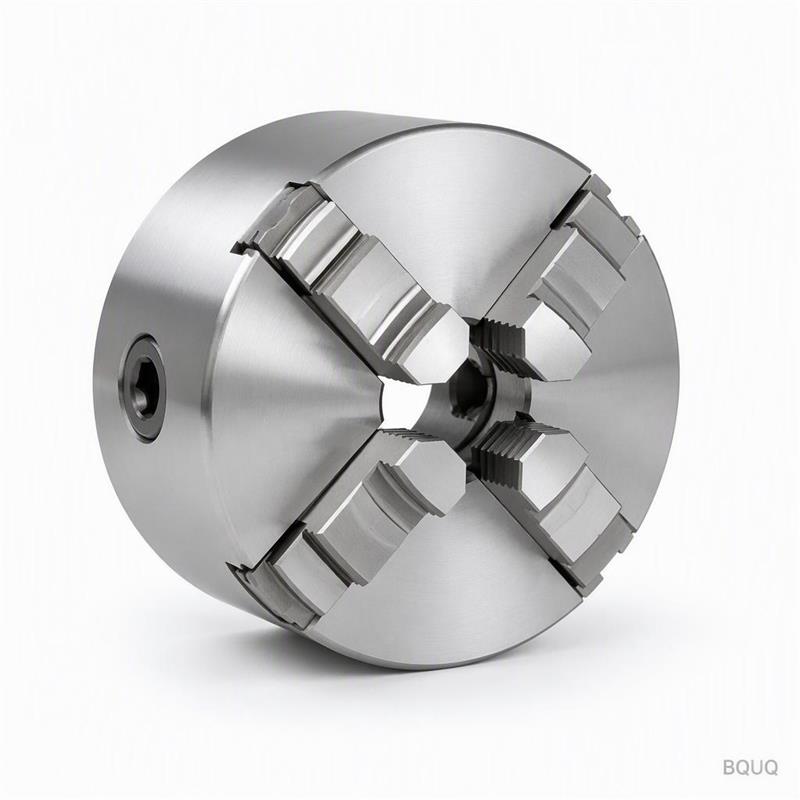
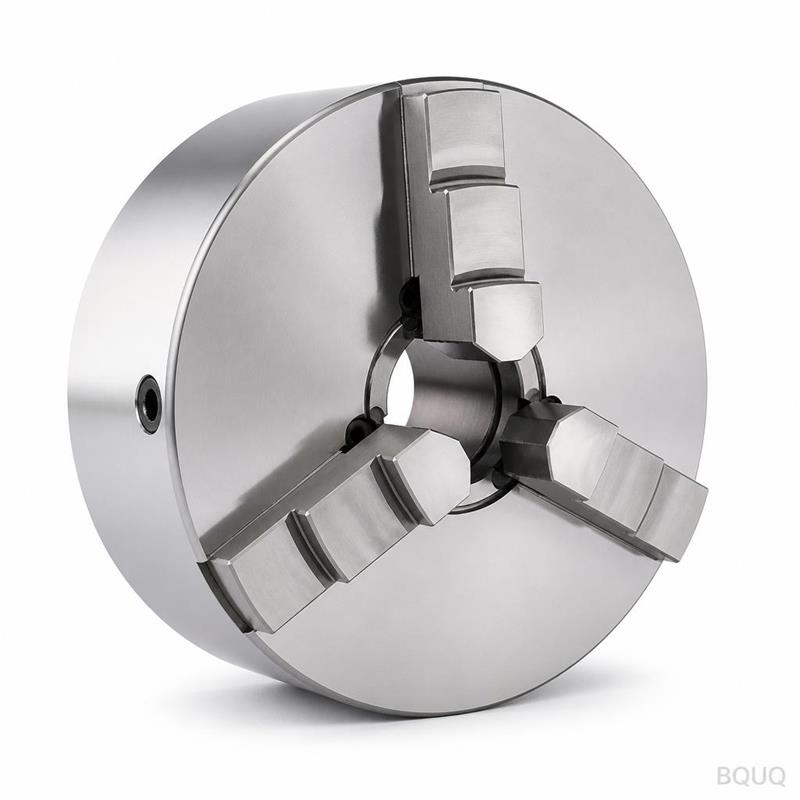
цанговый патрон для токарного станка: , ребра с шагом, плоскостность, термостойкость. Минимальный заказ 100 комплектов, отгрузка в течение 7 рабочих дней.
Цанговая оправка для токарного станка
Цанговая оправка для токарного станка: , fins at pitch, flatness, thermal resistance. MOQ 100 sets, ships in 7 working days.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Цанговая оправка для токарного станка — это штампованная деталь, изготавливаемая за один ход, для токарных центров с ЧПУ, с рёбрами с заданным шагом и основанием, проверенным на плоскостность перед отправкой. Штамповка позволяет избежать роста стоимости детали с увеличением сложности, лучше переносит партионные отклонения, чем экструзия, и сохраняет плотность рёбер в фиксированном габарите воздушного потока. Отделка наносится после формообразования, поэтому антикоррозионная защита не нарушается у основания рёбер, как это происходит у механически обработанных аналогов.
Разработанная для токарного центра с ЧПУ, цанговая оправка для токарного станка в достигает термического сопротивления. Рёбра имеют размер при шаге ; основание проверено на плоскостность до перед отправкой.
Подход к проектированию и процесс
Один ход формирует всю цанговую оправку для токарного станка, поэтому стоимость детали перестаёт расти с увеличением сложности. Оснастка работает , а цикл подаёт линию .
Малая толщина рёбер — это то, в чём штамповка выигрывает: рёбра при шаге дают больше поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль того же габарита.
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое контроль выявляет на этапе , а не в эксплуатации.
Прессование сохраняет цанговую оправку для токарного станка лёгкой, от в зависимости от габарита, без ущерба для плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Отделка наносится после формообразования, поэтому антикоррозионная защита не нарушается у основания рёбер так, как это происходит у механически обработанных аналогов.
Выбор материала и отделка поверхности
Стандартный материал — , поставляется с . Для применений, где важна стойкость к воздействию токарных центров с ЧПУ, мы рекомендуем пассивированный вариант; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает удельную массу изделия.
Классы допусков, которые вы можете задать
Общие размеры выдерживаются в пределах , при этом критичные элементы, такие как , задаются отдельно. Формообразованная геометрия наследует повторяемость оснастки , а позиция отверстий выдерживается в пределах . Более жёсткие классы требуют дополнительной операции прессования, поэтому решение стоит принимать до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Плоскостность проверяется на с допуском , а шаг рёбер верифицируется оптически при . Протоколы прикладываются к каждой партии.
Входящий проверяется на толщину и твёрдость перед подачей в пресс. После формообразования подтверждает и на соответствие чертежу.
Финальная изоляция — . Каждая коробка маркируется с указанием партии, количества и статуса контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
В токарном центре с ЧПУ номинальный расход определяет, сколько воздуха ещё требуется корпусу. При температурах переходов токарного центра с ЧПУ рёбра с данным шагом удерживают дельту-T в пределах бюджета датчика.
Программы для токарного центра с ЧПУ — вот причина существования этой геометрии. Там, где корпус не может стать выше, плотность рёбер — единственный рычаг, а данный шаг при имеющемся припуске является практическим пределом для алюминия.
Для сборок токарного центра с ЧПУ установочная поверхность важна не меньше теплового номинала: она определяет, распределится ли термоинтерфейсный материал равномерно или соберётся у одного края.
Конструкторы, работающие над токарным центром с ЧПУ, спрашивают о плоскостности раньше, чем о тепловых характеристиках, потому что сборка токарного центра с ЧПУ автоматизирована, и неплоское основание останавливает линию.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ: Ваши вопросы перед заказом
Можете ли вы изготовить цанговый патрон для токарного станка под наше применение?
Да. Отправьте чертёж или образец, и мы вернём заключение DFM в течение 3 рабочих дней. Большинство доработок под обрабатывающий центр с ЧПУ касаются , или схемы отверстий, и все три представляют собой изменения оснастки на существующем прессе, а не новую машину.
Каков срок изготовления цангового патрона для токарного станка?
Прототип — 7 рабочих дней с момента утверждения чертежа; серийное производство — 20 рабочих дней после подписания первого образца. Оснастка для новой детали занимает . Мы указываем цену , а морская доставка в Европу занимает около 25–30 дней после бронирования.
Какая плоскостность у монтажной поверхности?
измерено на . Это показатель, который важен для обрабатывающего центра с ЧПУ, поскольку термопрокладка требует равномерного контакта. Если вашему узлу нужно лучше, сообщите об этом, и мы можем добавить операцию чистового шлифования.
Можете ли вы помочь с тепловым моделированием до изготовления образца?
Да. Отправьте данные о воздушном потоке в корпусе, температуре на входе и тепловой нагрузке, которую необходимо отвести, и мы выполним расчёт стационарной модели и вернём рекомендуемую комбинацию и . Обычно это экономит одну итерацию оснастки.
В чём разница между вашим цанговым патроном для токарного станка и строганым цанговым патроном для токарного станка?
Строганые рёбра фрезеруются, поэтому вы получаете тонкие, высокие рёбра и более высокую плотность на заданной высоте, но стоимость напрямую зависит от площади рёбер. Штамповка даёт тот же результат за один ход при значительно более низкой удельной стоимости ниже . Для обрабатывающего центра с ЧПУ в корпусе фиксированной высоты штампованный вариант обычно является правильным решением.
Прямые поставки из Дунгуаня: рулонный прокат, формовка, обработка поверхности и контроль качества выполняются в одном здании, поэтому плоскостность проверяется до упаковки детали.
Сотрудники ОТК находятся рядом с прессом, а не в отдельном помещении. Отклонения по или останавливают процесс у штампа, а не на финальной инспекции.
Мы рассчитываем стоимость и резервируем 100 комплектов для образцов. Отбор образцов , поэтому первая оценка не требует обязательства по запуску в производство.
Ключевые технические характеристики и руководство по выбору
Сравнение характеристик
Параметр
Значение / Диапазон
Материал
Стандартный материал, поставляемый с пассивированным маршрутом для условий эксплуатации на токарном центре с ЧПУ
Допуск
Измеримое смещение шага рёбер; плоскостность основания проверяется перед отправкой
Срок изготовления
Технологические прогоны и цикл подачи линии; в статье не указан
MOQ
В статье не указан
Производительность
Один ход формирует деталь целиком; цикл с подачей от линии
Выбор / сравнение
Вариант
Оптимально для
Компромисс
Штампованная конструкция
Малая толщина рёбер и высокая плотность рёбер на кубический миллиметр
Износ штампа проявляется как измеримое смещение шага рёбер, выявляемое при контроле
Обработанный профиль
Применения, требующие обработанных альтернатив
Антикоррозионная защита может быть нарушена у основания рёбер
Экструдированный профиль
Тот же габарит, что и у штампованного
Меньшая устойчивость к партионной вариации; смещение шага рёбер проявляется в эксплуатации
Пассивированный маршрут
Опасения по эксплуатации на токарном центре с ЧПУ
Рекомендуется там, где важна проводимость, согласно статье
Процесс / контроль
Этап
Контроль
Запись
Формообразование
Один удар формирует целую цанговую оправку для токарного станка
Прогоны оснастки и цикл подачи на линию
Геометрия рёбер
Рёбра измеряются по шагу
Контроль шага рёбер выявляет смещение износа штампа
Основание
Основание проверено на плоскостность перед отправкой
Верификация плоскостности перед отправкой
Отделка
Отделка наносится после формообразования
Антикоррозионная защита не нарушается у основания рёбер
Отгрузка
Контроль перед каждой отгрузкой
По разделу артикула: Контроль перед каждой отгрузкой
Часто задаваемые вопросы
Для чего используется цанговая оправка для токарного станка?
Она разработана для токарных центров с ЧПУ и обеспечивает термостойкость. Штампованная конструкция использует рёбра с заданным шагом и основание, проверенное на плоскостность перед отправкой. Она подходит для длин воздушных трактов, задаваемых корпусом, где плотность рёбер важнее, чем у механически обработанных или экструдированных профилей в том же габарите.
Как изготавливается цанговая оправка для токарного станка?
Один удар формирует всю деталь, поэтому стоимость детали перестаёт расти с её сложностью. Оснастка работает, а цикл подаёт на линию. Низкий калибр рёбер — это то, где штамповка выигрывает: рёбра с заданным шагом дают больше поверхности на кубический миллиметр, чем механически обработанные или экструдированные профили в том же габарите.
Почему для этой детали выбирают штампованную конструкцию, а не прессованную?
Штампованная конструкция лучше переносит партионные отклонения, чем прессованная. Износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется на линии контроля, а не в условиях эксплуатации. Прессование также позволяет сохранить деталь лёгкой без потери плотности рёбер в заданном контуре воздушного потока.
Какие материал и отделка поверхности являются стандартными?
Стандартный материал поставляется с отделкой, нанесённой после формообразования, поэтому антикоррозионная защита не нарушается у основания рёбер, как это происходит у механически обработанных аналогов. Для применений, где важно воздействие токарного центра с ЧПУ, рекомендуется пассивированный вариант, когда важна проводимость.
Как контролируются шаг рёбер и плоскостность основания перед отгрузкой?
Рёбра измеряются по шагу, а основание проверяется на плоскостность перед отправкой. Контроль выявляет износ штампа как измеримое смещение шага рёбер на линии, а не в условиях эксплуатации. Каждая партия проходит контроль перед отправкой, согласно разделу о контроле.
Влияет ли отделка на антикоррозионную защиту у основания рёбер?
Нет. Отделка наносится после формообразования, поэтому антикоррозионная защита не нарушается у основания рёбер так, как это происходит у механически обработанных аналогов. Это важно там, где существенно воздействие токарного центра с ЧПУ, и для проводимости рекомендуется пассивированный вариант.
Каковы требования к допускам и контролю перед отправкой?
Рёбра измеряются по шагу, а основание проверяется на плоскостность перед отправкой. Износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется на линии контроля, а не в условиях эксплуатации. Контроль перед каждой отгрузкой является стандартом для этой детали.