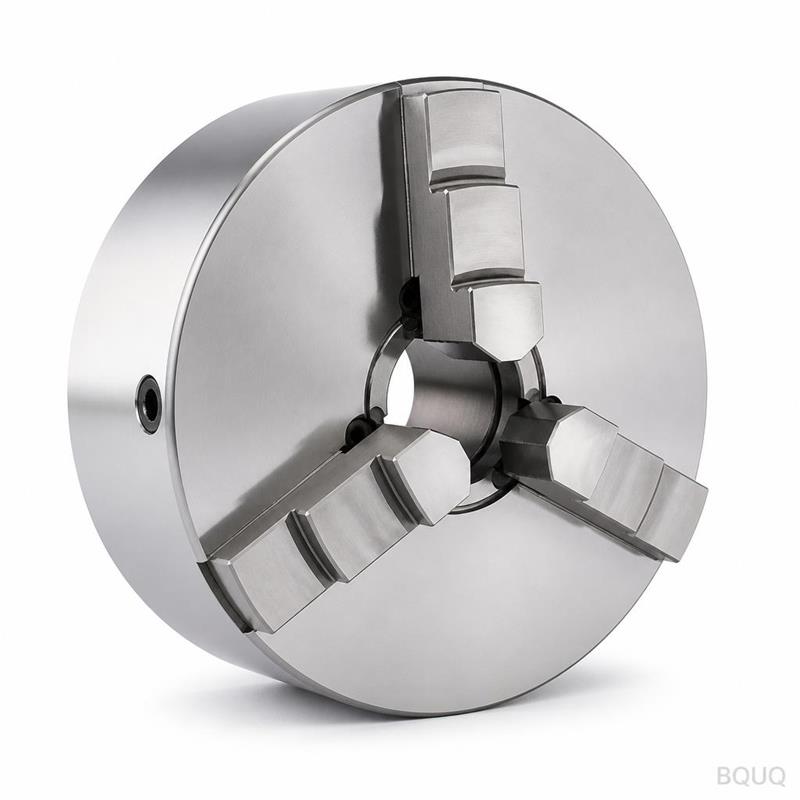
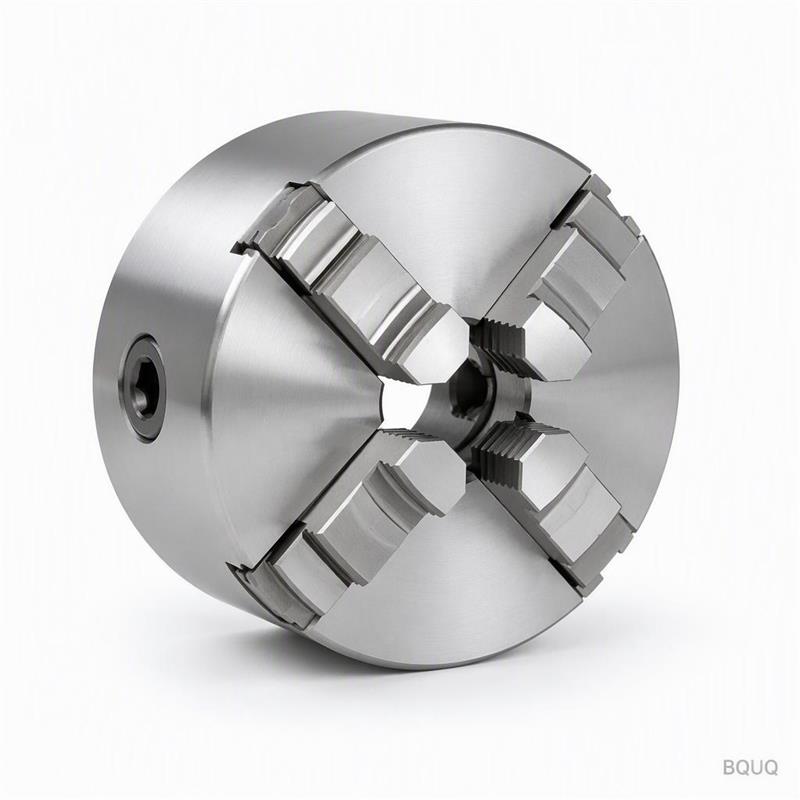
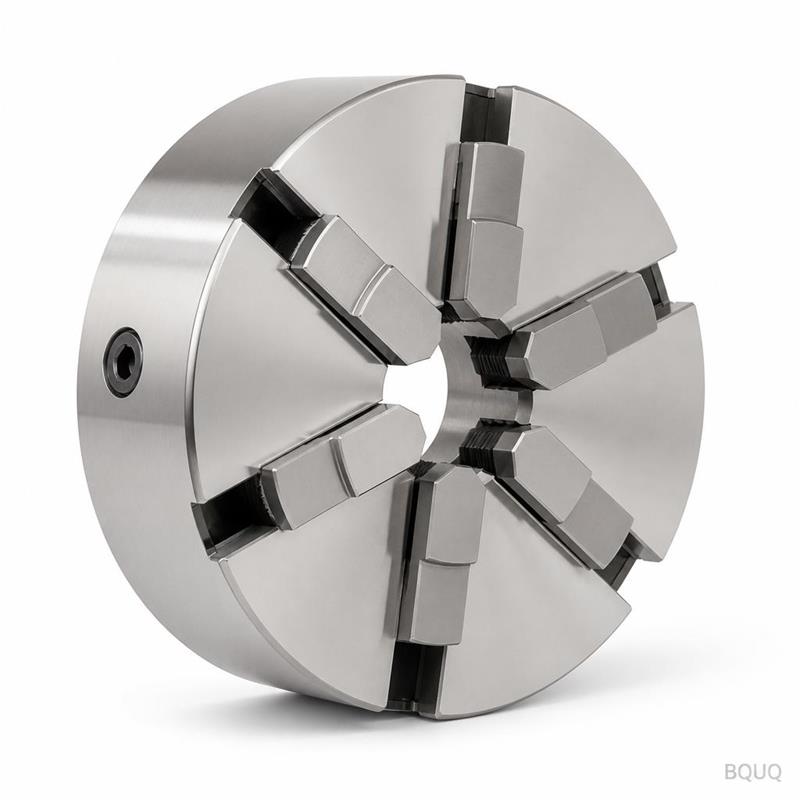
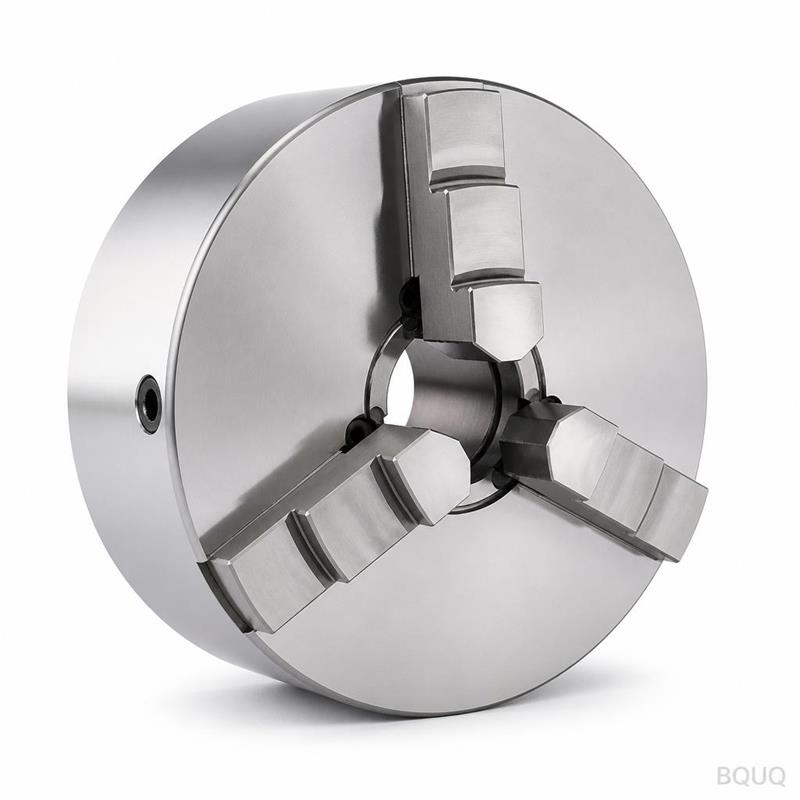
Цанговая оправка для токарного станка по дереву — это штампованная цельная ребристая деталь, обеспечивающая термическое сопротивление благодаря рёбрам, толщина которых больше на шаге над основанием. Плоскостность на монтажной поверхности выдерживается непосредственно с инструмента, и каждая партия поставляется с отчётом КИМ. Штампованная конструкция сохраняет деталь лёгкой, допускает вариации партии и выявляет износ штампа как измеримое смещение шага рёбер при контроле, а не в эксплуатации.
Цанговая оправка для токарного станка по дереву в обеспечивает термическое сопротивление при . Рёбра имеют толщину при шаге над основанием , и каждая партия поставляется с отчётом КИМ при .
Подход к проектированию и процесс
Поскольку основание и рёбра прессуются как одна деталь, паяного соединения, которое может отказать, нет. плоскостность на монтажной поверхности выдерживается непосредственно с инструмента, что обеспечивает равномерный контакт теплового интерфейса.
Один ход формирует всю цанговую оправку для токарного станка по дереву, поэтому стоимость детали перестаёт расти с усложнением. Оснастка работает , и цикл питает линию.
Малая толщина рёбер — это то, где штамповка выигрывает: рёбер при шаге дают больше поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль того же габарита.
Штампованная конструкция допускает вариации партии лучше, чем экструзия: износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое контроль выявляет при , а не в эксплуатации.
Прессование сохраняет цанговую оправку для токарного станка по дереву лёгкой, от в зависимости от габарита, без ущерба для плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Стандартный материал — , поставляется с . Для применений, где важна стойкость к воздействию автоматического токарного станка, мы рекомендуем пассивированный вариант; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает удельную массу изделия.
Классы допусков, которые вы можете указать
Общие размеры выдерживаются в пределах , при этом критичные элементы, такие как , нормируются отдельно. Формообразованная геометрия наследует повторяемость оснастки , а позиция отверстий выдерживается в пределах . Более жёсткие классы требуют дополнительной операции прессования, поэтому это стоит решить до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Каждая партия сопровождается протоколом CMM от . Мы фиксируем плоскостность, шаг, толщину основания и позицию отверстий и отмечаем всё, что выходит за пределы , прежде чем партия покинет линию.
Выборочный контроль — AQL 0.65 для критичных размеров и 1.5 для общих, с на каждом первом образце. Отклонения за пределами запускают полную сортировку партии.
Плоскостность измеряется на гранитной плите, а не на чугунной, потому что при считывается иначе на плите, которая не была притёрта. В записях сохраняются оба измерения.
Финальная локализация — . Каждая коробка маркируется с указанием партии, количества и статуса контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
В автоматическом токарном станке номинал определяет, какой расход воздуха всё ещё необходим корпусу. При температурах переходов автоматического токарного станка рёбра с шагом удерживают дельту-T в пределах бюджета датчика.
Правила упаковки и вибрации для автоматического токарного станка подталкивают к цельной конструкции. Штампованная цанговая оправка для деревообрабатывающего станка не имеет клея, который может ползти, — а это обычный режим отказа в двухкомпонентных охладителях.
Конструкции автоматического токарного станка часто используют путь принудительного воздуха 2,0 м/с. При этом автоматический токарный станок может удерживать свою цель при мощности вентилятора ниже акустического предела.
Для прототипов автоматического токарного станка 10 рабочих дней покрывают проверку чертежей и первую деталь. Производственные партии переходят на 20 рабочих дней после подписания подтверждения возможностей.
Технические характеристики
Параметр
Значение / диапазон
MOQ (прототип)
50 комплектов
MOQ (производство)
200 комплектов
Срок изготовления (прототип)
10 рабочих дней
Срок изготовления (производство)
20 рабочих дней
FAQ: Ваши вопросы перед заказом
Какие допуски вы можете выдержать?
Общие размеры выполняются в пределах ; критичные, такие как , выдерживаются отдельно. Формообразуемые элементы наследуют повторяемость оснастки . Если ваш чертёж требует более жёстких допусков, сообщите нам до изготовления оснастки, чтобы мы могли запланировать дополнительную операцию прессования.
Можно ли покрыть порошковой краской или гальванизировать цанговый патрон для токарного станка по дереву?
Да. Стандартное исполнение — . Порошковое покрытие по RAL 9005 добавляет около 0,1 мм к основанию; цинк-никелевое покрытие лучше подходит для заземления. Учтите, что любое дополнительное покрытие располагается между и воздушным потоком, поэтому мы не покрываем основания рёбер.
Какая плоскостность установочной поверхности?
измеряется на . Именно этот показатель важен для автоматического токарного станка, поскольку термопрокладка требует равномерного контакта. Если вашему узлу требуется лучше, скажите об этом, и мы можем добавить операцию чистовой обработки.
При и нормальном усилии прессования ожидаемый срок службы оснастки составляет примерно . При это 6–12 месяцев. Мы держим запасные комплекты штампов на площадке для программ автоматического токарного станка, что исключает ожидание, если износ проявится в записи по плоскостности.
Можете ли вы поставить без поверхностной обработки?
Да, мы отгружаем в состоянии после прессования для клиентов, которые выполняют отделку самостоятельно. Риск — следы от обращения на рёбрах, поэтому мы упаковываем такие детали с прокладочными листами внутри .
Прямые поставки из Дунгуаня: рулонная заготовка, формообразование, обработка поверхности и контроль выполняются в одном здании, поэтому плоскостность проверяется до упаковки детали.
Наш опыт работы с автоматическими токарными станками восходит к первой программе оснастки в 2015 году. Именно поэтому стандартные и скорее консервативны, чем оптимистичны.
Мы рассчитываем стоимость и резервируем 50 комплектов для отбора образцов. Отбор образцов , поэтому первая оценка не требует обязательств по серийному производству.
Стандартный материал, поставляемый с финишной обработкой поверхности
Допуск
Плоскостность установочной поверхности обеспечивается непосредственно инструментом; измеримое смещение шага рёбер
Срок изготовления
Технологические прогоны и цикл подачи на линию; партийная отгрузка с протоколом CMM
Минимальный объём заказа
Партийные объёмы; каждая партия отгружается с протоколом CMM
Производительность
Один ход формирует деталь целиком; поточное циклическое производство
Подбор / сравнение
Вариант
Оптимальное применение
Компромисс
Штампованная цельная деталь
Высокая плотность рёбер, малый вес, отсутствие паяного соединения
Износ штампа проявляется как смещение шага рёбер
Механически обработанный профиль
Сложные геометрии
Более высокая стоимость, растущая с усложнением
Прессованный профиль
Однородное поперечное сечение
Меньшая устойчивость к партийным отклонениям
Паяная сборка
Разнородные материалы
Соединение может отказать при термоциклировании
Штамповка с тонким калибром рёбер
Максимальная поверхность на кубический миллиметр
Требует жёсткого контроля шага
Процесс / контроль
Этап
Контроль
Запись
Формообразование
Один удар формирует всю деталь; паяное соединение отсутствует
Параметры прогона оснастки
Шаг рёбер
Износ штампа отслеживается как измеримое смещение
Контроль выявляет отклонения на этапе партии
Плоскостность
Установочная поверхность выдерживается непосредственно от инструмента
Отчёт CMM по каждой партии
Тепловой интерфейс
Равномерный контакт за счёт контроля плоскостности
Отчёт CMM по каждой партии
Финальная отгрузка
Контроль перед каждой отгрузкой
Отчёт CMM по партии
Часто задаваемые вопросы
Из чего изготовлен цанговый патрон для токарного станка по дереву?
Стандартный материал поставляется с заданной чистотой поверхности. Для применений, где важно воздействие автоматического токарного станка, мы рекомендуем марку материала, подходящую для таких условий. Штампованная цельная конструкция использует рёбра, толстые по шагу, на основании, и каждая партия отгружается с отчётом CMM.
Как контролируется плоскостность установочной поверхности?
Плоскостность установочной поверхности выдерживается непосредственно от инструмента, что обеспечивает равномерный контакт теплового интерфейса. Поскольку основание и рёбра прессуются как одна деталь, паяное соединение, которое может отказать, отсутствует. Контроль выявляет любое измеримое смещение шага рёбер на этапе партии, а не в эксплуатации.
Какой допуск можно задать для шага ребер?
Шаг ребер контролируется оснасткой и отслеживается на предмет износа штампа, который в первую очередь проявляется как измеримое смещение. Штампованная конструкция лучше переносит партионную вариацию, чем экструзия. Плоскостность на монтажной поверхности обеспечивается непосредственно оснасткой, и с каждой партией предоставляется протокол CMM для верификации.
Почему выбрать штампованную конструкцию вместо механической обработки или экструзии?
Малая толщина ребер — это то, в чем штамповка выигрывает: ребра с заданным шагом дают больше поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль в том же габарите. Один ход формирует всю деталь, поэтому стоимость детали перестает расти с усложнением. Штампованная конструкция также лучше переносит партионную вариацию, чем экструзия.
Как цельная конструкция влияет на тепловые характеристики?
Поскольку основание и ребра прессуются как одна деталь, паяного соединения, которое может отказать, нет. Плоскостность на монтажной поверхности обеспечивается непосредственно оснасткой, что поддерживает равномерный контакт теплового интерфейса. Штампованная конструкция обеспечивает тепловое сопротивление при ребрах заданной толщины с заданным шагом над основанием для стабильной теплопередачи.
Какие протоколы контроля поставляются с каждой партией?
С каждой партией поставляется протокол CMM. Контроль выявляет износ штампа как измеримое смещение шага ребер на этапе партии, а не в эксплуатации. Плоскостность на монтажной поверхности верифицируется, и протокол CMM документирует критические размеры для ваших записей по качеству.
Каковы сроки производства и минимальный объем заказа?
Оснастка запускается в работу, и цикл обеспечивает подачу на линию, а партии отгружаются в соответствии с вашим графиком. Каждая партия сопровождается протоколом CMM. Поскольку весь компонент формуется за один ход, стоимость детали перестает зависеть от сложности, что обеспечивает эффективное производство в требуемом вам объеме.