Что этот цанговый патрон типа 46 реально дает вашему шпинделю Это цанговый патрон с зеркальной полировкой для токарных автоматов, тип 46, с CNC-обработкой, предназначенный для ток
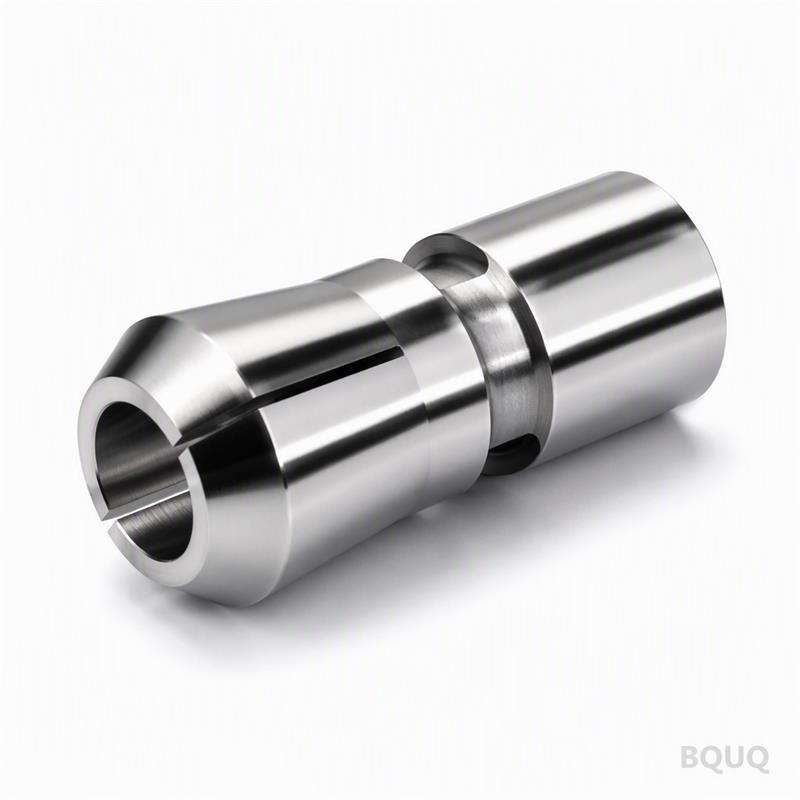
Цанговый патрон BQUQ с зеркальной полировкой для токарных автоматов, тип 46, CNC-обработка
Что этот цанговый патрон типа 46 реально дает вашему шпинделю Это цанговый патрон с зеркальной полировкой для токарных автоматов, тип 46, с CNC-обработкой, предназначенный для токарных автоматов и шв
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что этот цанговый патрон типа 46 реально дает вашему шпинделю
Это цанговый патрон с зеркальной полировкой для токарных автоматов, тип 46, с CNC-обработкой, предназначенный для токарных автоматов и швейцарских токарных станков продольного точения, использующих конус серии 46. Конкретное преимущество — стабильность зажима: мы обеспечиваем концентричное биение не более 0,005 мм TIR, что означает, что диаметр обрабатываемой детали остается в пределах ±0,01 мм на протяжении всего производственного цикла. Твердость после термообработки составляет 58-60 HRC, поэтому зажимная поверхность выдерживает более 100 000 циклов без измеримой потери усилия зажима. Срок изготовления для стандартных размеров — 7 дней, отгрузка осуществляется с нашего завода в Дунгуане.
Геометрия конуса типа 46: почему он фиксируется без вибраций
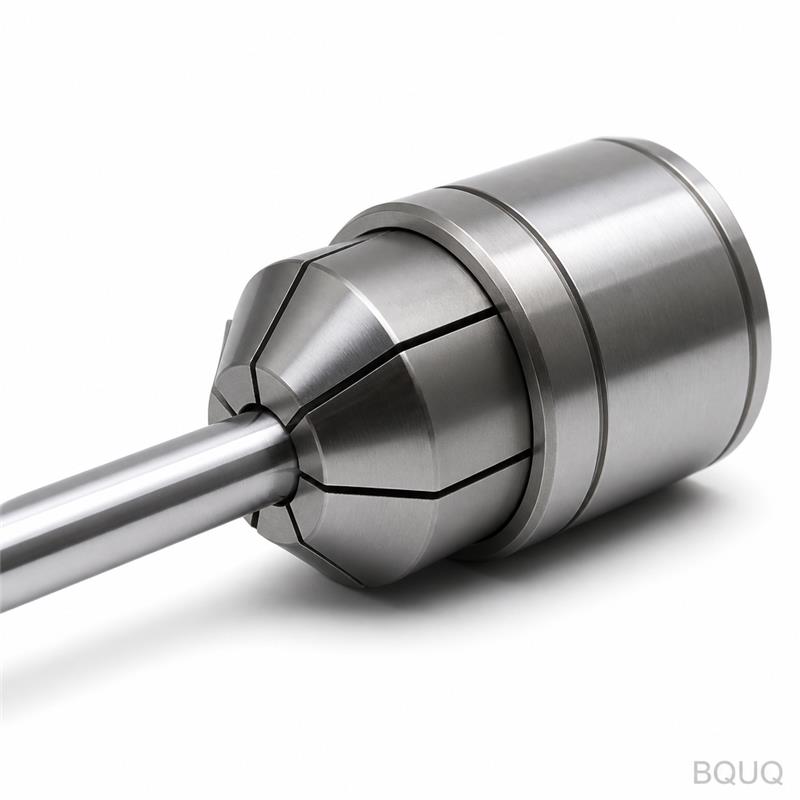
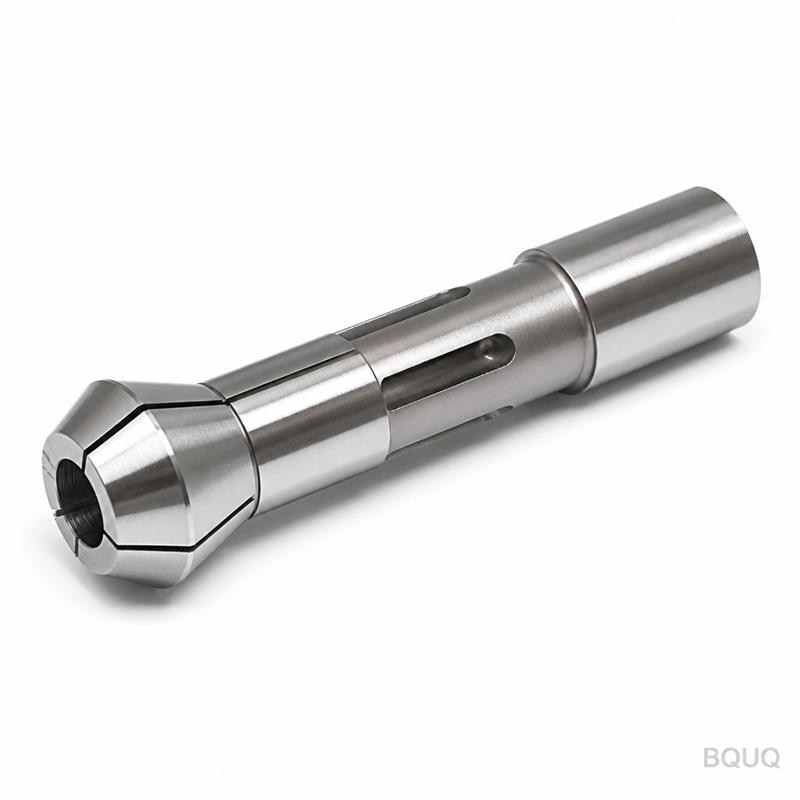
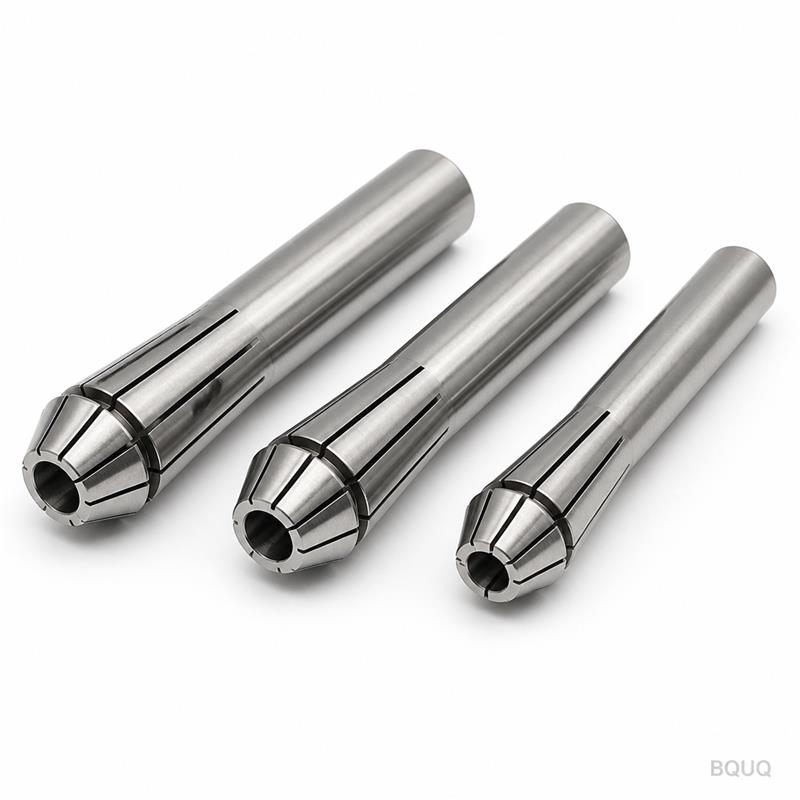
Цанга типа 46 использует угол конуса зажима 16 градусов, что круче, чем 8-градусный конус цанг ER. Этот крутой угол преобразует осевое усилие тяги в радиальное усилие зажима в соотношении примерно 3,2:1, обеспечивая высокую жесткость зажима без необходимости чрезмерного давления на тягу. Наш цанговый патрон с зеркальной полировкой для токарных автоматов, тип 46, с CNC-обработкой, выточен из цельной заготовки легированной стали 42CrMo, а не сварен или спаян. Схема прорезей — три полных и три разгрузочных паза — вырезается проволочным методом после термообработки для предотвращения деформации. Каждая кромка паза обработана с радиусом 0,05 мм, поэтому тонкостенные трубы (с толщиной стенки до 0,5 мм) не деформируются при зажиме.
Мы полируем отверстие и зажимную поверхность до Ra 0,1 мкм, что является зеркальной обработкой. Почему это важно для цанги? Более шероховатая поверхность (Ra 0,8 мкм, типичная для шлифованных цанг) создает микро-сцепление с заготовкой, но также создает микро-царапины, которые переносятся на готовую деталь. Зеркальная полировка устраняет эти царапины и фактически увеличивает коэффициент трения на гладком прутковом материале — закаленная сталь по закаленной стали при Ra 0,1 мкм обеспечивает лучшее сцепление, чем шлифованные поверхности, из-за большей площади контакта. Вы получаете полированную поверхность на обработанных деталях без дополнительной доводки. Для этого конкретного продукта зеркальная полировка не является косметической; это функциональное требование для высокоскоростной обработки на 6 000–8 000 об/мин, где проскальзывание является основной причиной брака.
Материалы и термообработка, которые мы используем для цанги типа 46
Основной материал — 42CrMo (эквивалент AISI 4140), вакуумно-дегазированный для удаления включений. Мы выполняем черновую обработку корпуса цанги, затем термообработку в герметичной закалочной печи до 58-60 HRC с последующим двойным отпуском при 180°C для снятия напряжений. После термообработки мы шлифуем конус и отверстие на CNC-внутришлифовальном станке с кругом из кубического нитрида бора (CBN). Зеркальная полировка выполняется в два этапа: сначала алмазная паста 9 мкм, затем алмазная паста 3 мкм на войлочном круге. Это тот же процесс, который используется для оптических формовочных компонентов. Каждая цанга проходит магнитопорошковый контроль после шлифовки для выявления любых микротрещин от цикла термообработки — бракованные детали утилизируются, а не переделываются.
Проверка перед каждой отгрузкой: биение, твердость и профиль поверхности
Мы не проводим выборочный контроль партий. Каждый цанговый патрон с зеркальной полировкой для токарных автоматов, тип 46, с CNC-обработкой, проходит трехточечную проверку перед упаковкой. Во-первых, мы устанавливаем цангу на контрольную оправку и измеряем TIR у носка и на глубине 20 мм с помощью индикатора с разрешением 1 мкм — допустимый предел составляет 0,005 мм в обеих точках. Во-вторых, мы проверяем твердость на твердомере Роквелла в трех точках по окружности; разброс не должен превышать 1 HRC. В-третьих, мы измеряем чистоту поверхности профилометром на зажимном отверстии и записываем значение Ra в сертификат контроля. Сертификат прилагается к упаковке с фактическими измеренными значениями, а не по шаблону. Если какой-либо параметр не соответствует, цанга маркируется красным красителем и утилизируется.
Таблица: Полные технические характеристики цангового патрона с зеркальной полировкой для токарных автоматов, тип 46, CNC-обработка
Параметр
Характеристика
Тип
Токарный автомат, тип 46 (конус 16°)
Материал
42CrMo (AISI 4140), вакуумно-дегазированный
Твердость
58-60 HRC (двойной отпуск)
Диапазон диаметров зажимного отверстия
Ø3 мм до Ø46 мм (возможны нестандартные размеры отверстия)
Концентричное биение (TIR)
≤ 0,005 мм у носка, ≤ 0,008 мм на глубине 20 мм
Чистота поверхности (зажимное отверстие)
Ra 0,1 мкм (зеркальная полировка)
Схема прорезей
3 полных + 3 разгрузочных паза, проволочная резка после термообработки
Максимальные рекомендуемые обороты
8 000 об/мин (сбалансировано)
Срок изготовления
7 дней для стандартных размеров, 15 дней для нестандартного отверстия
Минимальный заказ
Без минимального заказа (принимается единичный заказ)
Страна производства
Сделано в Китае (завод в Дунгуане, 20 лет опыта)
Как подобрать этот цанговый патрон к шпинделю вашего токарного автомата
Цанга типа 46 подходит для шпинделей с диаметром носка 46 мм и углом посадочного места 16 градусов. Перед заказом измерьте шаг резьбы тяговой трубы и расстояние от торца носка до начала резьбы — мы можем поставить цангу с более коротким или более длинным резьбовым участком для соответствия ходу вашей тяги. Если вы переходите с цанги ER, учтите, что тип 46 обеспечивает примерно на 30% большее усилие зажима при том же давлении тяги, но ход короче. Для пруткового материала диаметром более Ø30 мм мы рекомендуем отверстие с насечкой (опционально, без дополнительной платы) для предотвращения проворота при тяжелых режимах резания. Наши инженеры могут подтвердить совместимость, если вы отправите фото вашей текущей цанги и размеры носка шпинделя. Этот процесс точного производства описан в нашем руководстве по допускам CNC-обработки для справки о достижимых пределах.
Часто задаваемые вопросы: Цанговый патрон с зеркальной полировкой для токарных автоматов, тип 46, CNC-обработка
Каков минимальный объем заказа для этого цангового патрона?
Минимального заказа нет — мы принимаем единичный заказ для тестирования, и цена за единицу остается одинаковой для количества 1 или 100.
Можете ли вы настроить диаметр отверстия и глубину пазов под мою конкретную заготовку?
Да, мы можем вырезать проволочным методом нестандартное отверстие под ваш точный диаметр (допуск ±0,005 мм) и отрегулировать глубину пазов для тонкостенных или шестигранных заготовок — срок изготовления нестандартного отверстия составляет 15 дней.
Как вы гарантируете биение 0,005 мм на каждой единице?
Мы измеряем TIR на контрольной оправке индивидуально для каждой цанги, и сертификат контроля с фактическими измеренными значениями поставляется вместе с деталью.
Каков реальный срок изготовления при срочном заказе из-за простоя производства?
Для стандартных размеров типа 46 мы можем отгрузить в течение 72 часов в срочном порядке (дополнительная плата 10%), а обычный срок изготовления составляет 7 дней с момента подтверждения заказа.
Заказ и техническая поддержка для вашей линии точного производства
Для получения твердого предложения в течение 12 часов отправьте ваш чертеж или простую заметку с требуемым диаметром отверстия и материалом заготовки. Электронная почта sc@bquq.com или WhatsApp +86 13713157787. Мы отвечаем в рабочие часы Китая (GMT+8), которые пересекаются с утренними часами на Восточном побережье США и послеобеденными часами в Европе. Если вы подбираете режущий инструмент для деталей, которые будете производить с этой цангой, ознакомьтесь с нашим руководством по выбору режущего инструмента для CNC, чтобы избежать проблем с прогибом инструмента на высоких оборотах шпинделя. Для сокращения времени цикла на вашем токарном автомате наше руководство по оптимизации CNC-программирования описывает стратегии траекторий инструмента, которые хорошо сочетаются с высокой жесткостью этой цанговой системы. Каждая цанга упаковывается в бескислотную бумагу и коробку с пенопластовым вкладышем для предотвращения коррозии при транспортировке. Мы экспортируем в более чем 40 стран, и наш завод сертифицирован по ISO 9001:2015. Отправьте ваш чертеж сегодня, и мы подтвердим угол конуса, размер резьбы и диаметр отверстия в течение одного рабочего дня.