Чем этот патрон отличается в вашем шпинделе токарного автомата Это цанговый патрон, обработанный на станке с ЧПУ, предназначенный для шпинделей токарных автоматов 36 типа. Он зах
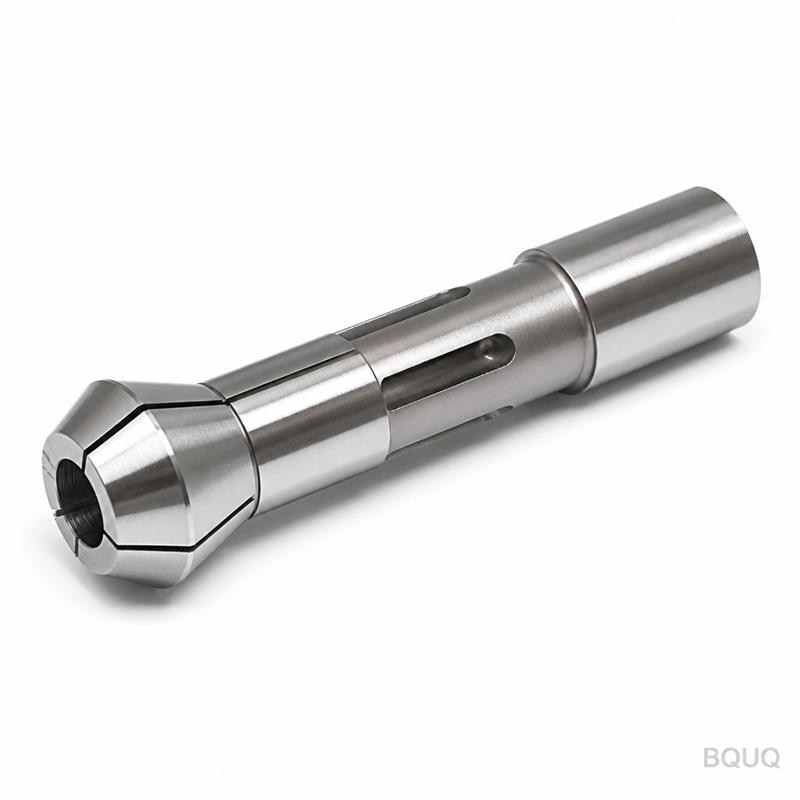
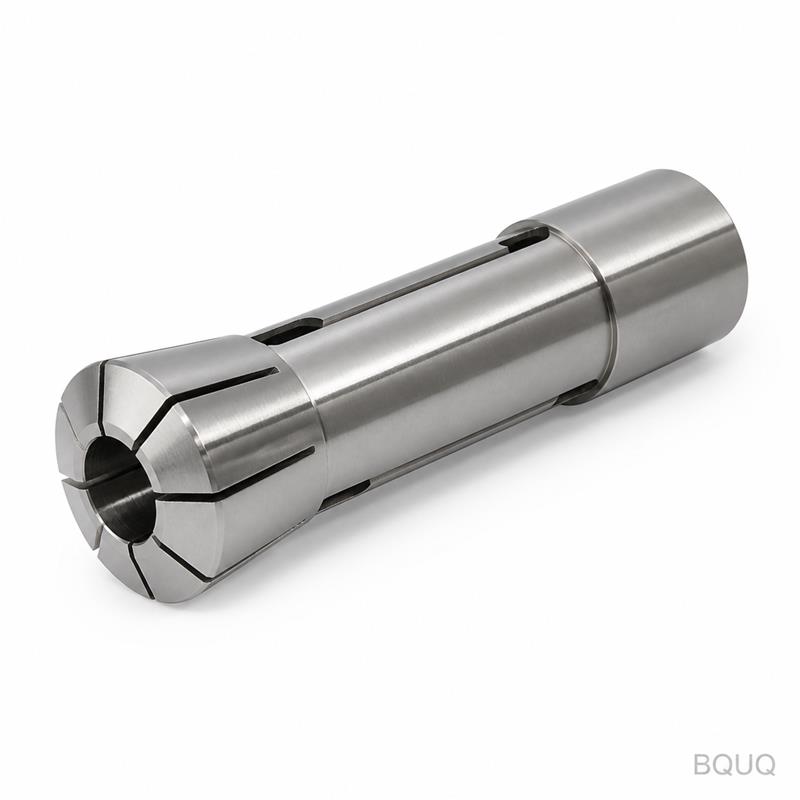
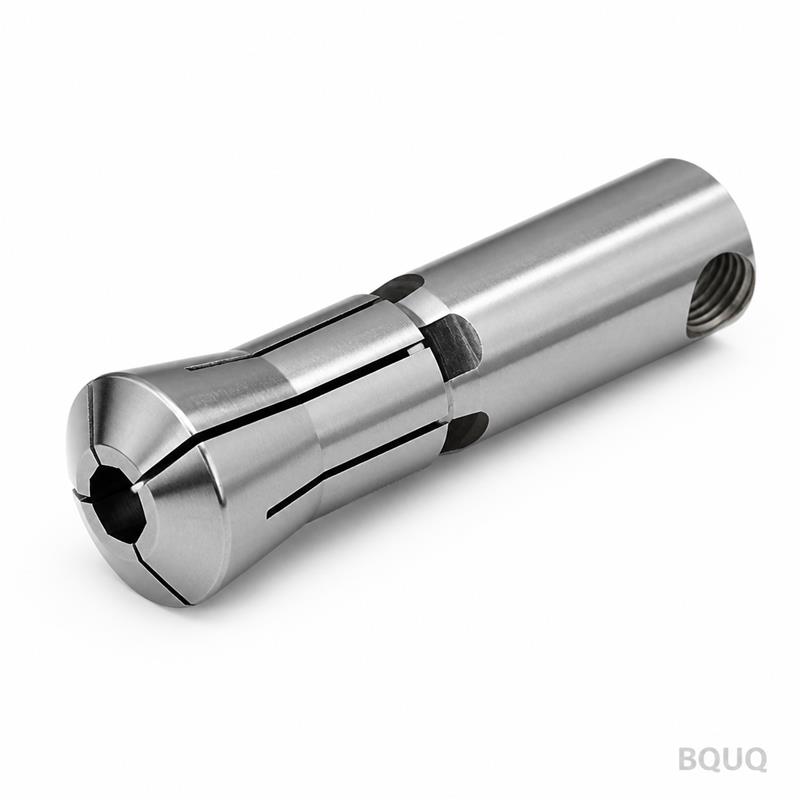
BQUQ Обработанный на станке с ЧПУ патрон для токарного автомата 36 типа с круглым отверстием и удлинённым носиком
Чем этот патрон отличается в вашем шпинделе токарного автомата Это цанговый патрон, обработанный на станке с ЧПУ, предназначенный для шпинделей токарных автоматов 36 типа. Он захватывает круглый пру
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Чем этот патрон отличается в вашем шпинделе токарного автомата
Это цанговый патрон, обработанный на станке с ЧПУ, предназначенный для шпинделей токарных автоматов 36 типа. Он захватывает круглый прутковый материал с удлинённым носиком для более глубокого доступа в рабочую зону. Отверстие круглое, без конусности у входа, поэтому загрузка прутка происходит без следов трения. Биение удерживается на уровне ≤0,005 мм у носика. Твёрдость захватывающей поверхности составляет 58-62 HRC. Срок поставки для стандартных размеров — 10 рабочих дней. Этот патрон превращает ваш шпиндель в жёсткую, повторяемую систему захвата для высокоскоростного точения и фрезерования. Сделано в Китае, но проверено по стандартам ISO 2768-mK перед отгрузкой.
Почему геометрия удлинённого носика снижает помехи инструмента на станках 36 типа
Удлинённый носик добавляет 25 мм вылета за пределы стандартной поверхности патрона. На токарном автомате 36 типа это позволяет обойти корпус подшипника шпинделя. Вы можете подвести режущий инструмент ближе к поверхности цанги. Это уменьшает вылет инструмента до 40% по сравнению с использованием стандартного патрона с проставкой. Меньший вылет означает меньше вибрации. Меньше вибрации — лучше качество поверхности на длинных, тонких деталях. Круглое отверстие шлифуется после термической обработки, а не только точится. Это устраняет деформацию от закалки. Вы получаете отверстие, которое остаётся круглым под давлением зажима.
Материалы и термическая обработка для патрона 36 типа с круглым отверстием
Мы используем легированную сталь 20CrMnTi. Эта марка хорошо цементируется и сохраняет острую кромку. Корпус точится, затем фрезеруется для шпоночного паза и разгрузочных канавок резьбы. После механической обработки мы цементируем на глубину 0,8-1,2 мм. Захватывающая поверхность закаливается до 58-62 HRC. Носик дополнительно закаливается индукционно, чтобы не отпускать основной корпус. Задняя плита — из стали 40Cr, закалённая до 42-46 HRC. Мы не используем простую углеродистую сталь 45#. Она деформируется при повторных циклах зажима. Корпус патрона проходит снятие напряжений перед финальной шлифовкой. Это предотвращает уход отверстия от круглости после нескольких тысяч циклов.
Как мы достигаем биения ≤0,005 мм на посадочном месте цанги и отверстии
Биение — это сумма трёх поверхностей: конуса шпинделя, задней поверхности патрона и посадочного места цанги. Мы обрабатываем заднюю поверхность и посадочное место цанги за одну установку на координатно-шлифовальном станке. Это исключает ошибку от повторного зажима детали. Посадочное место шлифуется с допуском 0,001 мм по диаметру. Круглое отверстие хонингуется после шлифовки для удаления следов подачи. Затем мы собираем патрон с контрольной цангой и измеряем биение у носика и на расстоянии 50 мм от носика. Обе точки должны быть ≤0,005 мм. Мы фиксируем это в протоколе контроля, который прилагается к каждому патрону.
Технические характеристики обработанного на ЧПУ патрона для токарного автомата 36 типа с круглым отверстием и удлинённым носиком
Параметр
Значение
Тип шпинделя
Токарный автомат 36 типа (задняя плита A2-5 или A2-6)
Тип цанги
Круглое отверстие, удлинённый носик (совместимо с ER 32 или 5C)
Ёмкость прутка
Ø3 мм до Ø36 мм (в зависимости от размера цанги)
Материал корпуса
Легированная сталь 20CrMnTi, цементированная
Материал задней плиты
Легированная сталь 40Cr, закалённая 42-46 HRC
Твёрдость (захватывающая поверхность)
58-62 HRC
Биение (у носика и на 50 мм от носика)
≤0,005 мм
Шероховатость отверстия
Ra ≤0,2 мкм (хонингованное)
Концентричность (посадочное место цанги к задней поверхности)
≤0,003 мм
Срок поставки (стандартные размеры)
10 рабочих дней
Минимальный заказ
Без минимального заказа — можно заказать 1 шт.
Контроль
100% проверка биения, твёрдости, отчёт по калибровке отверстия
Контроль перед каждой отгрузкой — что вы получаете в отчёте
Каждый патрон проходит полный контроль, а не выборочную проверку. Мы измеряем биение индикатором с разрешением 0,001 мм. Твёрдость проверяется на захватывающей поверхности твердомером Роквелла. Отверстие проверяется пневматическим калибром на круглость и конусность. Мы также тестируем осевое усилие зажима динамометрическим ключом на тяге. Отчёт включает: измеренное биение, диаметр отверстия, значение твёрдости и фото патрона, установленного на испытательный шпиндель. Если любое значение превышает спецификацию, патрон выбраковывается. Он никогда не отгружается. Вы получаете отчёт в коробке. Для критических заказов мы также можем предоставить отчёт по КИМ без дополнительной оплаты.
Как согласовать этот патрон с вашей существующей тягой и цангами
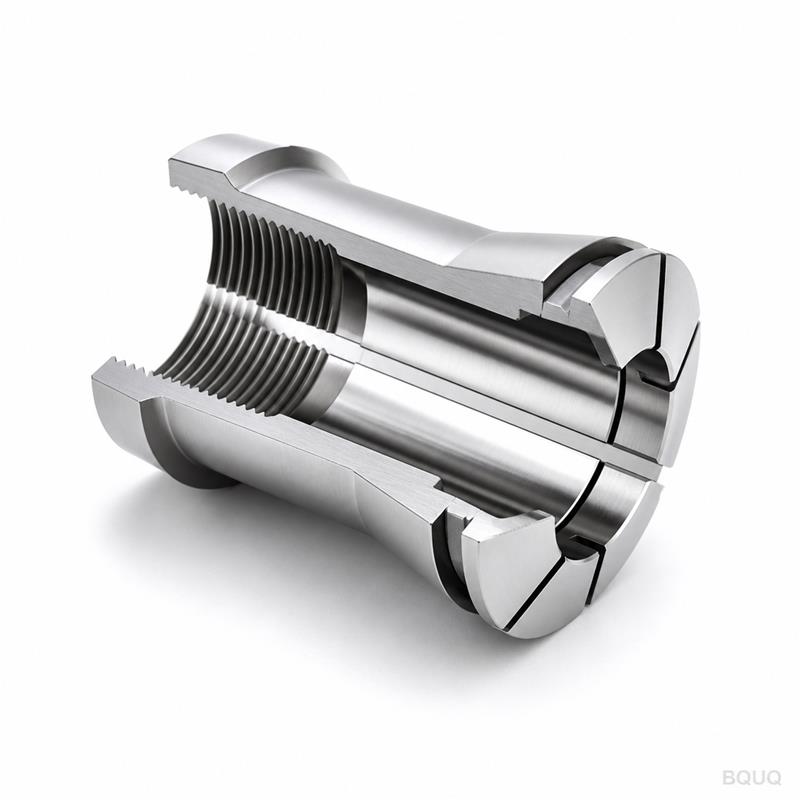
Проверьте шаг резьбы и ход вашей тяги. Токарный автомат 36 типа использует стандартную резьбу тяги M20 x 1,5. Наш патрон имеет ответную резьбу на задней стороне. Если вы используете цанги ER, патрон поставляется с гайкой, которая садится на удлинённый носик. Если вы используете цанги 5C, патрон имеет резьбовой носик для цангового зажима. Мы также можем обработать заднюю плиту под ваш шпиндель, если вы предоставите чертёж. Удлинённый носик не изменяет ход закрытия цанги. Ваш существующий ход тяги будет работать. Если вы не уверены, отправьте нам чертёж шпинделя, и мы проверим совместимость.
Каков минимальный заказ для этого цангового патрона?
Без минимального заказа — вы можете заказать одну штуку для тестирования или полную производственную партию.
Можете ли вы изготовить заднюю плиту или удлинённый носик по индивидуальному заказу?
Да, мы можем обработать заднюю плиту, длину носика и отверстие по вашему чертежу с увеличением срока поставки на 3 дня.
Как вы обеспечиваете контроль качества для каждого патрона?
Мы проводим 100% проверку биения, твёрдости и геометрии отверстия и отправляем отчёт с каждым изделием.
Каков срок поставки для стандартного патрона 36 типа с круглым отверстием?
Стандартные размеры отгружаются за 10 рабочих дней; индивидуальные задние плиты или длины носиков добавляют 3-5 дней.
Получите твёрдое предложение в течение 12 часов — отправьте ваш чертёж
Отправьте нам чертёж шпинделя, тип цанги и размер прутка. Мы ответим с твёрдым предложением, CAD-моделью патрона и рекомендуемым усилием зажима. Эл. почта sc@bquq.com или WhatsApp +86 13713157787. Мы отвечаем в течение 12 часов в рабочие дни. Для советов по проектированию прочитайте наше руководство по выбору режущих инструментов для ЧПУ и руководство по допускам в обработке на ЧПУ, чтобы увидеть, как мы достигаем этих значений. Это прецизионное производство, сделано в Китае, без минимального заказа. Отправьте ваш чертёж сегодня.