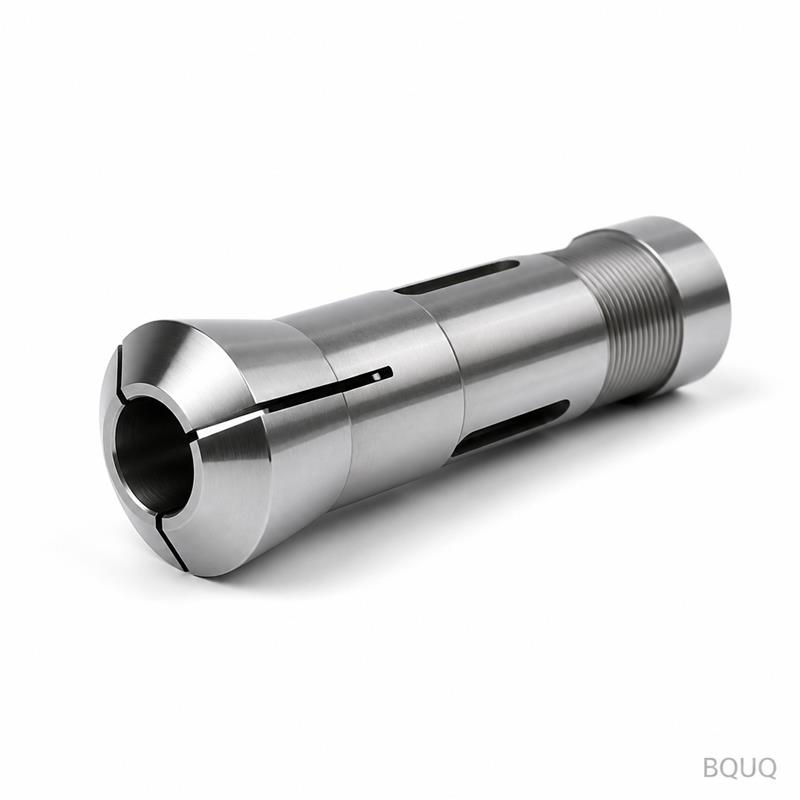
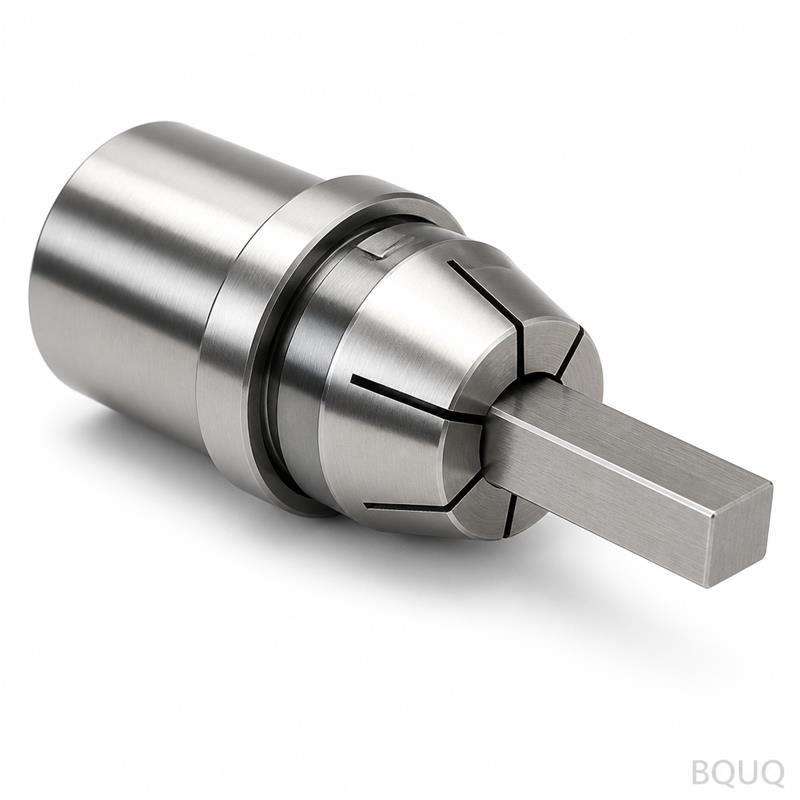
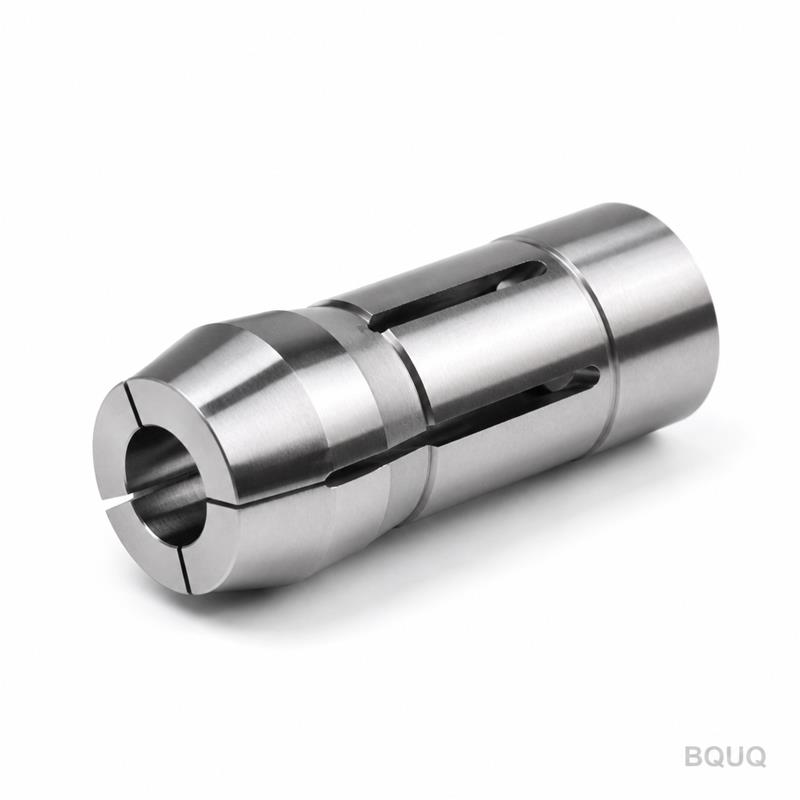
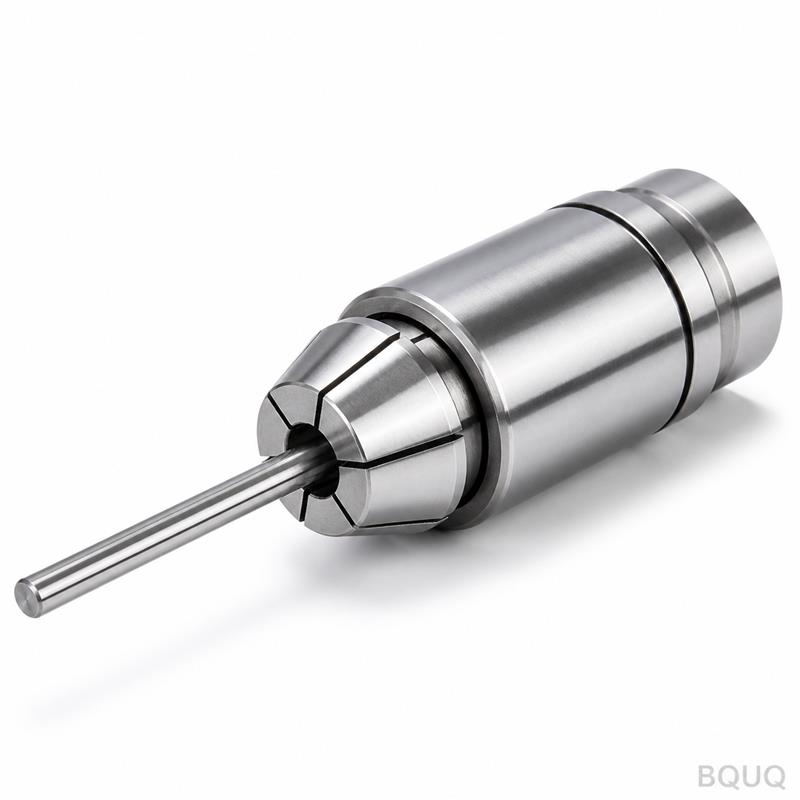
Это цанговый патрон с круглым отверстием для токарного автомата типа 630, изготовленный методом ЧПУ-обработки, предназначенный для зажима круглого прутка диаметром от 3 мм до 30 мм
BQUQ Цанговый патрон с круглым отверстием для токарного автомата типа 630 с ЧПУ-обработкой
Это цанговый патрон с круглым отверстием для токарного автомата типа 630, изготовленный методом ЧПУ-обработки, предназначенный для зажима круглого прутка диаметром от 3 мм до 30 мм на токарных автомат
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это цанговый патрон с круглым отверстием для токарного автомата типа 630, изготовленный методом ЧПУ-обработки, предназначенный для зажима круглого прутка диаметром от 3 мм до 30 мм на токарных автоматах продольного и неподвижного шпинделя. Вы получаете точность биения (TIR) 0,005 мм на носике, твердость 58–60 HRC на зажимной поверхности и стандартный срок изготовления 7 рабочих дней для любого размера из нашего стандартного диапазона.
Почему геометрия типа 630 важна для круглого прутка
Цанга типа 630 использует единый конический наружный конус и круглое отверстие, а не шестигранное или квадратное. Такое круглое отверстие контактирует с заготовкой по полной окружности 360 градусов. Это исключает точечные следы давления в трех точках, которые возникают при использовании пружинных цанг с прорезями для разгрузки. Для подачи пруткового материала серия 630 сохраняет соосность, поскольку прорези выполнены под углом 15 градусов по винтовой линии, что обеспечивает равномерное радиальное сжатие без деформации отверстия. Мы обрабатываем конус с углом 30 минут, что соответствует шпиндельному узлу большинства японских и европейских токарных автоматов (Citizen, Star, Tsugami, Tornos).
Выбор стали и последовательность термической обработки
Мы используем сталь GCr15 (эквивалент AISI 52100) или пружинную сталь 65Mn, в зависимости от объема партии и требований к износостойкости. GCr15 обеспечивает более высокое сохранение твердости после 100 000 циклов; 65Mn обеспечивает большую упругую деформацию для тонкостенных труб. Отверстие шлифуется после термической обработки, а не до нее. Эта последовательность важна: мы закаливаем до 60 HRC, затем шлифуем отверстие и конус на станке с ЧПУ для внутреннего шлифования с использованием круга из кубического нитрида бора (CBN). Окончательная чистота поверхности отверстия составляет Ra 0,2 мкм, что снижает трение и предотвращает задиры на мягком алюминии или латуни.
Твердость, биение и чистота поверхности – измеренные, а не заявленные
Каждая цанга проверяется на координатно-измерительной машине Mitutoyo на угол конуса и диаметр отверстия. Мы измеряем биение, устанавливая цангу в прецизионный испытательный патрон с калиброванным штифтом 10 мм, а затем вращая узел на паре V-образных опор. Мы отбраковываем все, что превышает 0,005 мм TIR. Твердость проверяется по шкале Роквелла C в трех точках вокруг отверстия: передней, средней и задней. Мы не проводим выборочный контроль; мы проверяем 100% продукции. В таблице ниже показано, что можно ожидать от стандартного заказа.
Параметр
Значение / Диапазон
Тип цанги
Пружинная цанга с круглым отверстием типа 630
Диапазон диаметров отверстия
3,0 мм – 30,0 мм (0,118" – 1,181")
Варианты материала
GCr15 (52100) или пружинная сталь 65Mn
Твердость после термообработки
58–60 HRC (поверхность), 55 HRC (сердцевина)
Суммарное биение (TIR)
≤ 0,005 мм на носике
Чистота поверхности отверстия
Ra 0,2 мкм (шлифовка после закалки)
Точность угла конуса
± 0,0005 мм по длине конуса
Ширина прорези
0,8 мм ± 0,05 мм (винтовая линия 15°)
Стандартный срок изготовления
7 рабочих дней (стандартные размеры)
Минимальный заказ
Без минимального заказа – принимается единичное изделие
Прорези, выполненные проволочной электроэрозией, а не фрезерованием
Большинство производителей цанг выполняют разгрузочные прорези на фрезерном станке, что оставляет заусенцы и микротрещины на кромках прорезей. Мы выполняем все прорези проволочной электроэрозией после термической обработки. Это дает рекаст-слой менее 0,01 мм и радиус кромки прорези 0,05 мм. В результате получается цанга, которая равномерно изгибается без концентраторов напряжений. Вы увидите более длительный срок службы на высокоскоростных шпинделях, работающих на 8000 об/мин и выше. Если вы работаете с тонкостенными трубами, закажите нашу версию из стали 65Mn с более широким раскрытием прорези – она закрывается более плавно на деликатных деталях.
Проверка перед каждой отгрузкой – контроль по 5 пунктам
Мы не отгружаем продукцию без финального отчета о проверке. Каждая цанга проходит контроль по 5 пунктам: (1) угол конуса измеряется с помощью синусной линейки, (2) диаметр отверстия проверяется нутромером с точностью ±0,002 мм, (3) тест на биение с эталонным штифтом 10 мм, (4) измерение твердости по шкале Роквелла C и (5) визуальный осмотр при 5-кратном увеличении на наличие поверхностных трещин или прижогов при шлифовании. Вы получаете цифровую копию отчета вместе с отгрузкой. Если вам нужен полный сертификат на материал с прослеживаемостью плавки, мы предоставляем его бесплатно – просто укажите это в вашем заказе.
Как подобрать цангу к вашему шпиндельному узлу
Цанга типа 630 не является универсальной. Угол конуса и шаг резьбы на тяговой трубе должны соответствовать вашему станку. Перед заказом измерьте шаг резьбы тяговой трубы (метрический или дюймовый) и угол конуса на вашей существующей цанге. Мы обрабатываем заднюю резьбу под любой указанный вами шаг – от M16x1,5 до 1/2"-20. Мы также предлагаем прокладку 2 мм или 3 мм для зажима предварительно обработанных деталей без повреждения поверхности. Если вы не уверены, отправьте нам фото вашей текущей цанги и чертеж шпиндельного узла. Мы сообщим вам в течение 24 часов, сможем ли мы ее сопоставить.
Часто задаваемые вопросы
Принимаете ли вы заказ на одну цангу?
Да, у нас нет минимального заказа – вы можете заказать единичное изделие для прототипных испытаний, и цена за единицу снижается только при покупке 20 и более штук.
Можете ли вы изготовить цангу с нестандартным диаметром отверстия?
Безусловно – мы обрабатываем любой размер отверстия от 3 мм до 30 мм с шагом 0,1 мм, и мы сохраняем ту же гарантию TIR 0,005 мм.
Как вы обеспечиваете качество партии из 500 штук?
Мы используем процесс статистического управления (SPC) на этапе шлифовки отверстия, контролируя каждую 10-ю деталь в процессе производства, а затем проводим 100% финальную проверку на биение и твердость.
Каков минимальный срок изготовления для нестандартного размера?
Для нестандартного диаметра отверстия мы можем отгрузить за 5 рабочих дней, используя предварительно закаленную заготовку; стандартные размеры отгружаются за 7 рабочих дней.
Поставка сырья и прослеживаемость
Мы закупаем сталь GCr15 и 65Mn на сертифицированных заводах в Китае, и каждая партия поставляется с сертификатом завода-изготовителя. Сталь проходит сфероидизирующий отжиг перед механической обработкой, что обеспечивает чистый рез прорезей и шлифовку конуса без вибраций. Мы храним образец из каждой плавки в течение 24 месяцев. Если у вас критически важное применение – например, компоненты медицинских устройств – мы можем предоставить полный пакет прослеживаемости, включая номер плавки и отчет о химическом составе.
Эта цанга – прецизионное производство, сделанное в Китае, но с гарантией биения 0,005 мм, которая соответствует или превосходит вашего текущего поставщика. Мы – завод с 20-летним опытом в Дунгуане, на котором работают 40 токарных станков с ЧПУ и 15 шлифовальных станков под одной крышей. Никаких торговых посредников – вы общаетесь напрямую с инженерами, которые изготавливают детали.
Получите твердое коммерческое предложение в течение 12 часов. Отправьте ваш чертеж или спецификацию цанги на sc@bquq.com или напишите нам в WhatsApp по номеру +86 13713157787. Укажите размер отверстия, модель станка и желаемое количество – мы ответим с ценой и сроком поставки. Без минимального заказа, без скрытых затрат на оснастку.