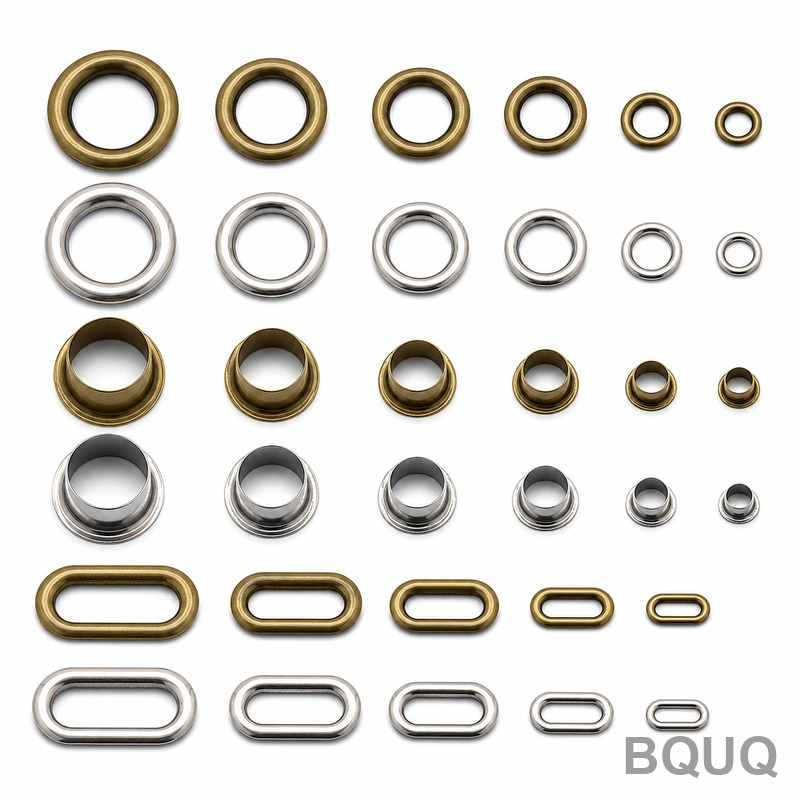
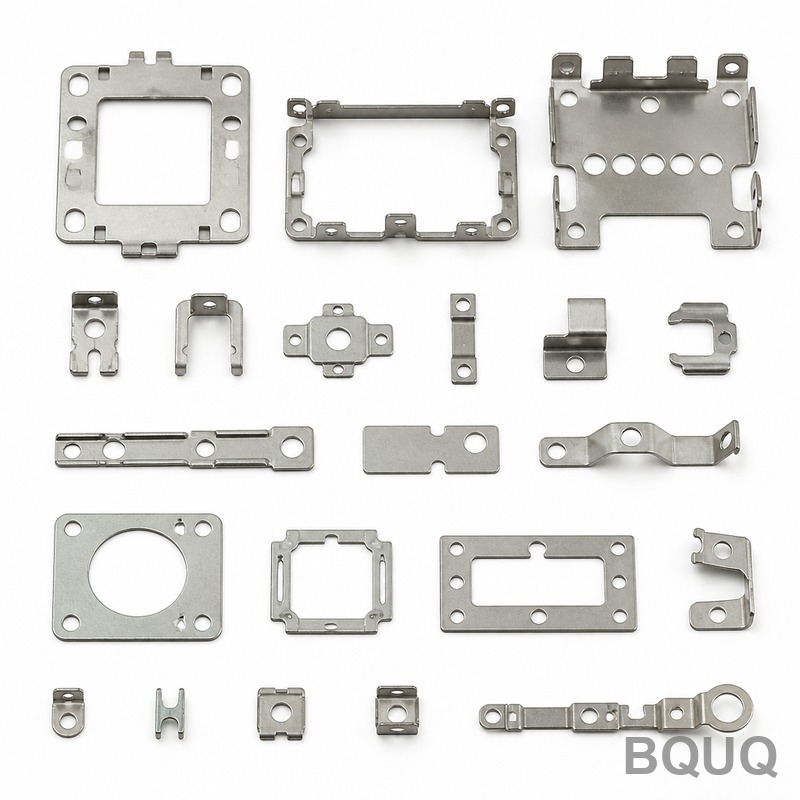
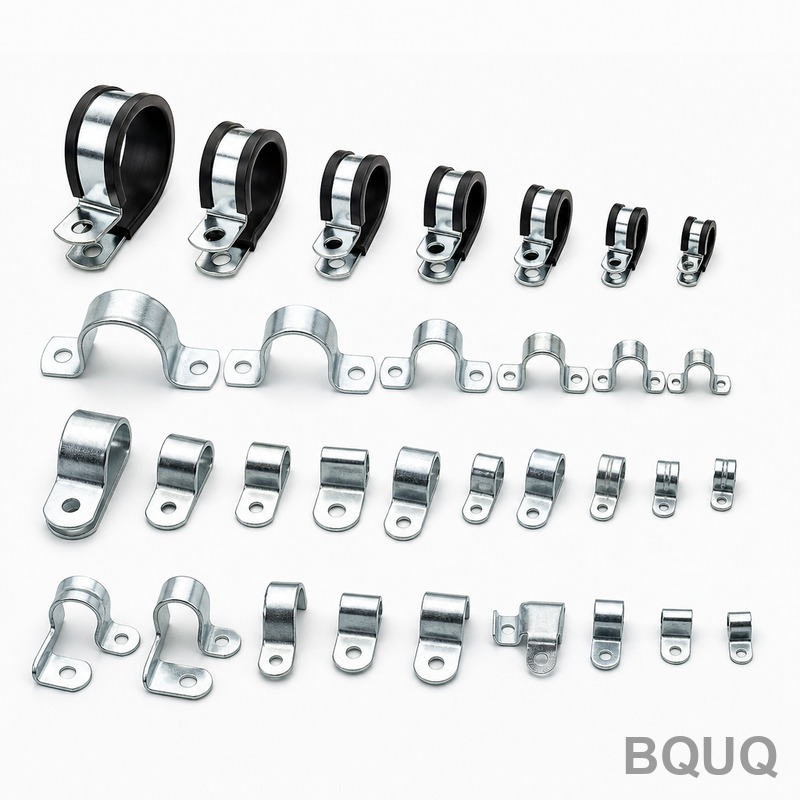
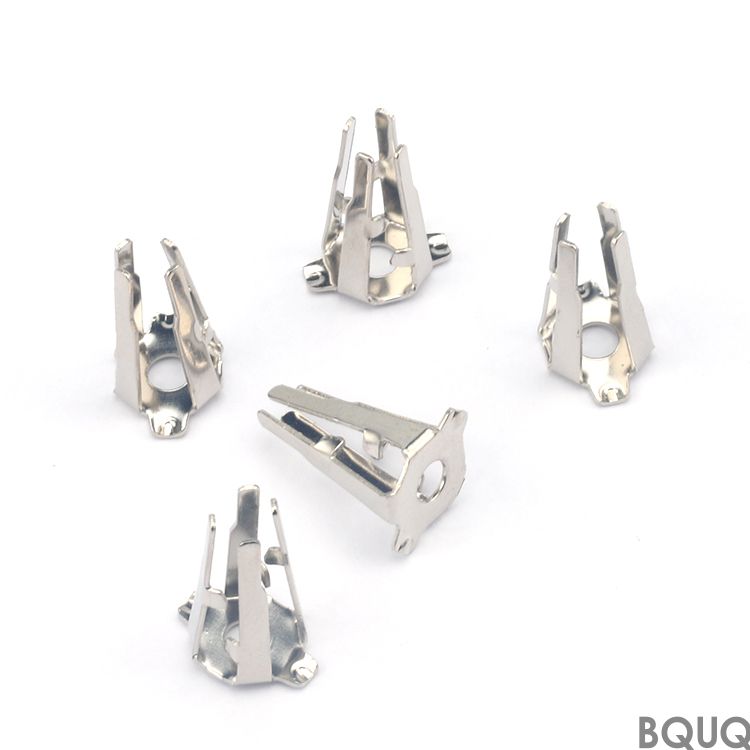
Это коллекция штампованных металлических люверсов, пистонов и обжимных втулок BQUQ — семейство деталей точной штамповки для кабельных проходок, армирования тканей, стоек для печ
Это коллекция штампованных металлических люверсов, пистонов и обжимных втулок BQUQ — семейство деталей точной штамповки для кабельных проходок, армирования тканей, стоек для печатных плат и обжимны
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это коллекция штампованных металлических люверсов, пистонов и обжимных втулок BQUQ — семейство деталей точной штамповки для кабельных проходок, армирования тканей, стоек для печатных плат и обжимных втулок для герметизации жидкостей. Мы обеспечиваем размерный допуск ±0,01 мм, максимальное биение 0,02 мм на концентричных элементах и срок изготовления 7 дней для стандартных размеров. Твёрдость достигает 45 HRC после опциональной термической обработки, поэтому эти детали выдерживают многократный сборочный крутящий момент и вибрацию без растрескивания.
Как мы обеспечиваем ±0,01 мм при высокообъёмных сериях штамповки
Наш завод в Дунгуане с 20-летним стажем работает на высокоскоростных прессах усилием от 25 до 250 тонн с точностью сервоподачи ±0,005 мм за ход. Прогрессивные штампы изготавливаются на собственном производстве с допуском ступени 0,002 мм, и мы используем оптические компараторы для каждой первой детали. Для люверсов с завальцованной кромкой мы контролируем радиус загиба в пределах 0,03 мм — это предотвращает истирание изоляции кабеля. Пистоны для тканей получают обратную сторону без заусенцев (максимальная высота заусенца 0,05 мм), поскольку именно там острые кромки режут нить и кожу.
Материалы и термическая обработка для люверсов и обжимных втулок
Мы храним 12 марок сырья, но три покрывают 90% запросов. Латунь C2680 (полутвёрдая) для электропроводности и коррозионной стойкости. Нержавеющая сталь 304 (отожжённая) для медицинской и морской среды. Пружинная сталь C75 (закалённая до 42–45 HRC) для втулок, которые должны обжимать и удерживать без ослабления. Для алюминиевых люверсов мы используем 5052-H32 — она гнётся без микротрещин на фланце. Термическая обработка выполняется в вакуумной печи (без окалины), и мы можем добавить матовое никелевое покрытие (3–5 мкм) для паяемости.
Завальцованные кромки, развальцованные верхушки и фланцевые основания — что мы можем формовать
Эта коллекция охватывает три основные геометрии. Во-первых, люверсы с завальцованной кромкой для резиновых уплотнений или жгутов проводов: внутренний диаметр от 2,0 мм до 30,0 мм, толщина стенки 0,3–1,5 мм. Во-вторых, пистоны с развальцованной верхушкой для шнуровки или вентиляционных решёток: угол развальцовки до 45° с гладкой зенковкой для направления шнура. В-третьих, обжимные втулки с шестигранной или накатанной наружной поверхностью: шаг накатки 0,8 мм, глубина 0,2 мм, для соединений с ручной затяжкой. Мы также изготавливаем гибридную деталь — люверс с интегрированной кромкой пружинной шайбы, что исключает отдельный этап сборки.
Биение и концентричность — показатели, которые важны для вращающихся узлов
Если ваш люверс или втулка установлены на вращающемся валу или выравнивают датчик, биение — ваш враг. Наши штампованные детали обеспечивают суммарное показание биения (TIR) ≤0,02 мм между внутренним отверстием и наружным диаметром. Это достигается двухстадийным процессом формовки: сначала мы вырубаем диск, затем используем чеканочный штамп для калибровки отверстия перед завальцовкой кромки. Мы проверяем биение на 3-осевой КИМ с разрешением 0,5 мкм и указываем фактические значения в каждом сертификате контроля. Для невращающихся деталей мы также обеспечиваем концентричность до 0,05 мм — лучше большинства отраслевых стандартов для штампованных пистонов.
Контроль перед каждой отгрузкой — не только выборочная проверка
Мы не отгружаем продукцию только на основе выборочного контроля AQL 1.0. Для этой коллекции мы проводим 100% размерную проверку критических параметров (внутренний диаметр, высота кромки и высота заусенца) с помощью системы машинного зрения с разрешением 0,01 мм. Затем мы отбираем 5 изделий из каждой партии для разрушающего испытания: сжимаем люверс нагрузкой 500 Н и измеряем деформацию внутреннего диаметра — он должен восстановиться в пределах 0,03 мм от исходного размера. Это особенно важно для втулок из пружинной стали. Каждая отгрузка включает отчёт по партии с сертификатами на сырьё и измерениями толщины покрытия.
Варианты поверхности и покрытий для коррозионной стойкости и снижения трения
Стандартная поверхность после штамповки — Ra 1,6 мкм на плоских участках и Ra 3,2 мкм на завальцованных кромках. Если требуется снизить трение для скользящих кабелей, мы добавляем анодирование с пропиткой PTFE (для алюминия) или сухую плёночную смазку (для стали), которая снижает коэффициент трения с 0,3 до 0,1. Для наружного применения мы предлагаем трёхвалентное прозрачное цинкование (8–12 мкм) с устойчивостью к солевому туману 120 часов. Для электроники мы выполняем светлое лужение (5–8 мкм) на латуни или фосфористой бронзе — это сохраняет паяемость после 6 месяцев хранения. Все покрытия соответствуют требованиям RoHS и REACH, что подтверждается сторонним рентгенофлуоресцентным (XRF) тестом.
Сроки, минимальный заказ и работа с нестандартными размерами
Стандартные размеры (внутренний диаметр 2–10 мм) отгружаются за 7 дней из нашего запаса 40 готовых комплектов штампов. Нестандартные размеры требуют нового штампа — это занимает 10–12 дней для простого круглого люверса и 15 дней для развальцованной или накатанной втулки. Минимальный заказ отсутствует — мы принимаем ваш первый заказ как единичное изделие для проверки прототипа. После вашего одобрения мы масштабируем производство до 10 000 изделий в день. Стоимость оснастки амортизируется на первые 20 000 изделий, после чего мы передаём вам чертежи оснастки. Для полного описания того, как мы контролируем допуски при штамповке, см. наше руководство по допускам при обработке с ЧПУ. А если вы сочетаете эти детали с режущим инструментом, ознакомьтесь с нашим руководством по выбору режущего инструмента для ЧПУ, чтобы избежать проблем с износом штампов.
Каков минимальный заказ для нестандартных размеров в этой коллекции?
Минимального заказа нет — мы изготавливаем единичный прототип для вашей проверки, а затем масштабируем до больших объёмов без дополнительных затрат на наладку.
Можете ли вы подобрать конкретный материал или покрытие, которых нет в таблице?
Да, мы работаем с 12 марками материалов и 5 вариантами покрытий; отправьте ваши спецификации, и мы подтвердим наличие в течение 24 часов.
Как вы гарантируете качество при крупносерийном производстве?
Мы используем 100% контроль критических размеров системой машинного зрения, а также разрушающее испытание на сжатие 5 изделий из каждой партии и отправляем полный отчёт о контроле вместе с деталями.
Каков фактический срок изготовления нестандартной втулки с накатанной поверхностью?
Нестандартные накатанные втулки изготавливаются за 15 дней от утверждения чертежа до первой детали, затем 7 дней для повторных заказов с тем же штампом.
Отправьте ваш чертёж для получения точного расчёта стоимости в течение 12 часов — укажите материал, размеры и количество. Эл. почта sc@bquq.com или WhatsApp +86 13713157787. Мы — партнёр по точному производству из Дунгуаня, Китай, с 20-летним опытом штамповки и обработки с ЧПУ — без минимального заказа, без ограничений по количеству, только точные детали.