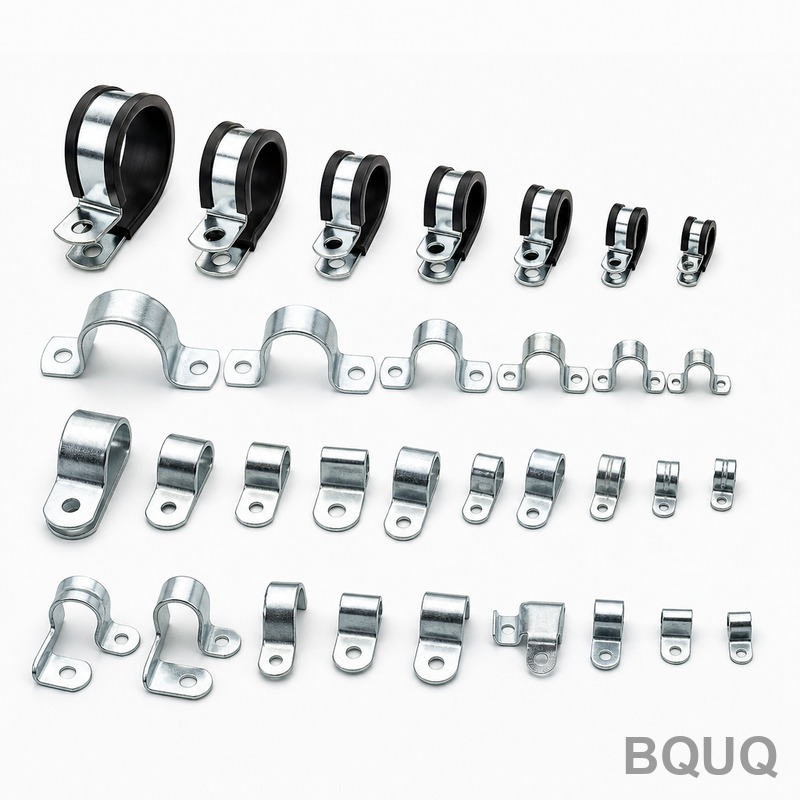
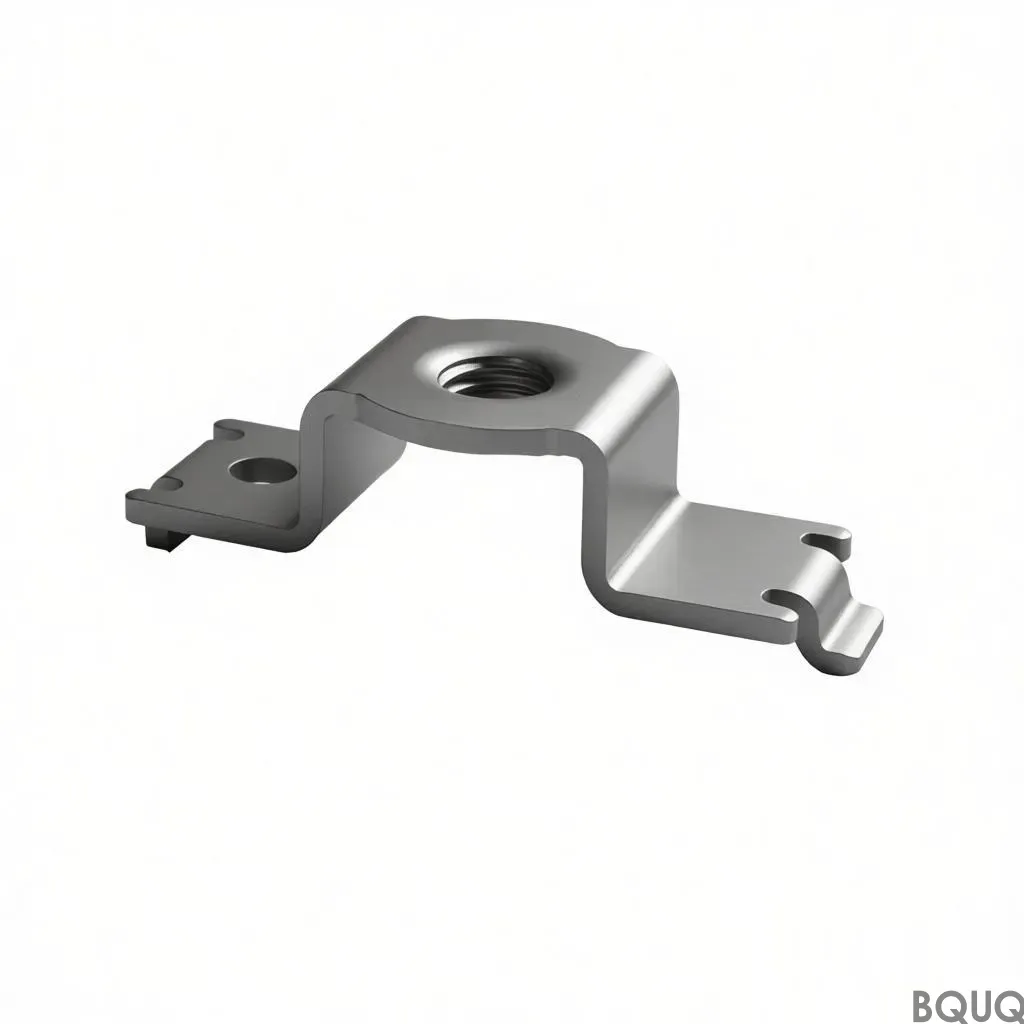
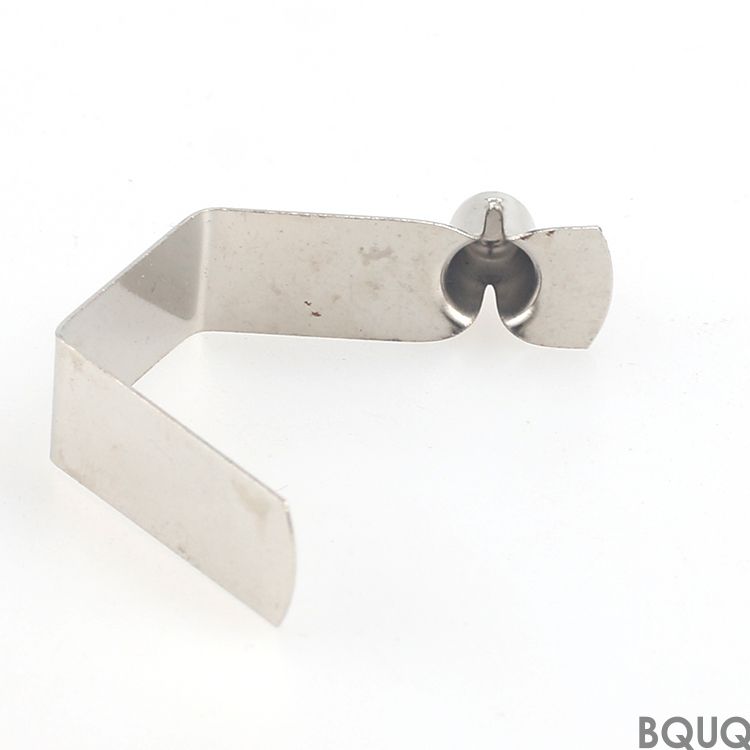
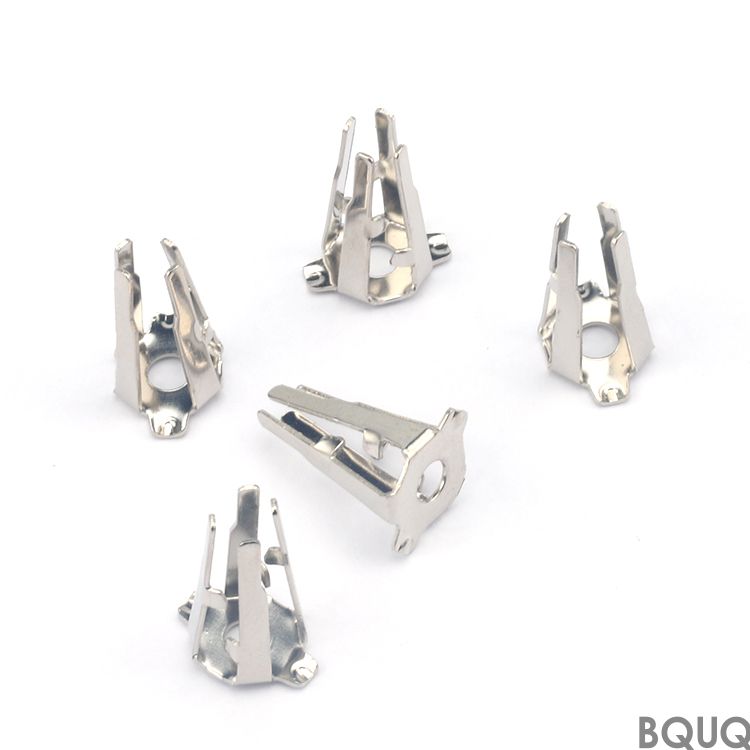
Это коллекция штампованных кабельных хомутов и клипс для труб BQUQ — полный ассортимент хомутов с одним ушком, двумя ушками и седловидного типа, изготовленных на высокоскоростных п
Коллекция штампованных кабельных хомутов и клипс для труб BQUQ | Прецизионное производство
Это коллекция штампованных кабельных хомутов и клипс для труб BQUQ — полный ассортимент хомутов с одним ушком, двумя ушками и седловидного типа, изготовленных на высокоскоростных прессах усилием от 25
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это коллекция штампованных кабельных хомутов и клипс для труб BQUQ — полный ассортимент хомутов с одним ушком, двумя ушками и седловидного типа, изготовленных на высокоскоростных прессах усилием от 25 до 80 тонн. Вы получаете стабильную плоскостность ±0,05 мм в зоне монтажного отверстия, компенсированный угол изгиба ±0,5° с учетом пружинного отскока и шероховатость поверхности Ra 1,6 мкм на наружном радиусе. Стандартный срок изготовления типовых размеров — 12 рабочих дней; изготовление индивидуальной оснастки добавляет 7 дней. Все детали производятся в Китае из непрерывно отожженной ленты, с опциональным цинк-никелевым покрытием, выдерживающим 72-часовое испытание в нейтральном солевом тумане.
Как наши прогрессивные штампы обеспечивают допуск ±0,05 мм по ушку
Каждый хомут в этой коллекции изготавливается в едином прогрессивном штампе с 6–10 позициями. Сначала пробиваются пилотные отверстия, затем ушко формуется с помощью кулачкового подъемника, предотвращающего пружинный отскок. Такая последовательность фиксирует критическую высоту ушка с допуском ±0,05 мм, что исключает дребезжание жгута проводов. Мы не используем вторичные операции гибки — именно на этом этапе большинство штамповочных цехов теряют точность. Регламент обслуживания штампов — каждые 50 000 ходов, с измеряемым пределом износа пуансона 0,02 мм до переточки.
Варианты ленточных материалов и твердость по вашему требованию
Вы не ограничены одним металлом. Мы используем три основных материала для этой коллекции: нержавеющая сталь 304 (твердость не более 80 HRB), пружинная сталь 65Mn (закалка до 40–45 HRC) и алюминий 6061-T6 (твердость 95 HB). Для клипс под высокое натяжение вариант 65Mn предварительно отпускается перед штамповкой, поэтому готовая клипса сохраняет усилие обжатия после 10 000 циклов вставки. Если требуется электропроводность, мы предлагаем луженые медные ленты (C11000) со слоем олова 5 мкм, что обеспечивает контактное сопротивление ниже 0,5 мОм.
Поверхностная обработка и покрытия, выдерживающие 72-часовое испытание солевым туманом
Заусенцы на штампованных кромках удаляются до максимального радиуса 0,05 мм на вибрационной галтовочной машине. Затем наносится одно из трех покрытий: белое цинкование (толщина 8 мкм, 72 часа солевого тумана), желтое цинкование (12 мкм, 96 часов) или черное оксидирование (для пружинной стали, 48 часов). Для наружных клипс для труб мы рекомендуем желтое цинкование — оно увеличивает стоимость на $0,02 за деталь, но удваивает коррозионную стойкость. Также предлагаем фосфатный подслой перед окраской, если ваша линия сборки использует электроосаждение.
Испытание усилия обжатия для каждой партии клипс для труб
Мы не ограничиваемся проверкой размеров. Каждая производственная партия из 1000 изделий проходит испытание усилия обжатия на гидравлической испытательной машине. Клипса должна удерживать трубу диаметром 8 мм с минимальным осевым усилием вырывания 45 Н для стандартного размера и 70 Н для серии повышенной прочности. Испытательный стенд фиксирует пиковое усилие и перемещение при 0,5 мм. Если среднее значение пяти образцов ниже спецификации, вся партия бракуется и отправляется на доработку. Это фиксируется в отчете о прослеживаемости партии.
Упаковка и маркировка для вашей сборочной линии
Хомуты поставляются в антистатических пластиковых лотках с отдельными ячейками — без запутывания деталей. Каждый лоток вмещает 200 изделий, каждая коробка — 10 лотков. Мы печатаем этикетку с вашим номером детали, нашим номером партии, кодом плавки материала и кодом даты. Если вы используете автоматическую установку компонентов, мы можем поставлять мелкие клипсы (шириной до 20 мм) в лентах на катушках 330 мм с шагом 4 мм. Это исключает ручную сортировку на вашей линии.
Контроль перед каждой отгрузкой — высотомер и КИМ
Перед запечатыванием коробки проводится финальный контроль на координатно-измерительной машине (КИМ) с разрешением 0,5 мкм. Мы проверяем высоту ушка, внутренний диаметр отверстия для трубы и плоскостность монтажной лапки. Визуальный осмотр при 2-кратном увеличении выявляет любые заусенцы или следы штампа. К каждой отгрузке прилагается сертификат соответствия с фактическими измеренными значениями для партии, а не только номинальными.
Наше сравнение со стандартным штамповочным цехом
Большинство цехов указывают допуск ±0,1 мм и считают это достаточным. Мы обеспечиваем ±0,05 мм, потому что наши штампы шлифуются на координатно-шлифовальном станке, а не на плоскошлифовальном. Мы также используем сервопресс с программируемой глубиной хода 0,01 мм, поэтому угол изгиба не дрейфует при длительной работе. Если требуется точность выше ±0,05 мм, мы можем добавить позицию чеканки — это обеспечит ±0,02 мм, но увеличит стоимость оснастки на 15%. Для более подробного изучения выбора режущего инструмента для изготовления штампов см. наше руководство по выбору инструмента для ЧПУ. А если вы проектируете ответный кронштейн, ознакомьтесь с нашим руководством по допускам ЧПУ для согласования позиций отверстий.
Каков минимальный заказ для нестандартных размеров?
Минимального заказа нет — мы изготовим 100 изделий для прототипных испытаний и 10 000 для серийного производства по одинаковой цене за 1000 штук.
Можно ли изменить ширину ушка или диаметр отверстия?
Да, любой размер на чертеже может быть изменен, но вставку штампа необходимо перешлифовать — это занимает 7 дней и стоит $180 за вставку.
Как вы обеспечиваете стабильность усилия обжатия?
Мы отбираем пять клипс из каждой 1000 и проводим испытание на вырывание; если усилие ниже спецификации, партия бракуется, а штамп проверяется на износ.
Каков срок изготовления для повторного заказа?
Повторные заказы без изменений чертежа отгружаются за 10 рабочих дней, и мы храним ваш штамп в нашем инструментальном цехе до 5 лет.
Отправьте ваш чертеж для получения точного расчета стоимости в течение 12 часов. Эл. почта sc@bquq.com или WhatsApp +86 13713157787. Прикрепите файл PDF или STEP — наши инженеры подтвердят количество позиций штампа и стоимость покрытия до вашего подтверждения.