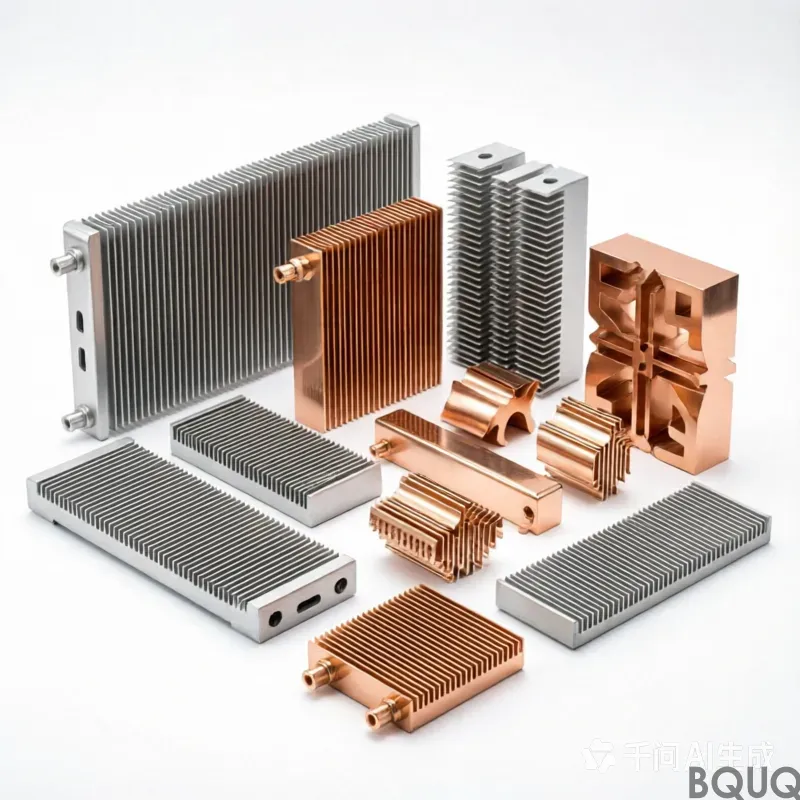
термопаста: чистая медь C110, допуск 0,20 мм, поверхность черное анодирование Type II, 10-15 мкм, срок изготовления 20 рабочих дней, минимальный заказ 1000 шт. Производительность 300 000 шт. для 1U сервера и AI-ускорителя. Проверка чертежей и отчет по первой статье включены.
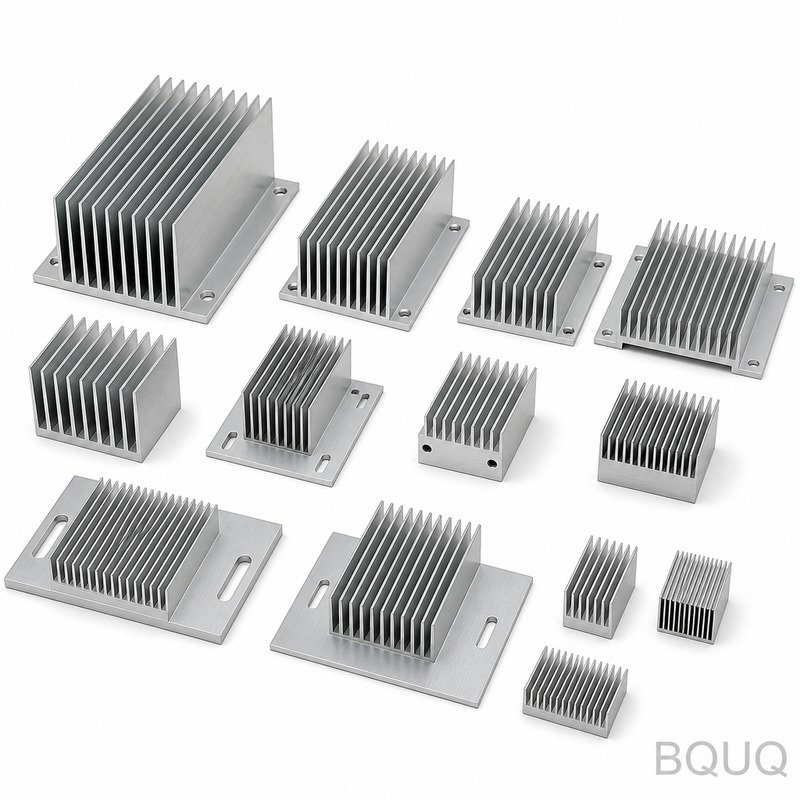
Теплопроводящая паста
Ключевой вывод
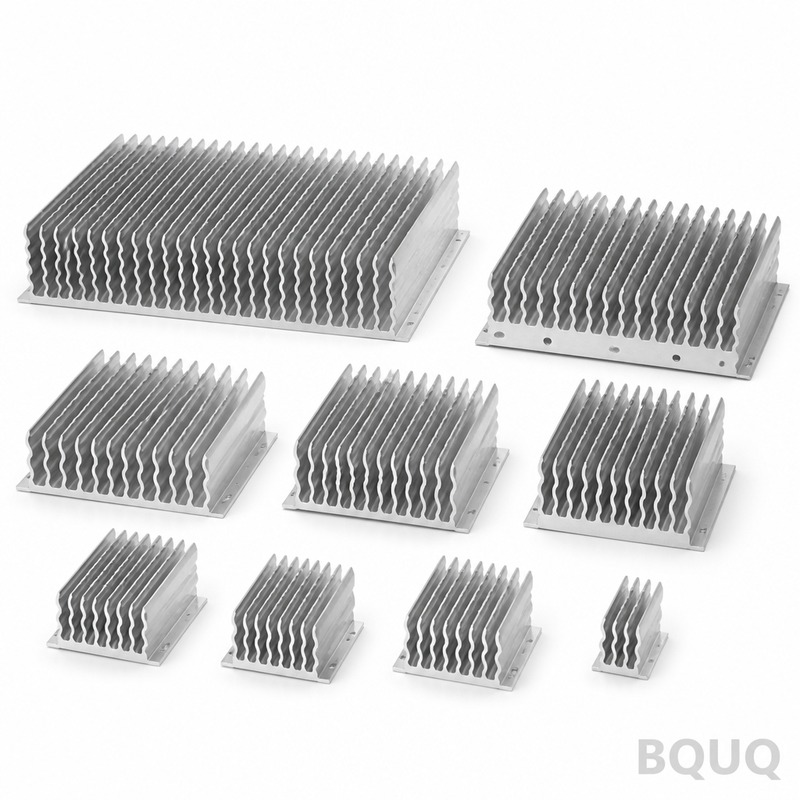
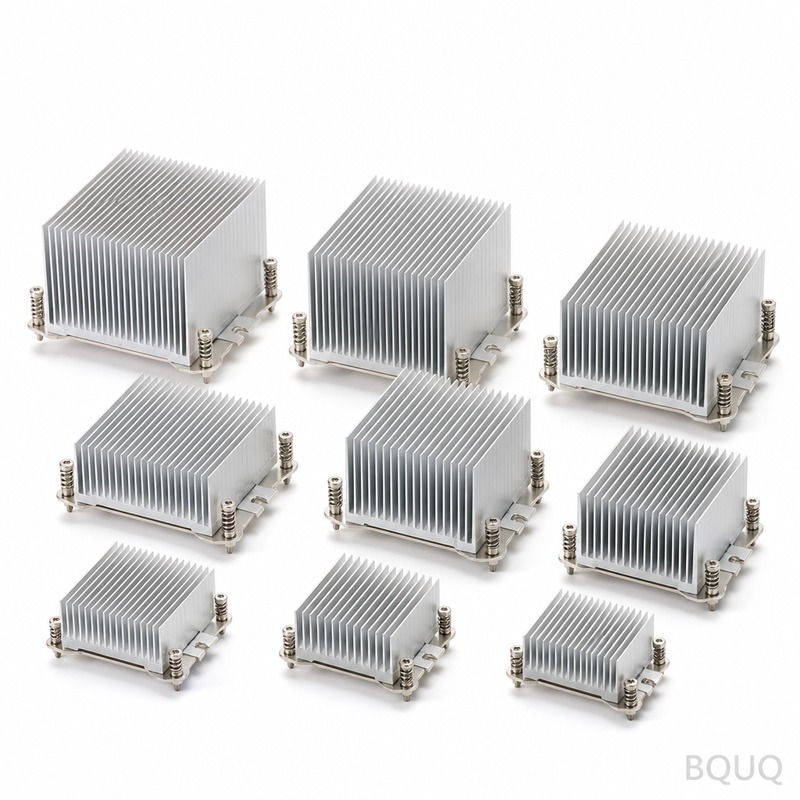
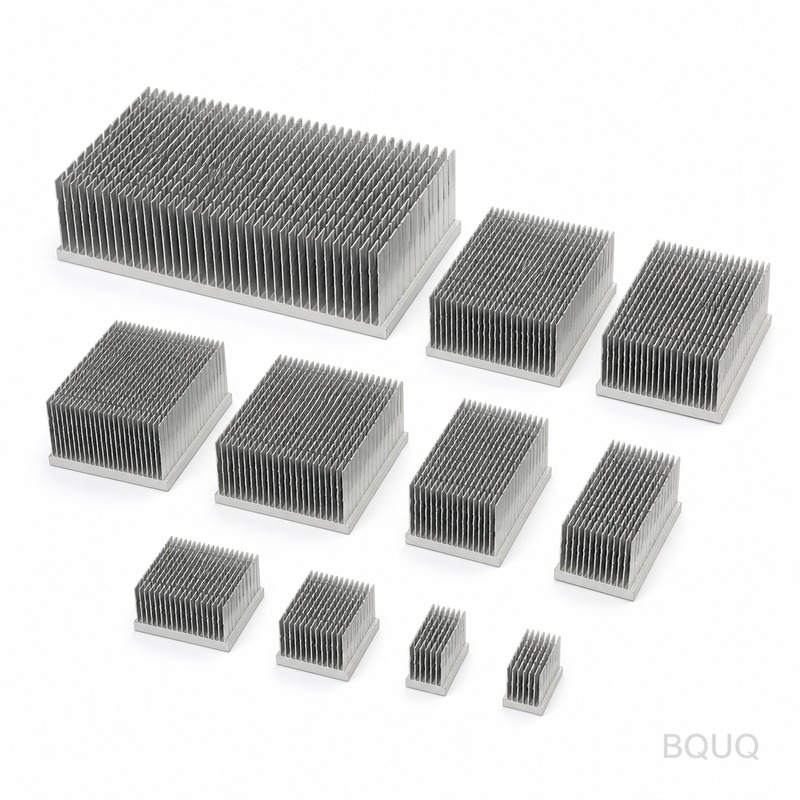
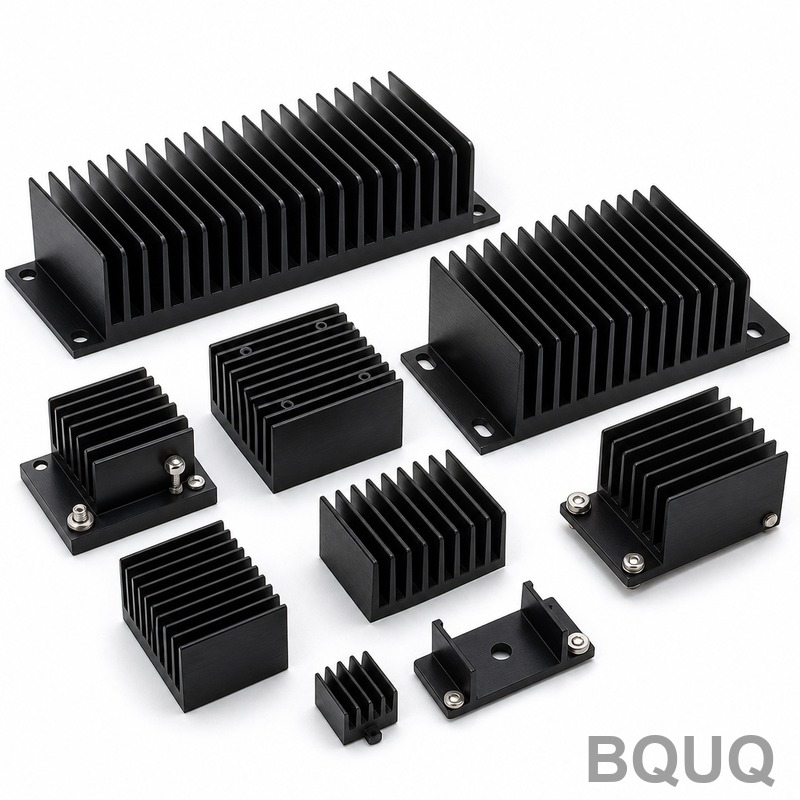
Теплопроводящая паста — это радиатор из алюминия 1050A с толщиной рёбер 0,8 мм, шагом рёбер 1,5 мм и тепловым сопротивлением 0,85 К/Вт. Применяется твёрдое анодирование Type III, 25–40 мкм, и выдерживается общий допуск ±0,20 мм. Срок поставки может составлять 10 рабочих дней для партий от 50 до 50 000 штук, а себестоимость определяется удалением заусенцев, нанесением покрытия и контролем.
Нужно ли вам 50 штук для валидации или 50 000 для производственной линии — теплопроводящая паста подчиняется одной и той же физике. Меняется лишь то, какое технологическое окно мы выдерживаем и какой объём контроля за ним стоит.
Читайте также: Тяжелые пружины сжатия по индивидуальному заказу.
Ключевые характеристики кратко
| Параметр | Значение / диапазон |
|---|---|
| Материал | алюминий 1050A |
| Толщина рёбер | 0,8 мм |
| Шаг рёбер | 1,5 мм |
| Тепловое сопротивление | 0,85 К/Вт |
| Отделка поверхности | твёрдое анодирование Type III, 25–40 мкм |
| Общий допуск | ±0,20 мм |
Рыночный и технический контекст
Давление по срокам поставки усилилось во всей отрасли приводов и инверторов. То, что раньше было 12-недельным циклом изготовления оснастки и квалификации, теперь оценивается в 10 рабочих дней, что возможно только при параллельном выполнении проектирования оснастки и валидации процесса.
Давление на себестоимость в приводах и инверторах редко исходит от сырья. Оно исходит от вторичных операций: удаления заусенцев, нанесения покрытия и 100% контроля. Исключение одного из этих этапов обычно влияет на удельную себестоимость сильнее, чем любая замена материала.
Как мы это производим
Маршрут изготовления теплопроводящей пасты начинается с технологического окна, а не со станка. Сначала мы фиксируем состояние материала и геометрию оснастки, затем подтверждаем, что ±0,20 мм выдерживается на производственной скорости, а не на одной медленной детали.
Оснастка проектируется исходя из измеренной технологической способности процесса, поэтому ±0,20 мм — это следствие геометрии оснастки, а не фильтр контроля. Именно поэтому 10 рабочих дней — это реалистично, а не оптимистично.
Удаление заусенцев и обработка кромок указываются на чертеже для теплопроводящей пасты. Острая кромка, прошедшая размерный контроль, всё равно может не пройти сборку, поэтому притупление кромок является контролируемым параметром, а не косметическим.
Материал и отделка поверхности
Состояние материала не менее важно, чем марка. Алюминий 1050A, поставленный с неправильной твёрдостью, будет деформироваться после механообработки, поэтому теплопроводящая паста подвергается снятию напряжений перед финишной обработкой, когда геометрия асимметрична.
Спецификация поверхности для теплопроводящей пасты — твёрдое анодирование Type III, 25–40 мкм, выбранное для условий эксплуатации в приводах и инверторах. Толщина проверяется на эталонном образце из той же партии, а не предполагается по настройкам процесса.
Там, где теплопроводящая паста испытывает контактную нагрузку, твёрдость материала указывается наряду с размерным допуском. Твёрдость без определённого метода испытаний — наиболее частая причина споров при входном контроле.
Допуски и контроль
Общие размеры теплопроводящей пасты выдерживаются в пределах ±0,20 мм; критические элементы обозначаются на чертеже и контролируются отдельно с более узким полем.
См. также: Прецизионные штампованные контактные пружины.
Метод измерения является частью спецификации. Элемент, измеренный на КИМ, и тот же элемент, измеренный калибром, могут давать расхождения, поэтому на чертежах теплопроводящей пасты указывается, как проверяется каждый критический размер.
Технологическая способность отслеживается по каждому элементу. Там, где Cpk падает ниже согласованного порога для теплопроводящей пасты, мы либо корректируем процесс, либо переклассифицируем элемент, а не сортируем детали в конце.
Подробнее о Алюминиевый радиатор против медного.
Где это применяется
Приводы и инверторы — крупнейшая область применения теплопроводящей пасты, где деталь обычно работает при непрерывной нагрузке и широком диапазоне температур, а не в лабораторных условиях.
Запросы на модернизацию встречаются часто: существующему узлу нужна теплопроводящая паста немного другого размера. Поскольку технологическое окно уже известно, 10 рабочих дней при модернизации обычно короче, чем для новой детали.
Что подтвердить перед заказом
Определите критические элементы на этапе запроса цены. Перевод элемента из общего ±0,20 мм в критические после изготовления оснастки добавляет затраты и продлевает 10 рабочих дней, что является наиболее устранимой задержкой при заказной поставке.
Технические подробности: Как различаются допуски штамповки металла в зависимости от процесса?.
Сравнивайте предложения на одинаковой основе: марка материала, твёрдое анодирование Type III, 25–40 мкм, объём контроля и упаковка. Более низкая удельная цена, при которой исключён 100% контроль, — это не более низкая общая стоимость.
Рекомендуем к прочтению: Как цанговые патроны ER с гайками упрощают смену инструмента в автоматизации?.
Часто задаваемые вопросы: ваши вопросы перед заказом
Какой допуск вы можете выдержать на теплопроводящей пасте?
Стандартный срок поставки теплопроводящей пасты — 10 рабочих дней после утверждения чертежа и приёмки оснастки. Прототипы обычно быстрее, поскольку не требуют оснастки, а повторные заказы ещё быстрее, поскольку оснастка уже существует.
Каков минимальный объём заказа теплопроводящей пасты?
Да. Пришлите чертёж в любом распространённом формате. Сначала мы проверяем его на технологичность и отмечаем любой элемент, где ±0,20 мм потребует дополнительной операции, чтобы вы могли принять решение до изготовления оснастки.
Сколько времени занимает производство теплопроводящей пасты?
Твёрдое анодирование Type III, 25–40 мкм является стандартом для теплопроводящей пасты. Другие покрытия предлагаются с определённым диапазоном толщины и проверяются на образце из той же партии, а не предполагаются по настройкам процесса.
Предоставляете ли вы сертификаты на материал и контроль?
Да, и мы это рекомендуем. Прототипирование теплопроводящей пасты без оснастки подтверждает посадку и функцию за долю стоимости оснастки и обычно выявляет изменение конструкции до резки металла.
Сравните с радиатор.
Как вы обрабатываете изменение конструкции в середине программы?
Изменения документируются относительно исходного отчёта о первой статье. Мы определяем, какие размеры затронуты, пересчитываем стоимость только затронутых операций и сообщаем, остаётся ли существующий запас теплопроводящей пасты пригодным к использованию.
Если теплопроводящая паста уже производится в другом месте, пришлите образец и текущий чертёж. Мы рассчитаем цену по ним и честно скажем, улучшает ли переход себестоимость, срок поставки или ни то, ни другое.
Читайте также: BQUQ Цанга 32 типа с шестигранным прутком для токарных автоматов с ЧПУ.
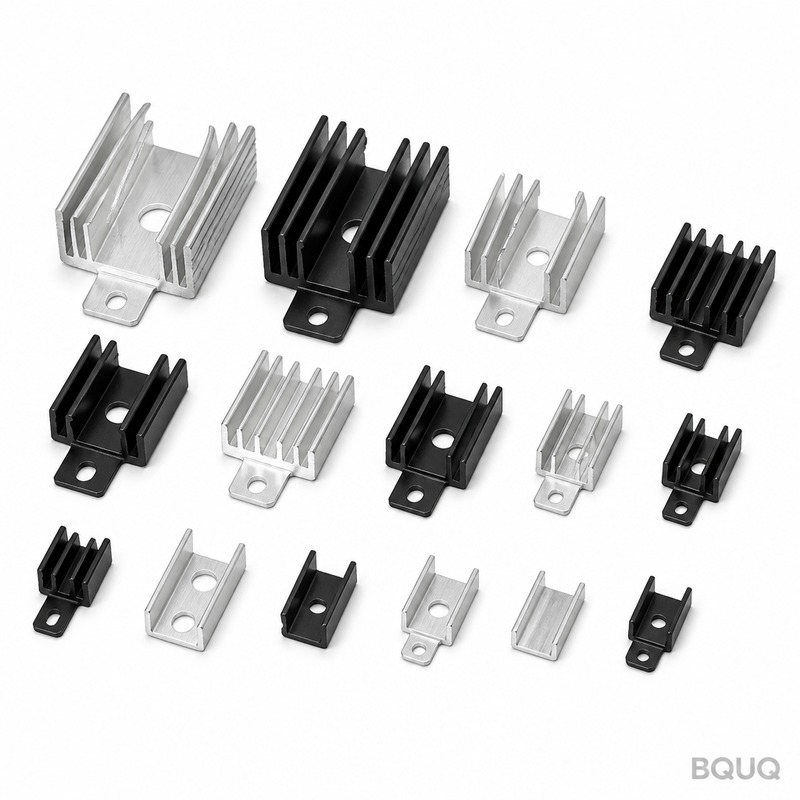
См. также: Штампованные алюминиевые детали.
Подробнее о В чем разница между прототипной и серийной CNC-обработкой?.
Технические подробности: Фрезерование шпоночных пазов и канавок: методы и допуски.
Ключевые характеристики и руководство по выбору
Сравнение характеристик
| Параметр | Значение / диапазон |
|---|---|
| Материал | алюминий 1050A |
| Допуск | ±0,20 мм |
| Срок поставки | 10 рабочих дней |
| Минимальный заказ | 50 штук |
| Производственная мощность | 50 000 штук |
Выбор / сравнение
| Вариант | Лучше всего подходит для | Компромисс |
|---|---|---|
| Стандартное твёрдое анодирование Type III | Теплоотвод в приводах и инверторах | Покрытие 25–40 мкм увеличивает стоимость по сравнению с чистым алюминием |
| Толщина рёбер 0,8 мм | Баланс тепловых характеристик и веса | Более тонкие рёбра снижают жёсткость и могут потребовать дополнительного удаления заусенцев |
| Шаг рёбер 1,5 мм | Большая площадь поверхности в компактных корпусах | Меньший шаг увеличивает износ оснастки и время контроля |
| Общий допуск ±0,20 мм | Производственная скорость при стандартной обработке на ЧПУ и штамповке | Более узкие допуски требуют 100% контроля и более высокой удельной себестоимости |
| Валидационная партия 50 штук | Проверка конструкции перед массовым производством | Более высокая удельная себестоимость, чем при партии 50 000 штук |
Процесс / контроль
| Этап | Контроль | Запись |
|---|---|---|
| Проектирование оснастки | Фиксация состояния материала и геометрии оснастки до механообработки | Проектирование оснастки и валидация процесса выполняются параллельно |
| Механообработка | Выдерживание ±0,20 мм на производственной скорости, а не на одной медленной детали | Измеренная способность фиксируется для технологического окна |
| Удаление заусенцев | Удаление заусенцев с рёбер и кромок | Этап удаления заусенцев регистрируется как вторичная операция |
| Анодирование | Твёрдое анодирование Type III, 25–40 мкм | Толщина покрытия и отделка поверхности фиксируются |
| Финальный контроль | 100% контроль, когда требуется допуском или заказчиком | Данные контроля сохраняются для прослеживаемости |
Часто задаваемые вопросы
Каково тепловое сопротивление этой теплопроводящей пасты?
Тепловое сопротивление составляет 0,85 К/Вт. Это значение привязано к основанию из алюминия 1050A, толщине рёбер 0,8 мм и шагу рёбер 1,5 мм. Это ключевой показатель для сравнения с другими решениями охлаждения приводов и инверторов, прежде чем вы оформите заказ на 50 или 50 000 штук.
Какой материал и отделку поверхности вы используете?
Мы используем алюминий 1050A с твёрдым анодированием Type III при 25–40 мкм. Эта отделка поддерживает теплоотвод в применениях приводов и инверторов. Общий допуск составляет ±0,20 мм. Если вашей конструкции требуется другое покрытие или толщина, подтвердите это до заказа, поскольку это меняет стоимость и срок поставки.
Каков срок поставки для 50–50 000 штук?
Срок поставки может составлять 10 рабочих дней, когда проектирование оснастки и валидация процесса выполняются параллельно. Это применимо от 50 штук для валидации до 50 000 для производства. Сжатый цикл заменяет то, что раньше было 12-недельным циклом изготовления оснастки и квалификации, поэтому подтвердите требования к чертежу и контролю заранее.
Какой допуск вы можете выдержать на производственной скорости?
Мы выдерживаем общий допуск ±0,20 мм на производственной скорости, а не только на одной медленной детали. Сначала мы фиксируем состояние материала и геометрию оснастки, затем подтверждаем способность по всей партии. Если вашему применению требуется точнее ±0,20 мм, ожидайте дополнительного контроля и более высокой удельной себестоимости.
Рекомендуем к прочтению: Автомобильный тепловой трек управления: как аппаратные радиаторы покорили 800V с Smart Cockpit.
Что определяет удельную себестоимость теплопроводящей пасты?
Давление на себестоимость в приводах и инверторах редко исходит от сырья. Оно исходит от вторичных операций: удаления заусенцев, нанесения покрытия и 100% контроля. Исключение одного из этих этапов обычно влияет на удельную себестоимость сильнее, чем любая замена материала. Подтвердите, какие вторичные операции действительно необходимы, прежде чем запрашивать цену.
Можете ли вы поддержать как валидационные партии, так и массовое производство?
Да. Нужно ли вам 50 штук для валидации или 50 000 для производственной линии — действует одна и та же физика. Меняется лишь то, какое технологическое окно мы выдерживаем и какой объём контроля за ним стоит. Проектирование оснастки и валидация процесса выполняются параллельно для обеспечения 10-дневного срока поставки.
Сравните с Что такое CNC-швейцарский токарный станок? Прецизионная обработка малых сложных деталей.
Что мне подтвердить перед заказом теплопроводящей пасты?
Подтвердите материал алюминий 1050A, толщину рёбер 0,8 мм, шаг рёбер 1,5 мм, тепловое сопротивление 0,85 К/Вт, твёрдое анодирование Type III при 25–40 мкм и общий допуск ±0,20 мм. Также подтвердите количество от 50 до 50 000 штук, срок поставки 10 рабочих дней и то, какие вторичные операции, такие как удаление заусенцев, нанесение покрытия или 100% контроль, требуются.