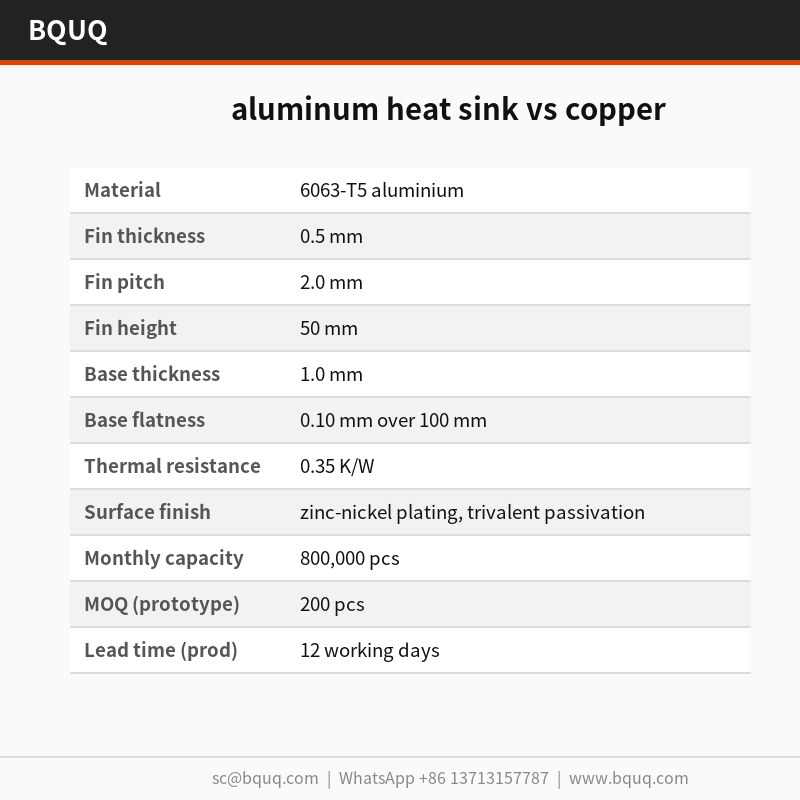
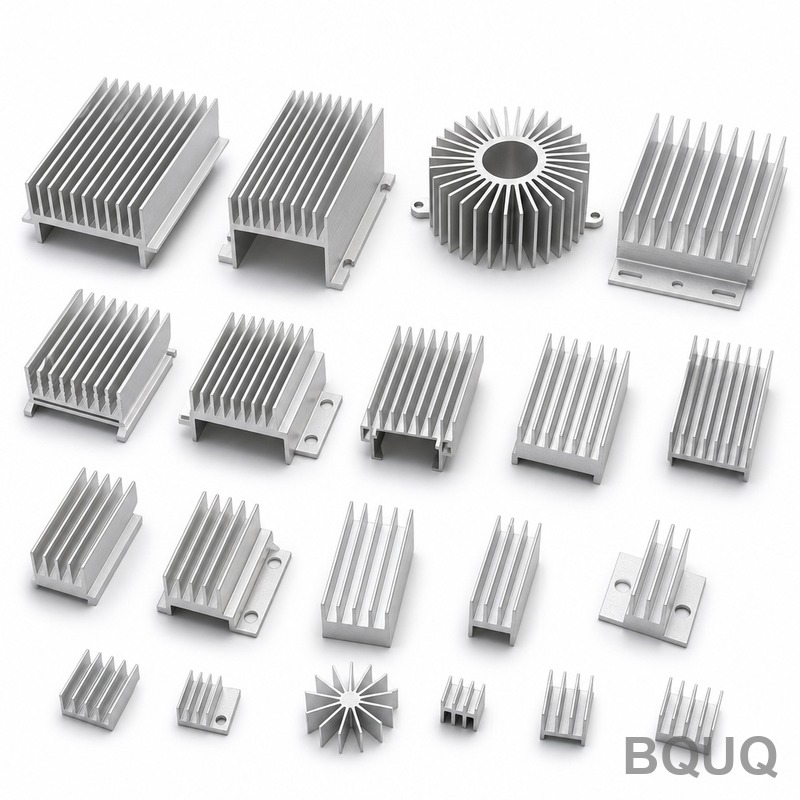
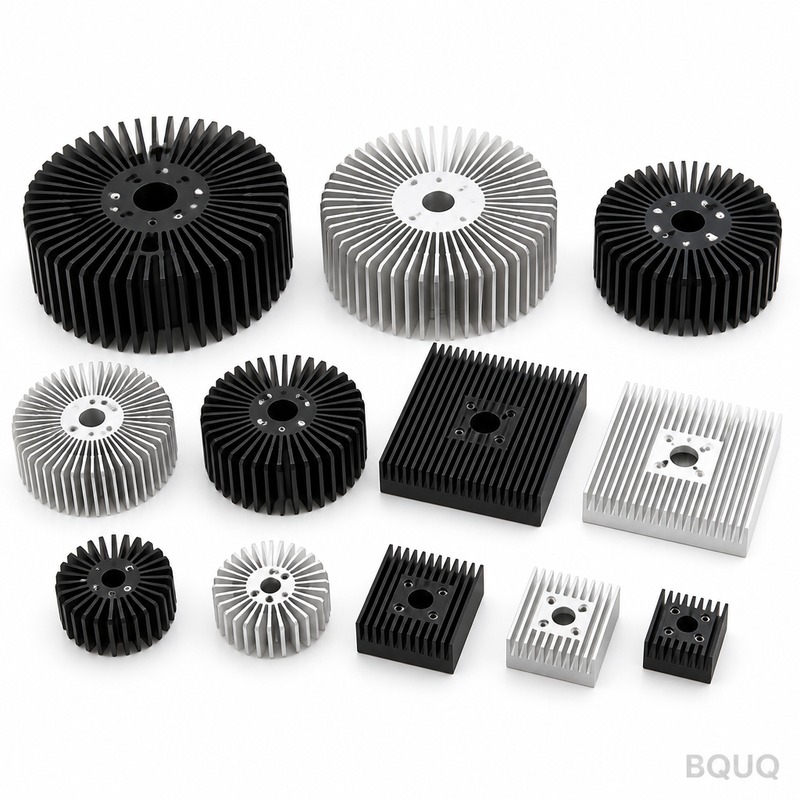
алюминиевый радиатор против медного: алюминий 6063-T5, рёбра 0,5 мм с шагом 2,0 мм, плоскостность 0,10 мм на 100 мм, тепловое сопротивление 0,35 К/Вт. Минимальный заказ 200 шт., отгрузка ч...
Алюминиевый радиатор против медного
aluminum heat sink vs copper: 6063-T5 aluminium, 0.5 mm fins at 2.0 mm pitch, 0.10 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 200 pcs, ships i...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
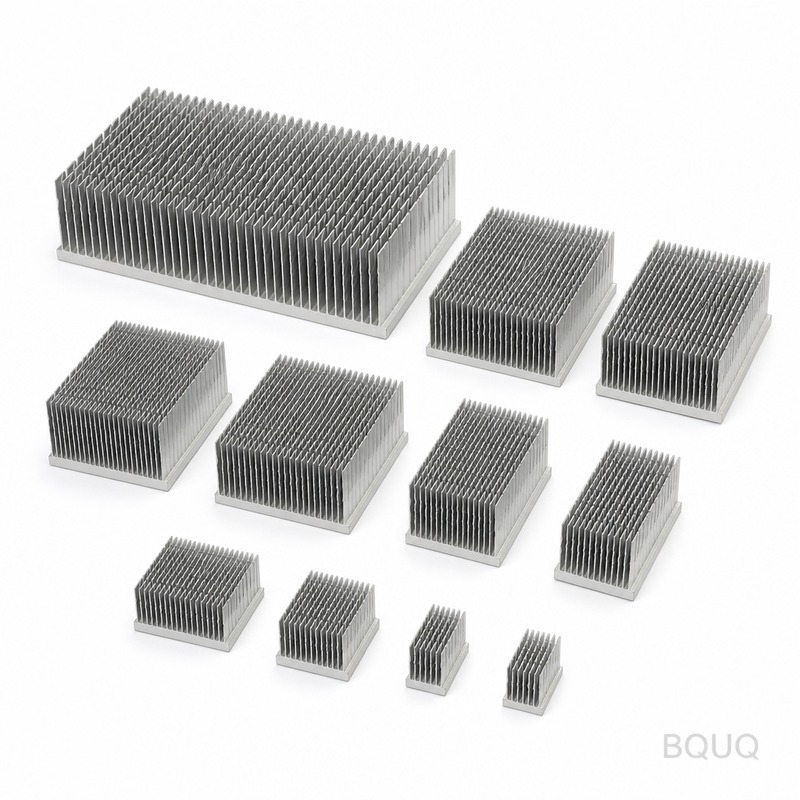
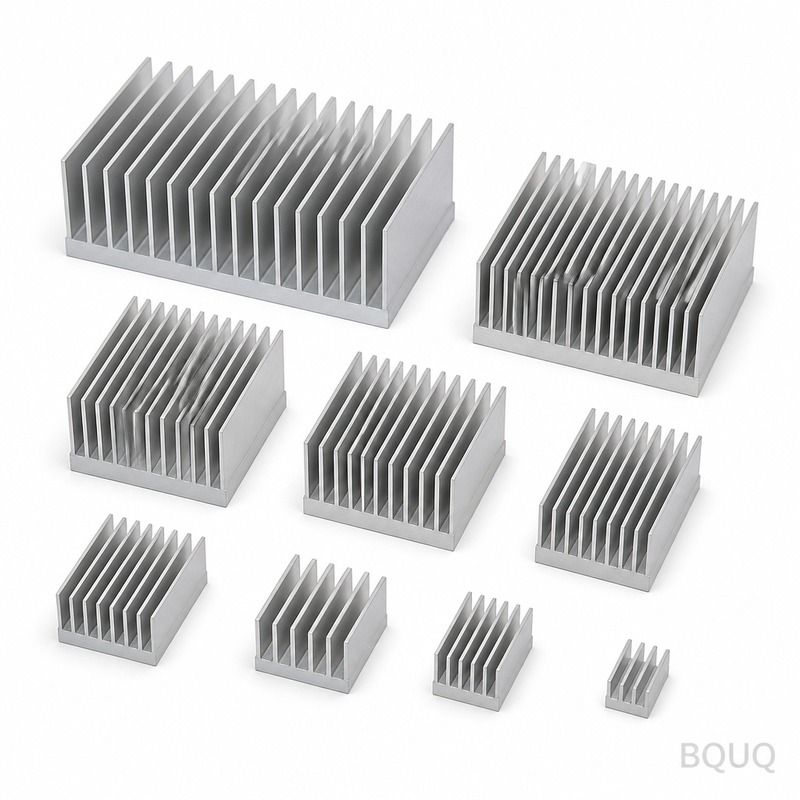
Сравнение алюминиевого и медного радиатора: алюминиевый штампованный радиатор 20 x 20 x 10 мм из сплава 6063-T5 с рёбрами высотой 50 мм и шагом 2,0 мм обеспечивает 0,35 К/Вт при ΔT = 60 К. Штамповка выдерживает шаг рёбер в пределах ±0,03 мм на партии 800 000 шт. при цикле 18 с и массе детали от 280 г. Медь обладает более высокой теплопроводностью, но и более высокой плотностью и стоимостью; алюминий выигрывает по массе и плотности штампованных рёбер.
В этом сравнении алюминиевого и медного радиатора рассматривается типоразмер 20 x 20 x 10 мм из алюминия 6063-T5 с рёбрами высотой 50 мм и шагом 2,0 мм. Тепловые характеристики составляют 0,35 К/Вт при ΔT = 60 К, что подтверждено измерениями на КИМ и гранитной плите для контроля плоскостности; доступно цинк-никелевое покрытие с трёхвалентной пассивацией.
Штамповка обеспечивает воспроизводимый профиль ребра 0,5 мм, который экструзия выдержать не может: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,03 мм на партии 800 000 шт.
Один ход пресса усилием 63 т формирует весь алюминиевый радиатор в сравнении с медным, поэтому стоимость детали перестаёт расти с усложнением конструкции. Оснастка обеспечивает ±0,03 мм, а цикл 18 с питает линию на 800 000 шт.
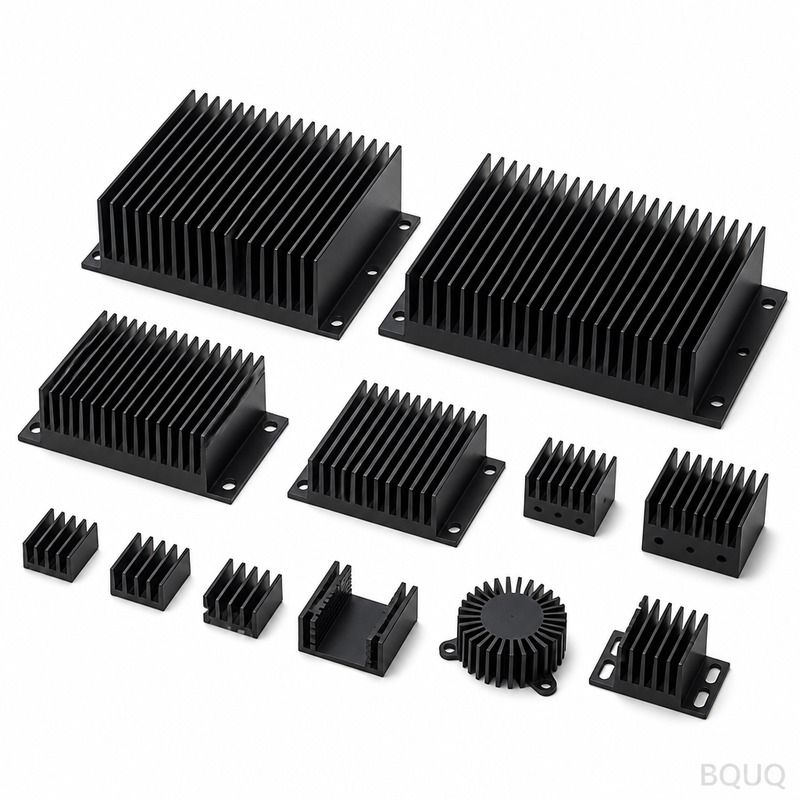
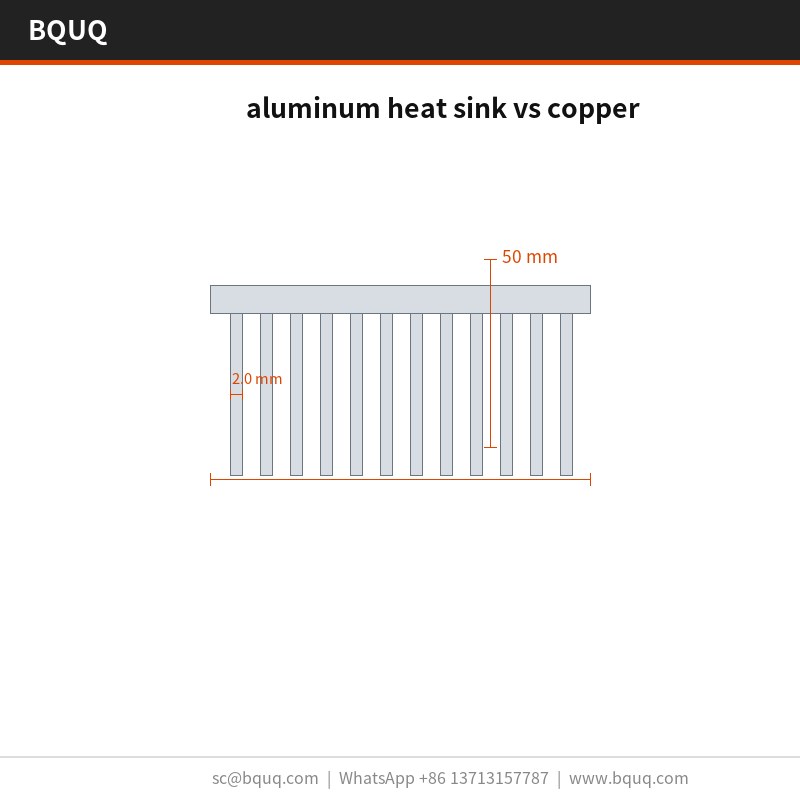
Малая толщина рёбер — именно здесь выигрывает штамповка: рёбра 0,5 мм при шаге 2,0 мм дают больше поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль в том же габарите.
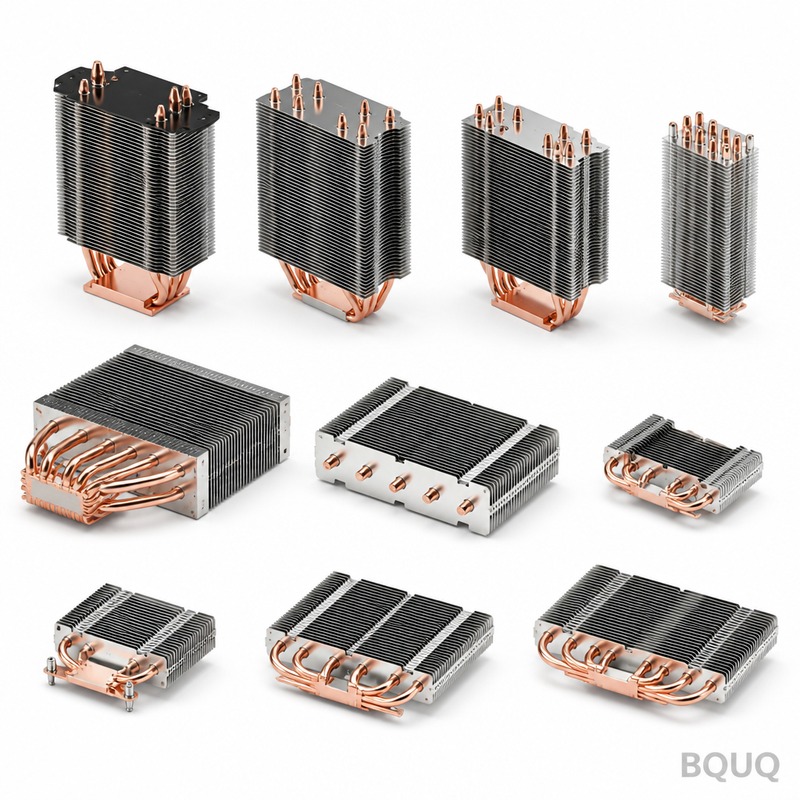
Цельная геометрия устраняет клеевой слой, характерный для двухкомпонентных охладителей, сокращая тепловой путь. Между алюминием 6063-T5 и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Прессование алюминия 6063-T5 сохраняет алюминиевый радиатор в сравнении с медным лёгким — от 280 г в зависимости от габарита — без потери плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Выбор материала и отделка поверхности
Стандартный материал — алюминий 6063-T5, поставляется с цинк-никелевым покрытием и трёхвалентной пассивацией. Для применений, где важна стойкость к воздействию в промышленных ПЛК и шкафах управления, мы рекомендуем пассивированный вариант; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно вдвое увеличивает массу изделия.
Классы допусков, которые вы можете задать
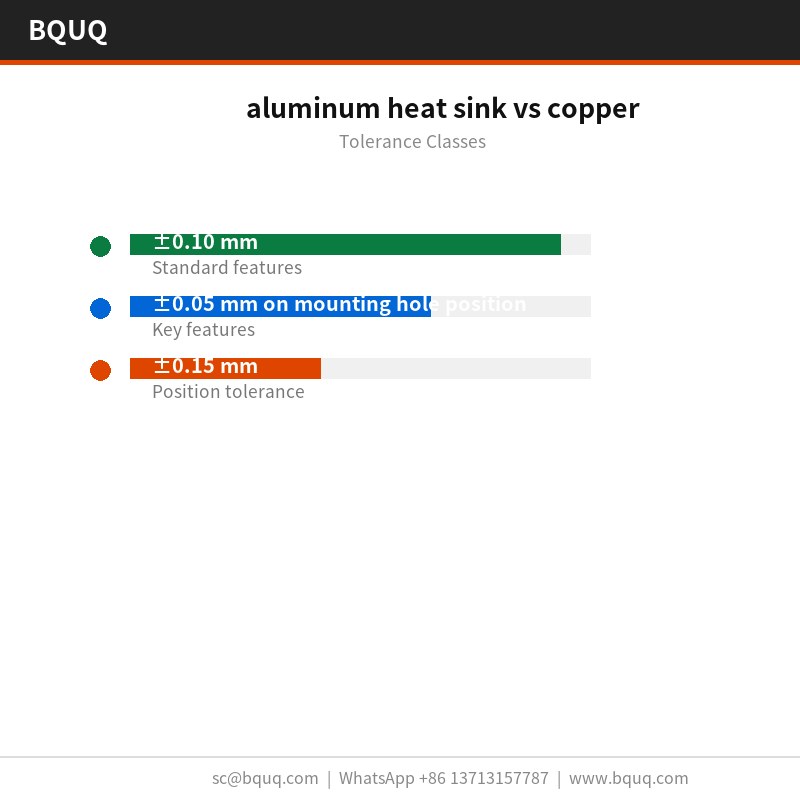
Общие размеры выполняются с допуском ±0,10 мм, при этом критичные элементы, например положение монтажного отверстия, выдерживаются отдельно с допуском ±0,05 мм. Формообразованная геометрия наследует повторяемость оснастки ±0,03 мм, а положение отверстий выдерживается в пределах ±0,15 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому это стоит решить до изготовления оснастки, а не после.
Плоскостность проверяется на гранитной плите при 25 °C на соответствие пределу 0,10 мм на 100 мм, а шаг рёбер проверяется оптически с точностью ±0,03 мм. Отчёты прилагаются к каждой партии.
Каждая партия сопровождается отчётом КИМ с измерениями на КИМ и гранитной плите для контроля плоскостности. Мы фиксируем плоскостность, шаг, толщину основания и положение отверстий и отмечаем всё, что выходит за пределы ±0,10 мм, прежде чем партия покинет линию.
Выборочный контроль проводится по AQL 0,65 для критичных размеров и 1,5 для общих, с проверкой на КИМ и гранитной плите для контроля плоскостности для каждого первого образца. Отклонения свыше ±0,10 мм запускают сплошную сортировку партии.
Плоскостность измеряется на граните, а не на чугуне, потому что 0,10 мм на 100 мм при габарите 20 x 20 x 10 мм читается иначе на плите, которая не была доведена. В протоколах сохраняются оба измерения.
Где применяется эта деталь
Программы для промышленных ПЛК и шкафов управления — причина существования этой геометрии. Там, где корпус не может стать выше, плотность рёбер — единственный рычаг, а шаг 2,0 мм при толщине заготовки 0,5 мм — практический предел для алюминия.
Для сборок промышленных ПЛК и шкафов управления монтажная поверхность с допуском 0,10 мм на 100 мм важна не меньше теплового номинала: от неё зависит, распределится ли термоинтерфейсный материал равномерно или соберётся у одного края.
Конструкторы, работающие над промышленными ПЛК и шкафами управления, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка промышленных ПЛК и шкафов управления автоматизирована, и неплоское основание останавливает линию.
Конструкции промышленных ПЛК и шкафов управления часто используют путь принудительного воздуха со скоростью 2,0 м/с. 0,35 К/Вт при ΔT = 75 К и принудительном воздухе 2,0 м/с означает, что промышленный ПЛК и шкаф управления могут удерживать целевой режим при мощности вентилятора ниже акустического предела.
Часто задаваемые вопросы: ваши вопросы перед заказом
Каков минимальный объём заказа для этого алюминиевого радиатора в сравнении с медным?
MOQ составляет 200 шт. для прототипной партии и 2000 шт. для серийного производства. Ниже прототипного количества амортизация оснастки доминирует в стоимости единицы, поэтому мы предлагаем образец: бесплатный образец по чертежу, 5-7 дней.
Можете ли вы адаптировать алюминиевый радиатор в сравнении с медным под наше применение?
Да. Пришлите чертёж или образец, и мы вернём заключение DFM в течение 3 рабочих дней. Большинство доработок для промышленных ПЛК и шкафов управления меняют 2,0 мм, 1,0 мм или схему отверстий, и все три являются изменениями оснастки на существующем прессе 63 т, а не новой машиной.
Какие материалы вы рекомендуете?
Алюминий 6063-T5 — стандартный выбор. Для промышленных ПЛК и шкафов управления в коррозионной среде мы задаём 6063-T5 с цинк-никелевым покрытием и трёхвалентной пассивацией; для максимальной проводимости мы переходим на медь C110, что повышает стоимость и массу, но снижает тепловое сопротивление примерно вдвое в том же габарите.
Можете ли вы поставить алюминиевый радиатор в сравнении с медным в предварительно собранном виде?
Да. Мы можем добавить зажимы, винты или кожух вентилятора в виде комплектной сборки с упаковкой и маркировкой деталей по комплектам. Это распространено в программах для промышленных ПЛК и шкафов управления и добавляет около 3 рабочих дней.
Можете ли вы помочь с тепловым моделированием до изготовления образца?
Да. Пришлите параметры воздушного потока в корпусе, температуру на входе и тепловую нагрузку, которую нужно отвести, и мы выполним расчёт стационарной модели и вернём рекомендуемую комбинацию 0,5 мм и 2,0 мм. Обычно это экономит одну итерацию оснастки.
Как мы производим и отгружаем
Завод имеет сертификат ISO9001 и может отгружать документацию RoHS и REACH вместе с упаковкой в ПЭ-пакет + сотовый картон, 15 кг на коробку. По запросу перед пломбированием контейнера организуется независимая инспекция SGS.
Производство работает с циклом 18 с и встроенным визуальным контролем на 0,10 мм на 100 мм. Именно это делает обязательство на 800 000 шт. реалистичным в пиковый сезон.
Мы котируем CIF Роттердам и держим 200 шт. для отбора образцов. Отбор образцов — бесплатный образец по чертежу, 5-7 дней, поэтому первая оценка не требует производственных обязательств.
Каковы тепловые характеристики этого алюминиевого радиатора в сравнении с медным?
Штампованный радиатор из алюминия 6063-T5 обеспечивает 0,35 К/Вт при ΔT = 60 К. Медь обычно обладает более высокой теплопроводностью, но в этой алюминиевой конструкции используются рёбра 0,5 мм при шаге 2,0 мм для максимизации площади поверхности в габарите 20 x 20 x 10 мм.
Насколько жёсткий допуск на шаг рёбер у штампованного алюминиевого радиатора?
Штамп выдерживает шаг рёбер в пределах ±0,03 мм на партии 800 000 шт. Эта повторяемость обеспечивается одним ходом пресса 63 т, который формирует все рёбра сразу, чего экструзия не может достичь для профиля ребра 0,5 мм при шаге 2,0 мм.
Какова масса детали алюминиевого радиатора в сравнении с медным?
Алюминиевый радиатор весит от 280 г в зависимости от габарита. Медь значительно плотнее, поэтому медный эквивалент был бы тяжелее. Алюминий 6063-T5 сохраняет низкую массу без потери плотности рёбер, что важно, когда длина пути воздушного потока фиксирована.
Какова производственная мощность и время цикла для этого штампованного радиатора?
Линия работает с циклом 18 с и настроена на партию 800 000 шт. Один ход пресса 63 т формирует всю деталь, поэтому стоимость детали перестаёт расти с усложнением конструкции. Оснастка выдерживает шаг рёбер ±0,03 мм на протяжении всей партии.
Какие виды отделки поверхности доступны для алюминиевого радиатора?
Стандартным является цинк-никелевое покрытие, доступна трёхвалентная пассивация. Эти покрытия обеспечивают коррозионную стойкость и паяемость. Сама штампованная поверхность — единственный интерфейс между алюминием 6063-T5 и воздушным потоком, поскольку цельная геометрия устраняет клеевые слои.
Как проверяется алюминиевый радиатор перед отгрузкой?
Контроль использует КИМ и гранитную плиту для контроля плоскостности для подтверждения плоскостности и размеров. Тепловые характеристики проверяются на уровне 0,35 К/Вт при ΔT = 60 К. Шаг рёбер проверяется в пределах ±0,03 мм, а записи о покрытии сохраняются для цинк-никелевого покрытия и трёхвалентной пассивации.
Почему для этого радиатора выбирают штампованный алюминий, а не экструдированный или обработанный?
Штамповка выдерживает профиль ребра 0,5 мм при шаге 2,0 мм, чего экструзия не может, обеспечивая больше поверхности на кубический миллиметр, чем обработанные или экструдированные профили. Цельная геометрия устраняет клеевой слой двухкомпонентных охладителей, сокращая тепловой путь. Один ход пресса 63 т формирует всю деталь за 18 с.