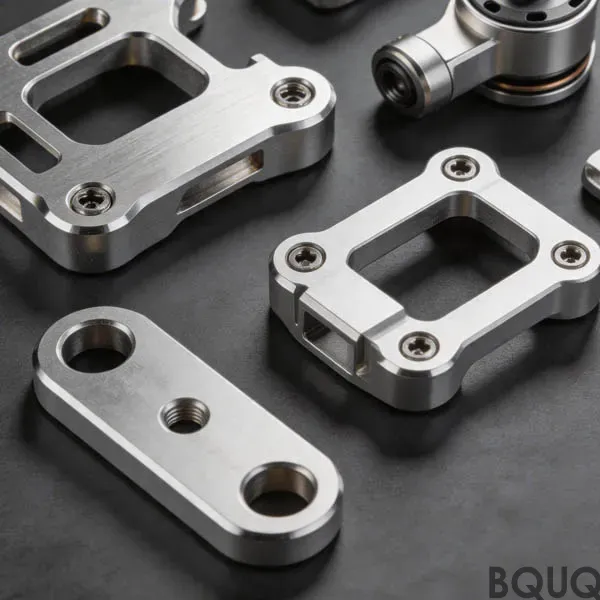
Листовые металлические детали: Aluminium 6061-T6, tolerance 0.01 mm, surface electropolish Ra 0.2, lead time 15 working days, MOQ 1000 pcs. Capacity for medical device. Drawing review and first-article report included.
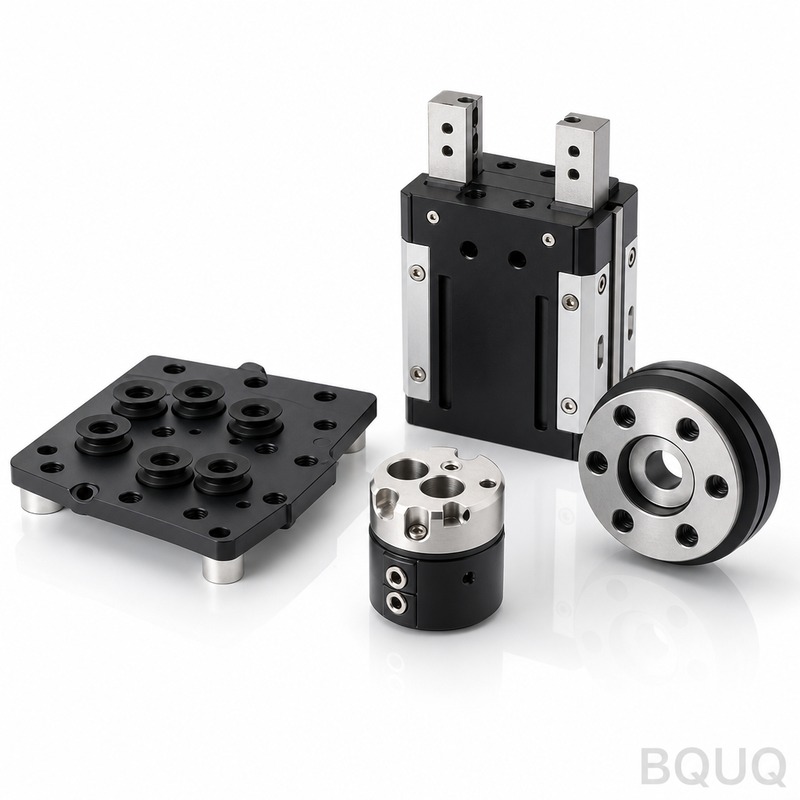
Листовые металлические детали
Ключевой вывод
При закупке листовых металлических деталей для медицинских изделий решающим фактором является технологическая возможность процесса, а не сама деталь. Медь C110 с электрополировкой Ra 0,2, допуск ±0,002 мм по запросу, срок производства 15 рабочих дней и минимальный заказ 1000 шт. определяют базовый уровень. Документация теперь включает сертификаты на материал, отчёты о первой статье и записи в стиле PPAP при заказе от 1000 шт. Оснастка проектируется с учётом измеренной технологической возможности, поэтому допуск закладывается в геометрию оснастки, а не обеспечивается отбраковкой при контроле.
Если вы закупаете листовые металлические детали впервые, решение редко зависит от самой детали. Оно зависит от того, может ли поставщик выдержать ±0,002 мм по запросу в партии из тысяч штук и сохраняется ли срок 15 рабочих дней при изменении чертежа.
Ключевые характеристики кратко
| Параметр | Значение / Диапазон |
|---|---|
| Материал | Медь C110 |
| Чистота поверхности | электрополировка Ra 0,2 |
| Срок производства | 15 рабочих дней |
| Минимальный заказ (производство) | 1000 шт. |
Рыночный и технический контекст
Спрос в сфере медицинских изделий сместился от стандартных деталей от одного источника к квалифицированным деталям по индивидуальному заказу, что повышает требования к документации на более ранних этапах. Сертификаты на материал, отчёты о первой статье и записи в стиле PPAP теперь запрашиваются при заказе от 1000 шт., а не на этапе массового производства.
Читайте также: Индивидуальный цанговый патрон CNC тип 46 с зеркальной полировкой, производство Китай.
Техническая планка продолжает расти: сборки, которые ранее допускали ±0,002 мм по запросу, теперь требуют более жёсткого контроля критических элементов, что переносит решение в область проектирования оснастки, а не финального контроля.
Как мы это производим
Оснастка проектируется с учётом измеренной технологической возможности процесса, поэтому ±0,002 мм по запросу — это следствие геометрии оснастки, а не фильтр контроля. Именно поэтому срок 15 рабочих дней реалистичен, а не оптимистичен.
В производстве листовые металлические детали проходят межоперационный контроль через фиксированные интервалы. Операторы фиксируют размеры каждые 30–50 штук, что позволяет выявить износ инструмента до того, как партия выйдет за пределы ±0,002 мм по запросу.
Термообработка и обработка поверхности планируются как контролируемые этапы, а не как второстепенные операции. Электрополировка Ra 0,2 наносится в заданном диапазоне толщины и проверяется, поскольку вариация здесь вызывает больше отказов в эксплуатации, чем отклонение размеров.
Материал и чистота поверхности
Там, где листовые металлические детали испытывают контактные нагрузки, твёрдость материала указывается наряду с размерным допуском. Твёрдость без определённого метода испытаний — наиболее частая причина споров при входном контроле.
См. также: Материалы цанг и термическая обработка: от пружинной стали до закаленного сплава.
Запросы на замену материала распространены, когда медь C110 попадает под распределение. Мы квалифицируем любой заменитель по тем же критериям ±0,002 мм по запросу и электрополировке Ra 0,2 перед отгрузкой и предоставляем сертификат вместе с изменением.
Декларации о содержании переработанного сырья и соответствии RoHS/REACH доступны для листовых металлических деталей по запросу. Если ваш заказчик в сфере медицинских изделий проводит аудит происхождения материала, запросите сертификат завода-изготовителя на этапе котировки, а не при поставке.
Допуск и контроль
Общие размеры листовых металлических деталей выдерживаются в пределах ±0,002 мм по запросу; критические элементы обозначаются на чертеже и контролируются отдельно с более жёстким допуском.
Технологическая возможность отслеживается по каждому элементу. Если Cpk опускается ниже согласованного порога для листовых металлических деталей, мы либо корректируем процесс, либо переклассифицируем элемент, а не сортируем детали в конце.
Несоответствующий материал изолируется физически, а не только в системе. Для листовых металлических деталей это означает, что партия остаётся в маркированной зоне до документального оформления решения, что предотвращает наиболее распространённую ошибку при отгрузке.
Подробнее о Пружины сжатия, кручения и растяжения: ключевые различия для инженеров.
Где применяется
В сборке листовые металлические детали обычно ограничены сопрягаемой деталью, а не собственной спецификацией. Ранний обмен чертежом сопряжения предотвращает типичный отказ, когда обе детали в допуске, но не собираются.
Вибрация и циклические нагрузки — обычные ограничители ресурса для листовых металлических деталей. Если рабочий цикл известен, мы можем рекомендовать комбинацию обработки поверхности и твёрдости, которая продлевает срок службы без изменения размеров.
Что подтвердить перед заказом
Планируйте объём квалификации отдельно от объёма производства. Для листовых металлических деталей 1000 шт. — это точка, в которой процесс подтверждён; всё до этого является разработкой процесса.
Подтвердите путь повторного заказа. Если листовые металлические детали задокументированы чертежами оснастки и отчётом о первой статье в архиве, повторный заказ спустя годы воспроизводит оригинальную деталь, а не приблизительную копию.
Технические подробности: Прецизионные CNC-компоненты в промышленной робототехнике: пример из практики и допуски.
Часто задаваемые вопросы: ваши вопросы перед заказом
Какой допуск вы можете выдержать на листовых металлических деталях?
Общие размеры выдерживаются в пределах ±0,002 мм по запросу. Критические элементы обозначаются на чертеже и выдерживаются с более жёстким допуском, при этом метод измерения указывается, чтобы входной контроль соответствовал нашему.
Рекомендуем к прочтению: Руководство по обслуживанию станков с ЧПУ для максимального времени безотказной работы: предиктивные графики и реальные данные о затратах.
Каков минимальный объём заказа листовых металлических деталей?
Прототипные количества начинаются значительно ниже производственных минимумов. Производственные партии листовых металлических деталей начинаются от 1000 шт., где технологическое окно подтверждено и себестоимость единицы стабилизируется.
Сравните с Алюминиевый или медный радиатор: что выбрать для CNC-обработки?.
Сколько времени занимает производство листовых металлических деталей?
Да. Сертификаты на материал, прослеживаемость по партиям плавки и отчёты о первой статье отгружаются вместе с заказом. Если ваш заказчик в сфере медицинских изделий требует дополнительную документацию, укажите это на этапе котировки.
Читайте также: Штамповка в Китае или у местного поставщика: сравнение полной стоимости.
Можете ли вы работать по нашему существующему чертежу?
Электрополировка Ra 0,2 является стандартом для листовых металлических деталей. Другие виды обработки котируются с определённым диапазоном толщины и проверяются на образце из той же партии, а не предполагаются по настройкам процесса.
Предоставляете ли вы сертификаты на материал и контроль?
Да, и мы это рекомендуем. Прототипирование листовых металлических деталей без оснастки позволяет проверить посадку и функциональность при доле стоимости оснастки и обычно выявляет необходимость изменения конструкции до изготовления штампа.
Если листовые металлические детали уже производятся на другом предприятии, отправьте образец и текущий чертёж. Мы дадим котировку на его основе и честно скажем, улучшит ли переход стоимость, сроки или ни то, ни другое.
См. также: BQUQ Цанга пружинная с шестигранным отверстием типа 52 для токарных автоматов с ЧПУ.
Подробнее о Китай или Вьетнам для металлических деталей: возможности и стоимость.
Ключевые характеристики и руководство по выбору
Сравнение характеристик
| Параметр | Значение / Диапазон |
|---|---|
| Материал | Медь C110 |
| Допуск | ±0,002 мм по запросу |
| Срок | 15 рабочих дней (производство) |
| Минимальный заказ | 1000 шт. (производство) |
| Мощность | Партия из тысяч штук |
Выбор / сравнение
| Вариант | Лучше всего для | Компромисс |
|---|---|---|
| Стандартные детали от одного источника | Простые сборки со стабильным спросом | Меньше документации, но ограниченная поддержка квалификации |
| Квалифицированные детали по индивидуальному заказу | Сборки медицинских изделий, требующие прослеживаемости | Более высокая документальная нагрузка при минимальном заказе 1000 шт. |
| ±0,002 мм по запросу | Критические элементы с умеренными требованиями к допуску | Требует оснастки, спроектированной с учётом технологической возможности |
| Более жёсткий контроль критических элементов | Сборки с растущей технической планкой | Переносит решение в проектирование оснастки, а не в финальный контроль |
Процесс / контроль
| Этап | Контроль | Запись |
|---|---|---|
| Проектирование оснастки | Проектируется с учётом измеренной технологической возможности | Документация геометрии оснастки |
| Производство | ±0,002 мм по запросу выдерживается по всей партии | Отчёт о первой статье |
| Материал | Медь C110 с электрополировкой Ra 0,2 | Сертификаты на материал |
| Качество | Записи в стиле PPAP при 1000 шт. | Записи в стиле PPAP |
| Срок | 15 рабочих дней производства | Производственный график |
Часто задаваемые вопросы
Какой материал и чистота поверхности являются стандартными для этих листовых металлических деталей?
Стандартный материал — медь C110 с электрополировкой поверхности Ra 0,2. Эта комбинация подходит для медицинских изделий и других применений, где важны проводимость и качество поверхности. Сертификаты на материал доступны при минимальном заказе 1000 шт.
Можете ли вы выдержать ±0,002 мм по запросу в партии из тысяч штук?
Да. Оснастка проектируется с учётом измеренной технологической возможности процесса, поэтому ±0,002 мм по запросу — это следствие геометрии оснастки, а не фильтр контроля. Это делает допуск воспроизводимым в партии из тысяч штук.
Технические подробности: Штампованные радиаторы: процесс производства и характеристики в сравнении с экструдированными и резаными.
Каков срок производства и минимальный заказ?
Срок производства составляет 15 рабочих дней, минимальный производственный заказ — 1000 шт. Эти цифры применяются к стандартным заказам. Если чертёж изменится, срок может быть затронут, поэтому уточните перед заказом.
Какая документация предоставляется при заказе 1000 шт.?
При заказе 1000 шт. запрашиваются сертификаты на материал, отчёты о первой статье и записи в стиле PPAP. Они поддерживают квалификацию и прослеживаемость медицинских изделий. Требования к документации переносятся с этапа массового производства на уровень 1000 шт.
Рекомендуем к прочтению: Стоимость индивидуального радиатора охлаждения 2026: факторы цены, допуски и сроки поставки.
Как вы обеспечиваете более жёсткий контроль критических элементов?
Сборки, которые ранее допускали ±0,002 мм по запросу, теперь требуют более жёсткого контроля критических элементов. Это переносит решение в проектирование оснастки, а не в финальный контроль. Оснастка проектируется с учётом измеренной технологической возможности для соответствия более жёстким требованиям.
Сравните с Индивидуальный цанговый патрон для токарного автомата с удлинённым носиком, тип 25.
Остаётся ли срок 15 рабочих дней реалистичным при изменении чертежа?
Срок производства 15 рабочих дней реалистичен, когда оснастка спроектирована с учётом измеренной технологической возможности. Если чертёж изменится, график может потребовать пересмотра. Подтвердите статус чертежа перед заказом, чтобы избежать задержек.
Что мне подтвердить перед заказом листовых металлических деталей?
Подтвердите материал медь C110, чистоту поверхности электрополировка Ra 0,2, допуск ±0,002 мм по запросу, срок 15 рабочих дней и минимальный заказ 1000 шт. Также подтвердите потребности в документации: сертификаты на материал, отчёты о первой статье и записи в стиле PPAP при 1000 шт.