
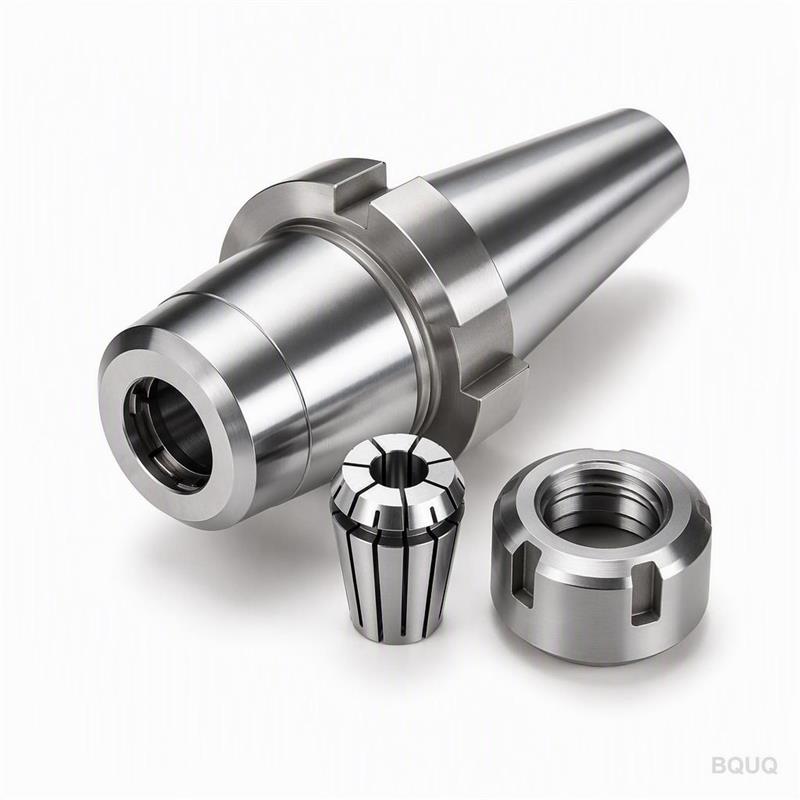
Цанговые патроны в ганговой оснастке и револьверных головках
Краткий ответ: в ганговой оснастке цанговые патроны устанавливаются непосредственно на каретку и позиционируются перемещением осей X/Z, поэтому они должны быть короткими, лёгкими и повторяемыми в пределах 0,005–0,010 мм; в револьверной головке тот же цанговый патрон устанавливается в приводную или статическую позицию и должен выдерживать удар при индексации и воздействие СОЖ. Цанговые патроны ER и TG доминируют в обоих случаях, поскольку обеспечивают радиальное биение ±0,005 мм на хорошем шпинделе, принимают хвостовики диаметром 1–20 мм и стоят значительно меньше гидравлических или термозажимных патронов. Выбирайте ER16–ER32 для большинства ганговых работ, ER25–ER40 для револьверных головок и проверяйте момент затяжки гайки, чистоту конуса и биение, прежде чем винить станок.
Почему цанговые патроны доминируют в ганговой оснастке
Ганговый токарный станок не индексирует револьверную головку. Он устанавливает все инструменты на одну плиту поперечного суппорта, а затем перемещает плиту по осям X и Z, чтобы подвести нужный инструмент к детали. Такая архитектура требует компактных, лёгких и предсказуемых инструментов. Цанговый патрон соответствует всем трём требованиям.
Физика имеет значение. Каждый грамм на плите суппорта — это масса, которую сервопривод должен разгонять и тормозить тысячи раз за смену. Цанговый патрон ER32 массой 1 кг разгоняется быстрее и останавливается чище, чем гидравлический патрон массой 3,5 кг с эквивалентным усилием зажима. На ганговом станке с 8-секундным циклом эта разница проявляется в чистоте поверхности и стойкости инструмента, а не только во времени цикла.
Ганговая оснастка также создаёт скученность инструментов. Расстояние между соседними патронами может составлять 20–40 мм. Цанговый патрон с тонкой гайкой и коротким корпусом помещается там, где громоздкий силовой патрон не встанет. Именно поэтому точение мелких деталей — разъёмов, штифтов, элементов часов, медицинских винтов — в подавляющем большинстве случаев выполняется на цангах.
Компромисс — диапазон диаметров зажима и передача крутящего момента. Цанги зажимают за счёт упругой деформации, поэтому они не могут конкурировать с 3-кулачковым или 4-кулачковым патроном на прерывистых тяжёлых резах. В ганговой оснастке это редко является ограничением, поскольку детали малы, а глубины резания умеренны.
Что плита суппорта требует от патрона
- Малая масса. По возможности удерживайте сборку в пределах примерно 1,5 кг.
- Короткая вылетная длина. Меньший вылет означает меньшее отклонение под радиальной нагрузкой.
- Повторяемая установка. Инструмент, который садится по-разному после каждой смены, разрушает коррекции.
- Подвод СОЖ. Подача через инструмент или направленные сопла лучше затопления на мелких деталях.
- Устойчивость к авариям. Ганговые инструменты находятся близко к заготовке; лёгкий заменяемый патрон дешевле потерять, чем шпиндель.
Как цанговые патроны ведут себя в револьверной головке
Револьверная головка добавляет две нагрузки, которых никогда не видит ганговая плита: удар при индексации и вариацию от позиции к позиции. Когда револьверная головка индексируется, патрон испытывает вращательный толчок. Любая слабина в гайке, конусе или установочном интерфейсе превращает этот толчок в дрейф биения.
Статические позиции просты. Цанговый патрон в статической позиции для наружной или внутренней обработки ведёт себя как любой токарный патрон, при условии, что установочный интерфейс — VDI, BMT или болтовое крепление — правильно посажен и затянут. Биение, измеренное на торце цанги, должно оставаться в пределах 0,010 мм для общего точения и 0,005 мм для чистовой обработки.
Приводные позиции сложнее. Приводной цанговый патрон вращается со скоростью 3 000–8 000 об/мин на многих револьверных головках, что означает, что балансировка и концентричность конуса становятся ограничивающими факторами, а не зажим. Выше примерно 6 000 об/мин несбалансированная гайка ER будет вибрировать, полировать конус и медленно терять усилие зажима.
Руководство по выбору позиции револьверной головки
| Тип позиции | Типичный патрон | Серия цанг | Ограничение скорости (ориентировочно) | Лучшее применение |
|---|---|---|---|---|
| Статическое точение наружных поверхностей | Болтовой или VDI-блок | ER25–ER40 | Н/Д | Точение валов, торцевание |
| Статическое растачивание внутренних отверстий | Патрон для расточного резца | ER16–ER25 | Н/Д | Малые отверстия, обработка с обратной стороны |
| Приводное фрезерование | Приводной патрон | ER16–ER20 | 4 000–8 000 об/мин | Лыски, пазы, поперечные отверстия |
| Приводное сверление | Приводной патрон | ER11–ER16 | 6 000–8 000 об/мин | Поперечные отверстия, сверление под углом |
| Съём со противошпинделя | Цанговый или силовой патрон | ER20–ER32 | Н/Д | Точение с обратной стороны |
Это ориентировочные диапазоны. Фактические ограничения зависят от производителя револьверной головки, класса балансировки патрона и геометрии детали. Всегда снижайте значения для длинных инструментов.
Биение, усилие зажима и цифры, которые действительно важны
Две цифры определяют, будет ли цанговый патрон работать в ганговой или револьверной службе: полное радиальное биение (TIR) и сохранение усилия зажима.
TIR измеряется по отверстию цанги с помощью шлифованной контрольной оправки, а не по корпусу патрона. Патрон с биением корпуса 0,003 мм всё равно может показать 0,015 мм на оправке, если конус загрязнён или гайка изношена. BQUQ обрабатывает корпуса цанговых патронов с точностью ±0,005 мм на оборудовании с ЧПУ, а конус шлифуется, а не точится, потому что конус — единственная поверхность, которая передаёт как концентричность, так и зажим.
Усилие зажима зависит от момента затяжки гайки и состояния конуса. При недостаточной затяжке цанга проскальзывает; при чрезмерной — вы деформируете гайку и в конечном итоге цангу. Гайки ER имеют заданный момент затяжки — обычно 80 Н·м для ER32, 130 Н·м для ER40 — и это значение предполагает чистый, не смазанный конус.
| Серия цанг | Диапазон отверстий | Типичный момент затяжки гайки | Типичное TIR (новый патрон) | Обычная роль в ганге/револьвере |
|---|---|---|---|---|
| ER11 | 0,5–7 мм | 20–25 Н·м | 0,005–0,010 мм | Микросверление, малые концевые фрезы |
| ER16 | 1–10 мм | 40–45 Н·м | 0,005–0,010 мм | Приводное фрезерование, малое растачивание |
| ER20 | 1–13 мм | 60–70 Н·м | 0,005–0,010 мм | Общие приводные работы |
| ER25 | 1–16 мм | 80–100 Н·м | 0,005–0,010 мм | Статическая наружная обработка, противошпиндель |
| ER32 | 2–20 мм | 100–136 Н·м | 0,005–0,010 мм | Основное статическое точение |
| ER40 | 3–26 мм | 130–176 Н·м | 0,008–0,015 мм | Более крупные валы, тяжёлая статическая обработка |
Значения момента затяжки являются типичными опубликованными данными и зависят от конструкции гайки. Рассматривайте их как отправные точки, а не как абсолютные значения.
Примечание о сериях TG и DA
Цанги TG100 и TG150 обеспечивают более высокое усилие зажима, чем ER при том же отверстии, благодаря более крутому конусу и более толстой стенке. Они распространены в позициях револьверных головок для более тяжёлого фрезерования. Цанги DA встречаются в старых ганговых установках и в сверлильных патронах. Если вы подбираете новую оснастку, ER обычно является более поддерживаемым выбором; если вы подбираете к существующему станку, выбирайте то, что уже принимает револьверная головка.
Практика настройки, предотвращающая большинство отказов
Большинство «проблем с цанговыми патронами» в ганговой и револьверной работе — это проблемы настройки. Патрон обвиняют в том, что вызвано загрязнённым конусом, изношенной гайкой или инструментом неправильной длины.
Очищайте конус при каждой смене
Стружка размером 0,01 мм на конусе превращается примерно в 0,02–0,04 мм биения оправки. Протирайте конус и цангу безворсовой салфеткой с лёгкой масляной плёнкой. Не используйте смазку. Не используйте абразивную бумагу на конусе.
Правильно затягивайте гайку
Используйте динамометрический ключ или специальный ключ для цангового патрона, а не самодельный рычаг. Установите цангу в гайку перед навинчиванием гайки на корпус — это самая распространённая ошибка сборки, и она повреждает конус.
Держите вылет коротким
В ганговой оснастке вылет является доминирующей переменной отклонения. Инструмент, выступающий на 40 мм, отклоняется примерно в восемь раз сильнее, чем тот же инструмент на 20 мм, потому что отклонение пропорционально кубу длины. Если необходимо достать дальше, используйте удлинитель для цангового патрона, а не более длинный инструмент.
Подбирайте цангу под задачу
- Цанги с круглым отверстием для свёрл и развёрток.
- Цанги со шпоночным пазом или шестигранным отверстием для фасонных инструментов и шестигранного прутка.
- Уплотнённые цанги для операций с подачей СОЖ через инструмент или с обильной стружкой.
- Зеркально полированные цанги там, где важно удаление стружки.
Подробнее о подборе патрона под операцию см. как выбрать цанговую систему.
Когда выходить за рамки стандартного цангового патрона
Цанговые патроны не всегда являются ответом. Три ситуации подталкивают к другим решениям.
Высокообъёмная смена инструмента. Если операторы меняют инструмент десятки раз за смену, система быстросменных цанговых патронов значительно сокращает время настройки. См. быстросменные цанговые системы для компромиссов.
Очень высокое усилие зажима на больших диаметрах. Выше примерно 30 мм или там, где требуется передавать высокий крутящий момент на короткой длине зажима, выигрывает силовой патрон или гидравлический силовой патрон. Станки швейцарского типа часто используют силовой патрон на главном шпинделе и цанги на направляющей втулке. Наши силовые патроны для швейцарских станков охватывают эту комбинацию.
Многооперационные детали. На многоцелевых станках патрон должен выдерживать фрезерование, точение и иногда движение по оси B. Это меняет требования к жёсткости. См. цанговые патроны на многоцелевых станках.
Контрольный список цангового патрона для ганга и револьвера
| Проверка | Цель | Почему это важно |
|---|---|---|
| Биение корпуса | ≤0,005 мм | Задаёт нижний предел биения оправки |
| Состояние конуса | Без задиров, без фреттинга | Передаёт зажим и концентричность |
| Резьба гайки | Свободная, без заеданий | Предотвращает ложные показания момента |
| Посадка цанги | Контакт по всей длине | Предотвращает точечную нагрузку и проскальзывание |
| Масса сборки | Менее ~1,5 кг в ганге | Отклик сервопривода и чистота поверхности |
| Балансировка (приводные) | Соответствует об/мин | Вибрация и износ конуса |
| Путь СОЖ | Уплотнённая цанга при подаче через инструмент | Попадание стружки разрушает конусы |
Поставка цанговых патронов для ганговых и револьверных станков
Оснастка для ганговых и револьверных станков — это объёмный бизнес с жёсткими допусками, что как раз соответствует профилю завода с прямыми поставками. BQUQ (Dongguan) выполняет обработку на ЧПУ с точностью ±0,005 мм, штамповку металла, изготовление пружин на заказ и производство радиаторов на четырёх производственных линиях в одном заводе ISO9001. Корпуса цанговых патронов, гайки и ключи обрабатываются и шлифуются на месте, поэтому конус и резьба гайки контролируются как одна сборка, а не закупаются отдельно.
Для покупателей три практических момента:
1. Отправьте интерфейс станка, а не только размер цанги. VDI 30, BMT 45, болтовые схемы и ганговые крепления с прямым хвостовиком требуют разных корпусов. Чертёж или фото существующего патрона сэкономит доработку.
2. Указывайте допуск конуса и момент затяжки гайки вместе. Плотный конус с мягкой гайкой всё равно проскальзывает.
3. Запросите отчёт о биении. Измерение шлифованной контрольной оправкой по отверстию цанги — единственная значимая приёмочная цифра.
Стандартные цанговые патроны ER и цанги для автоматов продольного точения являются складскими профилями; корпуса на заказ, удлинённые длины и специальные конструкции гаек рассчитываются по чертежу. MOQ гибкий, а расчёты возвращаются в течение 12 рабочих часов. Изучите цанговые патроны для инструментальных оправок и цанги для автоматов продольного точения для стандартного диапазона.
Часто задаваемые вопросы
В: Можно ли использовать один и тот же цанговый патрон в ганговой оснастке и в револьверной головке?
О: Иногда можно, но не всегда. Патрон с прямым хвостовиком или болтовым креплением, подходящий для ганговой плиты, обычно не имеет интерфейса VDI или BMT, необходимого револьверной головке. Если револьверная головка принимает прямой хвостовик в зажимном блоке, тот же патрон может работать, при условии, что он сбалансирован для приводных позиций. Для статических позиций установочный интерфейс — единственное реальное отличие.
В: Какое биение следует ожидать от нового цангового патрона ER?
О: Качественный цанговый патрон ER должен обеспечивать TIR 0,005–0,010 мм по отверстию цанги с шлифованной контрольной оправкой, измеренное при чистом конусе и правильном моменте затяжки гайки. Значения выше 0,015 мм обычно указывают на загрязнённый конус, изношенную гайку или повреждённую цангу, а не на дефектный патрон. Перед тем как забраковать деталь, повторите измерение после очистки.
В: Какой момент затяжки гайки необходим для цанговых патронов ER?
О: Типичные значения: 20–25 Н·м для ER11, 40–45 Н·м для ER16, 80–100 Н·м для ER25, 100–136 Н·м для ER32 и 130–176 Н·м для ER40. Это ориентировочные опубликованные значения, которые зависят от конструкции гайки. Всегда используйте динамометрический ключ или правильный ключ и никогда не затягивайте чрезмерно, чтобы компенсировать проскальзывание цанги — вместо этого исправьте конус.
В: Почему мой цанговый патрон теряет зажим через несколько часов?
О: Обычные причины — загрязнённый конус, растянутая или заеденная гайка, цанга, изношенная за пределы упругого диапазона, или тепловое расширение в приводной позиции. Осмотрите конус на предмет фреттинга, проверьте состояние резьбы гайки и убедитесь, что цанга не используется за пределами указанного диапазона отверстий. Уплотнённые цанги помогают там, где присутствуют стружка и СОЖ.
В: Лучше ли цанги TG, чем ER, для фрезерования в револьверной головке?
О: Цанги TG100 и TG150 обычно обеспечивают более высокий зажим и жёсткость, чем ER при сопоставимом отверстии, что подходит для более тяжёлого фрезерования в револьверной головке. ER остаётся более широко поддерживаемым и дешевле в замене. Если ваша револьверная головка уже использует TG, оставайтесь с TG; если вы подбираете новую оснастку, выбирайте исходя из требований к зажиму, а не только из доступности.
Связанные ресурсы
- О BQUQ и нашем заводе в Dongguan: /about/
- Цанговые патроны для инструментальных оправок и стандартные корпуса ER: /tool-holder-collet-chucks/
- Цанги для автоматов продольного точения для швейцарских и кулачковых станков: /auto-lathe-collets/
- Силовые патроны для главных шпинделей швейцарского типа: /power-chucks-swiss/
- Отраслевые тенденции в точном закреплении заготовок: /industry-dynamics/
- Технические статьи и инженерные руководства: /bquq-blog/
- Часто задаваемые вопросы: /faq/
- Примеры и примечания по применению: /case/
- Свяжитесь с инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на ЧПУ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одном заводе ISO9001. Прямые поставки из Dongguan, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


