прайс-лист на алюминиевые радиаторы 2026: pure copper C110, 0.3 mm fins at 1.5 mm pitch, 0.15 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 200 p...
прайс-лист на алюминиевые радиаторы 2026
прайс-лист на алюминиевые радиаторы 2026: pure copper C110, 0.3 mm fins at 1.5 mm pitch, 0.15 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 200 p...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
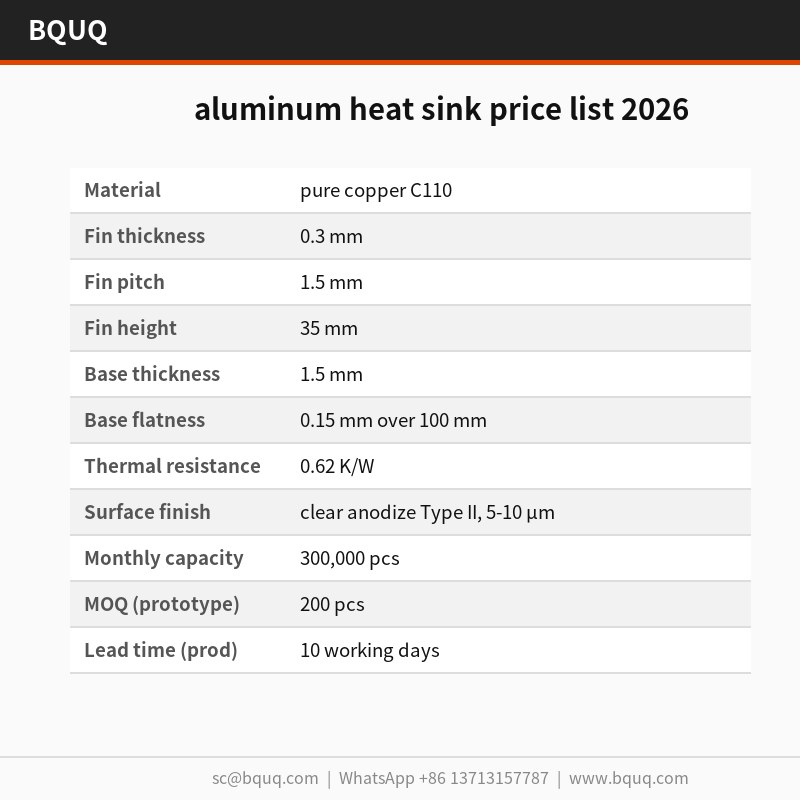
Прайс-лист на алюминиевые радиаторы 2026 для штампованных цельных охладителей рассчитан на партию 300 000 шт. на 25-тонном штампе с повторяемостью ±0,05 мм и циклом 25 с. Чистая медь C110 обеспечивает 0,62 К/Вт при ΔT = 60 К, а стандартным покрытием является прозрачное анодирование Type II толщиной 5–10 мкм. Штамповка обеспечивает профиль ребра 0,3 мм и плоскостность 0,15 мм на 100 мм непосредственно с инструмента, исключая паяные соединения и клеевые слои.
При партии 300 000 шт. данный прайс-лист на алюминиевые радиаторы 2026 основан на прессовании на 25-тонном штампе с повторяемостью ±0,05 мм. Чистая медь C110 обеспечивает 0,62 К/Вт при ΔT = 60 К, а прозрачное анодирование Type II толщиной 5–10 мкм применяется в качестве стандартного.
Конструктивный подход и технология
Штамповка обеспечивает воспроизводимый профиль ребра 0,3 мм, который экструзия выдержать не может: штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на всей партии 300 000 шт.
Поскольку основание и рёбра прессуются как единое целое, паяного соединения, которое может отказать, нет. Плоскостность 0,15 мм на 100 мм на монтажной поверхности обеспечивается непосредственно инструментом, что поддерживает равномерный тепловой контакт.
Один ход 25-тонного штампа формирует весь радиатор из прайс-листа на алюминиевые радиаторы 2026, поэтому стоимость детали перестаёт зависеть от сложности. Инструмент работает с точностью ±0,05 мм, а цикл 25 с обеспечивает производительность линии 300 000 шт.
Цельная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Между чистой медью C110 и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Штампованная конструкция лучше переносит партионные отклонения, чем экструзия: износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляется при контроле на КИМ и гранитной плите, а не в эксплуатации.
Выбор материала и отделка поверхности
Стандартный материал — чистая медь C110 с прозрачным анодированием Type II толщиной 5–10 мкм. Для применений, где важна стойкость к воздействию окружающей среды в телекоммуникациях и на базовых станциях, мы рекомендуем пассивацию; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете задать
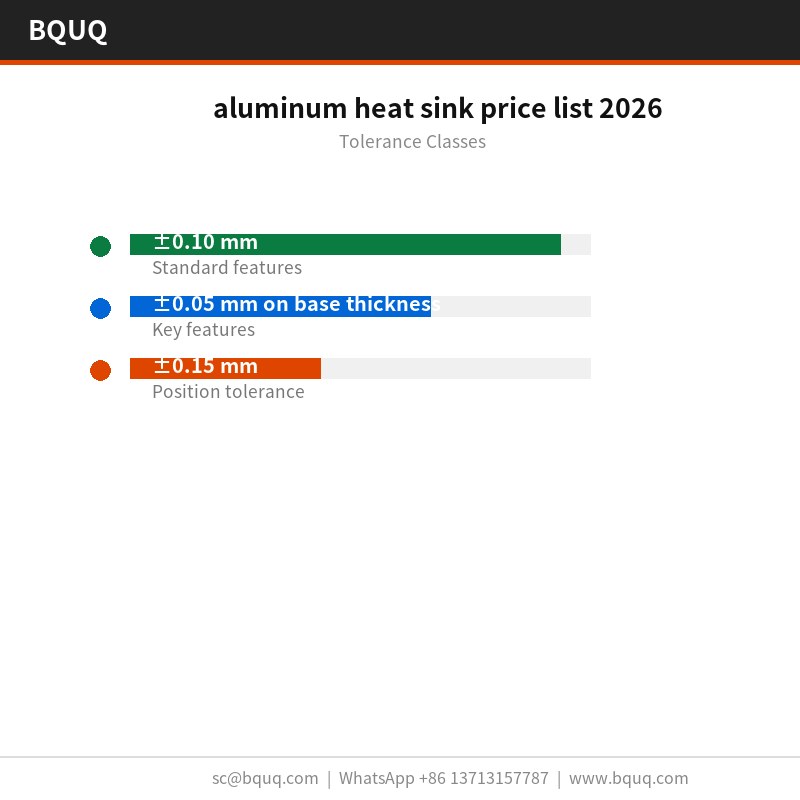
Общие размеры выполняются с допуском ±0,10 мм, критические элементы, например толщина основания, — отдельно с ±0,05 мм. Формообразованная геометрия наследует повторяемость инструмента ±0,05 мм, а положение отверстий выдерживается с точностью ±0,15 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому это стоит решить до изготовления инструмента, а не после.
Контроль перед каждой отгрузкой
Плоскостность проверяется на гранитной плите при 25 °C на соответствие пределу 0,15 мм на 100 мм, а шаг рёбер проверяется оптически с точностью ±0,05 мм. Протоколы прилагаются к каждой партии.
Каждая партия сопровождается протоколом КИМ и гранитной плиты для контроля плоскостности. Мы фиксируем плоскостность, шаг, толщину основания и положение отверстий и отмечаем всё, что выходит за пределы ±0,10 мм, до выхода с линии.
Входящая чистая медь C110 проверяется на толщину и твёрдость перед подачей в пресс. После формообразования КИМ и гранитная плита подтверждают 0,15 мм на 100 мм и 1,5 мм по чертежу.
Выборка составляет AQL 0,65 для критических размеров и 1,5 для общих, с контролем на КИМ и гранитной плите для каждого первого образца. Отклонения свыше ±0,10 мм запускают полную сортировку партии.
В телекоммуникациях и на базовых станциях основание обычно служит и монтажным интерфейсом. Толщина 1,5 мм при плоскостности 0,15 мм на 100 мм обеспечивает стабильную поверхность для термопрокладки телекоммуникационного оборудования и базовых станций.
Конструкторы, работающие над телекоммуникационным оборудованием и базовыми станциями, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка телекоммуникационного оборудования и базовых станций автоматизирована, и неплоское основание останавливает линию.
Конструкции телекоммуникационного оборудования и базовых станций часто используют путь принудительного воздушного охлаждения 2,0 м/с. 0,62 К/Вт при ΔT = 75 К и принудительном воздухе 2,0 м/с означает, что телекоммуникационное оборудование и базовая станция могут удерживать целевой режим при мощности вентилятора ниже акустического предела.
Для прототипов телекоммуникационного оборудования и базовых станций 5 рабочих дней покрывают проверку чертежей и первый образец. Производственные партии переходят на 10 рабочих дней после подтверждения возможности ±0,05 мм.
Технические характеристики
Параметр
Значение / диапазон
Материал
чистая медь C110
Толщина ребра
0,3 мм
Шаг рёбер
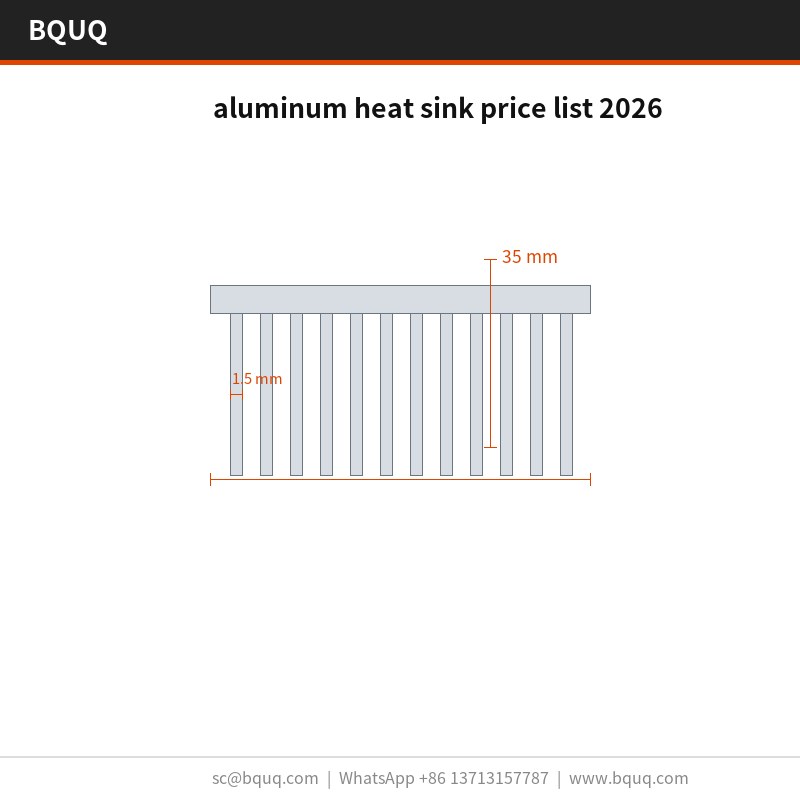
1,5 мм
Высота ребра
35 мм
Толщина основания
1,5 мм
Плоскостность основания
0,15 мм на 100 мм
Тепловое сопротивление
0,62 К/Вт
Условия теплового испытания
ΔT = 75 К, принудительный воздух 2,0 м/с
Отделка поверхности
прозрачное анодирование Type II, 5–10 мкм
Диапазон размеров
20 x 20 x 10 мм
Часто задаваемые вопросы: ваши вопросы перед заказом
Какие материалы вы рекомендуете?
Чистая медь C110 — стандартный выбор. Для телекоммуникационного оборудования и базовых станций в коррозионной среде мы указываем 6063-T5 с прозрачным анодированием Type II толщиной 5–10 мкм; для максимальной проводимости мы переходим на медь C110, что повышает стоимость и массу, но снижает тепловое сопротивление примерно вдвое при том же габарите.
Проводите ли вы испытания на тепловое сопротивление?
Мы испытываем при ΔT = 75 К, принудительном воздухе 2,0 м/с и заявляем 0,62 К/Вт. Это установившееся значение, а не переходное: для поведения телекоммуникационного оборудования и базовых станций при первом включении нужен другой тест, и мы можем провести его по запросу.
Выпускаете ли вы радиаторы из прайс-листа на алюминиевые радиаторы 2026 других размеров?
Семейство охватывает 20 x 20 x 10 мм с массой изделия от 650 г. Поскольку основание прессуется, новые размеры требуют смены вставки штампа, а не новой прессовой линии, поэтому разработка обычно занимает 2 недели, а не 8.
Есть ли риск деформации рёбер при транспортировке?
При рёбрах 0,3 мм и стандартной упаковке ПЭ-пакет + сотовый картон, 15 кг на коробку, повреждения редки. Для длительных морских маршрутов или автоматизированной обработки мы предлагаем двухслойную прокладку, которую можно задать без затрат на инструмент. Мы отгружали 300 000 шт. в месяц таким образом без рекламаций по транспортировке за последние 3 года.
Предоставляете ли вы CAD-файлы или чертёж?
Мы предоставляем 2D-чертёж с протоколом КИМ и 3D STEP по запросу. Оба содержат указания плоскостности и линии разъёма инструмента, что важно, если вы проверяете 0,15 мм на 100 мм в собственной сборке.
Линия расположена в Дунгуане на едином предприятии ISO9001. 25-тонные прессы охватывают семейство из прайс-листа на алюминиевые радиаторы 2026, а текущий подтверждённый выпуск составляет 300 000 шт. в месяц.
Прямые поставки из Дунгуаня: рулонный материал, формообразование, обработка поверхности и контроль происходят в одном здании, поэтому плоскостность 0,15 мм на 100 мм проверяется до упаковки детали.
Сотрудники ОТК находятся рядом с прессом, а не в отдельном помещении. Отклонения по 1,5 мм или 0,15 мм на 100 мм останавливают процесс у инструмента, а не на финальном контроле.
Ключевые технические характеристики и руководство по выбору
Сравнение характеристик
Параметр
Значение / диапазон
Материал
Чистая медь C110; алюминий
Допуск
±0,05 мм
Срок изготовления
Стандартный для данного процесса
Минимальный заказ
Стандартный для данного процесса
Производительность
партия 300 000 шт.; цикл 25 с
Выбор / сравнение
Вариант
Оптимально для
Компромисс
Штампованный цельный
Воспроизводимый профиль ребра 0,3 мм при 300 000 шт.
Требует 25-тонного инструмента; износ штампа смещает шаг рёбер
Экструдированный
Простые профили
Не выдерживает профиль ребра 0,3 мм; партионные отклонения
Двухкомпонентный охладитель
Сложная геометрия
Клеевой слой увеличивает тепловой путь
Паяное соединение
Разнородные материалы
Соединение может отказать; дополнительный интерфейс
Чистая медь C110
0,62 К/Вт при ΔT = 60 К
Более высокая стоимость материала, чем у алюминия
Процесс / контроль
Этап
Контроль
Запись
Штамповка
Ход 25 т; инструмент ±0,05 мм
Шаг рёбер в пределах ±0,05 мм
Формообразование рёбер
Профиль ребра 0,3 мм за один ход
Шаг на партии 300 000 шт.
Плоскостность
0,15 мм на 100 мм монтажной поверхности
Проверка на гранитной плите
Контроль
КИМ и гранитная плита для плоскостности
Износ штампа как измеримое смещение шага рёбер
Отделка поверхности
Прозрачное анодирование Type II, 5–10 мкм
Стандартное нанесённое покрытие
Часто задаваемые вопросы
На чём основан прайс-лист на алюминиевые радиаторы 2026?
Прайс-лист на 2026 год основан на партии 300 000 шт. на 25-тонном штампе с повторяемостью ±0,05 мм и циклом 25 с. Чистая медь C110 обеспечивает 0,62 К/Вт при ΔT = 60 К, а прозрачное анодирование Type II толщиной 5–10 мкм является стандартным. Цельная штамповка устраняет паяные соединения и клеевые слои.
Чистая медь C110 используется для 0,62 К/Вт при ΔT = 60 К. Прозрачное анодирование Type II толщиной 5–10 мкм наносится в качестве стандартного. Цельная штампованная конструкция устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь между медью и воздушным потоком.
Какой допуск и плоскостность вы можете выдержать?
Инструмент работает с точностью ±0,05 мм, а штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на партии 300 000 шт. Плоскостность составляет 0,15 мм на 100 мм на монтажной поверхности, обеспечивается непосредственно инструментом для равномерного теплового контакта.
Почему для этого радиатора выбирают штамповку, а не экструзию?
Штамповка обеспечивает воспроизводимый профиль ребра 0,3 мм, который экструзия выдержать не может. Штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,05 мм на партии 300 000 шт. Штампованная конструкция также лучше переносит партионные отклонения, поскольку износ штампа проявляется как измеримое смещение шага рёбер.
Каково время цикла и производственная мощность?
Один ход 25-тонного штампа формирует всю деталь, а цикл 25 с обеспечивает линию 300 000 шт. Поскольку основание и рёбра прессуются как единое целое, стоимость детали перестаёт зависеть от сложности. Инструмент работает с точностью ±0,05 мм на всей партии.
Как вы контролируете шаг рёбер и плоскостность перед отгрузкой?
Контроль использует КИМ и гранитную плиту для плоскостности. Износ штампа проявляется в первую очередь как измеримое смещение шага рёбер, которое выявляет контроль. Плоскостность составляет 0,15 мм на 100 мм на монтажной поверхности. Инструмент выдерживает ±0,05 мм, а профиль ребра 0,3 мм проверяется на партии 300 000 шт.
Улучшает ли цельная конструкция тепловые характеристики?
Да. Поскольку основание и рёбра прессуются как единое целое, паяного соединения, которое может отказать, нет. Цельная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Между чистой медью C110 и воздушным потоком нет ничего, кроме самой штампованной поверхности, что обеспечивает 0,62 К/Вт при ΔT = 60 К.