ВступлениеВаша цанга типа 36 изготавливается по вашему точному чертежу, а не по стандартному каталогу. Мы выдерживаем критические размеры — диаметр отверстия, ширину паза и положен
Индивидуальный цанговый патрон CNC тип 36 со шпоночным пазом | Производство в Китае
ВступлениеВаша цанга типа 36 изготавливается по вашему точному чертежу, а не по стандартному каталогу. Мы выдерживаем критические размеры — диаметр отверстия, ширину паза и положение шпоночного паза —
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
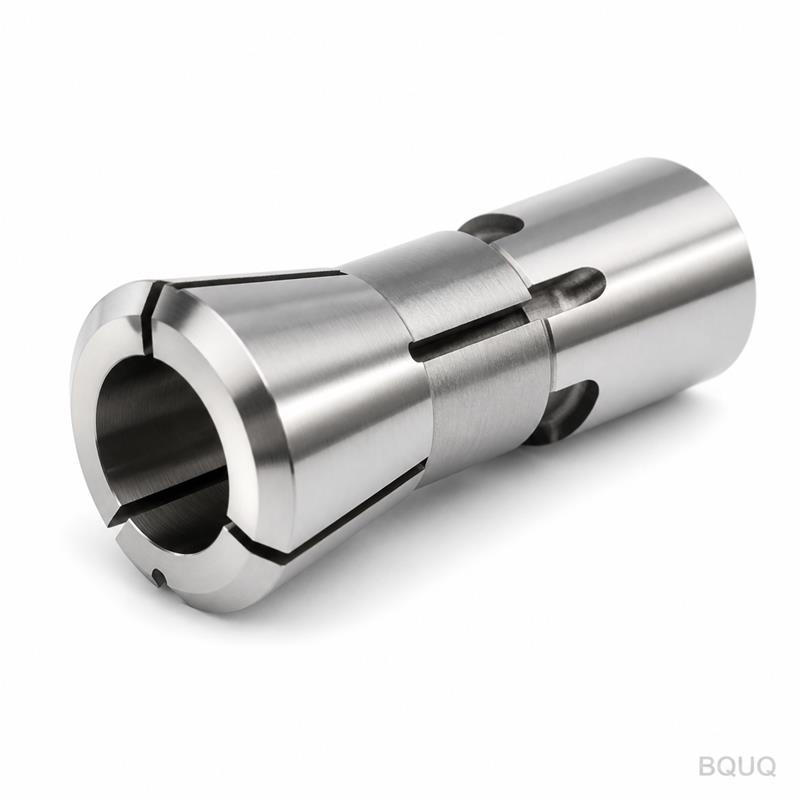
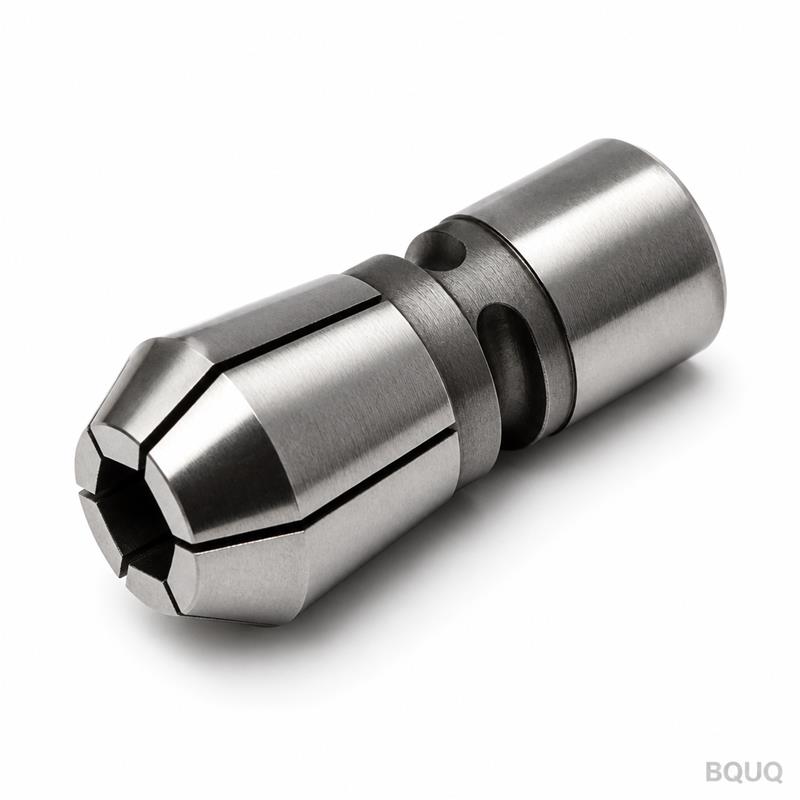
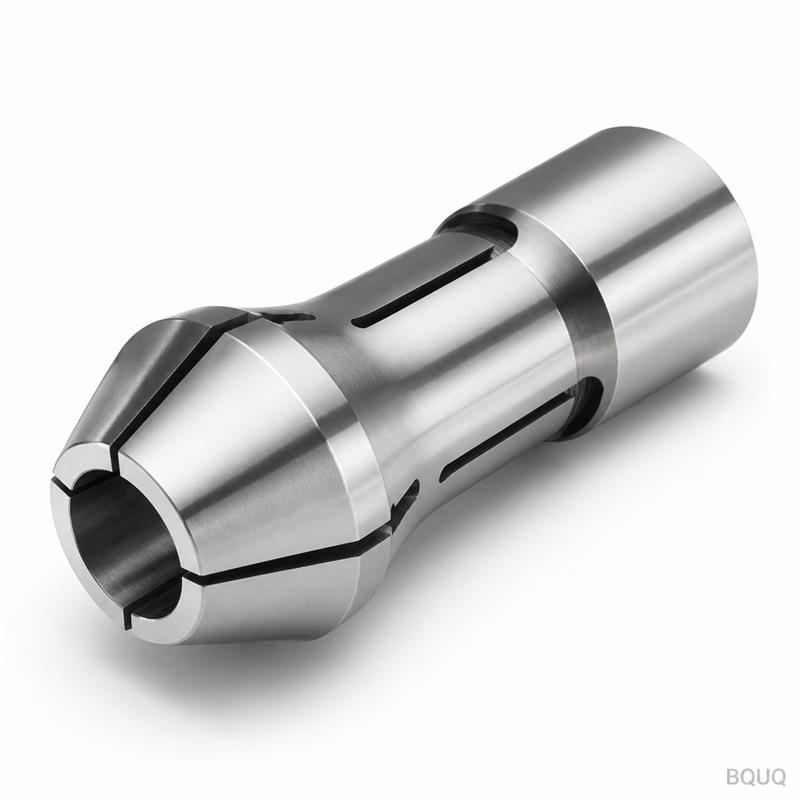
Ваша цанга типа 36 изготавливается по вашему точному чертежу, а не по стандартному каталогу. Мы выдерживаем критические размеры — диаметр отверстия, ширину паза и положение шпоночного паза — в пределах ±0,005 мм до отгрузки. Каждое изделие проходит 100% контроль с помощью калиброванного пневматического калибра и отчета КИМ.
Кратко: Допуск ±0,005 мм на отверстие, шероховатость поверхности Ra 0,4, срок изготовления 7–10 рабочих дней, без минимального заказа. Одна деталь или тысяча — одинаковый контроль процесса.
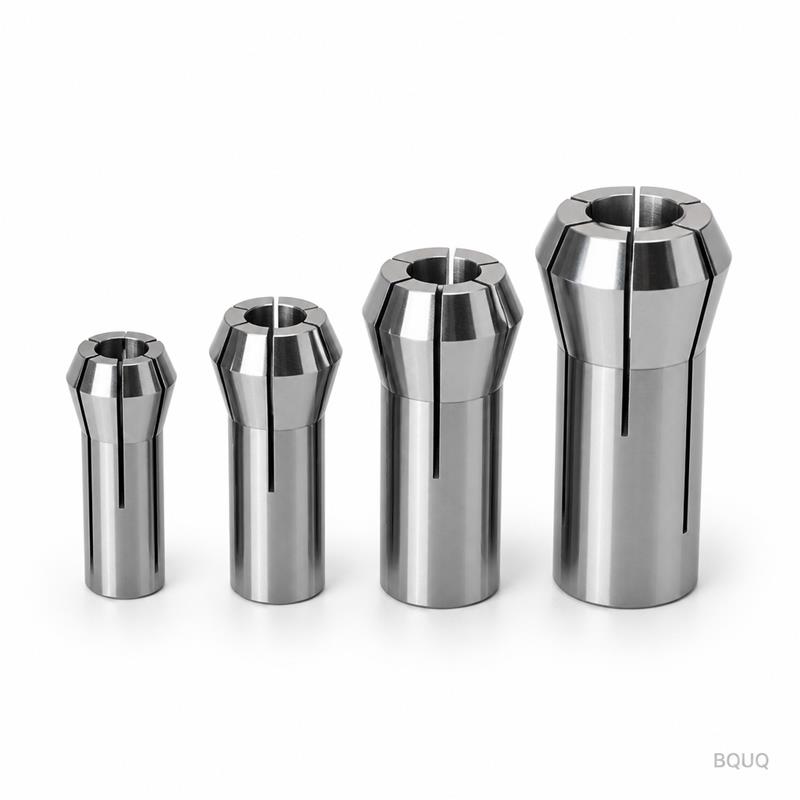
Это индивидуальный цанговый патрон CNC, произведенный в Китае, на нашей фабрике в Дунгуане. Мы изготавливаем данный тип деталей уже 20 лет. Вы отправляете чертеж — мы возвращаем твердое коммерческое предложение и план производства.
Технические характеристики
Параметр
Значение
Варианты материалов
Пружинная сталь 65Mn, 20CrMnTi, 42CrMo, SUS420
Твердость
HRC 45–52 (сквозная закалка) или HRC 58–62 (цементация)
Допуск на отверстие
±0,005 мм
Допуск на ширину паза
±0,01 мм
Допуск на угол шпоночного паза
±0,5°
Концентричность (отверстие к наружному диаметру)
≤0,008 мм
Шероховатость поверхности
Ra 0,4 на отверстии, Ra 0,8 на наружном диаметре
Технологический процесс
Токарная обработка с ЧПУ, фрезеровка с ЧПУ, электроэрозионная проволочная резка паза, термообработка
Размер партии
1–50 000 шт., без минимального заказа
Срок изготовления
7–10 рабочих дней для прототипов, 15–20 дней для серийного производства
Контроль
100% проверка размеров, сертификат на материал, отчет по твердости
Мы используем токарные станки с ЧПУ швейцарского типа для корпуса и проволочную электроэрозионную резку для шпоночного паза. Термообработка выполняется в собственном цехе в вакуумной печи для предотвращения обезуглероживания. Кромки паза зачищаются и скругляются по вашему ТУ — без острых кромок, которые могут зацепиться за шпиндель.
Три причины, по которым покупатели отправляют нам свои чертежи
1. Качество с прослеживаемостью партии. Каждая цанга получает уникальный номер плавки. Мы фиксируем партию материала, оператора станка и данные контроля для каждой партии. Если деталь выйдет из строя в вашем шпинделе, мы сможем проследить ее до конкретного цикла термообработки и режущего инструмента. Никаких догадок.
2. Отчет о контроле на каждую партию. Вы получаете полный отчет по размерам с каждой поставкой — не общий сертификат. В нем указаны диаметр отверстия, ширина паза, положение шпоночного паза, твердость и шероховатость поверхности для каждой проконтролированной единицы. По запросу мы также отправляем фотографии точек измерения КИМ.
3. Одна фабрика для ЧПУ + штамповки + пружин + радиаторов. Ваш цанговый патрон может быть частью более крупного узла. Мы изготавливаем цангу, пружину, которая ее приводит в действие, штампованную стопорную пластину и радиатор, который охлаждает шпиндель, — все под одной крышей. Меньше поставщиков, меньше накопления допусков, один адрес отгрузки.
Где применяются эти детали
Цанга типа 36 со шпоночным пазом — это зажимной компонент для автоматических токарных станков и станков швейцарского типа. Она зажимает пруток или предварительно обработанные детали во время токарных, фрезерных и сверлильных операций.
Токарные станки с ЧПУ швейцарского типа (Citizen, Star, Tsugami) для медицинских винтов и зубных имплантатов
Многошпиндельные автоматы для форсунок топливных инжекторов и направляющих клапанов автомобилей
Гидравлические или пневматические патроны для вторичных операций — фрезерования пазов, поперечного сверления, зубофрезерования
Поворотные приспособления, где шпоночный паз фиксирует ориентацию цанги относительно приводной шпонки
Шпоночный паз критически важен. Он предотвращает проворот цанги в корпусе патрона, обеспечивая повторяемость траектории инструмента. Если паз смещен даже на 0,1 мм, появляются следы вибрации и нестабильная длина деталей. Мы обрабатываем паз в той же установке, что и отверстие, для обеспечения их концентричности.
В: Каков ваш минимальный заказ?
О: Минимального заказа нет. Мы изготавливаем один прототип или 50 000 штук. Цена за единицу снижается с объемом, но первое изделие всегда контролируется одинаково.
В: Как вы гарантируете допуск на паз цанги?
О: Мы прорезаем паз проволочной электроэрозионной резкой после термообработки. Это исключает деформацию при фрезеровании. Ширину паза мы измеряем набором калиброванных штифтов, а угловое положение — на КИМ. Отчет прилагается к вашей отгрузке.
В: Каков срок изготовления индивидуальной цанги?
О: 7–10 рабочих дней для прототипа, 15–20 дней для серийного производства. При срочной необходимости мы можем разделить партию и отгрузить первые 20% за 5 дней.
В: Можете ли вы предоставить сертификаты на материалы?
О: Да. Мы предоставляем сертификаты завода-изготовителя на исходный материал, записи термообработки и отчеты по испытаниям твердости. Все они прослеживаются до номера партии на деталях.
Отправьте ваш чертеж
Отправьте нам чертеж вашей цанги типа 36 с размерами шпоночного паза. Мы ответим твердым коммерческим предложением в течение 12 часов — цена, срок изготовления и технологический анализ, если мы увидим риски в ваших допусках.
Email: sc@bquq.com
WhatsApp: +86 13713157787
Без минимального заказа. Без платы за минимальный заказ. Точное производство, проверенное перед отгрузкой.