ВступлениеВаш чертеж определяет деталь. Наши станки с ЧПУ обрабатывают её. Каждый удлинитель для цанги патрона проверяется на концентричность и угол конуса перед отправкой с нашего
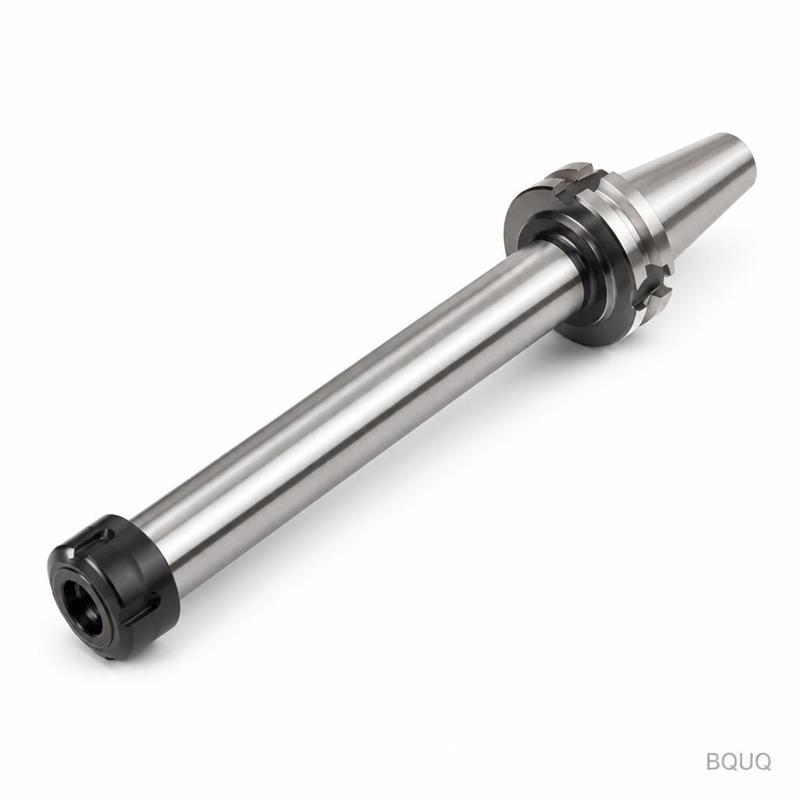
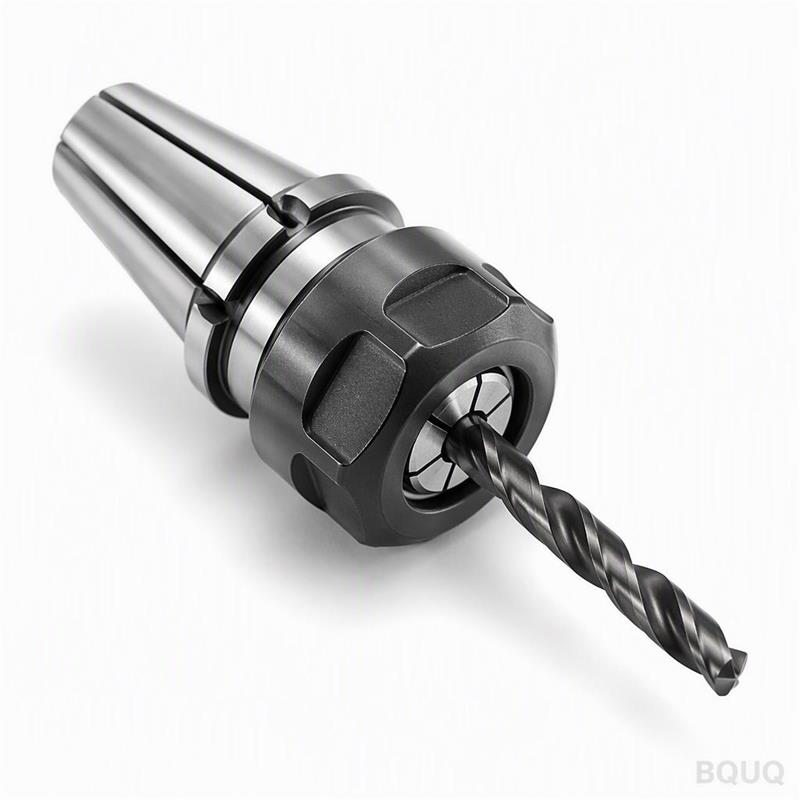
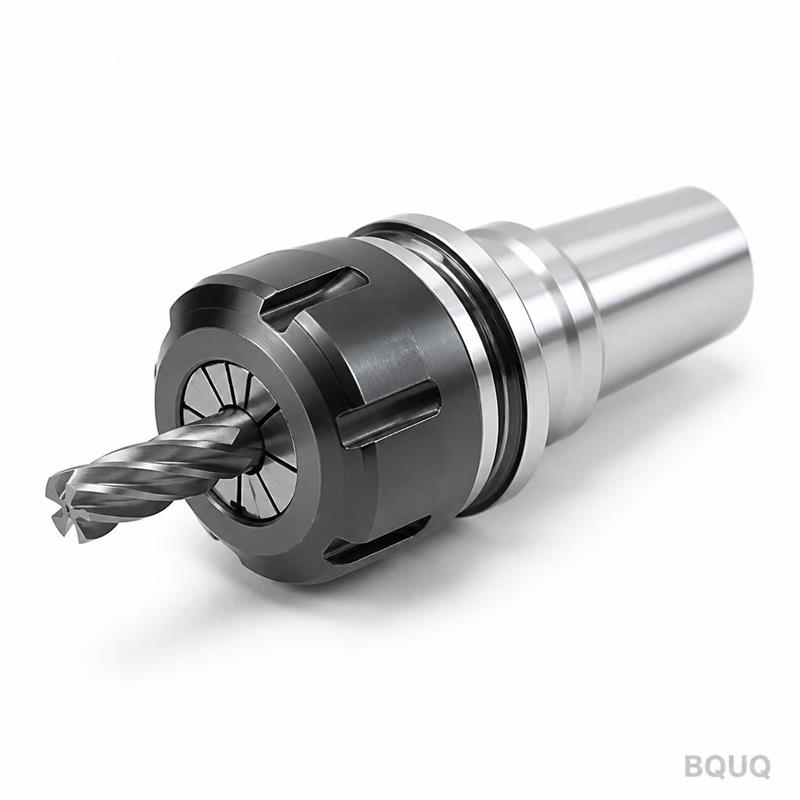
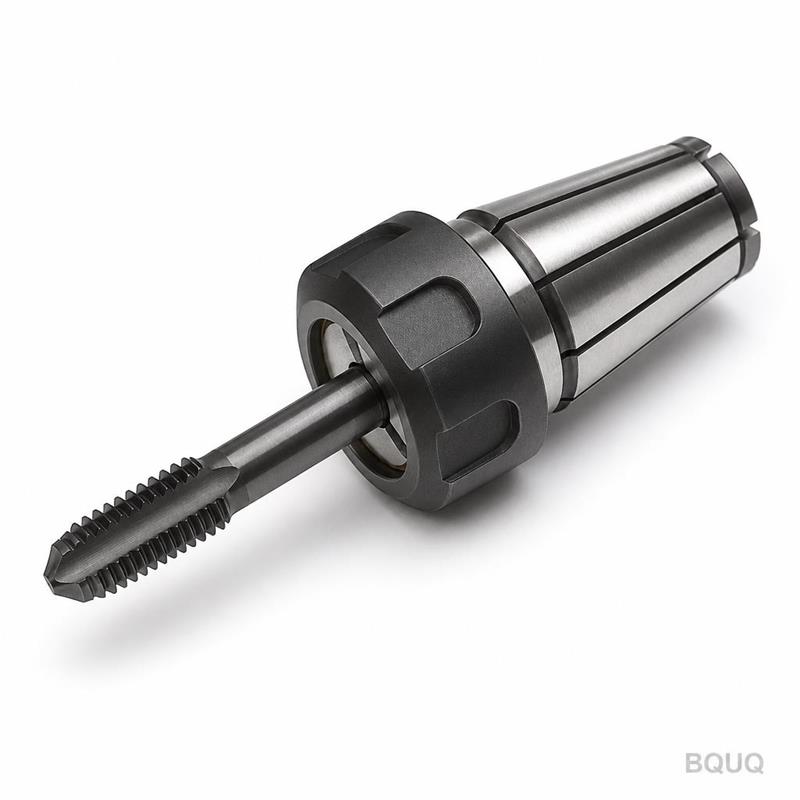
Индивидуальная цанга для патрона CNC с удлинителем — длинноходовая прецизионная обработка
ВступлениеВаш чертеж определяет деталь. Наши станки с ЧПУ обрабатывают её. Каждый удлинитель для цанги патрона проверяется на концентричность и угол конуса перед отправкой с нашего завода в Дунгуане.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ваш чертеж определяет деталь. Наши станки с ЧПУ обрабатывают её. Каждый удлинитель для цанги патрона проверяется на концентричность и угол конуса перед отправкой с нашего завода в Дунгуане. Мы не отправляем наугад.
Мы изготавливаем индивидуальные корпуса цанг для патронов CNC, удлинители и длинноходовые варианты из прутка или вашей поковки. Точность конуса выдерживается до AT3 или выше. Чистота поверхности до Ra 0,4. Стандартный срок поставки — 15-20 дней для обработанных деталей. Без минимального заказа — одна деталь или тысяча, одинаковый контроль процесса.
Кратко: Допуск ±0,005 мм на критических диаметрах, биение ≤0,005 мм TIR, твердость 58-62 HRC (опция), срок поставки 15-20 дней, без минимального заказа, отчет о контроле с каждой партией.
Технические характеристики
Параметр
Значение
Материал
20CrMnTi, 40Cr, 42CrMo, 65Mn или по вашему ТЗ
Состояние материала
Закаленный и отпущенный или цементованный
Точность конуса
AT3 или AT2 по ISO 15488
Биение (TIR)
≤0,005 мм у носка, ≤0,01 мм на вылете 100 мм
Чистота поверхности
Ra 0,4 – 0,8 мкм на конусе, Ra 1,6 на корпусе
Твердость
58-62 HRC (поверхность), 28-32 HRC (сердцевина)
Класс резьбы
6H / 6g по метрической ISO
Шпоночный паз / приводные пазы
Фрезерованные, ширина ±0,02 мм
Балансировка
G2,5 опционально для высокоскоростного применения
Процесс
Токарная обработка с ЧПУ, фрезерование с ЧПУ, внутреннее шлифование, притирка
Контроль
КИМ, калибр конуса, твердомер, профилометр
Размер партии
от 1 до 10 000 деталей
Срок поставки
15-20 дней стандарт, 7 дней для образца
Документация
Сертификат на материал, отчет о контроле, прослеживаемость партии
Мы шлифуем внутренний конус после термической обработки. Это единственный способ выдержать AT3. Мы не шлифуем из мягкой заготовки. Если вам нужен больший вылет, мы обрабатываем удлинитель как одну деталь — без сварных швов и запрессованных втулок. Одна деталь означает предсказуемую жесткость и отсутствие дрейфа биения.
Три причины, по которым покупатели присылают нам свои чертежи
1. Прослеживаемое качество партии. Каждая деталь получает уникальный номер партии. Мы фиксируем номер плавки материала, оператора станка, коррекции инструмента и результаты контроля. Если проблема возникает на вашей сборочной линии, мы прослеживаем её до конкретной партии и даты. Без двусмысленностей.
2. Отчет о контроле для каждой партии. Вам не нужно просить. Каждая поставка включает размерный отчет с фактическими измеренными значениями — не просто штамп «годен/не годен». Угол конуса, биение, твердость, чистота поверхности. Мы измеряем то, что важно для цангового патрона.
3. Один завод для ЧПУ + штамповки + пружин + радиаторов. Ваш цанговый патрон — не единственная деталь, которую вы покупаете. Мы также изготавливаем металлические штамповки, прецизионные пружины и алюминиевые радиаторы под одной крышей. Один заказ на поставку, одна система качества, один пункт отгрузки. Меньше поставщиков — меньше сюрпризов.
Где применяются эти детали
Индивидуальные удлинители для цанг CNC — не складской товар. Они используются в станках, которым нужен вылет без потери жесткости.
Обработка глубоких полостей – Пресс-формы и штампы, где патрон должен выступать за уступ или входить в карман.
Токарные автоматы продольного точения – Длинноходовые направляющие втулки и цанговые патроны для обработки прутка малого диаметра.
Автомобильные силовые агрегаты – Обработка направляющих клапанов, отверстий форсунок и коленчатых валов, где вылет инструмента неизбежен.
Обработка медицинских имплантатов – Сверла и развертки малого диаметра, закрепленные в длинном тонком патроне для глубоких отверстий под винты.
Гидравлические клапанные блоки – Перекрестные отверстия, требующие цангового патрона с вылетом в отверстие глубиной 200 мм.
В каждом случае покупателю нужно одно и то же: патрон, который удерживает инструмент прямо, не вибрирует и не добавляет биения. Именно это мы и поставляем.
Вопросы, которые покупатели задают перед заказом
В: У вас действительно нет минимального заказа?
О: Да. Мы обрабатываем один прототип или полную производственную партию. Цена за деталь меняется, но контроль процесса — нет. Многие покупатели начинают с одного образца, тестируют его, затем заказывают 500.
В: Какой допуск вы можете гарантировать на конус и биение?
О: Угол конуса до AT3 (или AT2, если укажете). Биение у носка ≤0,005 мм TIR. Для длинноходовых удлинителей мы выдерживаем ≤0,01 мм TIR на расстоянии 100 мм от носка. Мы проверяем каждую деталь на КИМ и прецизионном калибре конуса.
В: Каков ваш стандартный срок поставки?
О: 15-20 дней для обработанных деталей из складского материала. Если вам нужен образец для проверки посадки, мы можем отгрузить за 7 дней. Для крупносерийных заказов с повторными поставками мы можем составить скользящий график.
В: Можете ли вы предоставить сертификаты на материал и отчеты о контроле?
О: Да. Каждая партия отгружается с сертификатом на материал (EN 10204 3.1 или 3.2, если требуется) и размерным отчетом о контроле. Мы храним записи в течение 10 лет.
Отправьте ваш чертеж
Пришлите нам ваш файл PDF или STEP. Мы проверим конус, вылет, материал и резьбу. Вы получите твердое предложение в течение 12 часов — цена, срок поставки и четкое заявление о том, что мы можем гарантировать.
Email: sc@bquq.com
WhatsApp: +86 13713157787
Прецизионная обработка, сделано в Китае, без минимального заказа и без отговорок. Ваш чертеж — единственное, что нам нужно для начала работы.