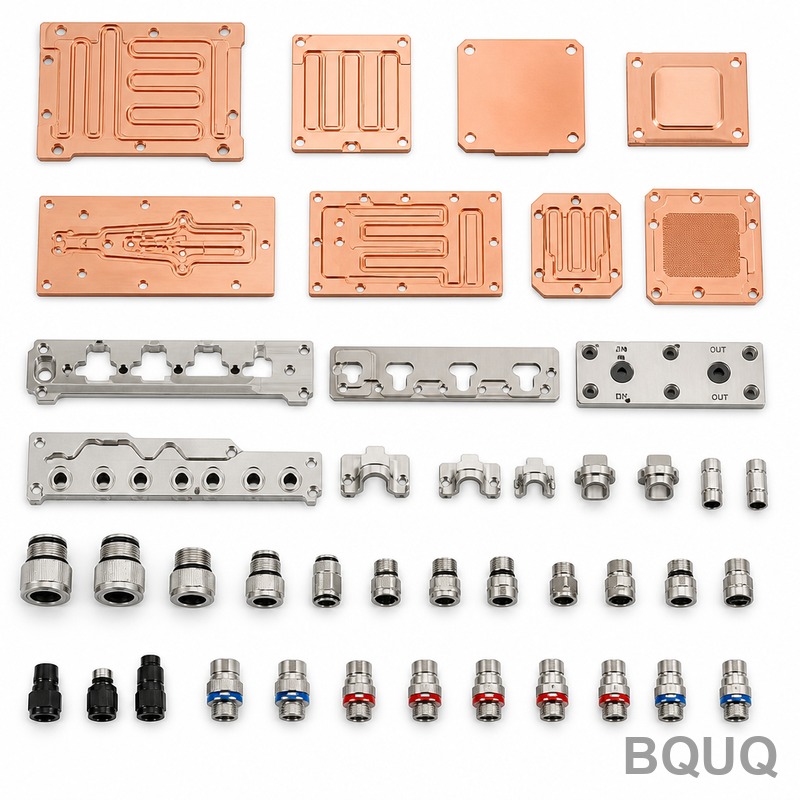
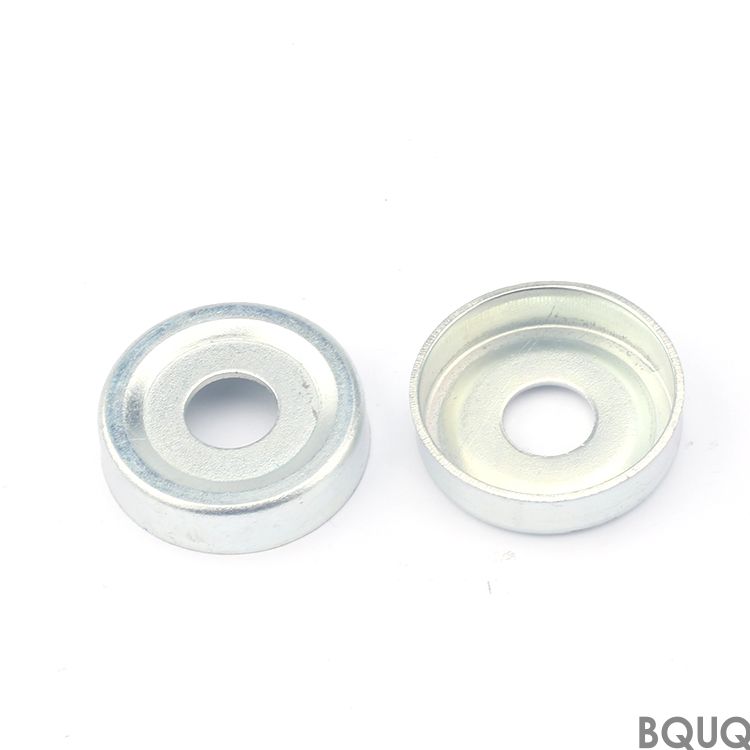
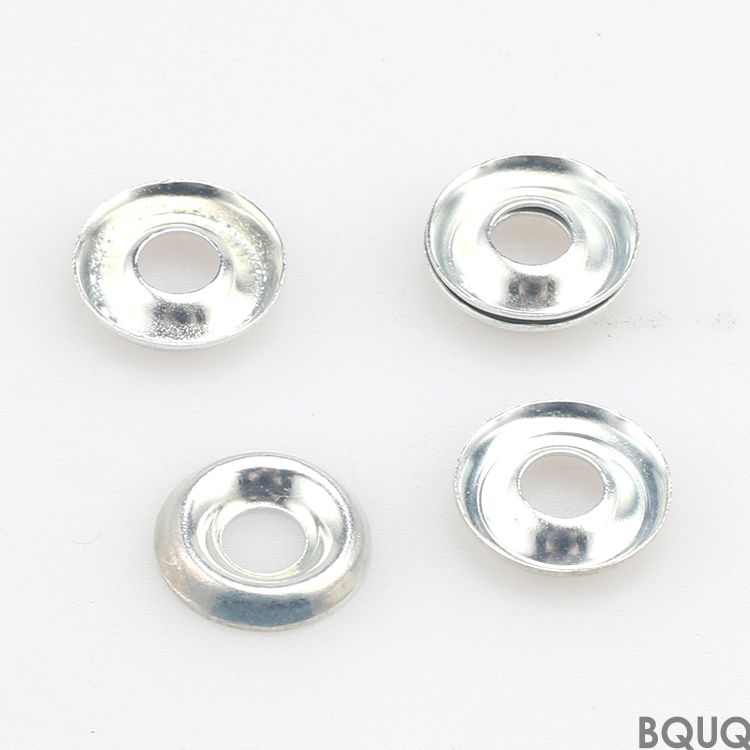
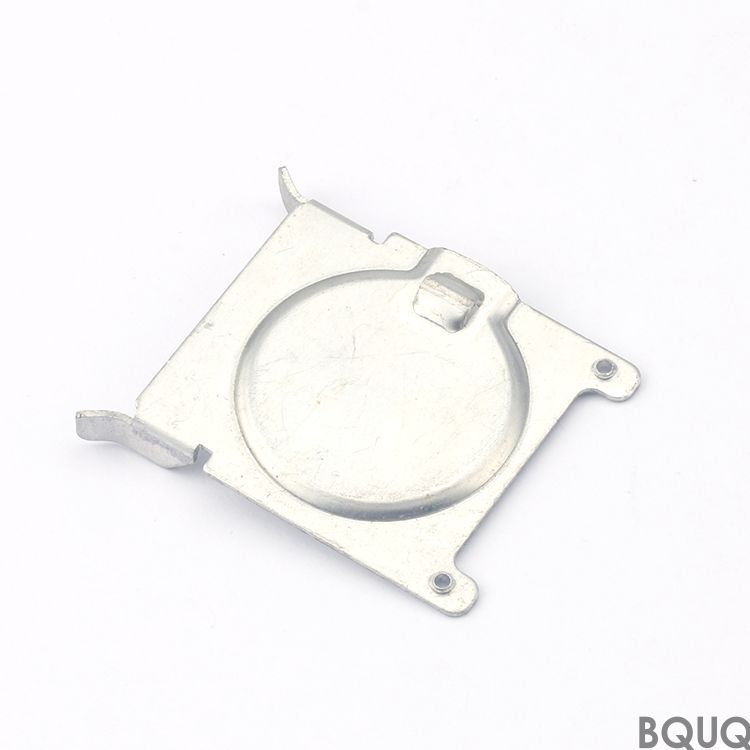
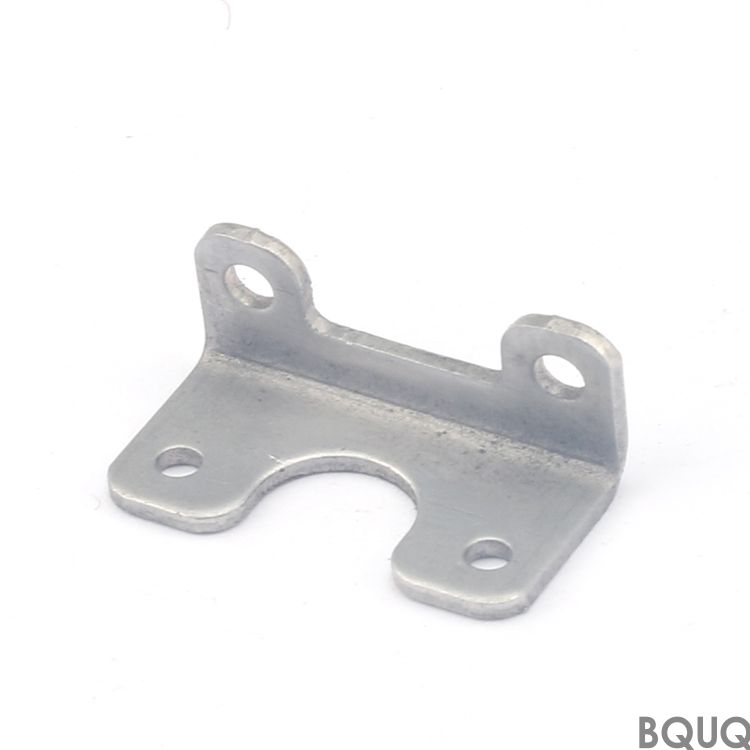
Что включает эта коллекция и почему она важна для вашей ИИ-стойки Это набор штампованных металлических компонентов для коллекторов жидкостного охлаждения ИИ: монтажные кронштейны,
Коллекция деталей для жидкостного охлаждения ИИ BQUQ | Точная штамповка Китай
Что включает эта коллекция и почему она важна для вашей ИИ-стойки Это набор штампованных металлических компонентов для коллекторов жидкостного охлаждения ИИ: монтажные кронштейны, пластины распределен
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что включает эта коллекция и почему она важна для вашей ИИ-стойки
Это набор штампованных металлических компонентов для коллекторов жидкостного охлаждения ИИ: монтажные кронштейны, пластины распределения потока, уплотнительные фиксаторы и пружинные направляющие зажимы. Вы получаете плоскостность в пределах 0,05 мм на поверхности 200 мм и допуски штампованных отверстий с точностью ±0,02 мм, что обеспечивает герметичность контура охлаждения и стабильную температуру вашего массива GPU 35°C при нагрузке 400 Вт. Каждая деталь отгружается с нашего завода в Дунгуане со средним сроком изготовления прототипов 10 дней, а отдельные пружины мы закаливаем до 45–50 HRC, чтобы они выдерживали 100 000 циклов сжатия.
Штампованная геометрия, устраняющая точки утечек до их возникновения
Утечки в коллекторах ИИ возникают из-за деформированных фланцев и неравномерных канавок под прокладки. Мы используем четырехколонный штамп с прессом усилием 300 тонн для стабильного давления чеканки, поэтому поверхность вашего фланца остается параллельной в пределах 0,03 мм. Для критических канавок под O-кольца мы добавляем вторичную операцию чеканки, которая уплотняет материал до плотности 7,85 г/см³, устраняя микропористость, остающуюся после стандартной штамповки. Результат: скорость утечки ниже 1×10⁻⁶ мбар·л/с при испытании сборки под давлением. Ваши инженеры могут затянуть болты по спецификации без повторной подтяжки.
Выбор материалов для совместимости с хладагентом и теплопередачи
Мы храним три сплава для этой коллекции. Во-первых, нержавеющая сталь 304L (1.4307) для коллекторов, работающих с деионизированной водой или пропиленгликолем — она устойчива к хлоридному растрескиванию. Во-вторых, медь C11000 (ETP) для пластин, требующих теплопроводности 401 Вт/м·К. В-третьих, алюминий 5052 для стоек, критичных по весу, с твердым анодированием до 50 мкм, устойчивым к щелочным хладагентам. Каждый рулон сертифицирован заводским сертификатом испытаний; мы отклоняем любую партию с включениями крупнее 0,1 мм. Для пружинных зажимов мы используем нержавеющую сталь 301, холоднокатаную до полного упрочнения (HV 480), чтобы сохранить усилие зажима при 90°C.
Допуски точной штамповки против механической обработки — когда мы используем что
Вы можете думать, что ЧПУ-обработка всегда точнее, но для тонкостенных деталей толщиной менее 1,5 мм штамповка обеспечивает лучшую стабильность. Наши прогрессивные штампы сохраняют точность шага ±0,01 мм между отверстиями от партии к партии. Механическая обработка приводит к дрейфу из-за износа инструмента; штамповка — нет. Для элементов, требующих поднутрений или резьбовых бобышек, мы добавляем этап микрообработки на наших 5-осевых ЧПУ-станках — но только там, где штамп не может сформировать геометрию. Этот гибридный подход снижает стоимость детали до 40% по сравнению с полностью обработанными коллекторами, сохраняя допуски на уровне стандарта из руководства по допускам ЧПУ-обработки. Для большинства стоек охлаждения ИИ наши штампованные детали — более разумная покупка.
Чистота поверхности и пассивация — Ra 0,4 мкм на смачиваемых поверхностях
Скорость потока хладагента в коллекторах ИИ достигает 2 м/с, а шероховатые поверхности создают турбулентность, захватывающую пузырьки воздуха. Мы полируем все смачиваемые зоны до Ra 0,4 мкм (16 мкдюйм) с помощью вибрационной отделки с керамическим наполнителем. После полировки мы пассивируем нержавеющую сталь по ASTM A967 для удаления свободного железа и повышения толщины слоя оксида хрома до 2 нм. Для медных деталей мы наносим антикоррозионное покрытие на основе бензотриазола, которое сохраняется 12 месяцев при складском хранении. Эти шаги гарантируют, что ваш первый тестовый запуск покажет отсутствие скачков перепада давления и загрязнений частицами в ваших холодных пластинах.
Контроль биения на уплотнительных поверхностях — наш метод приспособлений
Биение на штампованном фланце разрушает уплотнение O-кольца. Мы измеряем полное индикаторное биение (TIR) на каждой 10-й детали с помощью гранитной поверочной плиты и индикатора с разрешением 0,002 мм. Чтобы удерживать биение ниже 0,05 мм, мы используем трехточечное зажимное приспособление, имитирующее вашу финальную схему болтов. Это приспособление предварительно нагружает деталь до 80% вашего заданного крутящего момента, затем мы проверяем поверхность. Если TIR превышает 0,05 мм, мы немедленно регулируем прокладки штампа — а не после 1000 деталей. Мы также наносим лазерную гравировку серийного номера на каждое приспособление, чтобы вы могли отследить, на какой позиции штампа была произведена каждая деталь.
Параметр
Значение / Диапазон
Примечания
Материалы
304L SS, C11000 Cu, 5052 Al, 301 SS
Сертификаты завода включены
Диапазон толщины
0,3 мм – 3,0 мм
Менее 0,3 мм по запросу
Макс. размер детали
400 мм × 300 мм
Больше — через сегментные штампы
Плоскостность (диапазон 200 мм)
≤ 0,05 мм
После чеканки
Допуск позиции отверстий
± 0,02 мм
Шаг прогрессивного штампа
Чистота поверхности (смачиваемая)
Ra 0,4 мкм макс.
Вибрационная полировка
Биение (TIR)
≤ 0,05 мм
Проверка приспособлением каждые 10 шт.
Твердость пружин
45–50 HRC
301 SS полное упрочнение
Срок прототипа
7–10 дней
Мягкая оснастка
Срок производства
15–20 дней
После утверждения штампа
МОЗ
Без минимального заказа
1 деталь возможна для тестирования
Наша 20-летняя история проектирования штампов — почему ваши радиусы углов важны
Острые внутренние углы на штампованных коллекторах создают концентраторы напряжений, которые растрескиваются при термических циклах. Мы проектируем ваш штамп с минимальным внутренним радиусом 1,5× толщины материала, что продлевает срок службы штампа до 500 000 ходов до переточки. Для деталей коллекторов ИИ мы избегаем чеканки глубже 30% толщины материала, чтобы предотвратить разрыв линий зерна. Если в вашей конструкции радиус 0,2 мм, мы позвоним вам и предложим изменение — наши инженеры по оснастке видели более 2000 отказов штампов именно из-за этой ошибки. Мы также рекомендуем ознакомиться с нашим руководством по выбору режущих инструментов для ЧПУ для этапа вторичной обработки резьбовых портов.
Быстрое прототипирование без жесткой оснастки — мягкие штампы за 5 дней
Вам не нужен полный производственный штамп для тестирования конструкции коллектора. Мы используем вставки из стали A2 (инструментальная сталь, закаленная до 60 HRC), обработанные на ЧПУ и установленные на стандартный штамп. Эта мягкая оснастка производит 500–2000 деталей с тем же допуском ±0,02 мм, что и наши жесткие штампы, но стоит на 70% дешевле и изготавливается за 5 дней. После валидации конструкции мы переносим вставки в раму прогрессивного штампа и добавляем остальные позиции. Этот путь позволяет получить рабочие прототипы менее чем за две недели с момента утверждения чертежа, а не восемь недель для полного жесткого штампа. Для справки по руководству по допускам ЧПУ-обработки, наш мягкий штамп соответствует ему по всем критическим размерам.
Каков ваш минимальный объем заказа для этой коллекции?
Без минимального заказа — мы принимаем единичный прототип для проверки посадки, а производственные цены начинаются с 500 деталей в год.
Можете ли вы настроить штампованные детали под наш конкретный чертеж коллектора?
Да, мы модифицируем вставки штампа под схемы отверстий, ширину фланцев и длину пружин в течение 72 часов, а для нестандартных материалов, таких как Inconel 625, требуется 5 дней на закупку рулона.
Как вы проверяете качество перед отгрузкой?
Мы проводим проверку на КИМ 5 деталей из каждой партии, 100% визуальный контроль на заусенцы более 0,05 мм и гелиевый тест на утечку каждой 20-й сборки коллектора, если вы предоставляете ответные детали.
Каков ваш типичный срок выполнения производственного заказа на 5000 деталей?
Мы отгружаем 5000 штампованных деталей коллектора в течение 18 дней с момента вашего заказа, при условии, что штамп уже существует; новые штампы добавляют 10 дней на испытания и утверждение.
Запросите твердое предложение — мы ответим в течение 12 часов
Отправьте ваш 2D или 3D чертеж (STEP или PDF) и целевой годовой объем. Мы вернем твердую цену за единицу, стоимость оснастки (если применимо) и подтвержденную дату отгрузки в течение 12 часов. Для срочных заказов мы можем начать мягкую оснастку в тот же день, когда вы утвердите предложение. Это точное производство, сделанное в Китае, с 20-летним опытом штамповки и ЧПУ — без сюрпризов, без игр с минимальным заказом. Эл. почта sc@bquq.com или WhatsApp +86 13713157787. Ваш чертеж в безопасности с нами; мы подписываем соглашения о неразглашении по запросу.