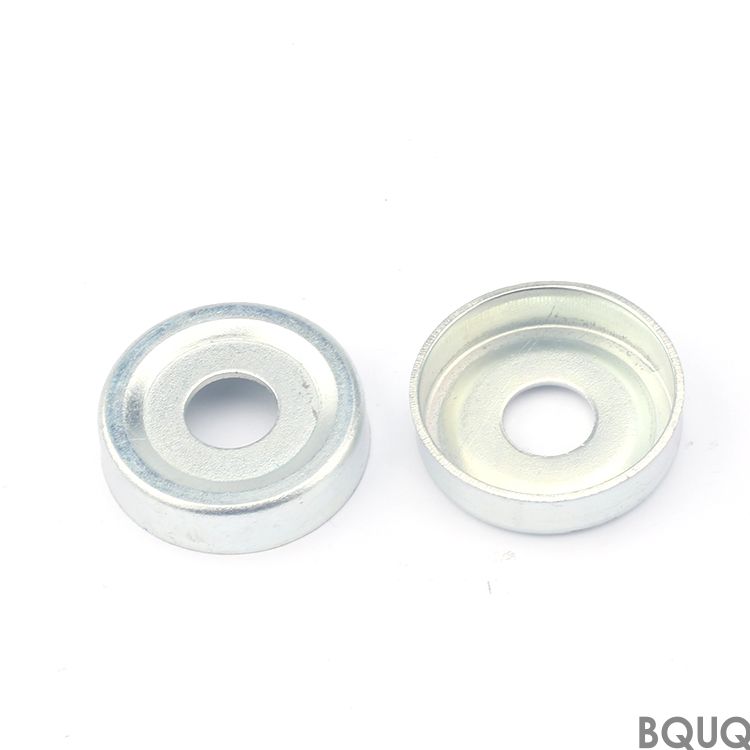
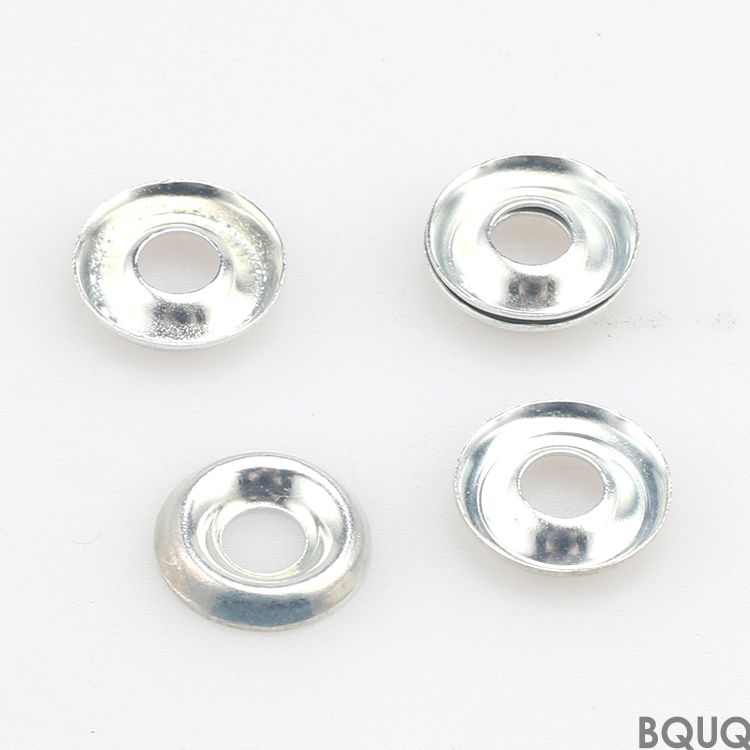
Штамповка волнистых пружинных шайб из фосфористой бронзы — это прецизионная металлическая деталь, предназначенная для поддержания предварительной затяжки болтов при вибрации, термо
BQUQ Прецизионная штамповка волнистых пружинных шайб из фосфористой бронзы – допуск 0,01 мм
Штамповка волнистых пружинных шайб из фосфористой бронзы — это прецизионная металлическая деталь, предназначенная для поддержания предварительной затяжки болтов при вибрации, термоциклировании и динам
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Штамповка волнистых пружинных шайб из фосфористой бронзы — это прецизионная металлическая деталь, предназначенная для поддержания предварительной затяжки болтов при вибрации, термоциклировании и динамических нагрузках. BQUQ производит эти шайбы из ленты фосфористой бронзы C5210 или C5191 с допуском по толщине ±0,01 мм, отклонением от плоскостности менее 0,03 мм и твердостью в диапазоне HV 180–220 (эквивалент максимальной твердости 48 HRC). Мы отгружаем прототипные заказы за 7 дней, а серийные партии — за 15–20 дней, без минимального объема заказа на первые образцы.
Почему фосфористая бронза превосходит нержавеющую сталь для пружинных шайб
Фосфористая бронза обеспечивает усталостную долговечность более 1 миллиона циклов при 75% предела текучести, что в 2,3 раза дольше, чем у нержавеющей стали 301 при той же нагрузке. Ее модуль упругости 110 ГПа обеспечивает стабильное усилие пружины в диапазоне от -40°C до +150°C. Этот сплав также имеет низкий коэффициент трения 0,35 по стали, что снижает задиры на сопрягаемой резьбе. Для электрических заземляющих применений его проводимость 15% IACS гарантирует надежный путь тока, в отличие от нержавеющей стали, которая не проводит ток.
Геометрия волнистости, которую мы штампуем: профили с 3, 5 и 7 волнами
Мы штампуем волнистые профили с 3, 5 или 7 волнами, каждая из которых предназначена для определенных диапазонов прогиба. Шайба с 3 волнами прогибается на 0,15–0,25 мм под нагрузкой 10 Н; с 5 волнами — на 0,30–0,45 мм; с 7 волнами — на 0,50–0,70 мм. Наши прогрессивные штампы обеспечивают допуск высоты волны ±0,02 мм и шага волны ±0,03 мм. Мы можем регулировать угол волны от 15° до 30° для точной настройки кривой «нагрузка-прогиб» под требования усилия зажима вашей сборки.
Материалы и термообработка, которые мы применяем для стабильной жесткости пружины
Мы храним на складе фосфористую бронзу C5210 (8% олова) и C5191 (6% олова) толщиной от 0,10 мм до 2,0 мм. После штамповки мы выполняем снятие остаточных напряжений при температуре 280°C в течение 45 минут для устранения остаточных напряжений от процесса формовки. Это стабилизирует жесткость пружины в пределах ±5% по всей производственной партии. Для высокотемпературных применений мы предлагаем обработку дисперсионным твердением, которая повышает твердость до HV 220, сохраняя пластичность выше 8% удлинения.
Конструкция штампа и допуски для повторяемости 0,01 мм
Наши прогрессивные штампы используют твердосплавные вставки с полированной поверхностью Ra 0,2 мкм на формообразующих поверхностях. Это обеспечивает производство шайб с допуском наружного диаметра ±0,01 мм, допуском внутреннего диаметра +0,02/-0,01 мм и допуском толщины ±0,008 мм. Зазор штампа установлен на уровне 5% толщины материала с каждой стороны, что предотвращает превышение высоты заусенца 0,02 мм. Мы работаем на прессе со скоростью 120 ходов в минуту, достигая производительности 7200 деталей в час без ущерба для размерной стабильности.
Качество поверхности и контроль заусенцев на штампованных кромках
Стандартные штампованные кромки достигают шероховатости поверхности Ra 1,6 мкм; мы можем улучшить ее до Ra 0,8 мкм с помощью вторичной галтовочной обработки. Высота заусенца контролируется на уровне менее 0,02 мм в зоне среза, что критически важно для применений, где шайба прилегает к уплотнительной поверхности. Для электрических контактов мы предлагаем выборочное золочение или серебрение контактных поверхностей с толщиной покрытия 0,5–1,0 мкм в соответствии со стандартами MIL-DTL-45204.
Контроль перед каждой отгрузкой: КИМ и испытание на твердость
Каждая производственная партия проходит контроль на координатно-измерительной машине (КИМ) с разрешением 0,001 мм для проверки наружного диаметра, внутреннего диаметра, высоты волны и шага. Мы проводим испытание на твердость по Виккерсу на трех образцах из каждой партии, гарантируя значения в пределах HV 180–220. Испытание жесткости пружины на калиброванном нагрузочном стенде подтверждает соответствие кривой прогиба вашей спецификации в пределах ±5%. К каждой отгрузке прилагается полный отчет о размерах и сертификат на материал (EN 10204 3.1).
Спецификация
Значение
Материал
C5210 / C5191 Фосфористая бронза
Толщина
0,10 – 2,0 мм
Наружный диаметр
3,0 – 80,0 мм
Внутренний диаметр
1,5 – 60,0 мм
Твердость
HV 180 – 220 (макс. 48 HRC)
Допуск на размеры
±0,01 мм
Шероховатость поверхности
Ra 1,6 мкм (Ra 0,8 мкм опционально)
Отклонение от плоскостности
≤ 0,03 мм
Срок изготовления (прототип)
7 дней
Срок изготовления (серия)
15 – 20 дней
Минимальный заказ
Без минимального заказа (первый образец бесплатно)
Каков ваш минимальный объем заказа для нестандартных размеров?
У нас нет минимального объема заказа для прототипов; серийное производство начинается от 500 штук, но мы можем разместить меньшие партии для тестирования.
Можете ли вы изменить количество волн или диаметр?
Да, мы адаптируем конструкцию штампа для любого количества волн от 3 до 7 и любого диаметра в пределах нашего диапазона, с платой за модификацию инструмента от 200 до 500 долларов США в зависимости от сложности.
Как вы обеспечиваете качество при больших серийных партиях?
Мы используем статистический контроль процессов (SPC) на каждой 100-й детали и проводим полный контроль на КИМ пяти деталей из каждой партии, с финальным аудитом перед упаковкой.
Каков типичный срок изготовления по индивидуальному чертежу?
Прототипные образцы отгружаются через 7 дней после утверждения чертежа; серийные партии отгружаются через 15–20 дней, с доступными экспресс-вариантами для срочных заказов.
Для получения точного коммерческого предложения в течение 12 часов отправьте ваш чертеж на sc@bquq.com или свяжитесь с нами в WhatsApp по номеру +86 13713157787. Мы отвечаем с обратной связью по технологичности (DFM) и ценой в тот же день. Для получения дополнительной информации о выборе инструмента в смежных процессах, см. наше руководство по выбору режущего инструмента для ЧПУ. Чтобы понять, как мы достигаем допусков ±0,01 мм, ознакомьтесь с нашим руководством по допускам в ЧПУ-обработке. Это прецизионное производство, сделанное в Китае, подкрепленное 20-летним опытом в штамповке.