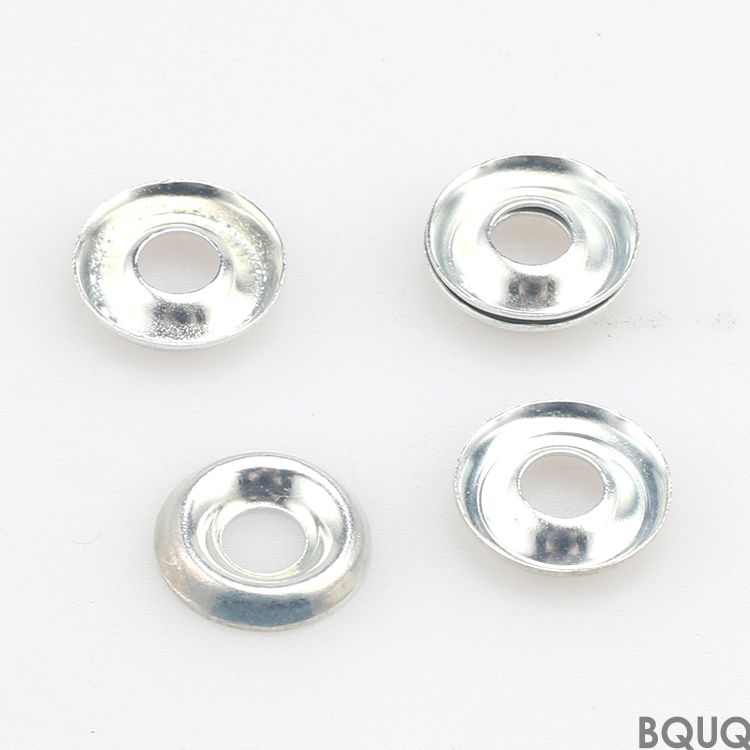
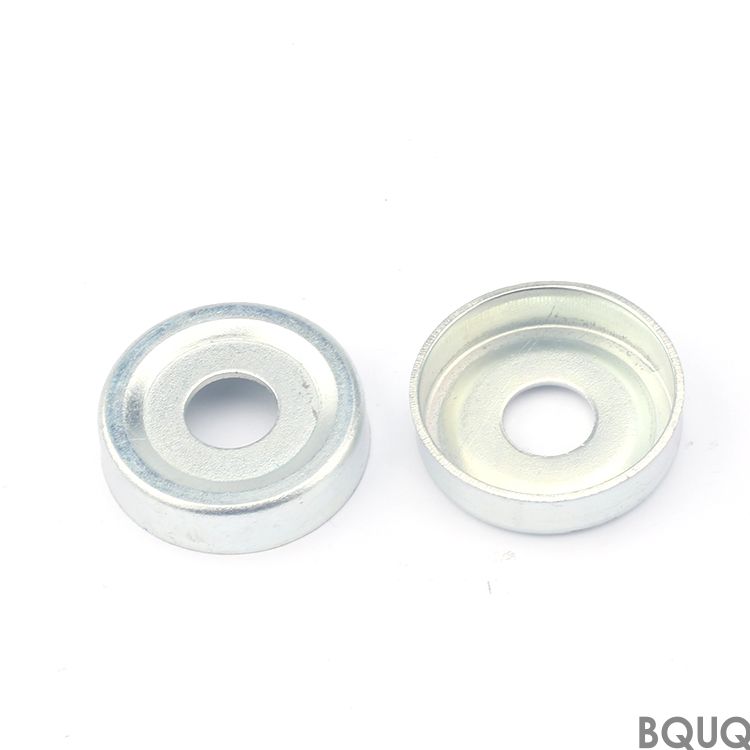
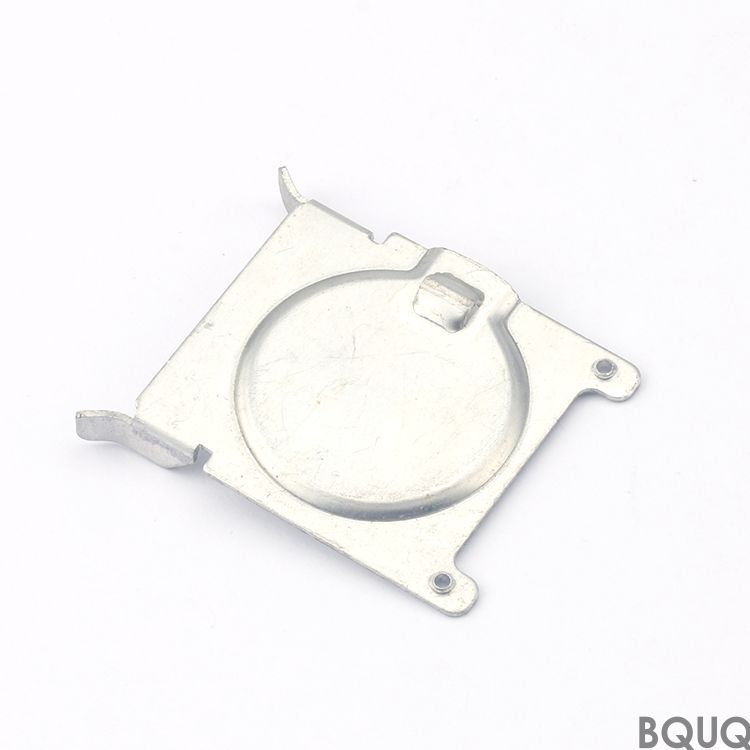
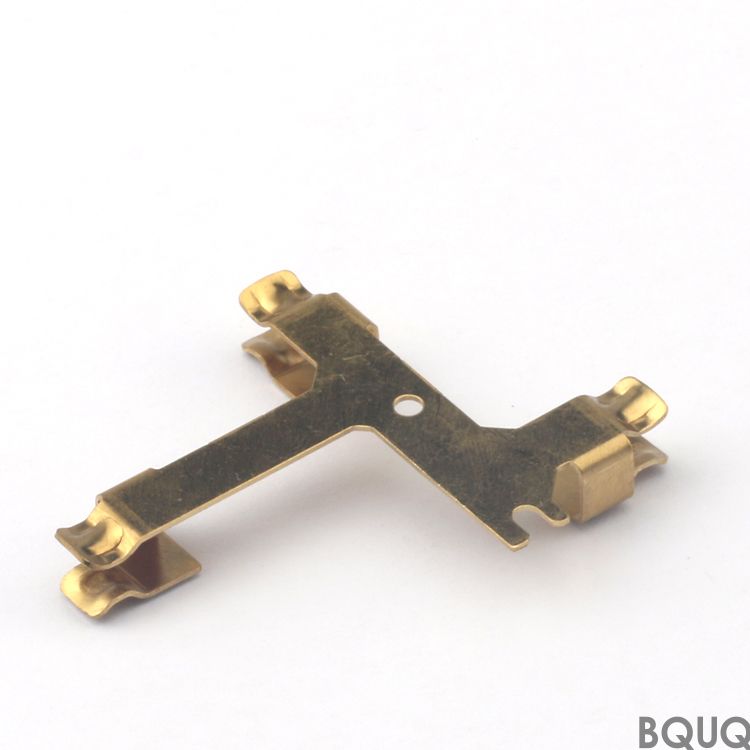
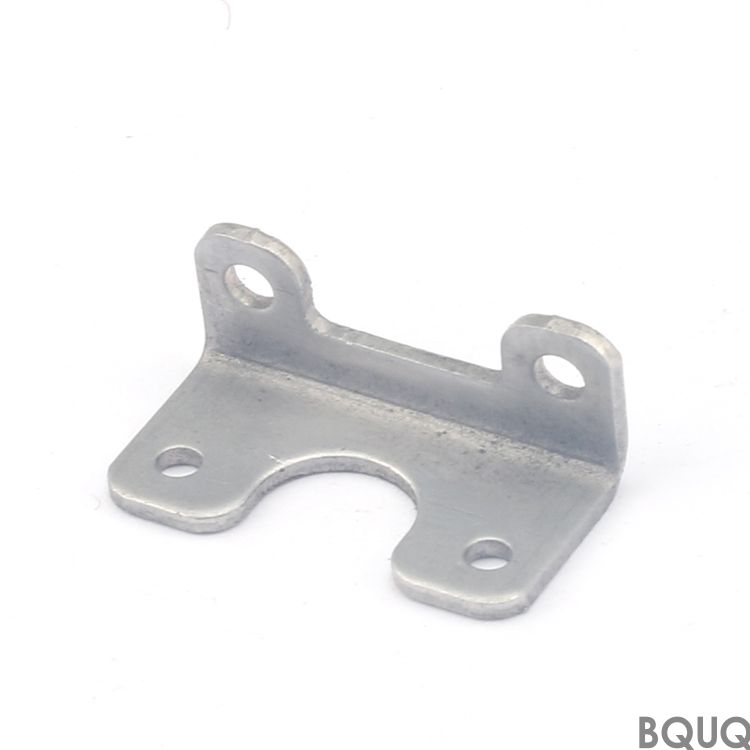
Это никелированные штампованные детали из пружинной стали, специально разработанные для механизмов выключателей — тактильные купола, контактные рычаги и листовые пружины. Мы штампу
BQUQ Никелированные штампованные детали из пружинной стали для выключателей | Прецизионное производство в Китае
Это никелированные штампованные детали из пружинной стали, специально разработанные для механизмов выключателей — тактильные купола, контактные рычаги и листовые пружины. Мы штампуем их из отожженной
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это никелированные штампованные детали из пружинной стали, специально разработанные для механизмов выключателей — тактильные купола, контактные рычаги и листовые пружины. Мы штампуем их из отожженной пружинной стали толщиной от 0,05 мм до 3,0 мм (C75S, 65Mn или SUS301), затем подвергаем термической обработке и никелированию для достижения твердости 48-52 HRC с допуском на плоскостность ±0,02 мм. Каждая деталь поставляется с максимальным биением 0,01 мм, и мы предоставляем твердое коммерческое предложение в течение 12 часов, а срок производства составляет всего 7 дней для стандартной оснастки.
Как мы достигаем допуска ±0,01 мм на тонкой пружинной стали
Тонкая пружинная сталь печально известна своей нестабильностью при штамповке — она стремится к пружинному отскоку, скручиванию и деформации. Мы противодействуем этому с помощью трехэтапного процесса. Во-первых, мы используем высокоточный пресс Bruderer (до 600 ходов в минуту) с зазором штампа, составляющим 5% от толщины материала. Во-вторых, мы выполняем операцию калибровки (чеканки) после этапа вырубки для выравнивания детали и снятия внутренних напряжений. В-третьих, мы снимаем напряжения в вакуумной печи при 320°C в течение 90 минут перед нанесением покрытия. Эта последовательность удерживает критические точки контакта вашего выключателя в пределах допуска на позиционирование 0,01 мм, поэтому усилие привода остается стабильным на протяжении миллионов циклов.
Материалы и термическая обработка, которые мы используем для надежности контактов
Мы храним три марки пружинной стали для деталей выключателей: C75S (для общего тактильного отклика), 65Mn (для более высокого ресурса усталости в скользящих контактах) и SUS301 (для коррозионной стойкости перед нанесением покрытия). Все детали проходят закалку в масле при 830°C, затем отпуск при 400°C для достижения 48-52 HRC. Мы не пропускаем отпуск — без него деталь становится хрупкой и треснет в радиусе изгиба. После термической обработки мы наносим 5-8 микрон химического никелевого покрытия (по ASTM B733), которое обеспечивает поверхностную твердость 550 HV и коэффициент трения 0,15 против медных контактов. Этот слой покрытия не отслаивается даже после испытания на изгиб на 180 градусов.
Контроль плоскостности и биения для многополюсных узлов выключателей
Если ваш выключатель использует несколько штампованных контактов на одной несущей ленте, биение между полюсами — ваш главный враг. Мы удерживаем суммарное биение (включая изгиб и скручивание) в пределах 0,01 мм на длине 50 мм. Как? Мы используем лазерную измерительную систему на линии пресса — каждая 500-я деталь проверяется автоматически. Если биение отклоняется, система в реальном времени регулирует прокладки штампа. Для деталей длиннее 30 мм мы добавляем вторичную правильную роликовую операцию перед нанесением покрытия. Именно поэтому наши штампованные детали устанавливаются в корпус вашего выключателя без ручной доработки, и вы можете ожидать стабильного усилия срабатывания от первой детали до 100 000-й.
Толщина никелевого покрытия и паяемость для монтажа на печатную плату
Контакты выключателей часто необходимо паять непосредственно на печатную плату. Наше стандартное никелевое покрытие составляет 5-8 микрон, что обеспечивает отличную паяемость с бессвинцовым припоем SAC305. Мы тестируем каждую партию с помощью теста смачиваемости — время смачивания должно быть менее 2 секунд при 245°C. Если вам нужен более толстый слой для более высокого износа при циклических нагрузках, мы можем увеличить его до 15 микрон, но это добавляет 2 дня к сроку производства. Мы также предлагаем матовую отделку (Ra 0,4) для снижения отражательной способности в оптических датчиках или блестящую отделку (Ra 0,2) для более низкого электрического сопротивления. Сообщите нам ваше максимальное значение контактного сопротивления — мы подберем покрытие под него.
Проверка перед каждой отгрузкой — не просто выборочный контроль
Мы не используем выборочный контроль AQL. Каждая отдельная деталь проверяется на размеры, твердость и толщину покрытия перед упаковкой. Мы используем систему машинного зрения Keyence IM-8000 для проверки размеров (точность ±0,5 микрона), твердомер Виккерса Wilson для проверки HV и рентгенофлуоресцентный (XRF) измеритель для толщины покрытия. Отчет о проверке прилагается к каждой поставке — вы получаете PDF с фактическими измеренными значениями, а не сертификат соответствия. Если размер не соответствует спецификации, деталь выбраковывается, а не отгружается. За последние 12 месяцев наш уровень дефектов при отгрузке составил 0,03% (измерено в PPM).
Стоимость оснастки и сроки производства для нестандартных штампованных деталей выключателей
Для простого контакта выключателя (2-3 изгиба, одно отверстие) наш новый штамп стоит от 800 до 1500 долларов США, и мы поставляем первые образцы в течение 7 дней. Для сложной детали с 5+ изгибами и пружинным пальцем штамп стоит 2000-3500 долларов США, с поставкой первых образцов через 12-15 дней. Мы делаем оснастку модульной — поэтому если вы измените угол изгиба или добавите прорезь позже, стоимость модификации составит всего 150-400 долларов США. Мы также предлагаем вариант амортизации оснастки: если вы заказываете более 100 000 деталей, стоимость штампа включается в цену детали, и вы не платите за оснастку авансом.
Скорость производства и гибкость объемов от прототипа до массового производства
Наши высокоскоростные прессы работают со скоростью 300-600 ходов в минуту, поэтому типичная деталь контакта выключателя (10 мм x 5 мм) производится со скоростью 12 000-20 000 деталей в час. Мы можем выполнить прототипную партию из 500 деталей на ручном прессе (для ваших функциональных испытаний) за 2 дня, а затем масштабировать до 2 миллионов деталей в месяц на высокоскоростных линиях. Поскольку мы являемся прецизионным производственным предприятием сделано в Китае с собственной оснасткой, термической обработкой и нанесением покрытий, мы контролируем весь процесс — никаких задержек из-за аутсорсинга, никаких сюрпризов с качеством. И без минимального заказа — закажите 100 деталей для проверки вашей конструкции, а затем масштабируйте по мере роста.
Спецификация
Значение
Примечания
Основные материалы
C75S, 65Mn, SUS301
Отожженная лента, толщина 0,05-3,0 мм
Твердость после термической обработки
48-52 HRC
Закалка в масле + отпуск при 400°C
Допуск на размеры
±0,01 мм (критический), ±0,02 мм (общий)
Выдерживается на всех позициях изгибов и отверстий
Плоскостность
±0,02 мм на длине 50 мм
Калибровка + правильная роликовая операция
Суммарное биение
Макс. 0,01 мм
Включая изгиб и скручивание
Толщина никелевого покрытия
5-8 микрон (стандарт), 15 микрон (макс.)
Химическое никелирование по ASTM B733
Отделка поверхности (после покрытия)
Ra 0,2 до 0,4
Блестящая или матовая опция
Максимальный размер детали
150 мм x 100 мм
Больше по запросу
Срок производства (с новым штампом)
7-15 дней
Прототип за 2 дня
Минимальный заказ
Без минимального заказа
От 1 детали до 2 миллионов в месяц
Есть ли минимальный объем заказа для этих штампованных деталей?
Нет, мы работаем без минимального заказа — вы можете заказать 100 деталей для проверки или 2 миллиона для производства, и цена за единицу соответственно масштабируется.
Можете ли вы изменить форму, угол изгиба или толщину покрытия?
Да, мы настраиваем все — мы модифицируем штамп под ваш конкретный радиус изгиба, добавляем прорези или отверстия и регулируем толщину никелевого покрытия от 3 до 15 микрон в зависимости от ваших требований к контактному сопротивлению и износу.
Как вы обеспечиваете качество при крупносерийном производстве выключателей?
Мы используем встроенное лазерное измерение каждой 500-й детали, полную проверку 100% деталей перед отгрузкой и предоставляем отчет о проверке для конкретной партии с фактическими измеренными значениями для каждого размера.
Каков ваш типичный срок поставки от утверждения чертежа до доставки?
Для нового штампа первые образцы отгружаются через 7-15 дней; для существующего штампа производственные детали отгружаются через 5 дней; доставка из Дунгуаня в большинство глобальных направлений занимает 3-5 дней авиатранспортом.
Отправьте ваш чертеж сегодня, чтобы получить твердое коммерческое предложение в течение 12 часов. Мы рассмотрим геометрию вашей детали, порекомендуем подходящую марку пружинной стали и толщину никелевого покрытия, а также предоставим цену за деталь без сюрпризов по оснастке. Электронная почта sc@bquq.com или WhatsApp +86 13713157787. Нужно сначала проверить допуски или подход к оснастке? Прочтите наше руководство по выбору режущих инструментов для ЧПУ для получения информации о материалах или наше руководство по допускам при ЧПУ-обработке, чтобы подтвердить, какие спецификации достижимы для вашей детали выключателя.