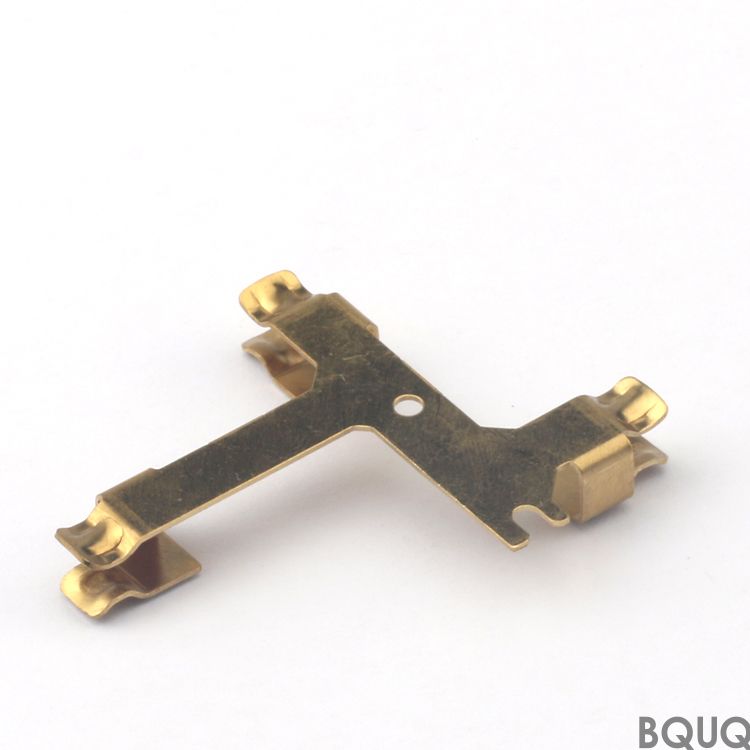
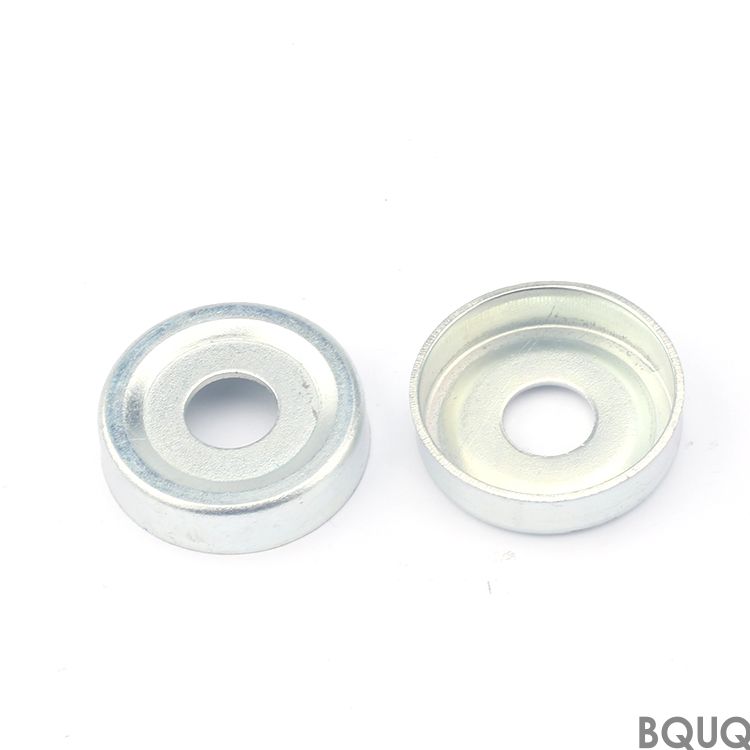
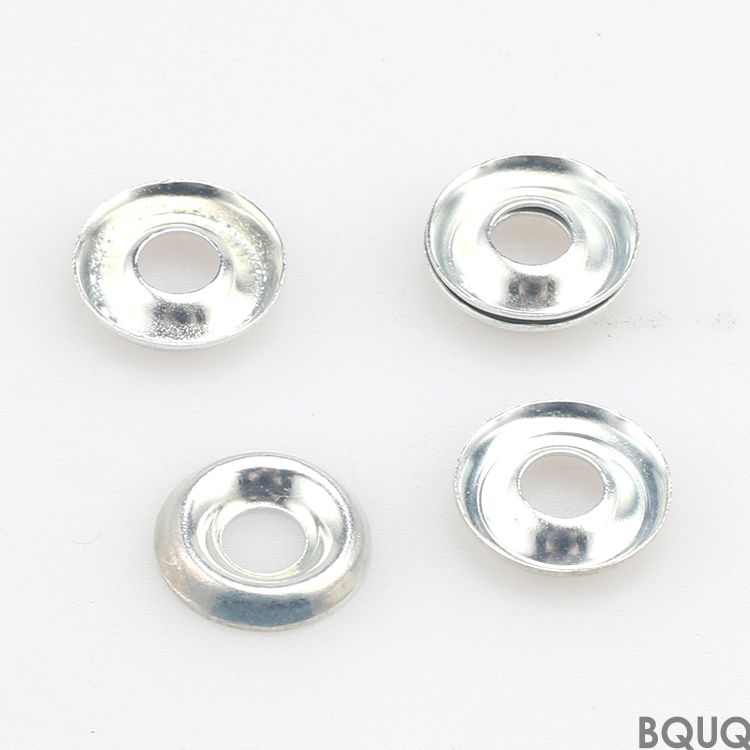
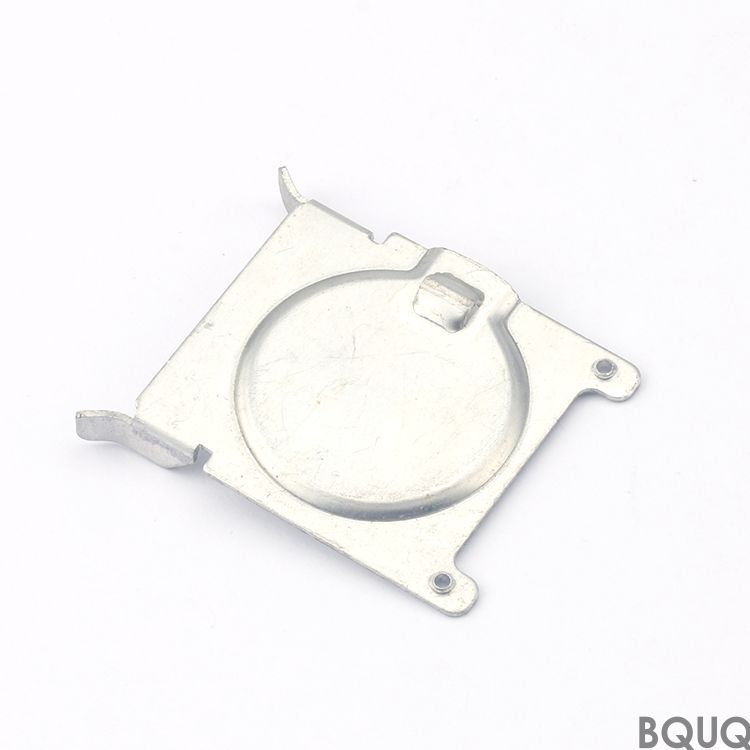
Наши штампованные металлические детали изготавливаются методом холодной штамповки из рулонного или полосового проката с использованием последовательных штампов и высокоскоростных п
Прецизионные штампованные металлические детали от BQUQ | Жесткие допуски, без минимального заказа
Наши штампованные металлические детали изготавливаются методом холодной штамповки из рулонного или полосового проката с использованием последовательных штампов и высокоскоростных прессов (до 600 ходов
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Наши штампованные металлические детали изготавливаются методом холодной штамповки из рулонного или полосового проката с использованием последовательных штампов и высокоскоростных прессов (до 600 ходов в минуту). Вы получаете кромки без заусенцев менее 0,05 мм, допуск на размеры ±0,01 мм на ответственных поверхностях и чистоту поверхности Ra 0,8 мкм на штампованных плоскостях — все это воспроизводимо при выпуске более 100 000 изделий. Будучи заводом прецизионного производства в Дунгуане с 20-летней историей обработки на станках с ЧПУ и штамповки, мы отгружаем стандартные детали за 3 дня, а изготовление индивидуальных штампов занимает 15 рабочих дней.
Как мы обеспечиваем допуск ±0,01 мм на высокоскоростном прессе
Большинство штамповочных цехов заявляют о жестких допусках, но используют штампы с одним переходом. Мы применяем последовательные штампы с 6–12 позициями, каждая из которых выполняет отдельную операцию (пробивка, формовка, чеканка, обрезка) при перемещении ленты. Это исключает ошибки от повторных операций. Наши прессы оснащены сервоприводными подающими устройствами, которые перемещают ленту с точностью ±0,005 мм. Штампы шлифуются с параллельностью 0,005 мм, а для износостойкости мы используем твердосплавные пуансоны — комплект выдерживает 5 миллионов ходов до перешлифовки. Для ваших ответственных размеров «отверстие-кромка» мы добавляем датчики в штампе, которые останавливают пресс при смещении ленты более чем на ±0,008 мм.
Материалы и термическая обработка, с которыми мы работаем ежедневно
Мы храним на складе 12 марок стали и цветных сплавов в рулонах. Для деталей из пружинной стали (например, клипсы, фиксаторы) мы используем C67S или 65Mn с закалкой до 42–48 HRC после штамповки. Для конструкционных кронштейнов применяем SPCC или горячекатаную травленую сталь SPFH540. Для экранов электроники используем нержавеющую сталь 304 или бериллиевую бронзу C17200. Если вашей детали требуется износостойкость, мы можем добавить локальную индукционную закалку (до 55 HRC) или сквозную закалку в вакуумной печи. Мы также предлагаем цинкование, никелирование и пассивацию по ASTM B633 или QQ-P-35. Каждая партия термообработки сопровождается отчетом об измерении твердости — вы получаете фактические показания, а не сертификат соответствия.
Оснастка: за что вы платите и что остается у вас
Ваше предложение включает проектирование штампа, его изготовление и пробные запуски. Мы не взимаем дополнительную плату за пробные детали. Штамп становится вашей собственностью после полной оплаты — вы можете перенести его на другой завод, если захотите. Для мелкосерийных прототипов мы предлагаем облегченную оснастку (алюминиевые или цинковые штампы) по цене 30% от стоимости жесткой оснастки, с ресурсом 5 000–20 000 ходов. Для крупносерийного производства мы изготавливаем жесткую оснастку из инструментальной стали D2 или с твердосплавными вставками, рассчитанную на 500 000+ ходов. Мы также бесплатно храним ваш штамп в нашем климат-контролируемом инструментальном помещении и можем внести изменения в него для корректировки конструкции в течение 5 дней.
Чистота поверхности и плоскостность после штамповки
Штамповка оставляет микроскопические следы инструмента и небольшое скругление на пробитой кромке. Мы контролируем это тремя способами. Во-первых, используем зазор штампа 5–8% от толщины материала — слишком малый вызывает износ инструмента, слишком большой создает сильные заусенцы. Во-вторых, добавляем операцию чеканки для выравнивания ответственных поверхностей до плоскостности 0,02 мм на длине 100 мм. В-третьих, по запросу мы можем обработать детали щеткой или в вибрационной установке до Ra 0,4 мкм. Для деталей, требующих зеркальной поверхности (например, основания радиаторов), мы выполняем дополнительную доводку до Ra 0,1 мкм. Наша стандартная штампованная поверхность — Ra 0,8 мкм, что приемлемо для большинства механических и электрических применений.
Контроль перед каждой отгрузкой
Мы не отгружаем продукцию только на основе выборочных образцов. Каждая производственная партия проходит 3-этапный контроль. Этап 1: контроль в процессе производства каждый час оператором пресса с использованием калибров-пробок и твердомера. Этап 2: полный размерный контроль на КИМ (координатно-измерительной машине) для 5 деталей из партии — мы проверяем все ответственные размеры, позиции отверстий и профиль поверхности. Этап 3: финальный визуальный и функциональный контроль на заусенцы, царапины и загрязнения. Мы включаем отчет по размерам в каждую отгрузку с указанием измеренных значений в сравнении с вашим чертежом. Если требуется предоставление PPAP уровня 3, мы подготовим его за 10 рабочих дней без дополнительной платы. Наша команда контроля качества включает 12 инспекторов и использует калиброванное оборудование, прослеживаемое до стандартов NIST.
Ценообразование, выгодное для мелкосерийных заказов
Мы знаем, что многие штамповочные заводы отказываются от заказов менее 10 000 штук. Мы — нет. Наша политика без минимального заказа означает, что вы можете заказать 100 деталей для прототипа или ремонтных работ. Для заказов до 5 000 штук мы используем облегченную оснастку и меньшую скорость подачи, что увеличивает цену за единицу примерно на 15% по сравнению с крупносерийными партиями. Для заказов свыше 50 000 штук мы переходим на твердосплавную оснастку и высокоскоростные прессы, снижая стоимость единицы до 40%. Наша система расчета цен разделяет стоимость оснастки и деталей, поэтому вы можете сравнить нас с другими поставщиками без скрытых затрат. Мы также предлагаем годовые контракты с фиксацией цены на 12 месяцев при условии ежемесячного объема.
Характеристика
Наши возможности
Стандартный диапазон
Толщина материала
0,1 мм – 6,0 мм
0,3 мм – 3,0 мм
Макс. размер детали
400 мм x 300 мм
До 200 мм x 150 мм
Допуск на размеры
±0,01 мм
±0,05 мм для стандартных деталей
Заусенец на кромке
Макс. 0,05 мм
Макс. 0,1 мм
Чистота поверхности (Ra)
0,4 мкм (щеточная обработка)
0,8 мкм – 1,6 мкм
Плоскостность
0,02 мм / 100 мм
0,05 мм / 100 мм
Твердость (стальные детали)
42–48 HRC (пружинная сталь)
20–35 HRC (мягкая сталь)
Усилие пресса
10–250 тонн
25–160 тонн
Срок изготовления (индивидуальный штамп)
15 рабочих дней
20–25 дней
Срок изготовления (стандартные детали)
3 рабочих дня
5–7 дней
Минимальный заказ
Без минимума (нет MOQ)
1 000 шт.
Объем заказа в месяц
До 5 миллионов деталей
50 000 – 2 миллиона
Если вы сравниваете штамповку с другими процессами, ознакомьтесь с нашим руководством по выбору режущего инструмента для ЧПУ, чтобы понять, когда механическая обработка выгоднее штамповки. Для более детального изучения допусков, которые мы реально можем обеспечить на штампованных элементах, прочитайте наше руководство по допускам при обработке на ЧПУ — в нем объясняется разница между штампованными и обработанными поверхностями.
Упаковка и логистика из Дунгуаня до вашего склада
Мы упаковываем штампованные детали в антикоррозийную бумагу, затем в гофрированные коробки и на поддоны. Для хрупких деталей (тонкие пружинные клипсы, небольшие экраны) мы используем лотки с ячейками для предотвращения спутывания. Каждая коробка маркируется штрих-кодом и упаковочным листом. Для экспорта мы используем морские перевозки (FOB Шэньчжэнь или Гонконг), авиаперевозки (DDP до крупных аэропортов) или курьерские службы (DHL/FedEx/UPS). Типичная морская доставка до Лос-Анджелеса занимает 14–18 дней; авиадоставка — 3–5 дней. Мы оформляем все экспортные документы, включая коммерческий инвойс, упаковочный лист и сертификат происхождения. Для срочных заказов мы можем хранить готовую продукцию на нашем таможенном складе и отгружать частичными партиями еженедельно.
Проектирование для штамповки — что нам нужно из вашего чертежа
Отправьте нам 2D-чертеж (PDF или DWG) и 3D-модель (STEP или IGES). Мы проверим деталь на технологичность штамповки — минимальный радиус гиба, расстояние от отверстия до кромки и ограничения по толщине материала. Если мы увидим проблему, мы предложим изменения конструкции, которые снизят стоимость оснастки или улучшат качество детали. Например, мы часто рекомендуем добавить разгрузочную прорезь рядом с гибом для предотвращения трещин или изменить форму отверстия с квадратной на круглую для увеличения срока службы пуансона. Мы предоставляем обратную связь по DFM в течение 24 часов после получения вашего файла. Вам не нужно быть экспертом по штамповке — эту часть берут на себя наши инженеры.
Каков ваш минимальный объем заказа (MOQ)?
Наш MOQ равен нулю — мы принимаем заказы от 1 штуки до 5 миллионов штук, хотя цена за единицу для очень малых заказов выше, поскольку настройка оснастки одинакова.
Можете ли вы изменить материал или термическую обработку?
Да, мы можем заменить любой материал из нашего складского ассортимента или подобрать для вас конкретную марку, а также скорректировать циклы термообработки для достижения требуемого диапазона твердости.
Как вы контролируете качество при крупных объемах заказов?
Мы используем почасовой контроль в процессе производства, контроль на КИМ 5 деталей из партии и финальный визуальный контроль каждой детали перед упаковкой.
Каков срок изготовления индивидуальной штампованной детали?
Стандартные детали отгружаются за 3 рабочих дня; индивидуальные детали с новым штампом — за 15 рабочих дней, включая изготовление ос