Что представляет собой этот патрон и почему он снижает долю брака Это цанговый патрон для токарного автомата типа 36, обработанный на станке с ЧПУ, закаленный и с финишным покрытие
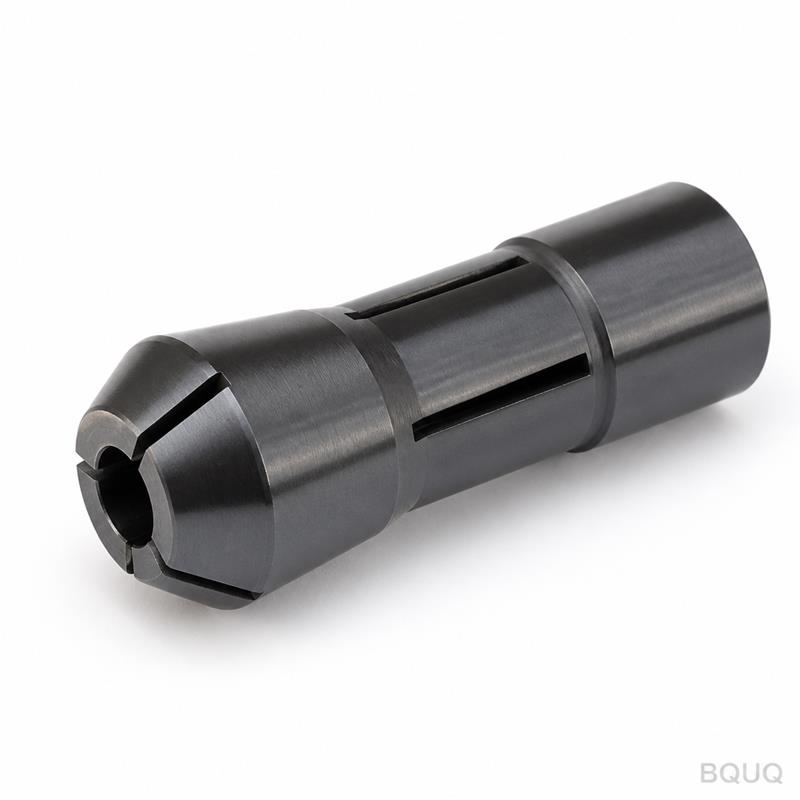
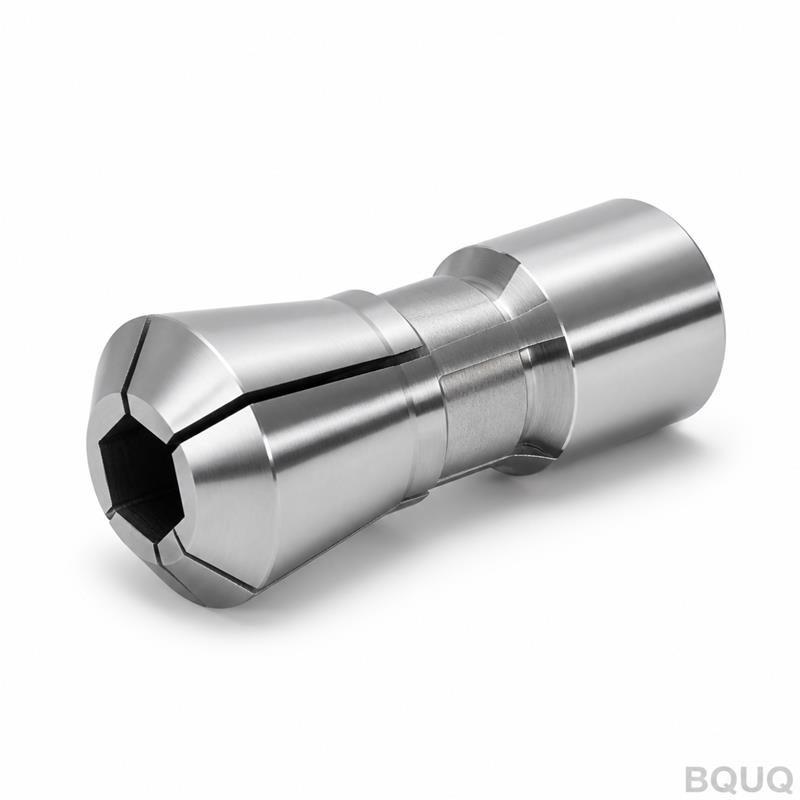
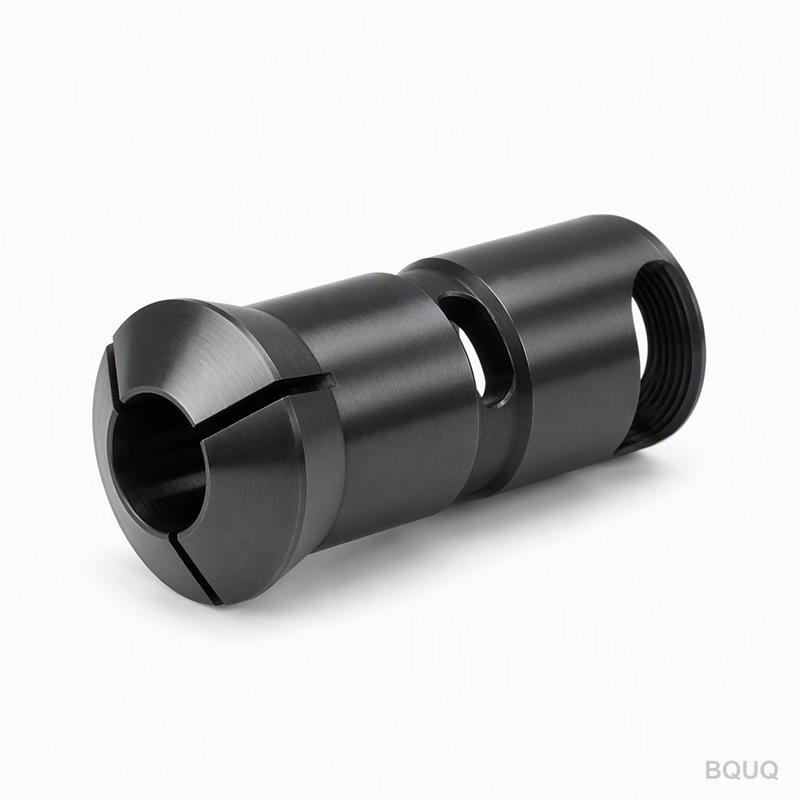
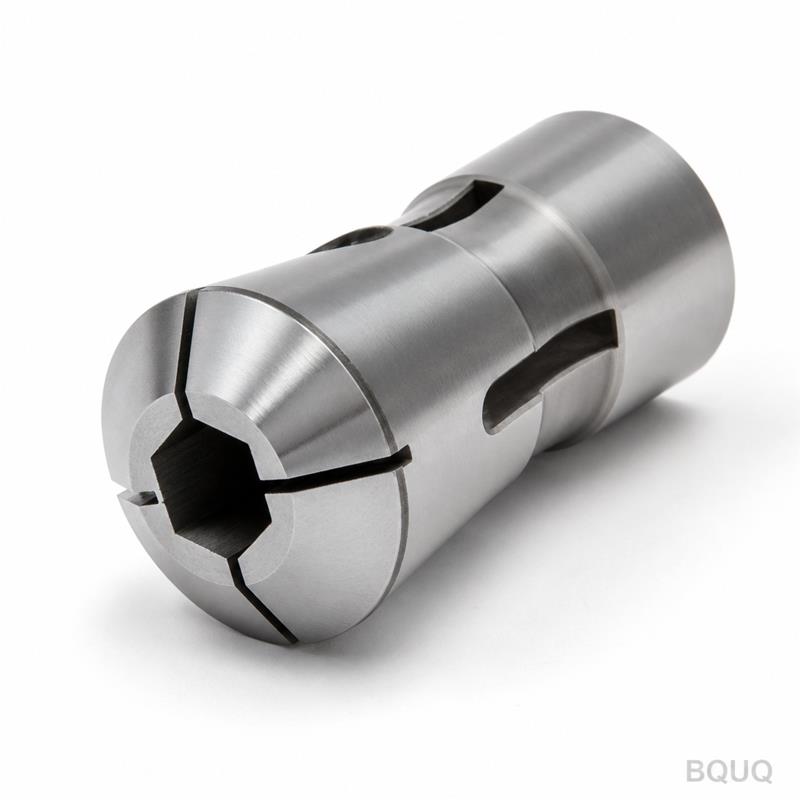
BQUQ Обработанный на станке с ЧПУ цанговый патрон для токарного автомата типа 36, закаленный, с темным оксидированием
Что представляет собой этот патрон и почему он снижает долю брака Это цанговый патрон для токарного автомата типа 36, обработанный на станке с ЧПУ, закаленный и с финишным покрытием из темного оксида
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что представляет собой этот патрон и почему он снижает долю брака
Это цанговый патрон для токарного автомата типа 36, обработанный на станке с ЧПУ, закаленный и с финишным покрытием из темного оксида (закаленный темный). Вы получаете суммарное биение 0,005 мм у носика и 0,008 мм на расстоянии 3× диаметра от торца. Твердость зафиксирована на уровне HRC 58-62 по всей поверхности зажимного отверстия. Срок изготовления стандартных размеров — 7 рабочих дней. Это означает, что ваш шпиндель перестает вибрировать, детали не смещаются, а контейнер для бракованных изделий остается пустым.
Как профиль типа 36 соответствует посадочному конусу шпинделя вашего токарного автомата
Тип 36 относится к монтажному профилю DIN 6343-36, который подходит для распространенных токарных автоматов (Citizen, Star, Tsugami и многих тайваньских клонов). Угол конуса составляет 16° включенный, резьба — M36×1,5, а задняя поверхность точно прилегает к вашему шпинделю с проверкой перпендикулярности 0,002 мм. Мы обрабатываем конус и резьбу за один зажим на станке DMG MORI NTX 2000, поэтому между этими двумя критическими элементами нет ошибки переноса. Если ваш шпиндель не точно типа 36, пришлите нам свой чертеж — мы можем изменить заднюю часть без изменения геометрии зажима.
Темное оксидированное покрытие против обычной закаленной стали
Темное покрытие — это не краска. Это конверсионное покрытие из черного оксида, наносимое после термической обработки и финишного шлифования. Этот слой имеет толщину от 0,5 до 1,5 микрон, что не изменяет размер отверстия. Преимущества реальны: он удерживает тонкую пленку масла для защиты от коррозии, снижает задиры при вставке цанги в нагретый шпиндель и облегчает контроль поверхности при цеховом освещении, поскольку снижает блики. Мы не пропускаем этап закалки — весь корпус подвергается вакуумной закалке и двойному отпуску, а не только поверхностной закалке. Твердость сердцевины составляет HRC 58-62, а зажимные пазы вырезаются после закалки, чтобы пружинные лепестки сохраняли свою упругость.
Допуск зажимного отверстия и чистота поверхности, которые можно измерить
Зажимное отверстие шлифуется с допуском H6. Для цанги диаметром 10 мм это означает, что отверстие составляет от 10,000 до 10,009 мм. Чистота поверхности отверстия — Ra 0,2 мкм, а конуса — Ra 0,4 мкм. Биение между отверстием и конусом поддерживается на уровне 0,005 мм TIR. Мы не округляем эти значения в большую сторону. Каждая цанга измеряется на координатно-измерительной машине Zeiss Contura с щупом разрешением 0,1 мкм, и отчет прилагается к вашей отгрузке. Если вам нужно более точное отверстие для конкретного материала (латунь, алюминий, сталь), мы можем отшлифовать до H5 по запросу, но это добавит 2 дня к сроку изготовления.
Характеристика
Значение / Диапазон
Тип
DIN 6343-36 (тип 36 для токарного автомата)
Материал
Сталь GCR15 (AISI 52100)
Твердость (сердцевина)
HRC 58-62
Допуск зажимного отверстия
H6 (например, 10,000–10,009 мм для Ø10)
Чистота поверхности отверстия
Ra 0,2 мкм
Чистота поверхности конуса
Ra 0,4 мкм
Суммарное биение (у носика)
0,005 мм TIR
Суммарное биение (3×D от торца)
0,008 мм TIR
Диапазон зажима
Ø3 мм до Ø42 мм (в зависимости от отверстия цанги)
Срок изготовления (стандартные размеры)
7 рабочих дней
Минимальный заказ
Без минимального заказа (принимается одна штука)
Покрытие поверхности (наружное)
Темное оксидирование, 0,5–1,5 мкм
Цикл термической обработки, предотвращающий усталость пазов
Мы начинаем с прутка GCR15 (AISI 52100), который перед механической обработкой подвергается сфероидизирующему отжигу. После точения наружного диаметра и расточки конуса мы выполняем вакуумную закалку при 1030°C, затем закалку в азоте под давлением 5 бар. Отпуск проводится дважды при 180°C в течение 2 часов каждый. Это обеспечивает мартенситную структуру с содержанием остаточного аустенита ниже 3%. Зажимные пазы вырезаются после закалки, а затем лепестки подвергаются снятию напряжений при 150°C в течение 1 часа. Именно эта последовательность гарантирует, что наши цанги не трескаются у основания паза после 100 000 циклов. Мы проверяем каждую партию термической обработки твердомером Роквелла и микрошлифом — без исключений.
Контроль перед каждой отгрузкой — не выборочная проверка
Каждая цанга проходит полную проверку размеров, а не выборочную проверку партии. Мы измеряем угол конуса с помощью прецизионной синусной линейки (погрешность < 0,001 мм на длине 50 мм), диаметр отверстия — пневматическим калибром (разрешение 0,0005 мм), а биение — на специальном шпиндельном приспособлении с индикатором 0,0001 мм. Толщина темного оксидного покрытия проверяется толщиномером покрытия. Если какое-либо значение выходит за пределы указанной выше таблицы, цанга выбраковывается, а не переделывается. Вы получаете подписанный лист контроля с каждым номером детали. Для вашей документации мы также отправляем PDF-отчет КИМ по электронной почте в течение 24 часов после отгрузки.
Часто задаваемые вопросы: ваш первый заказ, нестандартные отверстия и контроль качества
Существует ли минимальный объем заказа?
Минимального заказа нет — вы можете заказать одну цангу для прототипа, и цена за штуку лишь незначительно снижается при заказе от 10 штук, поскольку мы настраиваем шлифовальный круг один раз.
Можете ли вы изготовить нестандартный размер отверстия для нестандартного диаметра прутка?
Да, мы можем отшлифовать любое отверстие от Ø3 мм до Ø42 мм с шагом 0,5 мм, а также можем изготовить ступенчатое отверстие для шестигранного или квадратного прутка, но для этого потребуется 3 дня на переналадку инструмента.
Как вы проверяете биение перед отгрузкой?
Мы устанавливаем цангу на контрольную оправку с тем же конусом, что и ваш шпиндель, затем вращаем ее со скоростью 300 об/мин и измеряем TIR у носика и на расстоянии 3×D с помощью емкостного датчика.
Каков срок изготовления для срочного заказа?
Стандартный срок — 7 рабочих дней, но если вам нужна цанга в течение 48 часов, мы можем взять одну из нашего полуфабрикатного запаса (заготовка с припуском 25%) и выполнить финишное шлифование за дополнительную плату 15% за срочность.
Как эта цанга вписывается в вашу систему оснастки и зажимных приспособлений
Используйте этот патрон с токарным станком с ЧПУ или швейцарским токарным автоматом с посадочным конусом шпинделя типа 36. Он зажимает круглый пруток, шлифованные штифты и предварительно обработанные детали с концентричностью, которая исключает дополнительные операции. Для выбора режущего инструмента см. наше руководство по выбору режущего инструмента для ЧПУ, чтобы подобрать марки пластин под низкое биение, обеспечиваемое этим патроном. Если вы проектируете новое приспособление, наше руководство по допускам при обработке на ЧПУ объясняет, как учесть биение 0,005 мм в вашем анализе размерных цепей. Этот патрон является частью нашей линии прецизионного производства, изготовлен в Китае с полной экспортной документацией.
Закажите эту цангу и получите предложение в течение 12 часов
Пришлите нам свой чертеж или просто укажите диаметр прутка и модель шпинделя. Мы ответим с твердым предложением в течение 12 часов — не диапазоном, не «зависит от», а реальной цифрой. Отправьте чертеж по электронной почте на sc@bquq.com или пришлите фото или PDF через WhatsApp по номеру +86 13713157787. Если вы не уверены в соответствии типа 36, приложите чертеж конуса вашего шпинделя, и мы проверим это бесплатно. Мы осуществляем доставку по всему миру через DHL или FedEx, таможенная документация включена. Без минимального заказа, без торга — просто цанга, которая обеспечивает биение 0,005 мм.