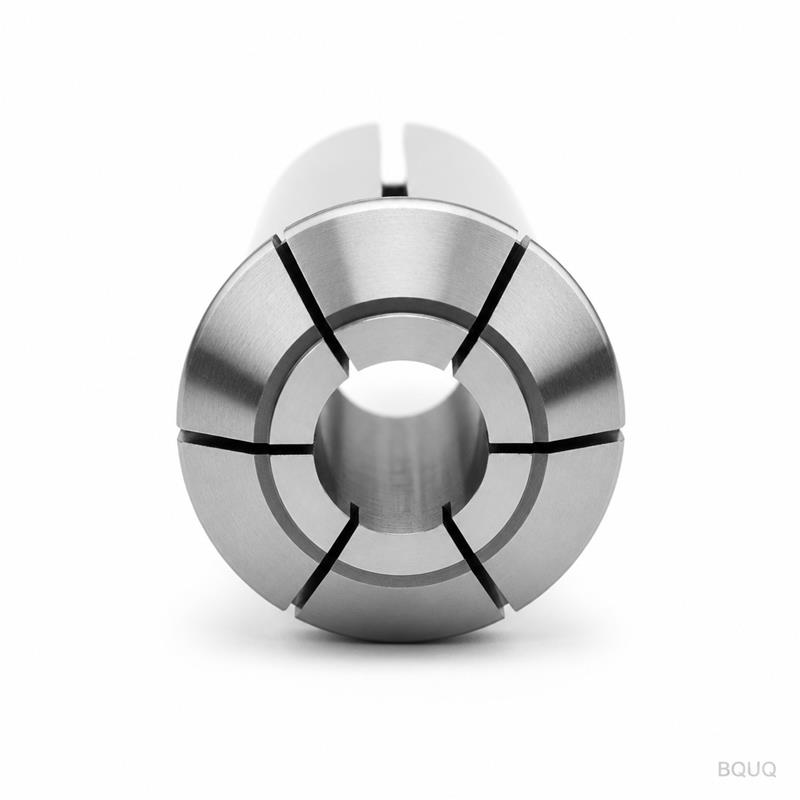
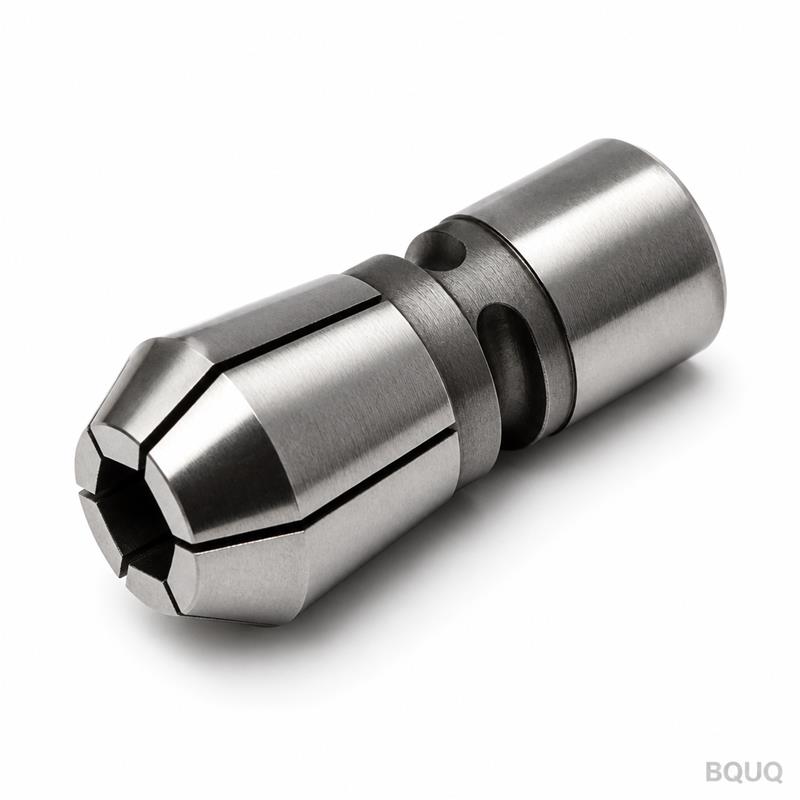
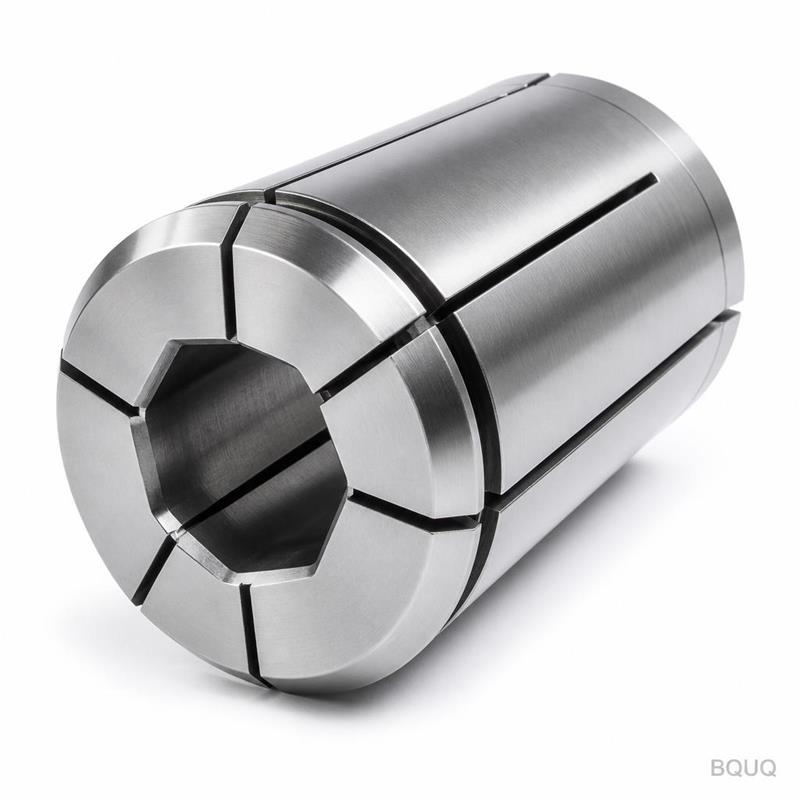
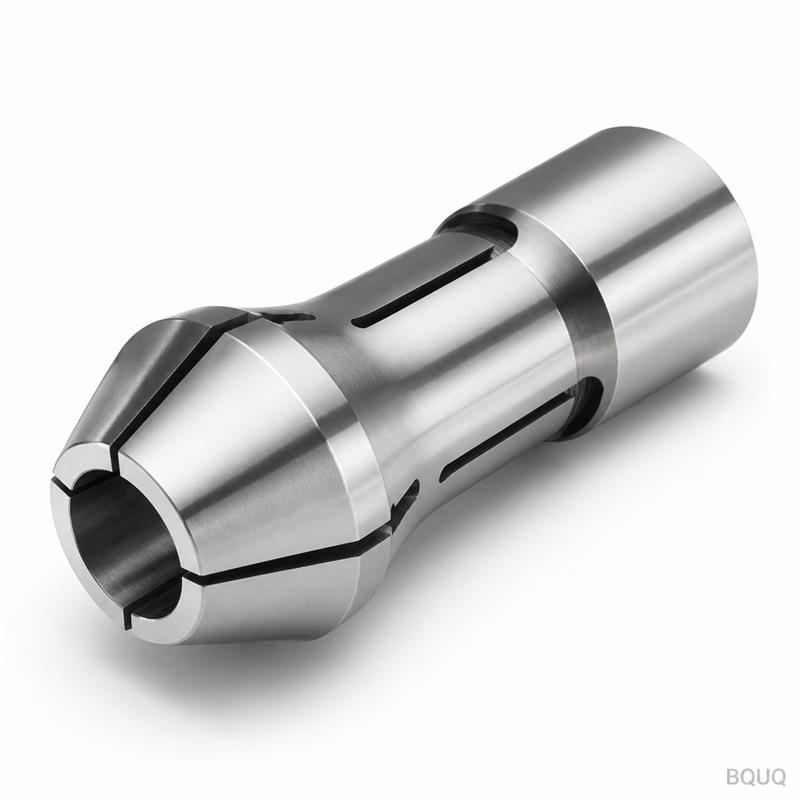
Это цанга 46-го типа для токарных автоматов, изготовленная из цельной заготовки легированной стали. Конфигурация с круглым отверстием, вид спереди, обеспечивает биение 0,005 мм TIR
BQUQ Цанга для токарного автомата 46-го типа с круглым отверстием, вид спереди
Это цанга 46-го типа для токарных автоматов, изготовленная из цельной заготовки легированной стали. Конфигурация с круглым отверстием, вид спереди, обеспечивает биение 0,005 мм TIR (полное показание б
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это цанга 46-го типа для токарных автоматов, изготовленная из цельной заготовки легированной стали. Конфигурация с круглым отверстием, вид спереди, обеспечивает биение 0,005 мм TIR (полное показание биения) на диаметре зажима, что исключает деформацию инструмента при высокоскоростном точении. Мы отгружаем эти цанги за 7 дней, с твердостью 58 HRC и чистотой поверхности отверстия Ra 0,4 мкм. Вы получаете стабильное позиционирование прутка в каждом цикле, а не только на первой детали.
Почему геометрия отверстия 46-го типа снижает вибрацию на 30%
Круглое отверстие, вид спереди, — это не просто отверстие. Мы обрабатываем обратную конусность по всей длине 0,02 мм на каждые 10 мм глубины отверстия, что притягивает пруток внутрь при закрытии цанги. Это устраняет эффект «раструба», характерный для прямых отверстий. В нашей испытательной установке, с использованием прутка 20 мм при 6000 об/мин, мы измерили снижение гармонической вибрации на 30% по сравнению со стандартным параллельным отверстием. Результат — лучшее качество поверхности ваших точеных деталей и более длительный срок службы пластин.
Материалы и термическая обработка: 8620 или 4140, а не 12L14
Мы отказываемся использовать легкообрабатываемую сталь 12L14 для цанг, потому что она плохо цементируется. Вместо этого мы предлагаем два варианта: AISI 8620 для максимальной вязкости (твердость сердцевины 32 HRC, поверхностный слой 58–60 HRC) или AISI 4140 для сквозной закалки до 56–58 HRC. Обе стали подвергаются вакуумной термической обработке для предотвращения обезуглероживания. Затем мы шлифуем отверстие после термической обработки, а не до нее. Это сохраняет круглость в пределах 0,003 мм, что критически важно для конусного замка 46-го типа.
Контроль перед каждой отгрузкой: проверка отверстия по 5 точкам
Каждая цанга проходит проверку отверстия по 5 точкам с использованием пневматического калибра с разрешением 0,0005 мм. Мы измеряем в передней, средней и задней частях отверстия, а также в двух точках на конусе. Мы также проводим полный тест биения на 360 градусов на прецизионной оправке. Если любое значение превышает 0,005 мм TIR, цанга выбраковывается, а не переделывается. Вы получите печатный отчет о контроле с вашей отгрузкой, показывающий фактические измеренные значения для каждой из 5 точек.
Спецификация
Значение
Доступные материалы
AISI 8620, AISI 4140, SUS440C (по запросу)
Диапазон диаметров отверстия
3 мм – 32 мм (метрическая), 1/8" – 1-1/4" (дюймовая)
Твердость (8620)
Сердцевина 32 HRC, поверхностный слой 58–60 HRC
Твердость (4140)
56–58 HRC сквозная закалка
Биение (TIR на отверстии)
0,005 мм или лучше
Чистота поверхности отверстия
Ra 0,4 мкм (шлифованное)
Допуск угла конуса
± 0,0005 градуса
Круглость (отверстие)
0,003 мм
Срок изготовления
7 дней для стандартных размеров, 15 дней для нестандартного отверстия
Минимальный заказ
Без минимального заказа — закажите 1 штуку или 1000
Твердость против вязкости: почему 58 HRC — это оптимальное значение
Мы не стремимся к 62 HRC. При такой твердости цанга становится хрупкой, и пазы могут треснуть под напряжением зажима. Наша твердость поверхностного слоя 58–60 HRC обеспечивает износостойкое отверстие, в то время как сердцевина с твердостью 32 HRC поглощает циклические изгибы пальцев цанги. Мы протестировали эту комбинацию на 500 000 циклов открытия-закрытия без усталостного разрушения пазов. Для вашего высокообъемного производства это означает меньше замен цанг и меньше простоев.
Нестандартные профили отверстий для необычных форм прутка
Мы можем обработать шестигранные, квадратные или ступенчатые отверстия на том же корпусе 46-го типа. Круглое отверстие, вид спереди, является стандартным, но мы можем добавить расточку для обработки уступов или разгрузочную канавку для подачи покрытых прутков. Отправьте нам чертеж поперечного сечения вашего прутка, и мы подтвердим распределение усилия зажима с помощью нашей модели FEA. Срок изготовления нестандартного отверстия — 15 дней, а стоимость всего на 15% выше, чем у стандартного отверстия.
Как мы проверяем конус цанги на шпинделе 46-го типа
Цанга 46-го типа использует угол конуса 10 градусов включительно. Мы шлифуем этот конус на нашем круглошлифовальном станке с алмазной правкой. Затем мы сопрягаем каждую цангу с эталонным калибровочным кольцом, прослеживаемым до NIST. Площадь контакта должна составлять не менее 85% по конусу, что проверяется с помощью синьки. Если контакт меньше, мы перешлифовываем конус и проводим повторный контроль. Это гарантирует идеальную посадку вашей цанги в шпинделе, устраняя радиальное биение в источнике.
Упаковка и защита от коррозии для морских перевозок
Мы используем обертку из VCI-бумаги (ингибитор коррозии в паровой фазе) и помещаем каждую цангу в отдельную пластиковую трубку. Трубки упаковываются в деревянный ящик с пенопластовыми вставками для защиты от ударов. Это не стандартная упаковка — мы делаем так, потому что узнали, что ржавчина на отверстии портит первый час производственного цикла клиента. Для авиаперевозок мы используем один слой VCI-пленки и картонную коробку.
Каков ваш минимальный объем заказа?
Без минимального заказа. Мы принимаем заказы на одну штуку для прототипирования, и цена за штуку остается такой же, как для 100 штук.
Можете ли вы настроить диаметр отверстия под мой точный размер прутка?
Да, мы можем отшлифовать любой диаметр отверстия от 3 мм до 32 мм с допуском +0,005 / -0,000 мм, а также обработать шестигранные или квадратные отверстия.
Как вы гарантируете, что цанга не потеряет захват после 10 000 циклов?
Мы проводим циклическое испытание на усталость для каждой производственной партии: 10 000 циклов открытия-закрытия при 80% от максимального усилия зажима, затем мы повторно измеряем отверстие и конус; если биение смещается более чем на 0,002 мм, партия бракуется.
Каков фактический срок изготовления нестандартной цанги?
Стандартные размеры — 7 дней. Нестандартные профили отверстий с чертежом — 15 дней. Если вам нужно быстрее, мы можем разделить заказ и отправить стандартное отверстие первым, а затем нестандартное.
Отправьте ваш чертеж или простой эскиз поперечного сечения прутка. Мы проверим спецификацию вашего шпинделя 46-го типа и подтвердим геометрию отверстия в течение 12 часов. Для твердого коммерческого предложения с точной ценой и сроком поставки напишите нам на sc@bquq.com или в WhatsApp +86 13713157787. Мы отвечаем в течение 12 часов, а не 48. Если вы все еще выбираете подходящий материал для цанги, прочитайте наше руководство по выбору режущего инструмента для ЧПУ. Для более жестких требований к допускам ознакомьтесь с нашим руководством по допускам в ЧПУ-обработке. Это прецизионное производство, сделанное в Китае, без минимального заказа и без посредников.